「ラピッドプロトタイピングとは何か」とお尋ねであれば、簡単に言えば、生産用金型が製作される前に設計を検証できるよう、部品の実物モデルを早期に製作することです。各チームは当社の プロトタイプ制作専門サービス フィット感、形状、機能を確認し、修正コストがまだ低い段階で設計上のミスを発見し、ステークホルダーに図面ではなく実物を見てもらうためです。.
新しい筐体、ブラケット、またはハウジングを開発する場合、試作品があれば、その部品を実際に手に取り、組み合わす部品に当ててみて、使用時の挙動をテストすることができます。この用語はUXやソフトウェア設計の分野でも使われますが、本ガイドでは物理的な部品について扱います。本ガイドは、特注部品の購入担当者および設計者の双方を対象に執筆されています。.
プロトタイピングは、シンプルなアイデアから始まります。それは、3次元設計から物理的な部品やアセンブリを迅速に製作し、コンセプトを実際にテスト可能な形に変える一連の手法です。 ラピッドプロトタイピングの目的は、学習のスピードにあります。生産用金型を待つ代わりに、チームは数日でモデルを作成し、テストを行い、そこから得た知見を設計に反映させます。この用語は、3DプリントからCNC加工、鋳造に至るまで、多くの手法を網羅しています。.
「ラピッド」という言葉は、製造プロセスだけでなく、そのサイクルそのものを指しています。1週間で完成するプロトタイプであっても、1ヶ月分の手直し作業を省けるのであれば、重要な意味において「ラピッド」であると言えます。重要なのは、チームが製品設計のアイデアから、テスト済みの部品へと、そしてその部品の改良版へと、どれほど迅速に移行できるかということです。.
ラピッドプロトタイピングでは、どのような手法で部品を製作する場合でも、ほとんどのプロジェクトにおいてプロセスは同じループに従います。 まずCADで初期設計のモデルを作成し、そのモデルを選定された製造プロセスに合わせて調整し、部品を製造し、その結果が設計意図に沿っているかを検証します。各ループでは、開発の異なる段階における具体的な疑問に答えを出し、生産準備が整うまで、1サイクルごとに設計が変更されていきます。.
個々のビルドの速度よりも、ループの回数が重要です。初期のループでは安価な手法で形状やフィット感を検証し、後期のループでは量産に近い素材を用いて機能を検証します。安価なループを省略してしまうのはよくある間違いです。そうすることで、コストがプロトタイプ段階から量産段階の修正作業へと移行してしまうからです。.
すべての試作モデルは、3次元のコンピュータ支援設計(CAD)モデルから始まります。このモデルは、試作モデルが再現すべき形状、肉厚、および設計要素を定義しています。量産向けに作成された設計は、試作の段階では調整が必要になることが多く、例えば、3Dプリント部品の場合は肉厚を厚くしたり、機械加工部品の場合は余肉を追加したりといった調整が行われます。.
この段階で再度確認を行うことで、再造形の手間を省くことができます。造形を開始する前に、肉厚、ドラフト、および最小フィーチャーサイズが、選択した造形方法に合致していることを確認してください。造形では問題なく出力できる壁でも、機械加工には薄すぎる場合がありますし、機械加工では問題なく加工できるフィーチャーでも、造形時に樹脂が溜まってしまうことがあります。.
この手法の選択は、プロトタイプが証明すべき事項(形状、適合性、機能、外観)によって決まります。 3Dプリント部品は、低忠実度の形状確認や初期の適合性チェックに適しているのに対し、機械加工部品や鋳造部品は、機能試験や高忠実度の外観・手触りの確認に適しています。製造にかかる時間は、サイズや複雑さにもよりますが、3Dプリント部品の場合は数時間、機械加工部品の場合は数日かかる場合があります。.
ここで、製造方法に関する知識が活きてきます。ラピッドプロトタイピングでは、同じCADファイルからでも、製造方法によって全く異なる部品が得られるため、どの方法を選んだか、その理由を記録しておく必要があります。その記録があれば、後の反復作業において、何が変更され、その理由が何であったかを明確に把握することができます。.
試作機はCADモデルと照合され、組み合わされる部品が取り付けられた上で、実使用に近い条件下で試験が行われます。不具合は「無駄な作業」ではなく、設計プロセスへの改善点として反映されます。つまり、不具合のある試作機が1つ排除されるごとに、量産用金型が製作された後に修正するよりもはるかにコストがかかる欠陥が取り除かれることになるのです。.
試験は、そのループが解決すべき課題と一致している必要があります。適合性確認には寸法測定が必要ですが、機能試験には荷重、熱、あるいは使用サイクルが必要です。プロトタイプに対して不適切な特性を試験すると、根拠のない自信を生み出してしまうため、製作前に各試験で何を検証すべきかを明確に定義しておく必要があります。.
| 工程 | どうなるのか | この質問が扱う内容 |
|---|---|---|
| 1. デジタルモデル | 形状、肉厚、およびフィーチャーは3次元で定義されます | 設計は完了しており、実際に構築可能ですか? |
| 2. 構築 | その部品は、選択された方法により、3Dプリント、機械加工、鋳造、または成形されます。 | そのデザインはそもそも実現可能なのでしょうか? |
| 3. テスト | その部品は測定され、対応する部品と組み合わされ、実使用条件下で使用される | サイズや使い心地は合っていますか? |
| 4. 絞り込み | 調査結果は設計変更につながり、次のループが始まる | 生産開始前に、何を変える必要があるのでしょうか? |
プロトタイプは、何を証明することを目的としているかによって異なります。また、その種類に適切な名称を付けることで、テスト結果が何を意味するのかについて、プロジェクトが明確な認識を持ち続けることができます。形状を証明するモデルでは強度を証明することはできず、機能を証明するモデルでは市場での訴求力を証明することはできません。以下の表には、ほとんどのチームが使用するプロトタイプの種類を、通常登場する順序でまとめています。.
| 種類 | それが何を証明しているのか | 一般的な方法 |
|---|---|---|
| 概念実証 | そのアイデアがそもそも機能し得るということ | 粗い3Dプリントや簡易なモックアップ |
| どうやら | 外観、サイズ、人間工学、そして手触り | 高精細なプリントまたは完成モデル |
| ~のような | 機能、フィット感、および使用時の性能 | CNC加工部品または鋳造部品 |
| エンジニアリング/バリデーション | 生産準備状況:公差、材料、組立 | 生産用素材から機械加工または鋳造された部品 |
ラピッドプロトタイピングにおいて、フィデリティはこれら4つのタイプすべてにまたがっています。ローフィデリティのモデルは粗削りで安価であり、ある疑問を素早く検証するために作られます。一方、ハイフィデリティのモデルは、外観、材質、または挙動の点で最終製品に近く、コストも高くなります。 初期の反復段階では通常、フィデリティは低めのままですが、設計が固まり、検討すべき課題が複雑になるにつれて、フィデリティは高くなっていきます。.
ほとんどのプログラムでは、まず最もリスクの高い課題を解決するために概念実証(PoC)モデルから着手し、設計が固まっていくにつれて「外観が似ている」モデルや「動作が似ている」モデルへと移行していきます。エンジニアリングおよび検証の段階は最後に実施されます。これは、これらの段階が最もコストがかかる上、形状や機能が確定して初めて意味をなすものだからです。.
先を急ぐのはよくある間違いだ。仕様が確定する前に作成された検証用ビルドは、まだ変更中の設計をテストすることになるため、その結果は確認される前にすでに古くなってしまっている。.
3Dプリンティングでは、デジタルモデルに基づいてプロトタイプが層ごとに構築され、設計上必要な箇所にのみ材料が追加されます。金型や治具が不要なため、新しい設計をファイルから実物へと迅速に具現化することができ、これが3Dプリンティングがプロトタイピングの最も代表的な手法となった理由です。その ISO/ASTM 52900 この規格では、積層造形を、3Dモデルデータに基づいて材料を、通常は層を重ねるように接合するプロセスと定義している。.
3Dプリントが最もよく知られた手法ですが、その分野はさらに広範です。プロトタイプは、塊材から機械加工したり、ウレタンで鋳造したり、板金から成形したりすることも可能です。どの手法が適切かは、材料、公差、およびプロトタイプがクリアしなければならない試験内容によって異なります。.
印刷の向きによって、強度や仕上げが異なります。積層間の結合強度は、積層方向に沿った方向よりも、それに対して直交する方向の方が弱いため、平らな状態で印刷された部品は、垂直に印刷された同じ部品とは異なる挙動を示します。荷重試験の結果を鵜呑みにする前に、サプライヤーにどの向きで印刷されたかを確認してください。.
すべての試作に最適な単一の方法は存在しません。積層造形法は材料を積み重ねて部品を製造するため、形状確認には迅速かつ低コストです。一方、機械加工は実際の生産用材料を使用し、厳しい公差を実現します。また、鋳造は小ロット生産への橋渡しとなります。 製造方法と同様に、使用するツールの選択も重要です。以下の表では、一般的な選択肢を比較しています。ISO/ASTM 52900では、印刷方法を7つのプロセスカテゴリに分類しているため、FDM、SLA、SLS、MJFはブランド名ではなく、標準的なカテゴリー名として使用されています。.
| 方法 | 仕組み | こんな方に最適 | 注意してください | 標準カテゴリー |
|---|---|---|---|---|
| 多重伝送装置 | 溶融したフィラメントが薄い層ごとに積層される | 安価で迅速な形状・フィット感の確認 | レイヤーラインが目立ち、ディテールが粗い | 材料の押出成形 |
| エスエルエー | UVレーザーにより、液体樹脂が固化して層を形成する | きめ細かなディテールと滑らかな表面 | 小規模な組み立て、樹脂の取り扱い | 槽内光重合 |
| SLS | レーザーによってナイロン粉末が溶融され、固体の層が形成される | 支えを必要としない頑丈な部品 | 表面が粗く、コストが高い | 粉末床溶融法 |
| MJF | 結合剤と熱硬化性粉末層の融合 | 高速なビルドで、ディテールも良好 | 対応素材の範囲が限られている | 粉末床溶融法 |
| CNC加工 | 素材から余分な部分を切り取る | 実際の生産用材料と厳しい公差 | 複雑な形状の場合は加工速度が遅くなり、廃棄物も増える | 減算(AM以外) |
| ウレタン鋳造 | 樹脂をシリコーン型に流し込む | 量産品と同等の部品を少量ずつ製造 | 金型費用、生産ロット数の制限 | 形成的(AM以外) |
| 板金試作 | シートを切断、曲げ加工、接合する | 実際のシート部品および筐体 | シートの形状に限定されます | 形成的(AM以外) |
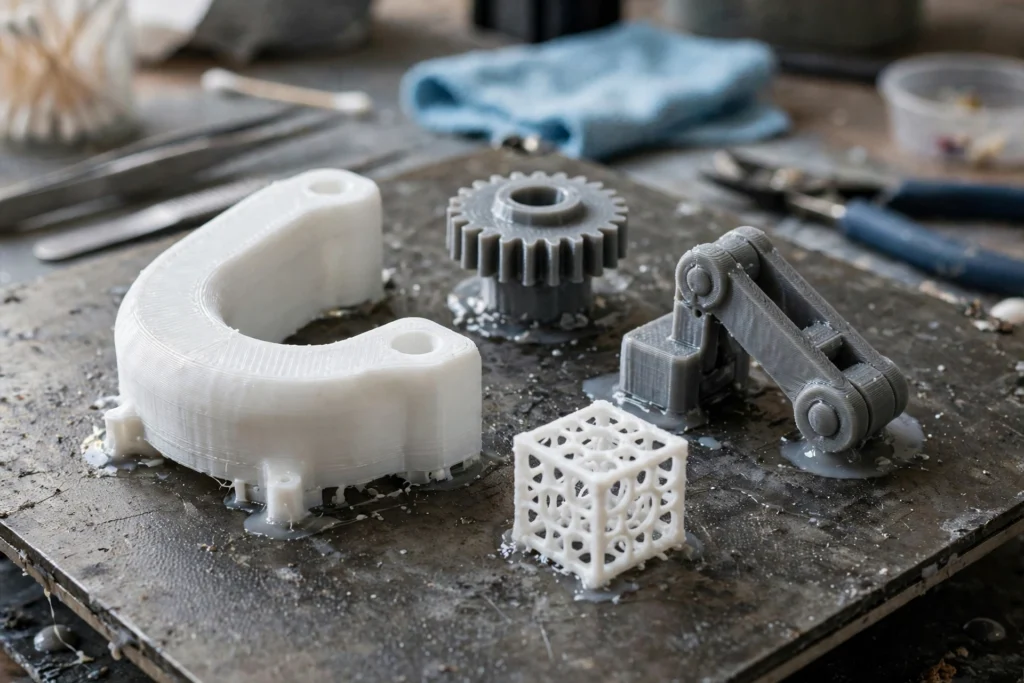
製造方法の選択は、速度、材料、精度、およびコストのバランスを調整するものです。形状を確認するためのプリント部品であっても、機能試験の前に機械加工されたバージョンが必要になる場合があります。その2つ目のプロトタイプこそが、ループが意図した通りに機能していることを示しています。層の厚さを見れば、ラピッドプロトタイピングにおいて製造方法の選択がなぜ重要なのかがわかります: NIST‘同社の研究用パウダーベッドシステムでは、200ワットの装置では通常、固体層の厚さは20マイクロメートル、400ワットの装置では40マイクロメートルである。したがって、層が薄ければ薄いほど、造形速度は遅くなるが、表面は滑らかになる。.
造形精度はばらつきがあるため、購入者はその点を考慮しておく必要があります。NISTは、金属積層造形における技術的課題として、部品の精度や表面仕上げが不十分であること、および再現性の低さを挙げています。そのため、機能性プロトタイプは通常、外観だけで判断するのではなく、機械加工を施すか、CADモデルと照合して測定されます。.
この注意点は、3Dプリントされたプラスチック部品にも当てはまります。積層線、収縮、配向はすべて寸法に影響を与えるため、今日ぴったり合うプリント部品でも、明日には量産品と一致しなくなる可能性があります。機械加工品や鋳造品で寸法が確認されるまでは、プリントされた寸法はあくまで目安として扱うようにしてください。.
生産用金型の製作後に設計上の誤りが発見されると、その修正には多額の費用がかかります。金型の作り直しが必要となり、スケジュールが遅れ、発売済みの製品についてはリコールや再設計が必要になる場合もあります。プロトタイピングを行うことで、こうした発見を早い段階に持ち込むことができ、設計上の欠陥が見つかった場合でも、金型の修正ではなく、ファイルの修正と新しいプロトタイプの作成だけで済むようになります。.
プロトタイピングは、図面だけでは解決できない意思決定の質も向上させます。関係者は、実際に手に取れる部品に対して異なる反応を示し、組立チームも、部品が実物になって初めて、取り扱い上の問題やユーザー体験上の問題に気づくものです。プロトタイプは、設計に関する意見を実証的な根拠へと変えます。その実証こそが、ラピッドプロトタイピングの主な成果なのです。.
試作を省略しても、コスト削減につながることはめったにありません。単にコストの発生時期が先送りされるだけです。金型製作後に設計上の欠陥が見つかった場合、金型の作り直しやスケジュールの遅れを招き、最悪の場合、発売後の製品のリコールや再設計が必要になることもあります。試作の繰り返しは、こうした事態を防ぐための安価な保険なのです。.
リスクが最も高いのは、きつい嵌合部、可動部品、あるいは安全に関わる部品です。こうした部品の場合、たった一つの検証されていない仮定が、プロトタイプ開発プログラム全体の費用を上回る損失をもたらす可能性があります。予算が限られている場合は、最初のループを確実に確保し、それ以降のループを削減するようにしてください。.
そのメリットは、開発の迅速化、リスクの低減、コミュニケーションの改善、そして最終設計の質の向上という4つのグループに分類されます。設計チームは、金型の完成を待つことなく数日単位で反復開発を行い、量産化するにはリスクが高すぎる新製品のアイデアをテストし、レンダリング画像ではなく実際に動作する部品を顧客や投資家に提示することができます。.
こうしたメリットは、ループを重ねるごとに相乗効果をもたらします。各ラウンドで不確実性が解消されるため、生産設計は仮定ではなく、実証された事実に基づいて行われるようになります。プロトタイピングを省略した製品は、後になって生産コストを支払って、同じ学びを得る羽目になることがよくあります。.
ラピッドプロトタイピングが機能していることを示す最も明確な兆候は、各ループの終了後に未解決の課題が減少していることです。チームは、各プロトタイプで何が証明され、何が証明されなかったかを記録しておくべきです。その記録こそが、古い部品が山積みになった棚を設計知識へと変えるからです。それがなければ、次のプロジェクトでも同じテストを繰り返すことになってしまいます。.
その記録があれば、議論もより早く決着がつきます。ステークホルダーが寸法や材料の選択について疑問を呈した場合、チームは図面について議論する代わりに、実際にテスト済みの部品を提示することができます。証拠があれば、単なる意見のやり取りで長引く議論に終止符を打つことができます。.
従来の製造プロセスでは、まず金型やダイスの設計、加工、試験が行われ、その後で初めて量産部品が製造されます。この方法は、金型コストが数千個の部品に分散される大量生産には適していますが、設計の初期段階での変更には時間がかかり、コストもかさんでしまいます。ラピッドプロトタイピングでは、金型の製作を決定する前に、実際にテスト可能な部品を手元に用意することで、この順序を逆転させます。.
この2つのアプローチは、対立するものではなく、互いに補完し合うものです。プロトタイピングは設計上の課題を解決し、従来の製造プロセスは量産上の課題を解決します。何千個もの同一部品を必要とする製品には、依然として生産用金型が必要ですが、ラピッドツーリングを活用すれば、その金型が製作されるまでの間、少量生産のニーズに対応することができます。プロトタイピングは、単に、すでに実物として実証済みの設計に基づいて金型が製作されることを確実にする役割を果たすのです。.
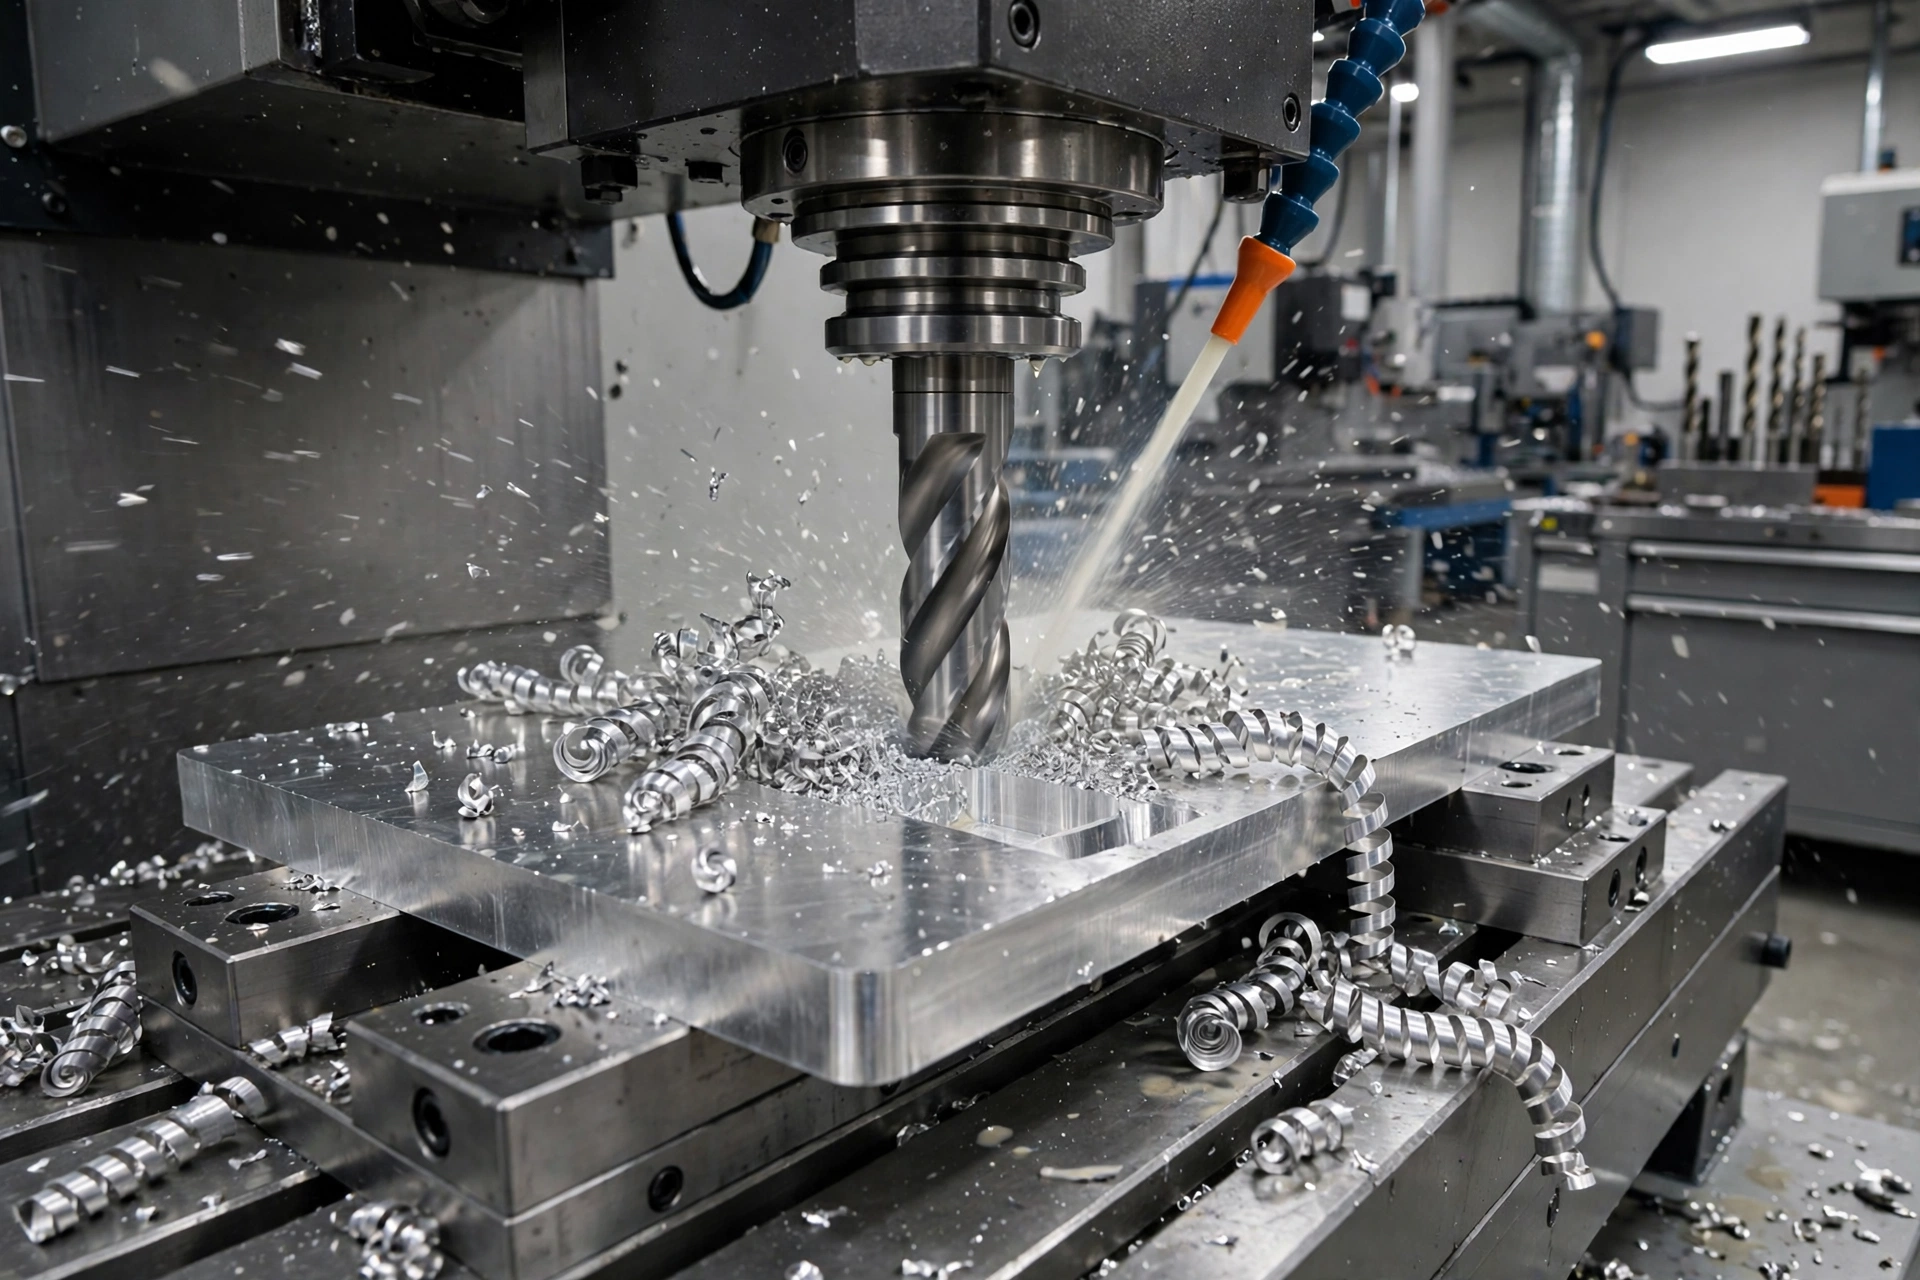
ラピッドプロトタイピングにおいて、試作部品が量産品と同様の挙動を示すことが求められる場合、機械加工による試作部品が重要となります。 アルミニウムから機械加工されたブラケットは、3Dプリントされたプラスチック部品では不可能な方法で、実際の強度、ねじの嵌合、表面仕上げを検証することができます。機能試験、公差チェック、および金属部品の場合、機械加工は多くの場合、最適な試作手法となります。機械加工された部品は、通常、ほとんどの3Dプリント部品よりも強度が高く、表面仕上げも優れています。.
また、プロトタイピングは量産への移行に伴うリスクを軽減します。機械加工されたプロトタイプとして実証された設計は、予期せぬ問題の発生を最小限に抑えながら量産加工へと移行でき、プロトタイプの試作を通じて治具や公差に関する問題を早期に発見することができます。当社の CNC加工サービス 試作から量産までの全工程をカバーするため、同じチームが設計を一貫して担当します。.
優れた試作プログラムでは、試作段階の最初のループから量産に向けた道筋を計画します。試作に使用する材料は、機能試験を行う際に量産用材料と一致している必要があり、また、量産が可能となるよう設計する必要があります。合金の選定については、当社のガイドを参照してください。 6061アルミニウムの機械加工 機械加工された試作品や部品に最もよく使用される合金について解説しています。.
仕上げも計画に含める必要があります。量産時に塗装されるプロトタイプについては、その仕上げ状態のままテストを行うべきです。当社の 粉体塗装ガイド 機械加工された金属表面におけるコーティング仕上げの挙動について解説しており、これにより購入者は最終製品に合致する試作品を指定しやすくなります。.
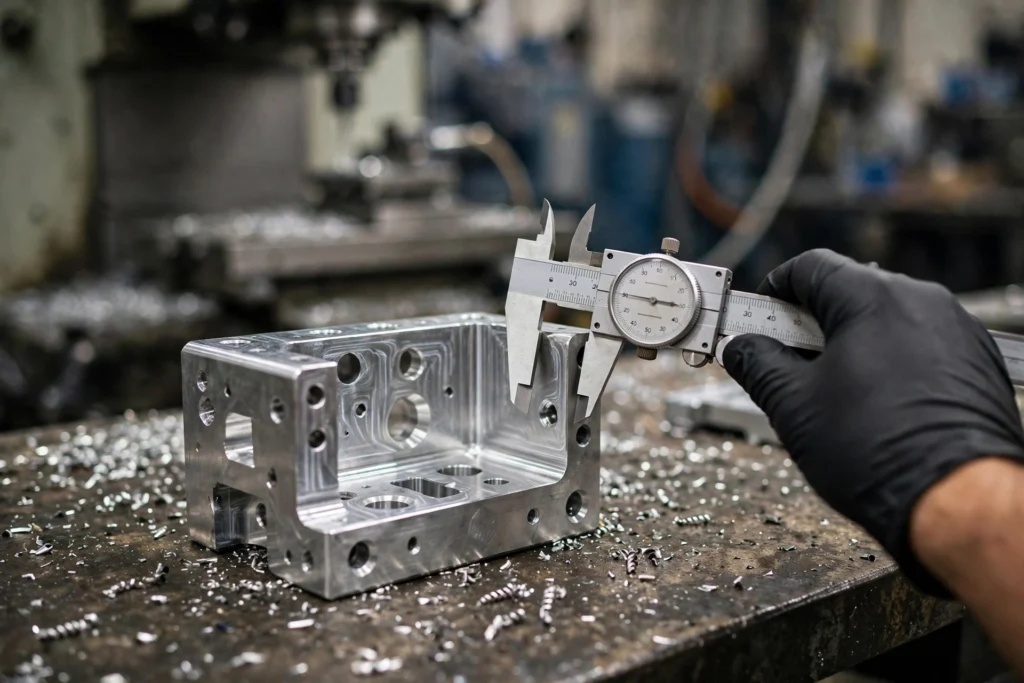
Tuowei社が公表しているアルミ切削加工の公差は、標準的な形状については±0.005インチ(±0.127 mm)、ベアリング穴やシール面などの高精度形状については±0.001インチ(±0.025 mm)となっています。 個別の公差指定がない部品については、ISO 2768-1の一般公差規格により4つのクラスが定められています。精密部品の場合、ファインクラスでは、0.5~6 mmの寸法に対して±0.05 mm、6~30 mmの寸法に対して±0.1 mmが許容されます。.
材料の選択によって、これらの公差が使用上どのような意味を持つかが変わります。6061-T6アルミニウムの代表的な引張強度は45 ksi(310 MPa)、降伏強度は40 ksi(276 MPa)であり、 密度は2.70 g/cm³、熱伝導率は167 W/m·Kです。一方、7075-T651は83 ksi(572 MPa)に達し、ブリネル硬度は150です。当社の アルミニウム製試作部品の加工ガイド 学年の選択、費用、および所要期間について、より詳しく解説しています。.
試験に量産用素材、厳しい公差、あるいは実際のねじが必要となる場合は、試作品を機械加工してください。3Dプリントされたプラスチックでは金属部品の強度を証明できず、プリントされたねじではタップ穴の保持力を確認することはできません。こうした試験においては、機械加工こそが最も確実な方法です。.
サイズによって加工方法も決まります。TuoweiのCNCフライス加工では最大4000 × 1500 × 600 mmの部品を、CNC旋盤加工では最大200 × 500 mmの部品を加工可能です。 TuoweiのCNC試作部品の公差は、材質や形状にもよりますが、±0.005 mmまで厳密に管理されています。そのため、3Dプリンターの造形範囲を超える部品や、厳しい公差が求められる部品については、機械加工または分割設計が必要になる場合があります。.
ラピッドプロトタイピングにおいて、プロトタイプは、その製作目的である疑問に答えるだけであり、それ以上の役割は果たしません。3Dプリントされたプラスチック部品では、金属製の量産部品の強度を証明することはできず、また、1つのプロトタイプだけでは長期的な耐久性を証明することもできません。プロトタイプの結果を量産の根拠として扱うことは、この手法における最も一般的な誤用です。.
試作品の材質、表面仕上げ、公差も量産品とは異なります。3Dプリントによる層、樹脂の鋳造、手作業による仕上げなどには、量産工程では生じない痕跡が残る場合があります。購入者は、試作品が何を証明し、何を証明しないかを確認した上で、その証拠としての価値を判断すべきです。.
リメイクのほとんどは、同じ数少ない問題に起因しています。鋭い内角は丸いエンドミルでは直角に切削できないため、工具の半径よりわずかに大きい半径を追加してください。薄い肉厚の部品は切削中にチャタリングが発生したり、クランプを解除した後に反発したりする可能性があるため、機能上問題がなければ、最初の製作時には肉厚を厚くしてください。.
あらゆる寸法に厳しい公差を設定すると、嵌合精度が向上しないにもかかわらず、コストとリードタイムが増加してしまいます。したがって、公差を厳しく設定するのは、他の部品と嵌合する部位に限定してください。また、陽極酸化処理を行うと、狭い穴やねじ山が塞がってしまうため、仕上げ処理が可能になるよう、それらの部位をマスキングするか、機械加工してもらうよう依頼してください。.
ラピッドプロトタイピングのコストは、部品のサイズや複雑さ、選択した手法、材料、数量、および仕上げや公差の要件によって異なります。形状確認用の3Dプリンターで製作した小さな部品は、厳しい公差が求められる機械加工された金属製プロトタイプよりもはるかに安価ですが、鋳造部品のロット生産は、金型製作費がかかるため、単体のプリントよりもコストが高くなります。.
こうした要因があるため、すべての試作案件に一律の価格が適用されるわけではありません。予算を立てる確実な方法は、具体的な部品、数量、要件に基づいて見積もりを依頼し、単価だけでなく、各手法がどのような結果をもたらすかを比較検討することです。安価であっても、本来の目的を果たさない試作品は、結局のところ最もコストのかかる選択肢となります。.
リードタイムはコストの一部です。Tuoweiでは、試作品の配送は3~7日、小ロットの場合は1~2週間で対応しています。 CNC加工によるアルミニウム製プロトタイプは、1~100個の場合、通常1~5営業日で出荷され、101~10,000個のロットの場合は5~15営業日かかります。 CNCプロトタイプのリードタイムは1日からとなります。見積もりの回答は、アルミニウム製プロトタイプの場合12時間以内、通常は24時間以内に届きます。.
時間単価は加工能力によって異なります。Tuoweiが公表している5軸CNCの価格は、通常1時間あたり$75~$250の範囲であり、従来の機械加工よりも高くなりますが、セットアップ回数が少なく、生産時間も短縮されるため、総コストは抑えられることがよくあります。複雑な部品の場合、当社の 5軸CNC加工サービス このページでは、5軸加工が割増料金の対象となる場合について解説しています。.
1個ではなく2個や3個注文しても、セットアップ費用はすでに支払済みであるため、総額はほんの少し高くなるだけです。予備品があれば、テスト中に最初の部品が破損した場合に役立ちますし、チームは並行してテストを行うための2つ目のサンプルを確保できます。.
検査書類もコスト増につながるため、購入者はその費用を予算に組み込む必要があります。基本的な寸法検査は短時間で済みますが、CMMレポートや初回製品検査には技術的な作業時間が追加でかかります。製造開始前に、そのプロジェクトに必要な検証内容を決定しておきましょう。.
適切な仕様書があれば、最もよくある遅延の原因である「情報の不足」を防ぐことができます。 STEPまたはIGES形式の3D CADファイル、ねじ、基準点、および「一般注記」よりも厳密な指定がある箇所の2D図面、さらに材質および焼入れ状態、予備品を含む数量、表面仕上げおよび色、ならびに検査要件を送付してください。部品に仕上げ加工が施される場合は、どの形状をマスキングする必要があるかを明記してください。.
製造開始前に設計レビューを依頼してください。Tuoweiのエンジニアが図面を精査し、コストと製造性を最適化するための設計上のフィードバックを提供します。また、レビューを行うことで、壁が薄すぎたり、角が鋭すぎたり、達成不可能な公差などが、変更がまだ無料で可能な段階で発見されます。 Tuoweiは24年以上にわたり、7,500社以上の顧客に25万件以上のカスタムデザインを提供しており、納期遵守率は99.8%を誇ります。本ガイドを作成した企業については、以下をご覧ください。 卓偉精密.
これは、3次元設計データから部品の物理モデルを迅速に作成し、生産前に設計の検証や改良を行うことを意味します。重要なのは、迅速な学習サイクル、すなわち「製作、検証、改良」を、設計が完成するまで繰り返すことです。.
代表的な例としては、3Dプリントで製作し、適合性を確認した筐体、CNC加工されたアルミニウム製ブラケットの荷重試験、小規模な試作ロットに使用されたウレタン成形ハウジング、および曲げ形状を検証するために成形された板金パネルなどが挙げられます。それぞれの例は、設計の異なる特性を検証するものです。.
いいえ。3Dプリントはプロトタイピング手法の一種ですが、この分野にはCNC加工、ウレタン鋳造、板金成形なども含まれます。 3Dプリントは形状の迅速な確認に適している一方、機械加工や鋳造は機能試験や量産に近い材料の製造に適しています。ISO/ASTM 52900規格では、3Dプリントをこの分野全体ではなく、積層造形の一分野として扱っています。.
製品開発チームにとっての主なメリットは、開発の迅速化、不具合の早期発見、設計変更コストの削減、そしてステークホルダーとのコミュニケーションの改善です。実物があれば、図面だけでは解決できない議論も決着がつき、テストを繰り返すたびに、量産設計からリスクが排除されていきます。.
プロトタイピングが重要なのは、設計上の誤りは早期に修正する方がコストが最も抑えられるからです。プロトタイプを作成することで、金型が製作される前に、フィット感の問題、組み立て上の課題、性能上の不足などが明らかになります。この段階であれば、変更にかかるコストは金型の修正ではなく、ファイルの修正だけで済みます。こうした早期の知見は、チームが不確定要素を最小限に抑えて量産に踏み切る上でも役立ちます。.
設計段階において、プロトタイプが何を証明すべきかから検討を始めましょう。形状やフィット感の迅速な確認には印刷を、実材料を用いた機能試験には機械加工を、量産に近い部品の少量生産には鋳造を選択します。その後、スピード、精度、材料、予算を比較検討し、各製造技術で何が証明でき、何が証明できないかをサプライヤーに確認してください。.
プロトタイピングとは、設計ファイルを実際にテスト可能な部品に変えるプロセスであり、そのテストこそが最大の目的です。方法そのものよりも重要なのは、この「サイクル」です。つまり、迅速に製作し、率直にテストを行い、設計が量産に耐えうるレベルになるまで改良を重ねることです。このアプローチを適切に行えば、予期せぬ問題の少ない製品を市場に送り出すことができます。.
まず、プロトタイプが答えなければならない問いを明確にし、その問いに答える手法を選び、最初のループから量産に至るまでの道筋を最初から計画します。この順序に従って作成されたプロトタイププログラムは、実物としてすでに実証済みの設計を量産用金型に提供することになります。.