専門的な機械加工ソリューションが必要ですか?私たちTuowei Protoのチームは、あなたのすべての製造のニーズを支援するためにここにいる。現在進行中または今後のプロジェクトのお見積もりについては、今すぐご連絡ください!
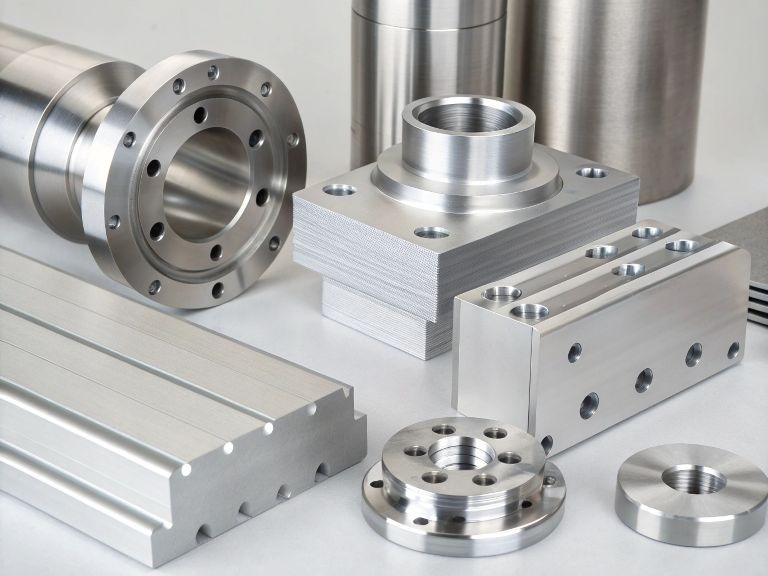
に最適なアルミニウム合金は CNC加工, 、ほとんどの部品には6061-T6または6061-T651が使用されており、これらは強度と加工性のバランスに優れています。切断がスムーズで、陽極酸化処理が均一に行え、溶接も可能であり、高強度グレードよりもコストが安いため、CNC加工部品に最適です。 その他の合金が採用されるのは、6061では得られない特性――より高い強度(7075)、優れた疲労寿命(2024)、耐塩水性(5083)、応力のない平坦性(MIC-6)、あるいは極めて高速な旋削加工 (2011)などです。.
簡単な答え: まずは6061から始めます。荷重計算の結果、6061では強度が不足していると判明した場合は7075-T651へ、繰返し引張荷重がかかる場合は2024-T351へ、欧州の図面で指定されている場合は6082へ、平板や治具にはMIC-6へ、 成形部品や船舶用部品には5052または5083を使用します。「万が一に備えて」という理由で、より強度の高い合金を選定することは避けてください。.
以下では、6xxx系合金をはじめとする10種類のアルミニウム材種について一つずつ解説し、一般的な部品の種類ごとにどの材種を選定すべきか、図面にどのように記載すべきか、そして実務上で最もトラブルの原因となりやすい材種について紹介します。.
が運用するシステムの下では、 アルミニウム協会, 、鍛造合金の番号の最初の数字は、その合金の主合金元素を示しています:
| シリーズ | 主合金元素 | 熱処理可能ですか? | 加工の例 |
| 1xxx系合金は、その優れた耐食性で知られています。. | 純アルミニウム(99%+) | いいえ | 1100 |
| 2xxx | 銅 | はい | 2011年、2014年、2017A年、2024年 |
| 5xxx | マグネシウム | いいえ | 5052, 5083 |
| 6xxx | マグネシウムとケイ素 | はい | 6061, 6063, 6082 |
| 7xxx | 亜鉛 | はい | 7050, 7075 |
ダッシュの後の文字や数字は熱処理状態を表しており、その重要度はアルミニウム合金のシリーズ自体にほぼ匹敵します。T6は、溶体化熱処理および人工時効処理が施された状態を意味します。 T651には、内部応力を緩和するための延伸加工が施されており、これにより、重切削加工後も板材の平坦性が保たれます。H32は、熱処理不能な5xxx系合金に使用される、ひずみ硬化および安定化処理が施されたテンパーです。図面に「6061」としか記載されていない場合、サプライヤーは推測するしかありません。.
この表は、10のグレードを相互に比較して順位付けしたものです。これは相対的な目安であり、製品仕様書ではありません。.
| グレード | さまざまなプロジェクトで広く用いられているアルミニウム合金を選定する際、強度は重要な要素となります。. | 加工性 | 装飾用陽極酸化処理 | 溶接性 | 耐食性 | 相対的なコスト |
| 6061-T6/T651 | ミディアム | CNC加工部品の製造に非常に適しています。. | とても良い | グッド | グッド | 低い |
| 6082-T6/T651は、その汎用性で知られる6xxx系合金の一種です。. | ミディアム | グッド | グッド | グッド | グッド | 低い |
| 6063-T5/T6 | 低~中 | フェア(グミ) | 素晴らしい | グッド | グッド | 低い |
| 7075-T6/T651は、その優れた強度対重量比で知られています。. | 非常に高い | グッド | いいですね、色が少し違いますね | 優れた加工性を必要とする用途には推奨されません。. | フェア | 高い |
| 7050-T7451 | 非常に高い | グッド | グッド | お勧めしません | 7xxxシリーズのアルミニウム合金に適しています。. | 高い |
| 2024-T3/T351 | 高い | グッド | 貧しい | お勧めしません | 裸だと貧相だ | 中~高強度合金 |
| 2011-T3 | ミディアム | その優れた(切削性)特性により、CNC加工部品に最適な素材となっています。. | 貧しい | 貧しい | 貧しい | ミディアム |
| 5052-H32 | 低~中 | フェア(グミ) | グッド | 素晴らしい | とても良い | 低い |
| 5083-H111/H321 | ミディアム | フェア(グミ) | フェア | 素晴らしい | 海水での使用に最適 | ミディアム |
| MIC-6 鋳造プレート | 低い | とても良い | 貧しい | フェア | グッド | ミディアム |
どのグレードもすべての項目でトップになることはない点に注意してください。これこそが、適切なアルミニウム合金を選定する上での肝心な点なのです。.
最も多くお問い合わせをいただく4種類のアルミニウム合金について、当社の比較記事で使用している公表データを以下に示します。特に、CNC加工部品への適性に焦点を当てています:
| プロパティ | 6061-T6 | 7075-T6 | 2024年第3四半期 | 5052-H32 |
| 引張強度 | 310 MPa (45 ksi) | 531 MPa (77 ksi)、設計値 | 503 MPa (73 ksi)、NACA試験シート | 228 MPa (33 ksi) |
| 機械加工用途に適した合金シリーズを選定する際、降伏強度は極めて重要な要素となります。. | 276 MPa (40 ksi) | 455 MPa (66 ksi)、設計値 | 372 MPa (54 ksi)、NACA試験用シート – アルミニウム板 | 193 MPa (28 ksi) |
| 密度 | 2.70 g/cm³ | 2.80 g/cm³ | 7075と同様 | 2.68 g/cm³ |
| 熱伝導率 | 約167 W/m·K | 約 131 W/m·K | 6061より低い | 138 W/m·K |
| 熱処理可能 | はい | はい | はい | いいえ |
数値は情報源によって、またプレート、棒材、シートによって異なるため、設計の際は、典型的な数値ではなく、適用される仕様書の最小値に基づいて行うこと。.
アルミニウムは鋼に比べて軟らかいため、硬さが問題になることはほとんどありません。真の問題は、各アルミニウム合金がどのように切りくずを形成するかという点にあり、それは化学組成と焼鈍状態によって決まります。.
エッジの堆積は、アルミニウム部品の優れた加工性に悪影響を及ぼす可能性があります。軟質アルミニウムは、熱と圧力によって工具の刃先に溶着しやすい傾向があります。この溶着した塊は、工具の形状を変化させ、表面を傷つけ、寸法を損なう原因となります。焼鈍処理済みおよび熱処理不能なグレード、例えば 5052、5083、6063 最もその傾向が強いのは、その柔らかいマトリックスがせん断されるのではなく流動してしまうためです。これが、機械工たちが「グミ状」と言う意味です。.
熱処理による硬度。T6およびT651の焼戻し状態において、6061および7075は、きれいにせん断できるほどの硬度を有しています。 切りくずがにじむことなくきれいに剥離するため、どちらの加工方法でも良好な仕上げが得られます。7075はさらに硬度が高いため、6061よりも表面が明るく、バリも少ないことがよくあります。.
化学分野における切りくず分離剤。2011年製の製品には、鉛とビスマスの微細で柔らかい粒子が含まれています。これらは切りくずの弱点となり、切りくずが長い糸状になるのではなく、短いカール状に折れ曲がるようにします。無人運転の棒材送り旋盤では、これが加工がスムーズに完了するか、ワークの周りに「鳥の巣」のような切りくずが絡まるかの分かれ目となります。.
工具の摩耗。高ケイ素鋳造合金など A356 耐摩耗超硬合金 鍛造板よりも加工速度が速い。これは、硬いシリコン粒子が研磨作用を持つためである。鋳造品を素材とする機械加工部品の場合、多結晶ダイヤモンド(PCD)工具は、その優れた機械的特性により、大量生産においてはコストに見合う価値があることが多い。.
実際のところ、機械加工された部品の場合、熱処理済みのグレード(6061、6082、7075、7050、2024)は加工性に最も優れたアルミニウムグレード群であり、一方、熱処理できない軟質グレードは仕上げに要する時間が長くなるため、コストが高くなります。.
当社のデータによると、6061-T6の代表的な引張強度は310 MPa(45 ksi)、降伏強度は276 MPa(40 ksi)です。 6061と7075の比較 は、以下のものに基づいており、 6061に関するNASA材料ハンドブック. 。短く切削され、公差を良好に維持し、均一な陽極酸化色を実現します。熱伝導率は約167 W/m・Kであり、ヒートシンク材料としても適しています。.
ハウジング、ブラケット、エンクロージャー、固定具、マニホールド、ヒートシンクには、コストと仕上げの点から、通常、CNC加工に最適なアルミニウム材です。ポケット加工や薄肉部品にはT651の板材を、旋削部品にはT6またはT6511の棒材および押出成形品をご注文ください。.
6082は、ヨーロッパで最も一般的な6xxx系構造用アルミニウム合金であり、同等の焼出し状態であれば、6061よりもわずかに強度が高いことがよくあります。機械加工や溶接の特性は、6061とほぼ同様です。 図面が欧州の設計事務所から提供されたもので、EN AW-6082と記載されている場合は、その仕様を維持してください。6061への変更が許容される場合もありますが、その判断は設計者の権限であり、機械加工業者の裁量ではありません。.
6063は、複雑な断面形状向けに開発された押出用合金です。陽極酸化処理の仕上がりが美しく、6061よりも熱伝導率が高いため、多くの押出成形ヒートシンクに採用されています。ただし、6061に比べて軟らかいため、精密機械加工の際にはきれいに切削されるというよりは、削り跡がにじむ傾向があります。 機械加工を施すブロックには6063は選びません。この材料を選ぶのは、部品が最初から押出成形品として製造される場合に限ります。.
7075-T6は、航空宇宙および自動車用途における性能に基づき、設計引張強度が約531 MPa(77 ksi)、降伏強度が約455 MPa(66 ksi)に達します。. NASA 7075ハンドブック. 。これは6061の約1.7倍に相当します。加工性が良く、多くの場合6061よりも優れた表面仕上げが得られるため、航空宇宙用アルミニウム製金具、ドローンのアーム、ロボットのリンク、高荷重用クランプの標準的な素材として採用されています。.
コストは確かにかかりますが、適切な合金を選べばその額は大きく変動する可能性があります。7075は溶接には推奨されず、6061に比べて耐食性が低く、T6焼鈍状態では持続的な荷重下で応力腐食割れを起こす恐れがあります。 そのようなリスクが存在する場合は、過時効処理を施したT73またはT7351のテンパー状態が、強度を多少犠牲にする代わりに、アルミニウムの機械加工においてはるかに優れた耐性を発揮します。両合金の剛性はほぼ同等(約69~71 GPa)であるため、7075を使用しても部品のたわみが少なくなるわけではありません。.
7050は、厚板や鍛造品向けに開発された航空宇宙用アルミニウムであり、7075は板厚が増すにつれて特性が低下する。 T7451などの熱処理状態では、高い強度と優れた応力腐食耐性を兼ね備えており、精密CNC加工に適しています。コストが高く、在庫も限られているため、部品が厚く、高負荷がかかり、かつ航空宇宙用途に用いられる場合にのみ指定してください。.
2024は7075よりも静的強度が低いものの、繰返し荷重下では亀裂の進展がはるかに遅い。 NASAのき裂進展データによると、2024は同じき裂長さに達するまでに、7075の2~4倍の荷重サイクルを要する。そのため、2024アルミニウムは依然として機体外板や引張荷重を受ける金具に使用されている。当社の 航空宇宙分野における2024と7075の比較 この記事では、アルミニウム合金の機械加工におけるトレードオフについて詳しく解説しています。.
この材料の弱点は腐食です。素地の2024は腐食しやすく、銅分が含まれているため陽極酸化処理の効果が低く、また溶接による接合は避けるべきです。最初から保護仕上げを施すよう計画してください。.
2011-T3は、快削黄銅に最も近いアルミニウム合金です。 鉛とビスマスを少量添加することで、切りくずが細かいカール状になり、スイス型旋盤やバーフィーディング旋盤で高速加工が可能となり、切りくずの絡まりがほとんど発生しません。スクリューマシン部品、継手、および大量生産される小型の旋削部品に適しています。.
耐食性、溶接、または装飾用陽極酸化処理が必要な部品には適していません。また、製品がRoHS規制の基準を満たす必要がある場合は、鉛含有量も重要な要素となります。鉛を含まない快削アルミニウム材も存在しますので、2011年頃を想定して設計を行う前に、サプライヤーに在庫のある品目を確認してください。.
5052-H32は、引張強度が約228 MPa(33 ksi)の非熱処理合金であり、航空宇宙や自動車分野で広く使用されています。この合金は、曲げ加工時に割れが生じず、溶接性も非常に高く、塩水に対する耐性もあるため、自動車部品に不可欠な特性を備えています。 しかし、フライス盤での加工では、切削性が悪い。切りくずが工具に付着しやすく、バリも6061よりも大きくなる。当社の 5052 対 6061 ガイド それでもなおそれが正しい判断である場合について。.
5083は、一般的な非熱処理合金の中で最も強度が高い合金です。溶接後も強度を維持し、海水に耐性があり、極低温下でも靭性を保つため、船舶用金具、圧力容器、極低温機器などに用いられています。5052と同様、切削時には粘り気のある切りくずが発生するため、鋭利で研磨済みの工具が必要です。.
MIC-6は、鍛造アルミニウム合金ではありません。これは鋳造板であり、工場において両面が平らに機械加工されており、残留応力はほとんどありません。片面に大きなポケットを削り取っても、板は平らな状態を保ちます。そのため、治具用プレート、真空プレート、検査台、工作機械のテーブルなどに最適です。.
6061と比較すると強度は低く、鋳造品であるため、陽極酸化処理を施しても灰色で仕上がりが不均一になります。平坦性が重要で、外観は問われない用途で使用してください。.
重要な決定のほとんどは、1つの主要な要件に帰着します。左の欄から、ご自身の要件を見つけてください:
| 部品に以下の要件がある場合は | 指定する | 避ける |
| 全体的な強度、低コスト、きれいな陽極酸化処理 | 6061-T651 プレートまたは 6061-T6 棒材 | 7075 「万が一に備えて」“ |
| その重量に対する最大の強度 | 7075-T651 | 負荷条件が限界に近い場合は6061を使用しますが、より厳しい機械加工が求められる用途では、アルミニウム7075を検討してください。. |
| 繰返し引張荷重下での高い疲労寿命 | 2024-T351(仕上げあり) | Bare 2024 アウトドア |
| 厚みがあり、高荷重がかかる航空宇宙用部品 | 7050-T7451 または 7075-T7351 | 7075-T6は、持続的な負荷がかかった状態において、航空宇宙や自動車分野で使用される他の合金とよく比較されます。. |
| 大規模なポケット加工後の平坦度 | MIC-6や6061-T651は、さまざまな用途で広く使用されているアルミニウム合金です。. | 6061-T6 棒材、2024-T3 |
| 大量生産される小型旋盤加工部品 | 2011-T3 または無鉛の快削材 | 5052, 5083 |
| 塩水や海水への曝露 | 5083 または 5052 | 2024年、7075件(保護対象外) |
| 溶接フレームまたはアセンブリ | 6061アルミニウムや5052/5083は、さまざまな用途で一般的に使用されています。. | 一般的なアルミニウム合金の中では、7075、2024、および2011が人気のある選択肢です。. |
| 特に航空宇宙や自動車分野では、広く使用されているアルミニウム合金を用いることで、最高の熱伝達効率が得られることがよくあります。. | 6063(押出成形品の場合)および6061は、いずれも広く使用されているアルミニウム合金の一部です。. | 7075, 2024 |
| 黒やカラーの陽極酸化処理でも | 6061 | 2024年、2011年、MIC-6 |
高強度と海洋環境への曝露など、2つの要件が相反する場合、一般的な解決策は、妥協したグレードを選ぶのではなく、優れた保護仕上げが施された、より強度の高いアルミニウム合金を選ぶことです。適切な合金の選定は、特に精密加工に適した合金を選ぶ際には、絶対に譲れない要件を1つ特定することから始まります。.
熱処理状態を明記しておけば、予期せぬ事態のほとんどを回避できます。CNC図面で最もよく見かけるのは、5052アルミニウム合金と7075-T6です。.
プレートの場合、アルミニウムのグレードを明記することが不可欠です。. ASTM B209 図面に記載された合金および焼戻し状態の情報により、サプライヤーはどの製品規格および特性限界が適用されるかを正確に把握できます。焼戻し状態を確認できるよう、材料とともに製造試験証明書の提出を依頼してください。.
選択するアルミニウムのグレードは、機械加工部品の価格に以下の3つの点で影響を与えます:
一般的な部品の場合、加工時間のコストが材料費を上回るため、7075から6061に切り替えても、予想されるほどのコスト削減にはつながりません。材料費が価格の大きな割合を占める、大型で重量のある部品においてこそ、最大のコスト削減効果が得られます。.
見積依頼として届く図面の中で、最も頻繁に見られるアルミニウムのグレードに関する誤りは以下の通りです:
世界中から図面が届くため、アルミニウムの相当品を把握しておけば、見慣れないグレード名が出てきた際に時間を節約できます:
| 米国アルミニウム協会 | EN指定 | 材料番号 | 化学記号 |
| 6061 | EN AW-6061 | 3.3211 | AlMg1SiCu |
| 6082 | EN AW-6082 | 3.2315 | AlSi1MgMn |
| 6063 | EN AW-6063 | 3.3206 | AlMg0.7Si |
| 7075 | EN AW-7075 | 3.4365 – アルミニウムの機械加工 | AlZn5.5MgCu |
| 7050 | EN AW-7050 | 3.4144 | AlZn6CuMgZr |
| 2024 | EN AW-2024 | 3.1355 | AlCu4Mg1 |
| 2017A | EN AW-2017A | 3.1325。これは、上部アルミニウム材料の機械的特性を示すものです。. | AlCu4MgSi(A) |
| 2011 | EN AW-2011 | 3.1655 | AlCu6BiPb – 航空宇宙および自動車用途向けの最高級アルミニウム。. |
| 5052 | EN AW-5052 | 3.3523 – 主合金元素 | AlMg2.5 |
| 5083 | EN AW-5083は、その高い強度対重量比と寸法安定性で知られています。. | 3.3547は、CNC加工部品をはじめとするさまざまな用途で使用される一般的なアルミニウム合金です。. | AlMg4.5Mn0.7 |
これらの組み合わせの化学的特性はほぼ一致していますが、ASTM規格とEN規格では、熱処理名称や物性限界が異なる場合があります。これらのアルミニウム相当品は見積りの目安として扱い、安全上重要な事項については、適用される規格に基づいて確認してください。.
2011-T3は、切りくずが小さなカール状になるため、旋盤加工が最も容易であり、大量生産される旋削部品に最適です。 フライス加工部品の場合、6061アルミニウムと7075-T6はいずれもきれいに切削できます。一方、5052や5083のような軟質で熱処理不能なグレードは、切りくずが工具に付着しやすいため、良好な仕上げを行うのが最も困難です。.
大した違いはありません。7075は硬くて強度が高いですが、粘着性が低いため、6061よりも表面仕上げがきれいになることがよくあります。その代わり、工具の摩耗がわずかに早くなり、材料費も高くなります。より大きな違いは別の点にあります。7075は溶接には適しておらず、耐食性も低いのです。.
外観用陽極酸化処理においては、6061および6063が最も均一で安定した色調を実現します。7075も陽極酸化処理には適していますが、同じアセンブリ内で6061とはわずかに色合いが異なる場合があります。 銅含有量の多い2024や2011、および鋳造品のMIC-6は、陽極酸化処理の結果が不十分または不均一になるため、代わりに塗装やクロメート処理を行う方が適しています。.
通常はわずかに高いです。6082は、同等の焼出し状態において6061アルミニウム合金よりも若干強度が高く、ヨーロッパで最も一般的な6xxx系構造用合金です。 実際には、両者の強度は十分に近いため、特に広く使用されているアルミニウム合金においては、強度に基づいて選択されるというよりは、図面や現地の供給状況に基づいて選択されることが一般的です。適用されるEN規格またはASTM規格に照らして、正確な最低値を必ず確認してください。.
一般的な在庫品の中で、7075-T6および7050のテンパーが最も強度が高く、7075-T6は設計引張強度が約531 MPaに達するため、高強度対重量比が求められる用途で好んで採用されています。 一部の特殊な7xxx系合金はこれよりも高い強度を持つものもありますが、在庫として常備されることはほとんどありません。なお、強度と剛性は異なるものであることに留意してください。すべてのアルミニウム合金の弾性係数はほぼ同じです。.
はい、ですが理想的とは言えません。5052は柔らかく粘り気があるため、切りくずが切削工具に付着しやすく、6061に比べてバリが大きくなります。鋭利で研磨された工具を使用し、切りくずの排出を適切に行うことが有効です。 部品の曲げ加工、溶接、あるいは塩水環境での性能が求められる場合は5052を、純粋に機械加工のみを行う場合は6061アルミニウム合金を選択してください。.
新しい部品にどのアルミニウムが最適か判断に迷う場合は、特にCNC加工用途に適した合金を選ぶ際には、合金そのものではなく、要求仕様から検討を始めるようにしてください。 その部品に求められる性能(負荷、使用環境、溶接の有無、陽極酸化処理の有無、平面度の重要度など)と生産数量をサプライヤーに伝えてください。信頼できるサプライヤーであれば、それらの要件を満たす中で最も安価なグレードを提案してくれるでしょう。.
図面を送付する際は、以下の情報を添付してください:
で 卓偉精密, 、当社のエンジニアは、無料のDFMフィードバックの一環として合金や焼戻し状態を確認しており、このガイドに掲載されているすべてのグレードの加工に対応しています。当社のアルミニウムCNC加工オプションをご覧ください。. 7075アルミニウムなどの高強度合金をはじめとする、材料の完全な一覧。., 、当社の自動車用部品の仕上げをご覧ください。. 陽極酸化処理サービス ページ、または当社のサービスを通じてご自身のイラストをアップロードしてください CNC加工サービス お見積もりはこちらのページをご覧ください。.
執筆:TUOWEI Precisionの製造エンジニア、アンディ。. アンディは、CNC加工、精密製造、生産工学を専門としており、ラピッドプロトタイピングから本格生産に至るまでのプロジェクト支援において、実務経験を有しています。彼は、エンジニアリングチームや製造チームと緊密に連携し、材料、公差、加工プロセス、および設計の製造適性を評価しています。 彼の記事は、実用的かつ技術的な知見に裏打ちされた洞察を提供し、エンジニアや購買担当者がより適切な製造上の意思決定を行い、生産効率を最適化し、一貫した部品品質を実現できるよう支援しています。次回のプロジェクトには、TUOWEI PrecisionのCNC加工およびカスタム製造ソリューションをご検討ください。.
ラピッドプロトタイピングから量産に至るまで、Tuowei Precisionは、あらゆる工程において精度と一貫性を兼ね備えた信頼性の高いCNC加工を提供します。今すぐプロジェクトを始めましょう。.
Tuowei精密の実際のCNC加工、業界動向、生産洞察力を常に更新しますが、より良い生産の意思決定を行うことができるようにインストールされています。.