

Par Leon Xu, ingénieur chez Tuowei Precision · novembre 2026
La découpe au laser est un procédé de découpe thermique qui utilise un faisceau laser focalisé et de forte puissance pour faire fondre, brûler ou vaporiser le matériau le long d'un tracé programmé, tandis qu'un jet de gaz évacue le matériau fondu hors de la découpe. Il s'agit de la méthode standard pour découper pièces en tôle plate, allant de fines équerres en acier inoxydable à des plaques en acier au carbone d'environ 25 mm d'épaisseur.
Alors, dans quels domaines la découpe au laser excelle-t-elle, et où présente-t-elle des limites ? Ce guide répond à ces deux questions.
Réponse courte : Une découpeuse laser concentre la lumière provenant d'une source à fibre optique ou au CO₂ en un point d'une fraction de millimètre de large. Un système de commande numérique (CNC) déplace ce point le long du contour de la pièce ; le faisceau fait fondre le matériau, tandis qu'un gaz d'assistance, tel que l'oxygène, l'azote ou l'air, l'évacue hors de la zone de découpe. Il en résulte une découpe nette et précise, sans aucun contact avec l'outil.
Nous vous expliquons ci-dessous, étape par étape, le fonctionnement de ce procédé, les trois principaux types de laser, les matériaux qui se prêtent bien à la découpe, le niveau de précision auquel on peut s'attendre, les applications de ce procédé, ainsi que les erreurs de conception à l'origine de la plupart des pièces rejetées.
Le terme « laser » est l'acronyme de « Light Amplification by Stimulated Emission of Radiation » (amplification de la lumière par émission stimulée de rayonnement). Une source laser produit un faisceau lumineux de longueur d'onde unique et se propage de manière cohérente, ce qui signifie qu'il peut être focalisé en un point extrêmement petit et intense. En concentrant une puissance suffisante sur ce point, on parvient à chauffer le métal au-delà de son point de fusion presque instantanément.
Une machine de découpe laser est une machine à commande numérique (CNC). La commande numérique par ordinateur déplace la tête de découpe, ou la tôle, le long d'une trajectoire générée à partir de votre fichier CAO. Comme rien n'entre en contact avec la pièce, il n'y a ni usure de l'outil ni force de découpe ; les pièces fines et délicates sont ainsi découpées avec autant de précision que les pièces épaisses.
Certains termes reviennent sans cesse :
Voici comment fonctionne la découpe au laser dans le cadre d'un projet type de tôlerie, du fichier à la pièce brute finie :
Les défauts apparaissent généralement sur le bord inférieur. Si la vitesse ou la pression de gaz n’est pas correcte, le métal fondu s’y accumule sous forme de scories. De très petits trous peuvent provoquer un renflement à l’endroit où commence le tracé. Et lorsque de nombreuses petites pièces sont imbriquées étroitement dans une tôle fine, la chaleur s’accumule dans le squelette restant et peut déformer les dernières pièces découpées. Une bonne programmation, et non une puissance laser plus élevée, permet de résoudre la plupart de ces problèmes.
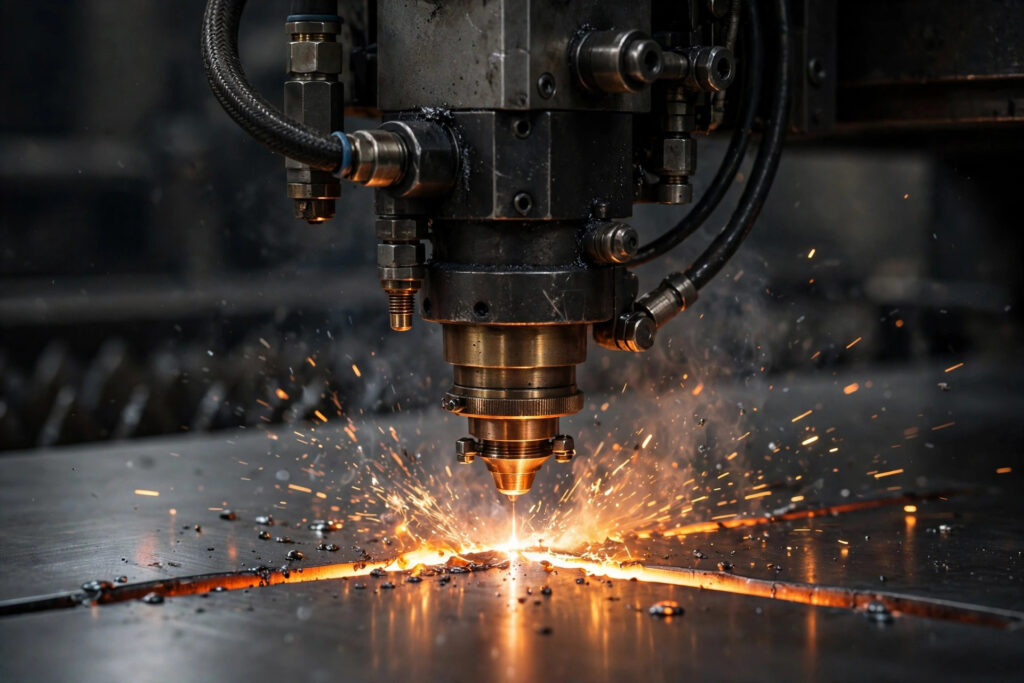
Le choix du gaz influe sur la vitesse, le coût et le résultat obtenu ; il est donc utile de bien comprendre ce sujet, même si vous n'utilisez jamais de machine.
| Gaz | Comment ça marche ? | Utilisation courante | Résultat Edge |
|---|---|---|---|
| Oxygène | Réagit avec l'acier chaud et augmente la température au niveau de la coupe | Acier au carbone, en particulier les tôles d'épaisseur importante | Rapide, avec une couche d'oxyde foncée sur le bord |
| Azote | Inerte, se contente d'expulser la matière fondue | Acier inoxydable et aluminium | Bord brillant, propre et exempt d'oxyde |
| Air comprimé | Principalement de l'azote, avec un peu d'oxygène | Feuille mince pour les applications où le coût est un facteur déterminant | Peu coûteux, avec une légère oxydation des bords |
Notre point de vue : si une pièce en acier au carbone doit être avec revêtement par poudrage ou soudés, demandez une découpe à l'azote ou prévoyez d'éliminer la couche d'oxyde. Un revêtement appliqué sur une calamine issue d'une découpe à l'oxygène risque de s'écailler au niveau des bords par la suite.
| Type de laser | Longueur d'onde | Idéal pour | Notes |
|---|---|---|---|
| Fibres | Environ 1,07 µm | Acier, inox, aluminium, cuivre, laiton | Économe en énergie, prend en charge les métaux réfléchissants, rapide sur les tôles fines et moyennes |
| CO₂ | 10,6 µm | Acrylique, plastiques, bois, caoutchouc, mousse, métaux fins | Laisse un bord poli sur l'acrylique ; les longueurs d'onde longues se reflètent sur l'aluminium et le cuivre nus |
| Nd:YAG | 1,064 µm | Travaux de haute précision, alliages épais ou durs, perçage | Puissance de crête élevée en mode pulsé ; moins courante aujourd’hui pour la découpe générale de tôles |
Les lasers à fibre génèrent de la lumière à l'intérieur d'une fibre de verre dopée, ce qui permet d'obtenir un faisceau de petit diamètre et un rendement élevé. Les lasers au CO₂ excitent un mélange gazeux, et leur longueur d'onde plus longue est bien absorbée par les matériaux organiques. Les lasers Nd:YAG utilisent un cristal solide et émettent des impulsions courtes et puissantes.
Notre point de vue : pour les pièces en tôle, la fibre optique est aujourd’hui la technologie de référence. Le CO₂ conserve toutefois sa place pour l’acrylique, le bois et d’autres matériaux non métalliques, tandis que le Nd:YAG reste un outil spécialisé. À Précision Tuowei Nous utilisons ces trois types de machines, équipées de sources laser pouvant atteindre 10 kW, ce qui permet d'adapter le laser au matériau et non l'inverse.
Les métaux constituent notre principale application industrielle. Nous découpons régulièrement de l'acier au carbone, de l'acier inoxydable (notamment les nuances 304 et 316), des alliages d'aluminium tels que les nuances 5052, 6061 et 7075, du cuivre, du laiton et du titane. Parmi les matériaux non métalliques, on trouve l'acrylique, les plastiques techniques, le caoutchouc, la mousse et le bois.
L'épaisseur maximale dépend du matériau et de la puissance du laser. Sur nos équipements :
| Matériau | Épaisseur maximale |
|---|---|
| Acier au carbone | Moins de 25 mm (0,98 pouce) |
| Acier inoxydable | Moins de 15 mm (0,59 pouce) |
| Aluminium | Moins de 15 mm (0,59 pouce) |
| Cuivre | Moins de 12,7 mm (0,5 pouce) |
Certains matériaux ne doivent en aucun cas être découpés au laser. Le PVC libère des composés chlorés toxiques qui provoquent la corrosion de la machine. Le PTFE dégage des composés fluorés lorsqu’il est chauffé. Le polycarbonate a tendance à brûler et à se décolorer plutôt que d’être découpé proprement. L’aspiration des fumées et le confinement du faisceau sont essentiels pour tout laser, et l’OSHA répertorie les normes relatives aux risques liés aux lasers qui s'appliquent à ces machines dans l'industrie en général.
La découpe au laser offre une précision suffisante pour la plupart des travaux de tôlerie, sans nécessiter d'opérations complémentaires. Voici les capacités de notre procédé de découpe au laser :
| Spécifications | Valeur |
|---|---|
| Dimensions générales | ISO 2768-c, généralement ±0,2 mm (0,008 pouce) |
| Répétabilité | ±0,05 mm (0,002 pouce) |
| Précision de positionnement | ±0,10 mm (0,004 pouce) |
| Tranche | Environ 0,5 mm (0,02 pouce) |
| Taille minimale de la pièce | 2 × épaisseur du matériau, au minimum 1 mm (0,04 pouce) |
| Condition aux bords | Mat, avec de fines lignes verticales |
| Délai d'exécution | 5 à 7 jours |
ISO 2768-1 définit quatre classes de tolérance générales : fine (f), moyenne (m), grossière (c) et très grossière (v). Le fait d'indiquer la classe sur votre dessin permet d'indiquer à l'atelier quelle tolérance s'applique à toutes les cotes pour lesquelles vous n'avez pas précisé de tolérance individuellement.
Deux détails peuvent prêter à confusion. Premièrement, le logiciel de FAO décale le tracé de découpe de la moitié de l'épaisseur de coupe, afin que la pièce soit découpée aux dimensions indiquées sur le dessin. N'ajoutez pas vous-même l'épaisseur de coupe à votre dessin. Deuxièmement, sur une tôle épaisse, le bord de coupe présente un léger effilement et une zone affectée par la chaleur plus large ; il est donc préférable de percer ou d'aléser les trous nécessitant un ajustement précis après la découpe.
La précision dépend également de la pièce, et pas seulement de la machine. Une pièce longue et fine peut bouger légèrement lorsque les contraintes présentes dans la tôle se relâchent ; par conséquent, pour obtenir une planéité ou une rectitude très rigoureuses, des étapes supplémentaires peuvent s'avérer nécessaires.
La découpe au laser permet de transformer des matériaux plats en profilés ; elle est donc utilisée partout où l'on a besoin de pièces en tôle ou en plaque. Parmi les applications courantes, on peut citer :
The industries that use laser cutting most include automotive, aerospace, consumer electronics, medical devices, robotics and automation, industrial machinery and construction. In most of these, laser cutting is the first step of a wider fabrication de tôles workflow that continues with bending, welding, hardware insertion and finishing.
| Processus | Best at | Limits |
|---|---|---|
| Découpe au laser | Thin to medium sheet, fine detail, narrow kerf | Thickness ceiling; reflective metals need fiber; small heat-affected zone |
| Plasma cutting | Thick conductive plate at high speed and low cost | Wider kerf, rougher and slightly beveled edge; conductive metals only |
| Waterjet cutting | Almost any material, very thick stock, no heat | Slower; abrasive adds running cost |
| Turret punching | High volumes of standard holes, louvers and forms | Needs a tool for each shape; less suited to complex contours |
Our view: laser is the first choice for most sheet parts up to medium thickness because it combines accuracy, speed and no tooling. Switch to waterjet when heat would damage the material, and to plasma for thick structural plate where edge quality matters less than cost.
Oui. Le métal est le matériau le plus couramment utilisé pour la découpe laser industrielle. Les lasers à fibre permettent de découper l'acier au carbone, l'acier inoxydable, l'aluminium, le cuivre, le laiton et le titane. L'épaisseur maximale dépend de la puissance et du matériau ; nos machines permettent de découper l'acier au carbone jusqu'à environ 25 mm et l'acier inoxydable ou l'aluminium jusqu'à environ 15 mm.
Les trois principaux types de lasers sont les lasers à fibre, les lasers CO₂ et les lasers Nd:YAG. Les lasers à fibre sont les plus performants pour la découpe des métaux, les lasers CO₂ conviennent à l'acrylique, au bois et à d'autres matériaux non métalliques, tandis que les lasers Nd:YAG sont utilisés pour les travaux de précision spécialisés. En termes de technique, la découpe s'effectue par fusion à l'azote, par oxycoupage à l'oxygène ou par vaporisation.
Une découpeuse laser CNC est une machine de découpe laser dont les mouvements sont contrôlés par une commande numérique par ordinateur. Le contrôleur lit un programme généré à partir de votre fichier CAO et déplace la tête de découpe le long de chaque contour, en réglant la puissance, la vitesse et le gaz. Presque toutes les découpeuses laser industrielles sont des machines CNC.
Les pièces sont généralement dessinées à l'aide de logiciels de CAO tels que SolidWorks, Fusion ou AutoCAD, puis exportées sous forme de fichiers DXF ou STEP. Des logiciels de FAO et d'imbrication organisent ensuite les pièces sur la feuille, définissent les paramètres de découpe et génèrent le code G exécuté par la machine laser.
La découpe au laser utilise un faisceau lumineux focalisé et permet d'obtenir des détails plus fins, une largeur de coupe plus étroite et des bords plus nets sur les tôles fines et moyennes. La découpe au plasma utilise un arc de gaz ionisé ; elle ne fonctionne que sur les métaux conducteurs et s'avère plus rapide et moins coûteuse sur les tôles épaisses, mais laisse des bords plus rugueux.
At Tuowei Precision we run fiber, CO2 and Nd:YAG laser cutters with sources up to 10 kW, and our quality system is certified to ISO 9001:2015, ISO 13485, IATF 16949:2016 and AS9100D. Typical laser cutting lead time is 5 to 7 days.
Upload a STEP, STP, SLDPRT, DXF, IPT, PRT or SAT file with the material, thickness, quantity and finish. Our engineers review every drawing before quoting and flag design issues before cutting. Parts that also need tapped holes or milled pockets move straight into our CNC shop, so they arrive ready to assemble. Start with our laser cutting services page.
About the author: Leon Xu is an engineer at Tuowei Precision. He reviews customer drawings, gives DFM feedback and plans CNC machining processes to hold tight tolerances.





