

بقلم أوين لين، مهندس في شركة Tuowei Precision · نوفمبر 2026
الصب بالقالب هي عملية صب معدني يتم فيها ضخ المعدن المنصهر في قالب فولاذي صلب، يُسمى «القالب»، تحت ضغط عالٍ. ويملأ المعدن التجويف في جزء من الثانية، ويتجمد على جدران القالب المبرد، ليخرج على شكل قطعة شبه نهائية.
تُصنع معظم قطع الصب بالقالب من سبائك الألومنيوم أو الزنك أو المغنيسيوم. فما هو المجال الأنسب لتقنية الصب بالقالب؟ الإنتاج بكميات كبيرة. فبمجرد توفر القالب، يمكن للآلة تكرار إنتاج الشكل المعقد نفسه آلاف المرات مع تباين ضئيل للغاية.
الإجابة المختصرة: تتمثل عملية الصب بالقالب في حقن معدن غير حديدي منصهر في قالب فولاذي قابل لإعادة الاستخدام تحت ضغط عالٍ، ثم الاحتفاظ به حتى يتصلب، قبل إخراج قطعة ذات شكل شبه نهائي. وتُعد هذه الطريقة مناسبة للأجزاء المعقدة ذات الجدران الرقيقة المصنوعة من الألومنيوم والزنك والمغنيسيوم بكميات متوسطة إلى كبيرة، حيث يمكن توزيع تكلفة القالب على آلاف القطع.
يتناول هذا الدليل كيفية سير العملية خطوة بخطوة، وأنواع الآلات الرئيسية، والسبائك التي يمكن صبها، والتفاوتات المسموح بها المتوقعة، بالإضافة إلى أخطاء التصميم والشراء التي تكمن وراء معظم المشكلات المتعلقة بالأجزاء المصبوبة.
تقوم كل طريقة من طرق الصب بنفس العملية الأساسية: حيث يُسكب المعدن السائل في تجويف مُشكَّل ويُترك حتى يتجمد. وتكمن الاختلافات في القالب وفي الطريقة التي يُسكب بها المعدن.
هذا الضغط هو جوهر الأمر. فهو يدفع المعدن إلى تشكيل جدران رفيعة وتفاصيل دقيقة قبل أن يتجمد، ويضغط المعدن على الفولاذ المصقول، ولهذا السبب يكون سطح القطعة المصبوبة أملسًا.
يتكون القالب من نصفين. يتم تثبيت القالب العلوي على جانب الحقن في الآلة، بينما يتحرك القالب القاذف لفتح القالب ودفع القطعة إلى الخارج. ويُطلق المهندسون على النتيجة اسم «القطعة شبه النهائية»، مما يعني أنها لا تحتاج سوى إلى القليل من المعالجة الآلية — أو لا تحتاج إليها على الإطلاق — للوصول إلى شكلها النهائي.
إذا كنت تعرف القولبة بالحقن، سيبدو المنطق مألوفًا: قالب فولاذي مكون من نصفين، عملية حقن سريعة، فترة تبريد، ثم إخراج المنتج. والفرق يكمن في درجة الحرارة. فالألومنيوم المنصهر أكثر سخونة بكثير من البلاستيك المنصهر، لذا يتعرض الفولاذ لضغط أكبر بكثير، مما يؤدي إلى تآكل القالب في وقت أقصر.
تتبع كل عملية تشكيل نفس الدورة. وفي آلة تصنيع الألمنيوم ذات الغرفة الباردة، تسير العملية عادةً على النحو التالي:
يعتمد وقت الدورة بشكل أساسي على سماكة الجدران ونوع السبائك. فالقطع الرقيقة المصنوعة من الزنك تمر بالدورة بسرعة كبيرة. أما الغلاف الثقيل المصنوع من الألومنيوم فيجب أن يبقى في القالب لفترة أطول حتى تتصلب أجزاؤه السميكة.
يُعد توازن درجة الحرارة أمرًا لا يقل أهمية عن سرعة الحقن. فالقالب الذي يعمل بدرجة حرارة منخفضة جدًّا يؤدي إلى حدوث «انغلاق بارد» وظهور خطوط تدفق على السطح. أما القالب الذي يعمل بدرجة حرارة مرتفعة جدًّا فيتسبب في حدوث «اللحام»، حيث يلتصق الألومنيوم بالفولاذ ويمزق القطعة عند إخراجها. وتُعزى معظم عيوب الإنتاج المبكرة إلى إحدى هاتين الحالتين، وليس إلى السبيكة نفسها.
تستغرق الأداة نفسها وقتًا. فكل قالب جديد يمر بمراحل التصميم ومحاكاة التدفق، والتصنيع باستخدام الحاسب الآلي (CNC)، والتصنيع بالقطع الكهربائي (EDM) لفولاذ الأدوات المقوى، والمعالجة الحرارية، ثم عمليات التشغيل التجريبية. وغالبًا ما تحتاج العينات الأولى إلى تعديلات بسيطة على فتحات الصب أو فتحات التهوية أو آلية الإخراج، لذا يجب تضمين هذه الدورة في جدولك الزمني.
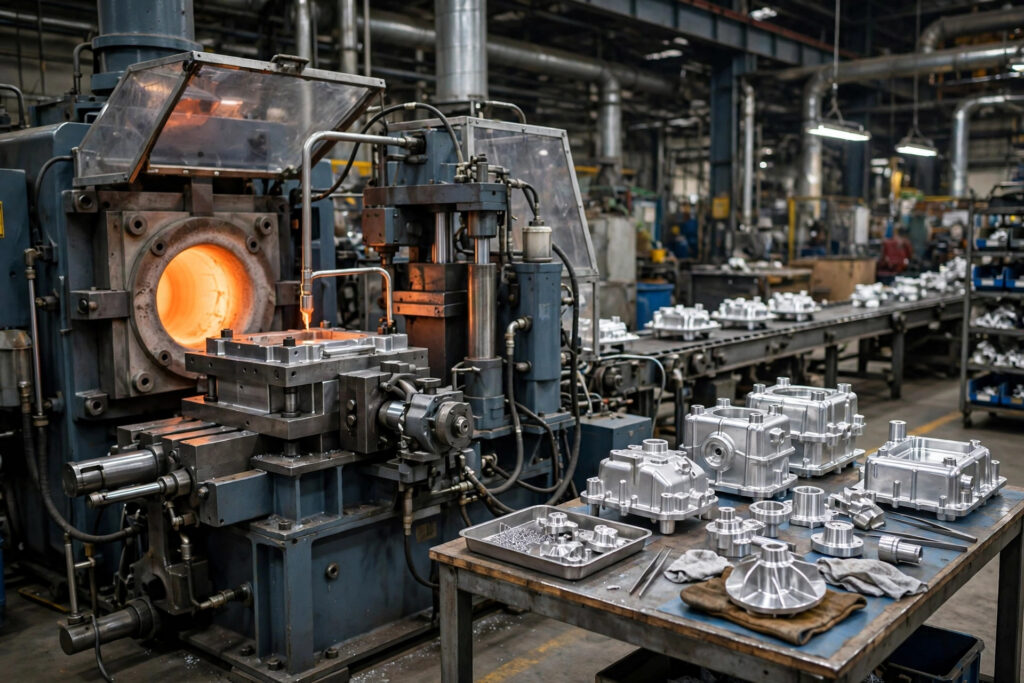
في آلة الغرفة الساخنة، توجد آلية الحقن — التي تُعرف باسم «رقبة الإوزة» — داخل وعاء من المعدن المنصهر يشكل جزءًا من الآلة. وتدفع كل ضغطة للمكبس المعدن مباشرةً من الوعاء إلى القالب. ولا توجد خطوة سكب، لذا تكون الدورات سريعة.
المشكلة هي أن أجزاء القوالب تظل مغمورة في المعدن المنصهر طوال اليوم. ولا ينجح ذلك إلا مع السبائك ذات درجات الانصهار المنخفضة التي لا تتفاعل مع الحديد. ويُعد الزنك، الذي يذوب عند حوالي 419 درجة مئوية (786 درجة فهرنهايت)، المعدن الكلاسيكي المستخدم في تقنية الغرفة الساخنة، إلى جانب بعض سبائك المغنيسيوم والرصاص والقصدير. أما الألومنيوم فيُستبعد من هذه العملية لأن الألومنيوم المنصهر يذيب مكونات الحديد.
تعمل آلة الغرفة الباردة على فصل الفرن. في كل عملية حقن، تُسكب كمية محددة من المعدن المنصهر في أنبوب الحقن، ثم يقوم مكبس هيدروليكي بدفعها إلى القالب. تؤدي هذه الخطوة الإضافية إلى إبطاء الدورة، لكن قطع الحقن لا تلامس المعدن الساخن إلا لفترة وجيزة.
هذا هو المسار المتبع بالنسبة للألمنيوم، الذي يذوب عند حوالي 660 درجة مئوية (1,220 درجة فهرنهايت)، وكذلك بالنسبة لسبائك المغنيسيوم والنحاس. ASTM B85، المواصفة الأمريكية الخاصة بـ المسبوكات المصبوبة بالقالب من سبائك الألومنيوم، ويشير إلى أن السبائك مثل A360 وA380 و383 و384 وA413 لا يمكن إنتاجها إلا على آلات الغرفة الباردة.
| الميزة | الغرفة الساخنة | غرفة التبريد |
|---|---|---|
| المكان الذي يُصهر فيه المعدن | في وعاء داخل الجهاز | في فرن منفصل |
| السبائك النموذجية | الزنك، وكمية قليلة من المغنيسيوم، والرصاص، والقصدير | الألومنيوم، المغنيسيوم، سبائك النحاس |
| Cycle speed | أسرع | Slower (ladling each shot) |
| Typical part size | Small to medium | Small to large |
| Wear on injection parts | Constant contact with melt | Brief contact per shot |
High pressure die casting (HPDC) is the umbrella term for both machine types above. When engineers say “die casting” without a qualifier, they almost always mean HPDC. Its strengths are speed, thin walls and fine detail. Its weakness comes from the same fast, turbulent fill: air and gas get trapped, and that porosity limits heat treatment, welding and pressure tightness.
Gravity die casting, also called permanent mold casting, pours metal into a reusable steel or iron mold and lets gravity fill it. There is no injection pressure. Cycles are slower and walls must be thicker, but the calmer fill traps less gas, so parts can often be heat treated for higher strength.
Our view: for most custom parts under a few kilograms, conventional cold-chamber HPDC in aluminum or hot-chamber zinc is the right starting point. Move to vacuum, squeeze or gravity casting only when the part must be heat treated, welded or held to a strict leak test.
The process is built around non-ferrous alloys. Steel melts above 1,400 °C, and at that temperature the steel die itself would erode within a short run, so ferrous parts are cast in sand or investment molds instead.
| Alloy family | الدرجات الشائعة | نقاط القوة | أمور يجب الانتباه إليها |
|---|---|---|---|
| ألومنيوم | A380, ADC12, A360, A413 | Light, strong, good thermal conductivity, most widely used | Porosity; high-silicon grades anodize gray and patchy |
| الزنك | Zamak 3, Zamak 5, ZA-8 | Best fluidity, very thin walls, long die life, excellent for plating | About 2.6 times heavier than aluminum; creeps under sustained load and heat |
| المغنيسيوم | AZ91D, AM60B | Lightest structural metal, good EMI shielding | Needs corrosion protection and careful melt handling |
Aluminum die casting is the cold-chamber process applied to aluminum alloys, and it accounts for most die cast parts by volume. A380 is the general-purpose workhorse, with a balance of strength, castability and cost. ADC12 is its close Japanese and Chinese equivalent. A360 gives better corrosion resistance and pressure tightness but is harder to cast, and A413 is chosen for thin, pressure-tight parts.
One limit is worth knowing early. ASTM B85 covers general-purpose castings and states that it may not address the properties and testing needed for highly loaded or safety-critical parts. If your part falls in that category, agree the test plan with the caster before tooling starts.
Zinc alloys run on hot-chamber machines, fill the thinnest walls and give the best surface for plating, so they suit small hardware, connectors and decorative parts. Magnesium is the choice when weight is the priority, such as laptop and camera frames or automotive brackets.
في دقة تووي we cast aluminum, zinc and magnesium alloys, and the alloy decision usually comes down to weight, wall thickness and the finish the part needs.
As-cast tolerance depends on part size, alloy and whether a dimension crosses the parting line or a moving slide. Dimensions held within one die half are the most stable. The North American Die Casting Association publishes standard and precision tolerance tables in its product specification standards, and most casters work from them.
Typical as-cast tolerances on our خدمات صب القوالب:
| Die casting type | التفاوت المعتاد |
|---|---|
| Standard die casting | ±0.010 بوصة (±0.254 ملم) |
| High-precision die casting | ±0.005 بوصة (±0.127 ملم) |
| الأجزاء المعقدة | ±0.008 in (±0.203 mm) |
| Large parts | ±0.020 in (±0.508 mm) |
Features tighter than this, such as bearing bores, sealing faces and threads, are machined after casting. Small round holes under 3 mm in diameter are also drilled afterwards, because thin cores do not survive the heat of aluminum casting well.
Our advice: accept as-cast tolerances everywhere you can, and call out machined features only where the function needs them. Every precision call-out either costs extra tool steel work or a machining operation. Our خدمات التصنيع الآلي باستخدام الحاسب الآلي الرقمي handle that secondary work on cast parts in the same order.
| المزايا | العيوب |
|---|---|
| Very fast cycles and low cost per part at volume | High upfront tooling cost and long tool lead time |
| Complex shapes, thin walls and cast-in features | Porosity limits heat treatment, welding and some finishes |
| Good repeatability from part to part | Design changes after tooling are slow and expensive |
| Smooth as-cast surface | Mostly limited to non-ferrous alloys |
| Several parts can be combined into one casting | Part size limited by machine clamping force |
| Runners and scrap are remelted | Rarely economical for prototypes or small batches |
The pattern is simple. Almost every advantage comes from the steel die, and almost every disadvantage does too.
The decision comes down to two questions: how many parts you need, and how settled the design is. The die is a large upfront cost, while the cost per part afterwards is low. There is no universal break-even quantity, because it depends on part size, complexity, alloy and the alternative you are comparing against.
A common and sensible path is to machine the first prototypes from billet, then move to die casting once testing is done. Keep one trade-off in mind: a machined 6061 prototype will not show porosity or casting distortion, and its properties differ from cast A380. Plan to validate the first die cast samples properly rather than assuming they will behave like the prototype.
Good die cast design is mostly about helping metal flow in and helping the part come out.
Most problems with die cast parts start before the die is cut. These are the ones we see most often:
Die cast parts show up wherever a metal part needs complex geometry in volume:
الصب هو المصطلح العام الذي يشير إلى صب المعدن المنصهر أو ضخه بقوة داخل قالب. ويُعد الصب بالقالب أحد أنواع الصب التي تستخدم قالبًا من الفولاذ المقوى القابل لإعادة الاستخدام وضغط حقن عالٍ. أما الصب بالرمل والصب بالاستثمار فيؤديان إلى تلف القوالب في كل عملية، كما أنهما أبطأ في التنفيذ ويصلحان للأجزاء الأكبر حجمًا أو الأجزاء الحديدية.
وتتمثل العيوب الرئيسية في ارتفاع تكلفة القوالب، وطول المدة اللازمة لتجهيزها، ووجود مسام ناتجة عن الهواء المحبوس أثناء عملية الحقن السريع. وقد تحد هذه المسام من إمكانية المعالجة الحرارية واللحام ومقاومة التسرب. كما أن هذه العملية تُستخدم في الغالب مع الألومنيوم والزنك والمغنيسيوم، ونادرًا ما تكون مجدية في حالة الدفعات الصغيرة.
نعم. يتميز الصب بالقالب تحت الضغط العالي بتفاوتات أضيق وأسطح أكثر نعومة مقارنة بالصب بالرمل أو الصب بالجاذبية، ويحافظ على هذه الميزات في كل عملية صب. تتراوح التفاوتات النموذجية للقطعة المصبوبة بين ±0.005 بوصة و±0.020 بوصة تقريبًا، اعتمادًا على الحجم، بينما يتم تصنيع الثقوب واللوالب الحرجة آليًّا بعد ذلك.
يمكن ذلك، لكن النتيجة نادراً ما تكون تجميلية. فسبائك الصب الشائعة مثل A380 تحتوي على نسبة عالية من السيليكون، مما ينتج عنه طبقة أنودية رمادية غير متساوية. وإذا كان المظهر مهمًا، فإن الطلاء بالمسحوق أو الطلاء بالفرشاة أو الطلاء بالكهرباء عادةً ما تكون أفضل خيارات التشطيب لأجزاء الألومنيوم المصبوبة بالقالب.
يُشتق الاسم من القالب، وهو الأداة المصنوعة من الفولاذ المقوى التي تُشكّل القطعة. يتكون القالب من نصفين: نصف غطاء ثابت على جانب الحقن ونصف قاذف متحرك. ويتم إعادة استخدام القالب نفسه في كل عملية حقن، وهذا ما يميزه عن صب الرمل.
At Tuowei Precision we run more than 60 die casting machines and keep tooling, casting, CNC machining, surface finishing and inspection under one roof in Shenzhen, so one team owns the part from die design to finished batch. Our quality system is certified to ISO 9001:2015.
To get a useful quote, send a STEP file and drawing with the alloy, expected annual volume, cosmetic surfaces and the dimensions that are truly critical. Our engineers review every design for castability before tooling and flag draft, wall and porosity risks early. You can start with our die casting services page.
نبذة عن المؤلف: أوين لين هو مهندس في شركة «تووي بريسيشن». يتولى تخطيط عمليات تصنيع الأدوات وعمليات الإنتاج، ويعمل مع فريق الجودة لضمان اتساق جودة كل دفعة.





