

Par Owen Lin, ingénieur chez Tuowei Precision · novembre 2026
La tôlerie consiste à transformer des tôles plates en pièces finies par des opérations de découpe, de pliage, d'assemblage et de finition. A laser Une poinçonneuse découpe la pièce à plat, une presse plieuse lui donne sa forme tridimensionnelle, puis les pièces sont assemblées par soudure, rivets ou pièces de fixation.
Les boîtiers, les supports, les châssis et les panneaux sont tous fabriqués de cette manière. Alors, en quoi la tôlerie excelle-t-elle ? Elle permet de produire des pièces solides et légères, aux parois généralement uniformes, fabriquées rapidement et sans outillage coûteux.
Réponse courte : La tôlerie désigne un ensemble de procédés de fabrication permettant de transformer des tôles minces, généralement d'une épaisseur inférieure à environ 6 mm, en pièces. Les quatre étapes principales sont la découpe de la pièce brute plate, son formage par pliage, l'assemblage des pièces et la finition de la surface. Ce procédé convient aussi bien à la fabrication de prototypes qu'à la production en série, qu'il s'agisse d'acier, d'acier inoxydable, d'aluminium ou d'alliages de cuivre.
Ce guide vous accompagne à chaque étape du processus, en vous indiquant les matériaux et les tolérances à prévoir, le coût des travaux, ainsi que les erreurs de conception qui ralentissent la plupart des projets.
Le terme « fabrication » désigne le fait de construire quelque chose en travaillant et en assemblant des matériaux, par opposition au moulage à partir d'un matériau liquide ou à l'usinage à partir d'un bloc solide. Dans la fabrication de tôles, chaque pièce commence par une feuille plate d'épaisseur constante. Sa forme est obtenue en retirant de la matière autour du contour et en pliant ce qui reste.
Cette épaisseur constante en est la caractéristique principale. Une pièce en tôle présente la même épaisseur de paroi partout, à l'exception de légères variations locales au niveau des pliages. Il n'est pas possible d'y réaliser des nervures, des bossages ou des sections épaissies comme sur une pièce usinée ou moulée. La rigidité provient plutôt des rebords, des pliages et des éléments formés.
La plupart des ateliers considèrent comme « tôle » les matériaux dont l'épaisseur ne dépasse pas environ 6 mm (0,25 pouce). Les matériaux plus épais sont généralement appelés « plaques » et sont traités à l'aide d'équipements de découpe et de formage plus imposants. L'épaisseur est souvent exprimée sous forme de « calibre », mais la signification de ce terme diffère selon qu'il s'agit d'acier ou d'aluminium ; c'est pourquoi notre tableau des épaisseurs de tôle Il vaut mieux vérifier cela avant de finaliser un projet.
Lorsque les gens parlent des trois types de fabrication métallique, ils font généralement référence aux trois opérations de base auxquelles toute pièce fabriquée est soumise :
La finition est souvent considérée comme une quatrième étape. Certaines sources classent ces opérations différemment, par exemple par secteur d'activité (construction, fabrication commerciale et industrielle) ; la réponse dépend donc de la personne qui pose la question. Pour la conception de pièces, la répartition entre découpe, pliage et assemblage est la plus pertinente.
Une pièce sur mesure type suit le processus de fabrication de tôles dans l'ordre suivant :
Pour un simple support, les étapes 3 à 8 peuvent prendre quelques jours. La fabrication d’un boîtier soudé et thermolaqué prend plus de temps, car le soudage, le meulage et le revêtement entraînent chacun un délai supplémentaire. La plupart des retards que nous constatons surviennent avant le début de la découpe, lorsqu’un plan doit être renvoyé au client pour corriger un pliage impossible à réaliser.
La découpe permet d'obtenir une ébauche plane ; il s'agit généralement de la première étape de l'usinage dans la fabrication de tôles. Les principales options sont les suivantes :
Notre avis : pour les pièces sur mesure d'épaisseur moyenne ou inférieure, la découpe au laser est la solution par défaut, car elle s'adapte à chaque conception sans frais d'outillage. Le poinçonnage s'avère rentable lorsqu'une pièce comporte des dizaines de trous identiques ou de formes spécifiques et qu'elle est produite en grandes séries.
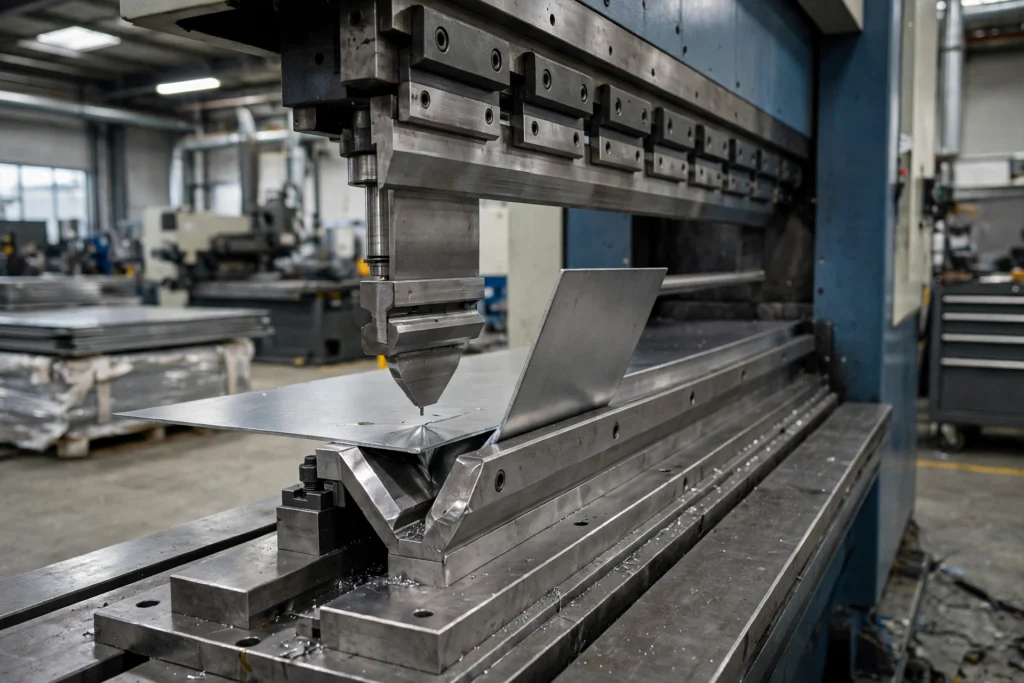
Le formage permet de donner sa forme à la pièce brute plate. Dans la fabrication sur mesure de tôles, le pliage sur une presse plieuse est de loin l'opération la plus courante. Un poinçon pousse la tôle dans une matrice en forme de V jusqu'à ce qu'elle atteigne l'angle souhaité.
Chaque courbe présente un rayon intérieur, et le métal reprend légèrement sa forme initiale une fois que le poinçon s'est relevé. Les bons ateliers tiennent compte de ces deux facteurs. Notre services de pliage de métaux Cette page présente les tolérances de rayon et d'angle que nous respectons. Notre guide sur Comment plier de la tôle traite en détail du facteur K, de la tolérance de cintrage et du retour élastique.
Une fois les pièces formées, elles sont assemblées. Les méthodes couramment utilisées sont les suivantes :
| Méthode | Comment ça marche ? | Idéal pour |
|---|---|---|
| Soudage MIG (GMAW) | Soudage à l'arc avec fil-électrode | Soudures rapides sur l'acier et les sections plus épaisses |
| Soudage TIG (GTAW) | Arc au tungstène avec fil d'apport séparé | Soudures nettes et précises sur l'inox et l'aluminium |
| Soudage par points | Soudure par résistance par points entre des tôles qui se chevauchent | Assemblages de tôles en grande série |
| Captivant | Ensemble de fixations mécaniques traversant les deux tôles | Assemblage de métaux dissemblables, sans apport de chaleur |
| Visserie à sertissage automatique | Écrous, goujons et entretoises emboutis dans la tôle | Fils dans une feuille mince |
| Fixations | Vis et boulons | Pièces devant être démontées pour l'entretien |
Le soudage est une technique solide, mais il génère de la chaleur, provoque des déformations et nécessite du temps de nettoyage. Les fumées de soudage et le rayonnement de l'arc doivent également faire l'objet d'un contrôle adéquat, et l'OSHA réglemente soudage, découpe et brasage risques dans l'industrie en général. Lorsque la conception le permet, un pliage ou un insert emmanché s'avère souvent moins coûteux et plus homogène qu'une soudure.
La tôle brute est rarement expédiée telle quelle, et la finition constitue souvent l'étape la plus longue d'un projet de fabrication de pièces en tôle. Parmi les finitions courantes, on peut citer :
La finition intervient généralement après le formage et le soudage, ce qui permet d'éviter que le revêtement ne se fissure au niveau des courbures. Elle apporte également de l'épaisseur, ce qui est important pour les fentes étroites et les pièces à ajustement serré.
La plupart des opérations de tôlerie font appel à quelques alliages standard :
| Matériau | Points forts | Points à surveiller |
|---|---|---|
| Acier laminé à froid | Peu coûteux, résistant, facile à façonner et à souder | Doit être recouvert d'un revêtement ou d'un placage pour résister à la rouille |
| Acier galvanisé | Le revêtement en zinc protège contre la corrosion | Le soudage fait fondre le zinc et dégage des fumées |
| Acier inoxydable 304 / 316 | Résistant à la corrosion, finition soignée | Plus difficile à former, plus de retour élastique, coût plus élevé |
| Aluminium 5052 | Léger, se façonne bien, bonne résistance à la corrosion | Plus souple, se raye facilement |
| Aluminium 6061 | Plus résistant que le 5052 | Peut se fissurer dans les virages serrés, nécessite des rayons plus grands |
| Cuivre et laiton | Excellente conductivité | Cher, souple, se marque facilement |
Pour les pièces en aluminium pliées, nous recommandons généralement l'alliage 5052 plutôt que le 6061, car le 5052 permet des plis serrés sans se fissurer. N'optez pour le 6061 que lorsque la pièce nécessite réellement une résistance accrue, et prévoyez des rayons de pliage plus grands.
Les pièces en tôle présentent une bonne précision, mais les tolérances s'accumulent à chaque pliage ; elles sont donc plus larges que sur les pièces usinées. Voici les tolérances générales applicables à nos services de fabrication de pièces en tôle :
| Fonctionnalité | Tolérance type |
|---|---|
| Tolérances générales (métaux) | ISO 2768-c |
| Fonctionnalités de découpe | ±0,2 mm (±0,008 pouce) |
| Angle de courbure | ±1,0° |
| Pliage jusqu'au bord | ±0,254 mm (±0,010 pouce) |
| Cintrage jusqu'au trou | ±0,2 mm (±0,008 pouce) |
ISO 2768-1 définit des classes de tolérance générales pour les cotes ne faisant pas l'objet d'une tolérance spécifique sur le plan. La spécification d'une classe vous permet de ne définir des tolérances que pour les éléments qui comptent vraiment. Les cotes qui traversent plusieurs plis présenteront des variations plus importantes que celles indiquées dans ce tableau ; veillez donc à coter les éléments critiques à partir de la même bride lorsque cela est possible.
Un tôlier transforme les plans en pièces. Au quotidien, cela implique notamment de lire des plans et des modèles 3D, de programmer des découpeuses laser et des presses plieuses, de mettre en place l'outillage, de plier et de souder les pièces, puis de les contrôler. Dans un atelier de fabrication à façon, les tôliers et les ingénieurs examinent également les conceptions des clients, suggèrent des modifications visant à faciliter la fabrication d'une pièce et planifient l'ordre des opérations.
C'est un travail qui exige un certain savoir-faire. Aujourd'hui, les machines de tôlerie sont pour la plupart à commande numérique (CNC), mais la réussite d'une pièce comportant plusieurs plis dépend de la séquence de pliage, du choix de l'outillage et de la compensation du retour élastique, et ces éléments relèvent autant de l'expérience que des logiciels.
| Avantages | Limites |
|---|---|
| Peu ou pas d'outillage nécessaire pour les pièces découpées au laser et pliées à la presse plieuse | Une épaisseur de paroi constante limite la géométrie de la pièce |
| Délai d'exécution rapide, du fichier CAO à la pièce | Les tolérances s'additionnent au niveau des coudes |
| Solide et léger compte tenu du matériau utilisé | Les formes 3D complexes nécessitent un soudage ou de nombreux pliages |
| Une production allant d'un prototype à plusieurs milliers de pièces | Le soudage entraîne des déformations et demande plus de main-d'œuvre |
| Large choix de métaux et de finitions | Le coût unitaire reste supérieur à celui de l'emboutissage, même à très grand volume |
La tôlerie est généralement moins coûteuse que l'usinage pour la fabrication de boîtiers et de supports, car elle génère beaucoup moins de copeaux. Pour une comparaison plus détaillée concernant les boîtiers électroniques, consultez notre guide sur Tôlerie ou usinage CNC pour les boîtiers en aluminium.
La plupart des problèmes liés à la fabrication de tôles trouvent leur origine dans la CAO. Voici les problèmes que nous signalons le plus souvent :
Il s'agit du processus de fabrication de pièces à partir de tôles métalliques plates. La tôle est découpée à la forme souhaitée, pliée en trois dimensions, assemblée par soudure ou à l'aide de fixations, puis soumise à une finition. Parmi les exemples courants, on peut citer les boîtiers d'ordinateur, les coffrets électriques, les supports, les bouches d'aération et les panneaux d'appareils électroménagers, tous fabriqués à partir d'une tôle métallique mince d'une épaisseur unique.
Les opérations de base sont simples à expliquer, mais leur exécution précise requiert un certain savoir-faire. Les fabricants doivent planifier les séquences de pliage, compenser le retour élastique, contrôler la déformation due au soudage et respecter les tolérances sur plusieurs plis. Les découpeuses laser CNC et les presses plieuses modernes permettent d'obtenir des résultats reproductibles, mais un bon réglage dépend toujours de l'expérience du personnel.
La différence réside dans l'épaisseur. La plupart des fabricants qualifient de « tôle » les matériaux d'une épaisseur maximale d'environ 6 mm (0,25 pouce) et de « plaque » ceux dont l'épaisseur est supérieure. Les plaques nécessitent des équipements de découpe et de formage plus puissants, des rayons de cintrage plus importants et une force plus élevée ; elles sont donc utilisées pour les pièces structurelles plutôt que pour les boîtiers et les supports.
Le coût dépend du matériau, de l'épaisseur, des dimensions de la pièce, du nombre de pliages, des soudures, des fixations, de la finition et de la quantité. La découpe au laser et le pliage sur presse plieuse ne nécessitent pas d'outillage spécifique, ce qui permet de maintenir les prototypes à un prix abordable. Les soudures et les finitions esthétiques constituent généralement les postes les plus coûteux ; leur suppression lors de la conception permet donc souvent de réaliser des économies plus importantes que le changement de matériau.
Le processus de tôlerie désigne également cette même séquence d'opérations : découpe de la pièce brute plate, mise en forme par pliage ou emboutissage, assemblage des pièces et finition de surface. Les ateliers intègrent, selon les besoins de la pièce, des étapes supplémentaires telles que l'ébavurage, la pose de quincaillerie et le contrôle qualité entre ces différentes étapes.
Au Précision Tuowei Nous regroupons sous un même toit la découpe au laser, le pliage sur presse plieuse, la soudure, la pose de pièces métalliques et les finitions, grâce à un parc de plus de 100 machines, dont des découpeuses laser, des plieuses et des postes de soudage. Nous travaillons avec plus de 20 matériaux et proposons plus de 10 finitions de surface ; les pièces simples peuvent être expédiées en seulement 3 jours. Notre système qualité est certifié ISO 9001:2015 et ISO 13485.
Envoyez-nous un fichier STEP et un plan précisant le matériau, l'épaisseur, la quantité et la finition. Nos ingénieurs examinent chaque conception avant d'établir un devis et signalent les pliages, les perçages et les brides susceptibles de poser problème. Vous pouvez commencer par notre fabrication de tôles page de service.
À propos de l'auteur : Owen Lin est ingénieur chez Tuowei Precision. Il planifie les outillages et les processus de production et collabore avec l'équipe qualité afin de garantir la cohérence de chaque lot.





