Le moulage par injection est un procédé de fabrication qui permet de produire des pièces en injectant de la matière fondue dans un moule métallique usiné avec précision, en le laissant refroidir, puis en éjectant la pièce finie. Un moule peut répéter ce cycle des milliers, voire des millions de fois, ce qui explique pourquoi la plupart des produits que vous utilisez au quotidien, des coques de téléphone aux bouchons de bouteille, ont été fabriqués de cette manière. Au Royaume-Uni et en Europe, ce procédé est appelé « moulage par injection ».
Réponse courte : Le moulage par injection consiste à faire fondre des granulés de polymère dans un cylindre chauffé, à injecter la matière fondue sous haute pression dans un moule fermé en acier ou en aluminium, à la maintenir sous pression pendant qu'elle refroidit, puis à ouvrir le moule et à extraire la pièce. Le moule est coûteux et sa fabrication prend plusieurs semaines, mais chaque pièce produite par la suite ne coûte presque rien et est pratiquement identique à la précédente.
Concrètement, en quoi consiste le moulage par injection, et dans quels cas cette technique est-elle adaptée à votre pièce ? Ce guide explique étape par étape le fonctionnement du processus de moulage par injection, le rôle de la machine et du moule, les matériaux que vous pouvez utiliser, ainsi que les coûts et les risques réels associés à cette technique. Il s'adresse aux ingénieurs et aux acheteurs chargés de déterminer si une pièce doit être moulé, usiné ou imprimé.
Lorsque l'on demande ce qu'est le moulage par injection plastique, on fait généralement référence au moulage thermoplastique, qui couvre la grande majorité des pièces moulées en plastique. Les thermoplastiques tels que l'ABS, le polypropylène et le nylon ramollissent lorsqu'ils sont chauffés et durcissent en refroidissant ; ils peuvent donc être fondus, mis en forme puis refroidis sans que leur composition chimique ne soit altérée.
Trois éléments interviennent conjointement dans la fabrication de chaque pièce moulée :
Le moule est l'élément le plus coûteux et le plus long à réaliser. Une fois celui-ci en place, la presse peut fabriquer une nouvelle pièce toutes les quelques secondes ou toutes les quelques minutes, selon la taille de la pièce et l'épaisseur de ses parois. Ce compromis — un coût initial élevé pour l'outillage et un prix à l'unité très avantageux — détermine la quasi-totalité des décisions relatives au processus.
Cette méthode ne se limite pas aux thermoplastiques. Le moulage par injection de métal utilise de la poudre métallique mélangée à un liant ; un thermodurcissable tel que l'époxy durcit sous l'effet de la chaleur au lieu de fondre ; et le caoutchouc de silicone liquide (LSR) est moulé de manière similaire. Ce guide se concentre sur les thermoplastiques, car c'est par là que la plupart des acheteurs commencent.
Si vous souhaitez comprendre le fonctionnement du moulage par injection, suivez un cycle de moulage complet, de la fermeture du moule à la pièce finie. Chaque cycle se compose des cinq mêmes étapes.
Les deux moitiés du moule se referment et le dispositif de serrage les verrouille ensemble. Les forces de serrage, mesurées en tonnes, doivent être suffisamment élevées pour maintenir le moule fermé alors que le plastique fondu exerce une pression contre celui-ci. Si la force est insuffisante, le matériau s'échappe au niveau de la ligne de joint sous forme de bavures fines, un défaut courant. Le choix de la taille appropriée de la presse fait l'objet d'un calcul spécifique, basé sur la surface projetée de la pièce et la pression requise par le matériau.
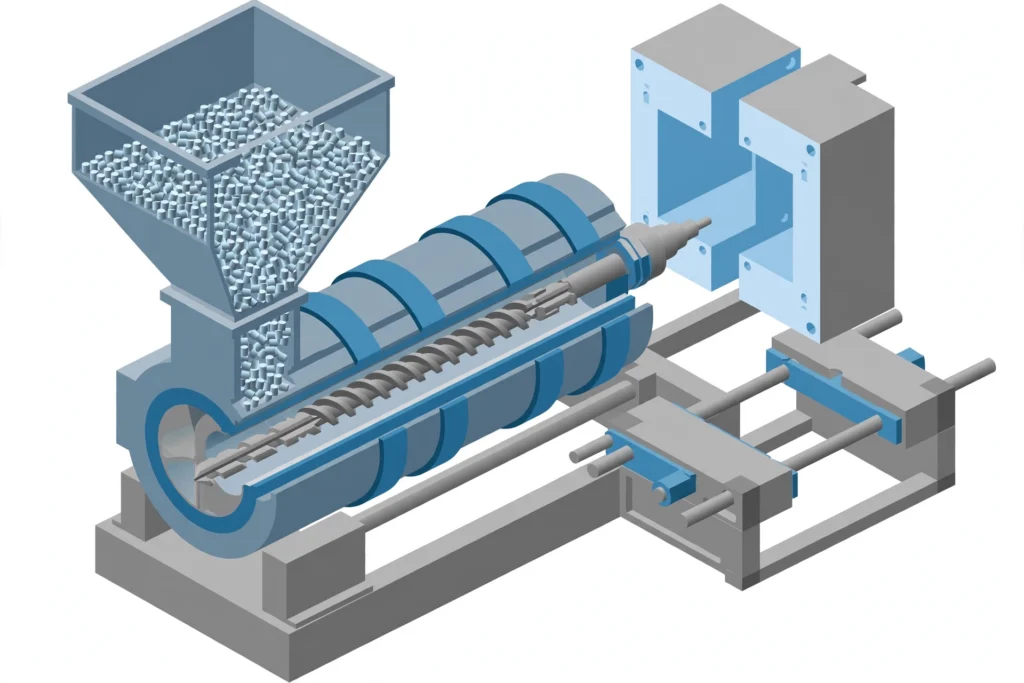
Une vis rotative située à l'intérieur d'un cylindre chauffé fait fondre les granulés et accumule un volume mesuré de matière fondue, appelé « dose ». La vis avance ensuite comme un piston pour injecter la matière fondue à travers la buse et le canal d'alimentation, le long des canaux de coulée et à travers la porte d'injection, dans la cavité. La fluidité d'une résine détermine la facilité avec laquelle elle remplit les parois minces et les longs trajets d'écoulement.
Le plastique se rétracte en refroidissant. Pour compenser ce phénomène, la machine maintient une pression sur la matière fondue une fois la cavité remplie, ce qui permet d’injecter un peu plus de matière. Cette phase de tassage permet d’éviter les creux et les vides dans les zones plus épaisses. Elle prend fin lorsque la buse se solidifie et qu’il n’est plus possible d’injecter de matière.
Le refroidissement est généralement la phase la plus longue du cycle. L'eau circule dans des canaux à l'intérieur du moule et évacue la chaleur jusqu'à ce que la pièce soit suffisamment rigide pour être éjectée. L'épaisseur des parois est le facteur qui influence le plus le temps de refroidissement ; c'est pourquoi les concepteurs veillent à ce que celles-ci soient fines et régulières. Pendant ce temps, la vis est déjà en train de faire fondre la matière pour l'injection suivante.
Le moule s'ouvre et une broche d'éjection (ou plusieurs, en général) expulse la pièce du noyau. Le moule se referme et le cycle suivant commence. La matière restante dans les canaux d'injection est soit broyée et réutilisée, soit, dans le cas d'un moule à canaux chauds, ne se solidifie tout simplement pas.
Voici comment fonctionne le moulage par injection en atelier : les cinq mêmes étapes, répétées avec un contrôle rigoureux de la température, de la pression, de la vitesse et du temps. Le moindre changement apporté à l’un d’entre eux modifie la pièce ; c’est pourquoi les paramètres du processus sont enregistrés et verrouillés dès que les premiers échantillons ont passé l’inspection. Certains ingénieurs divisent le cycle en deux étapes, le remplissage et le refroidissement, mais les cinq étapes ci-dessus permettent de mieux cerner l’origine des problèmes.
La plupart des presses comportent les trois parties principales suivantes :
| Section | Pièces principales | Fonctionnalités |
|---|---|---|
| Unité d'injection | Trémie, cuve, vis sans fin, colliers chauffants, buse | Fait fondre les granulés et injecte la matière fondue |
| Unité de serrage | Plaques, colonnes, serrage hydraulique ou électrique | Ouvre, ferme et maintient le moule fermé |
| Moule (outil) | Cavité, noyau, canaux de coulée, points d'injection, canaux de refroidissement, broches d'éjection | Donne sa forme à la pièce et la refroidit |
Comprendre le fonctionnement du moulage par injection au niveau du moule permet d'expliquer la plupart des problèmes de qualité. Le moule mérite davantage d'attention qu'on ne lui en accorde habituellement, car presque tous les problèmes liés aux cotes ou à l'état de surface trouvent leur origine dans la conception du moule. L'emplacement des points d'injection détermine l'écoulement de la matière et l'emplacement des lignes de soudure. La disposition des canaux de refroidissement détermine l'uniformité du refroidissement de la pièce et son éventuel gauchissement. Les angles de dépouille déterminent si la pièce se démoule proprement.
Les moules sont généralement fabriqués en aluminium ou en acier à outils trempé :
La durée de vie d'un moule est souvent décrite à l'aide des classes de moules SPI. Un moule de classe 101 est conçu pour plus d'un million de cycles, tandis qu'un moule prototype de classe 105 peut n'en supporter que quelques centaines. Si vous souhaitez savoir comment est réparti le budget consacré à l'outillage, notre répartition des coûts d'un moule d'injection passe en revue chacun des facteurs de coût.
Le choix du matériau influe sur la résistance mécanique, la rigidité, la résistance à la chaleur, la résistance chimique, l'aspect, le retrait et le prix. Voici les matériaux les plus couramment utilisés pour la fabrication de pièces en plastique :
| Matériau | Caractéristiques principales | Pièces courantes |
|---|---|---|
| ABS | Résistant, facile à mouler, bonne finition de surface des pièces | Boîtiers, enceintes, produits grand public |
| Polypropylène (PP) | Peu coûteux, résistant aux produits chimiques, souple | Bouchons, fermetures, charnières souples, récipients |
| Polycarbonate (PC) | Transparent, très grande résistance aux chocs | Lentilles, caches, pièces de sécurité |
| Nylon (PA) | Solides, résistants à l'usure, souvent renforcés de fibres de verre | Engrenages, bagues, clips de fixation |
| POM (acétal) | Rigide, faible frottement, stabilité dimensionnelle | Engrenages de précision, assemblages par encliquetage |
| Polyéthylène (HDPE, LDPE) | Peu coûteux, robuste, résistant à l'humidité | Conteneurs, cuves, emballages |
| TPE et TPU | De type caoutchouc, à fort allongement | Poignées, joints d'étanchéité, poignées surmoulées |
Les grades non chargés s'écoulent plus facilement et offrent une meilleure finition de surface. Les grades chargés en verre augmentent la rigidité et la résistance à la chaleur, mais usent plus rapidement le moule et peuvent se déformer si les fibres ne sont pas alignées de manière homogène.
Notre point de vue : Choisissez d'abord le matériau en fonction des conditions d'utilisation de la pièce et des propriétés mécaniques requises, puis vérifiez sa moulabilité. Une résine qui semble parfaite sur une fiche technique peut tout de même entraîner un gauchissement ou allonger les temps de cycle si la conception de la pièce n'est pas adaptée à celle-ci.
Le processus standard comporte plusieurs variantes, chacune permettant de résoudre un problème de conception spécifique :
Quelles sont donc les applications du moulage par injection de plastique dans les produits concrets ? Presque toutes les pièces devant être produites en grande série peuvent être moulées par injection, ce qui confère à ce procédé un champ d'application extrêmement vaste :
Le point commun, c'est la reproductibilité. Lorsqu'il s'agit de produire des milliers de pièces identiques, aux dimensions et à la finition de surface identiques, ce procédé est difficile à égaler. Un moule comportant plusieurs cavités permet même de fabriquer plusieurs pièces par cycle, ce qui réduit encore davantage le coût de production.
Chaque processus comporte des compromis. Voici ceux qui sont les plus importants à prendre en compte au moment de prendre une décision :
| Avantages | Inconvénients |
|---|---|
| Coût par pièce très faible en cas de production en grande série | Coût initial élevé des outillages |
| Des temps de cycle courts, souvent de l'ordre de quelques secondes par pièce | La fabrication d'un moule prend plusieurs semaines |
| Excellente répétabilité d'une pièce à l'autre | Les modifications apportées à la conception après la fabrication des outils sont coûteuses |
| Géométrie complexe comportant une nervure, un bossage ou un assemblage par encliquetage | Les règles de conception limitent l'épaisseur des parois et chaque contre-dépouille |
| Large gamme de matériaux et de couleurs | Peu rentable pour de très petites quantités |
| Peu de gaspillage de matière, peu de retouches | La taille des pièces est limitée par la taille de la presse |
Le principal inconvénient est celui que les acheteurs sous-estiment : une modification de la conception après la fabrication du moule implique de retravailler de l'acier trempé. Ajouter de la matière à une pièce revient souvent simplement à usiner davantage le moule. Enlever de la matière peut nécessiter de souder et de réusiner l'outil. C'est pourquoi les revues de conception avant la fabrication des outils permettent de réaliser d'importantes économies.
Le moulage par injection est rarement la seule option. D’autres procédés de fabrication, tels que l’usinage CNC et les méthodes additives, entrent souvent en concurrence pour la même pièce, et le choix approprié dépend principalement du nombre de pièces, du matériau et du degré de finalisation de la conception.
| Facteur | Moulage par injection | Usinage | Impression 3D |
|---|---|---|---|
| Quantité optimale | De quelques centaines à plusieurs millions | de 1 à quelques milliers | de 1 à quelques centaines |
| Coût initial | Élevé (moisissure) | Faible | Très faible |
| Coût par pièce | Très faible en volume | Moyen à élevé | Moyen à élevé |
| Délai de livraison de la première pièce | Semaines | Jours | Jours |
| Modifications de la conception | Coûteux | Facile | Facile |
Une règle pratique : réalisez des prototypes par usinage ou impression 3D jusqu’à ce que la conception ne change plus, puis passez à la fabrication à l’aide d’un moule. Pour une comparaison plus approfondie, consultez notre guide sur Usinage CNC ou moulage par injection ?.
La plupart des problèmes liés au moulage trouvent leur origine bien avant le premier moulage. Ces recommandations reflètent les points vérifiés par les ingénieurs de Tuowei lors des analyses de conception pour la fabricabilité (DFM) :
Lorsque des défauts apparaissent, les problèmes les plus courants sont les creux de moulage, le gauchissement, les défauts de remplissage, les bavures et les lignes de soudure. Notre article sur défauts courants du moulage par injection explique la cause et la solution pour chacune d'entre elles.
Le coût total se compose de deux éléments : le moule et les pièces.
Le seuil de rentabilité est atteint plus tôt que beaucoup ne le pensent. Dès lors que l'on a besoin de quelques centaines à quelques milliers de pièces identiques, le moule s'amortit souvent par rapport à l'usinage ou à l'impression de chaque pièce.
Au Précision Tuowei, les projets de moulage commencent par une étude DFM gratuite et une analyse de l'écoulement dans le moule avant même que l'acier ne soit découpé. Notre services de moulage par injection de plastique Nous assurons toutes les étapes, de la fabrication de prototypes à la production en série, avec des presses d'une capacité allant de 90 à 830 tonnes. Nous fabriquons des moules en aluminium et en acier grâce à notre l'outillage pour les moules d'injection équipe. En règle générale, les premiers échantillons sont disponibles au bout d'environ deux semaines et la production démarre au bout d'environ quatre semaines.
Les contrôles qualité s'effectuent en trois étapes : des essais de moulage avant la production, une surveillance en cours de fabrication de la température, de la pression et de la vitesse, ainsi qu'un contrôle final à l'aide de machines à mesurer tridimensionnelles (MMT) et de colorimètres. Si vous ne savez pas si votre pièce doit être moulée, envoyez-nous le fichier CAO. Un ingénieur vous dira en toute honnêteté si l'usinage ou l'impression 3D constitue la meilleure première étape.
Le moulage par injection s'apparente au remplissage d'un moule métallique de forme précise avec du plastique fondu. Le plastique est injecté sous pression, refroidit jusqu'à se solidifier, puis est éjecté sous la forme d'une pièce finie. Ce même moule permet ensuite de fabriquer la pièce suivante, identique à la précédente.
Le principal inconvénient réside dans le coût initial du moule et les délais de fabrication. La fabrication d'un moule de production peut prendre plusieurs semaines, et les modifications apportées à la conception par la suite sont coûteuses. Pour les très petites quantités, l'usinage ou l'impression 3D s'avèrent généralement moins onéreux.
La durée de vie d'un moule dépend du matériau utilisé et de la qualité de fabrication. Selon la classification SPI, un moule en acier de classe 101 est conçu pour supporter plus d'un million de cycles, tandis que les moules prototypes en aluminium peuvent durer de quelques centaines à plusieurs milliers de moulages.
Les plastiques les plus courants sont le polypropylène, l'ABS, le polyéthylène, le polycarbonate, le nylon et l'acétal. Chacun d'entre eux offre un équilibre différent entre coût, résistance mécanique, résistance à la chaleur et aspect esthétique ; le choix approprié dépend donc de l'utilisation prévue de la pièce finie et de son environnement d'utilisation.
Il n'y a pas de chiffre précis, mais le moulage commence généralement à être rentable à partir de quelques centaines à quelques milliers de pièces. En dessous de ce seuil, le coût du moule par pièce est élevé, de sorte que l'usinage ou l'impression s'avèrent souvent moins chers au final.