

بقلم أوين لين، مهندس في شركة Tuowei Precision · نوفمبر 2026
ما هو القولبة بالإدخال؟ إنها عملية القولبة بالحقن حيث يتم وضع مكون جاهز، يُسمى «الملحق»، في القالب قبل حقن البلاستيك. يتدفق البلاستيك المنصهر حول الملحق ويثبته في مكانه، بحيث يخرج الجزء كقطعة واحدة مع الملحق مدمجًا فيه بشكل دائم.
معظم الملحقات مصنوعة من المعدن: صواميل نحاسية ملولبة، وجلب فولاذية، ومسامير، ووصلات كهربائية، وأطراف توصيل. تمنح هذه العملية القطعة البلاستيكية قوة المعدن أو التوصيلية الكهربائية في المكان المطلوب بالضبط، دون الحاجة إلى خطوة تجميع منفصلة. يشرح هذا الدليل كيفية عمل هذه العملية، وأنواع الملحقات المستخدمة، وكيفية تثبيتها في القالب، وقواعد التصميم التي تمنع ارتخاء الملحقات أو تشققها، ومتى تكون إضافة الملحقات بعد القولبة هي الخيار الأقل تكلفة.
الإجابة المختصرة: تتمثل عملية القولبة بالملحق في إدخال ملحق مُشكَّل مسبقًا، عادةً ما يكون معدنيًّا، في تجويف قالب الحقن، ثم صب البلاستيك حوله في دورة واحدة. يقوم البلاستيك بتغليف المكون المُدرج وتثبيته ميكانيكيًا، مما ينتج قطعة واحدة تحتوي على خيوط معدنية أو نقاط تلامس أو تعزيزات داخلية. ويُستخدم هذا الأسلوب في تصنيع النتوءات الملولبة والموصلات وأجهزة الاستشعار والمقابض ومكونات الأجهزة الطبية.
الملحق هو أي مكون يتم وضعه في القالب قبل عملية الحقن بحيث يصبح جزءًا من القطعة النهائية. ويتم الربط بواسطة البلاستيك نفسه، لذا لا توجد حاجة بعد ذلك إلى مسامير أو غراء أو تركيب بالضغط.
تشمل الملحقات الشائعة ما يلي:
هذه الدورة هي دورة قياسية القولبة بالحقن دورة تتضمن خطوة إضافية واحدة في البداية.
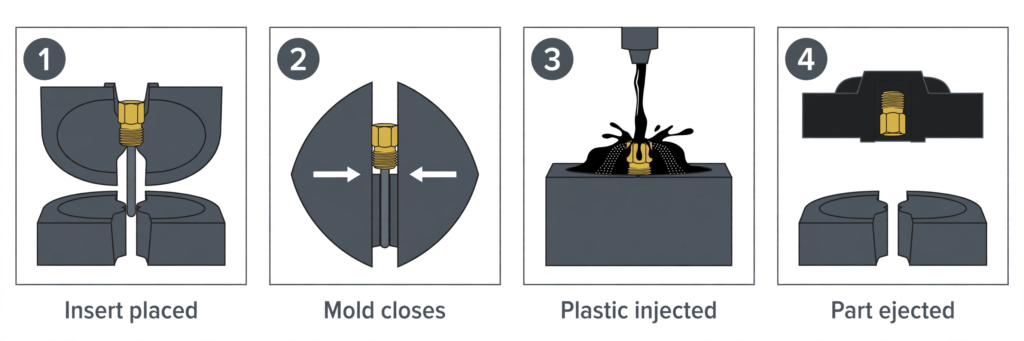
تعد مرحلة التحميل هي النقطة التي تختلف فيها هذه العملية بشكل أكبر عن عملية القولبة القياسية، وهي التي تحدد كل من التكلفة والجودة.
التفاصيل الصغيرة لها أهميتها هنا. فغالبًا ما تحدد مغذيات الأوعية، واتجاه إدخال القطع، وفحوصات القطع باستخدام أجهزة الاستشعار، ما إذا كانت دورة الإنتاج ستحافظ على معدل الخردة المحدد لها.
يجب ألا تتحرك الحشوة عند اصطدام البلاستيك بها تحت ضغط الحقن. فأي انزياح في الحشوة يؤدي إلى إنتاج قطع مرفوضة، وغالبًا ما يتسبب في تلف القالب.
تحتاج الملحقات إلى وضع دقيق ومتسق داخل القالب للحصول على نتائج موثوقة، لذا يجب تصنيع الملحقات نفسها بأبعاد دقيقة ومتسقة. فأي ملحق يختلف بمقدار عُشر المليمتر من دفعة إلى أخرى يتسبب في ظهور بقايا مادة زائدة أو في تلف الملحقات.
يعتمد التصميم الجيد للقطعة المدمجة في الغالب على ثلاثة عوامل: تثبيت القطعة المدمجة، وحمايتها من البقايا، وتزويد البلاستيك المحيط بها بالقوة الكافية.
رأينا: يجب تحديد قطع الإدخال المصممة خصيصًا للقولبة من مورد ذي سمعة طيبة، وتثبيت أبعادها في المخطط. فمعظم المشكلات التي نواجهها تنشأ عن تغيير مورد قطع الإدخال في منتصف المشروع، وليس عن عملية القولبة نفسها.
لا يُعد القولبة بالملحقات الطريقة الوحيدة لإدخال الخيوط المعدنية في البلاستيك. فمن الممكن أيضًا تثبيت الملحقات بعد القولبة باستخدام الحرارة (التثبيت الحراري)، أو الاهتزاز بالموجات فوق الصوتية، أو التثبيت بالضغط البسيط.
| العامل | إدراج القوالب | إدخال ما بعد القالب |
|---|---|---|
| قوة السحب وقوة العزم | الأعلى | مناسب للاستخدام مع الطرق الحرارية أو الموجات فوق الصوتية |
| الإحكام حول القطعة المُدرجة | مغلف بالكامل | الثغرات المحتملة |
| الأدوات | يحتاج القالب إلى مقاعد إدخال وصمامات إغلاق | قالب قياسي بالإضافة إلى جهاز تثبيت بسيط |
| زمن الدورة | أطول، بسبب التحميل | تتم عملية التشكيل بشكل أسرع؛ أما عملية الإدخال فهي خطوة منفصلة |
| أفضل حجم | متوسطة إلى عالية | من النماذج الأولية إلى الحجم المتوسط |
| المرونة | تم تثبيت تصميم الملحق في الأداة | يسهل تغيير نوع الملحق لاحقًا |
عند إنتاج كميات صغيرة، غالبًا ما يكون صب نتوء عادي ثم إضافة إدخالات مثبتة بالحرارة لاحقًا أرخص وأسهل في التغيير. اختر طريقة الصب مع الإدخالات عندما يحتاج الجزء إلى أقوى وصلة ممكنة، أو يجب إحكام إغلاقه حول نقطة تلامس أو دبوس، أو عندما يتم إنتاجه بكميات تجعل التخلص من خطوة ثانوية أمراً مجديًا من حيث تكلفة القوالب.
تُستخدم معظم المواد البلاستيكية الحرارية بشكل جيد مع الملحقات. ومن الخيارات الشائعة: النايلون، وPBT، وPOM (الأسيتال)، وPC، وABS، وPP، بالإضافة إلى الأنواع المُعززة بالألياف الزجاجية لزيادة المتانة. أما المواد البلاستيكية غير القابلة لإعادة التشكيل، مثل الإيبوكسي والفينوليك، فتُستخدم في بعض الأجزاء الكهربائية.
بالنسبة للملحقات، يُعد النحاس الأصفر هو الأكثر شيوعًا نظرًا لسهولة تصنيعه ومقاومته للتآكل وخصائصه التوصيلية الجيدة. كما تُستخدم أيضًا الفولاذ المقاوم للصدأ والفولاذ والألومنيوم وسبائك النحاس. يجب مطابقة البلاستيك والملحقات مع الغرض من القطعة: فالنايلون المُعزز بالألياف الزجاجية المزود بملحقات من النحاس الأصفر يناسب الدعامات الهيكلية، بينما يناسب البولي بوتيلين تيريفثالات (PBT) المزود بأطراف نحاسية الموصلات. لدينا قولبة حقن البلاستيك تسرد هذه الصفحة أنواع الراتنجات التي نقوم بصبها.
الأجزاء المزودة بإدخالات تتمتع بتفاوتات مماثلة لـ الأجزاء المقولبة القياسية، بالإضافة إلى الاختلاف في موضع الملحق نفسه. ISO 20457 يحدد هذا المعيار التفاوتات المسموح بها للأجزاء البلاستيكية المصبوبة، في حين يُفضل التحكم في مواقع الملحقات باستخدام التفاوتات الهندسية بموجب ASME Y14.5. هذه هي التفاوتات المسموح بها التي نلتزم بها:
| نوع العمل | التفاوت المعتاد |
|---|---|
| قالب قياسي مزود بملحقات | ±0.005 بوصة (±0.127 ملم) |
| أعمال تتطلب دقة عالية | ±0.002 بوصة (±0.051 ملم) |
| الأجزاء المزودة بإدخالات معدنية | ±0.003 بوصة (±0.076 مم) |
| الإنتاج الضخم | ±0.005 بوصة (±0.127 ملم) |
هناك أربعة عوامل تحدد سعر القطعة المزودة بملحقات. العامل الأول هو القالب: فكل ملحق يحتاج إلى مقعد، ودبوس تثبيت أو مغناطيس، وآلية إغلاق، مما يضيف وقت التصنيع والتركيب إلى الأداة. والثاني هو عملية التحميل، التي تضيف ثوانٍ إلى كل دورة ما لم يقوم بها روبوت.
والعامل الثالث هو الملحق نفسه. فملحق النحاس الأصفر الملولب القياسي رخيص الثمن، لكن نقطة التلامس المصنعة حسب الطلب أو الإطار الرصاصي المختوم قد تكلف أكثر من البلاستيك المحيط بها. أما العامل الرابع فهو الخردة. فعندما يفشل أحد الأجزاء في اجتياز الفحص، يُهدر كل من البلاستيك والملحق.
والدرس العملي المستفاد هو التوحيد. استخدم الملحقات المرفقة بالكتالوج حيثما أمكن، وحافظ على انخفاض عدد الملحقات لكل قطعة، وصممها بحيث لا يمكن تركيبها إلا بطريقة واحدة.
| المزايا | العيوب |
|---|---|
| خيوط معدنية متينة ونقاط تلامس في الأجزاء البلاستيكية | يحتاج القالب إلى مقاعد الإدخال، والمسامير، وصمامات الإغلاق |
| يلغي خطوة تجميع ثانوية | يؤدي التحميل إلى إبطاء الدورة |
| القطعة المُدرجة محكمة الإغلاق ولا يمكن أن تنفك بسهولة | خطر حدوث تشققات حول الحشوات في بعض أنواع الراتنجات |
| أخف وزنًا من قطعة مصنوعة بالكامل من المعدن | يجب التحكم في الإمدادات والتفاوتات المسموح بها |
| يجمع بين التوصيلية المعدنية والعزل البلاستيكي | يؤدي أي عيب إلى إتلاف كل من الملحق والبلاستيك |
| موثوق به عند إنتاج كميات كبيرة بفضل الأتمتة | تكلفة إدخال التغييرات بعد تصنيع القوالب باهظة |
الملحق القالب هو مكون مُصنَّع مسبقًا، وعادةً ما يكون معدنيًّا، يُوضع داخل قالب الحقن قبل حقن البلاستيك. يتدفق البلاستيك حوله ويثبته في مكانه. ومن الأمثلة الشائعة على ذلك: الصواميل النحاسية الملولبة، والبطانات، والمسامير، ووصلات التوصيل الكهربائية. وقد يشير هذا المصطلح أيضًا إلى كتلة فولاذية قابلة للاستبدال داخل القالب.
تقوم عملية القولبة بالملء بتشكيل البلاستيك حول قطعة مدمجة مسبقة الصنع — عادةً ما تكون معدنية — في عملية واحدة لإضافة المتانة أو الوظيفة. التشكيل الزائد يتم صب مادة ثانية — غالبًا ما تكون مطاطًا مرنًا — فوق ركيزة بلاستيكية مصبوبة لإضافة ميزة الثبات أو الإحكام. يتطلب القولبة بالإدخال قالبًا واحدًا؛ بينما تتطلب القولبة الفوقية عادةً عمليتي صب.
تختلف القوائم من مصدر لآخر، لكن عمليات تشكيل البلاستيك الثلاث الأكثر شيوعًا هي: التشكيل بالحقن، والتشكيل بالنفخ، والتشكيل بالضغط. ويُعد كل من التشكيل بالحقن مع إدخال قطع خارجية والتشكيل بالحقن المتعدد أشكالًا مختلفة من التشكيل بالحقن. كما يُستخدم كل من التشكيل الدوراني والتشكيل الحراري على نطاق واسع، لذا فإن الإجابة تعتمد على العمليات التي يجمعها المصدر معًا.
توفر الملحقات المصبوبة عادةً أعلى مستوى من مقاومة الانسحاب وعزم الدوران مقارنةً بأي طريقة أخرى لتركيب الملحقات الملولبة، وذلك لأن البلاستيك ينكمش حول النتوءات والأخاديد. وتعتمد القوة الفعلية على تصميم الملحق والراتنج والجدار المحيط به، لذا يجب تحديد اختبارات مقاومة الانسحاب وعزم الدوران للمفاصل الحرجة.
نعم. يمكن وضع قطعة بلاستيكية مسبقة التشكيل في قالب وتغطيتها بطبقة ثانية من البلاستيك، على الرغم من أن هذه العملية تُعرف عادةً باسم «القولبة الفوقية». ويجب أن تتحمل القطعة المُدرجة درجة حرارة الذوبان دون أن تلين، كما يجب أن تكون المادتان متوافقتين أو مثبتتين ميكانيكيًا بحيث تظلان متصلتين أثناء الاستخدام.
في دقة تووي، نقوم بتصنيع قوالب الإدراج من الألومنيوم لإنتاج النماذج الأولية السريعة، ومن الفولاذ المقوى للإنتاج. ونحن ندير العملية بأكملها بدءًا من مواصفات الإدراج وصولاً إلى القطعة المصبوبة، بحيث يتم تنسيق أبعاد الإدراج ومقاعد القالب منذ البداية.
للحصول على عرض أسعار دقيق، يرجى إرسال ملفات STEP الخاصة بالقطعة والملحق، ورقم قطعة الملحق أو الرسم الفني، ونوع الراتينج المستخدم، وحجم الإنتاج السنوي، وأي متطلبات تتعلق بالقوة الانسحابية أو عزم الدوران. يقوم مهندسونا بمراجعة آلية تثبيت الملحق، وسماكة الجدار المحيط بالملحق، وطريقة التحميل قبل البدء في تصنيع القوالب. ابدأ من صفحتنا خدمات القولبة بالحقن الصفحة.
أوين لين هو مهندس في شركة «تووي بريسيشن». وهو يتولى تخطيط عمليات تصنيع القوالب وعمليات الإنتاج، ويعمل مع فريق الجودة لضمان اتساق جودة كل دفعة.





