هل تحتاج إلى حلول تصنيع آلية متخصصة؟ فريقنا في Tuowei Proto موجود هنا لمساعدتك في جميع احتياجات التصنيع الخاصة بك. تواصل معنا اليوم للحصول على عرض أسعار لمشاريعك الجارية أو القادمة!
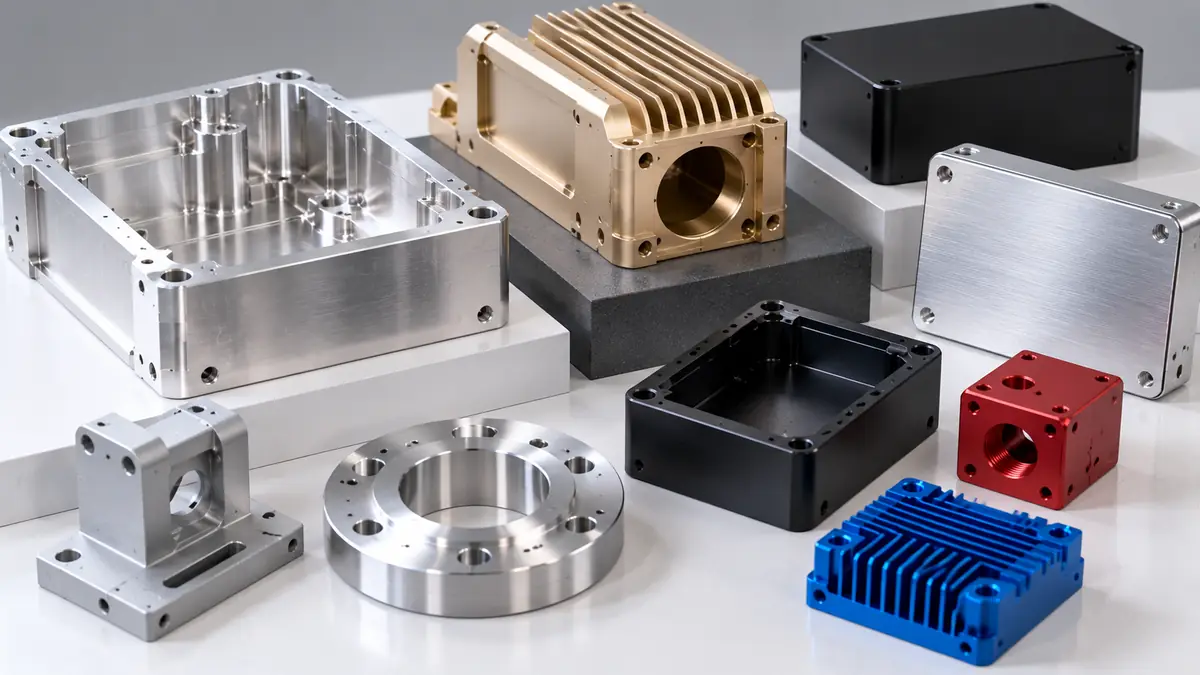
أكثر أنواع التشطيبات السطحية شيوعًا للألمنيوم المُشكَّل باستخدام الحاسب الآلي (CNC) هي: التشطيب كما هو بعد التشكيل، والسفع بالخرز، والطلاء الأنودي، وطلاء التحويل بالكرومات (الطبقة الكيميائية)، والطلاء بالمسحوق، والطلاء بالنيكل غير الكهربائي. ويؤدي كل منها وظيفة مختلفة. فالطلاء الأنودي يحمي القطعة ويضفي عليها لونًا، بينما يوفر الطلاء الكيميائي الحماية مع الحفاظ على التوصيل الكهربائي، ولا يغير السفع بالخرز سوى المظهر، أما الطلاء بالمسحوق والطلاء بالنيكل فيضيفان طبقات وظيفية أكثر سمكًا.
الإجابة المختصرة: بالنسبة لمعظم قطع الألمنيوم، يُعد الطلاء الأنودي من النوع الثاني أفضل تشطيب شامل: فهو يوفر حماية جيدة ضد التآكل، ويتوفر بعدة ألوان، ولا يتسبب إلا في تغير طفيف في الأبعاد. اختر الطلاء الكيميائي (Chem Film) عندما يتعين أن يظل السطح موصلاً للكهرباء، والطلاء الصلب من النوع الثالث لمقاومة التآكل، والطلاء بالمسحوق للحصول على طبقة واقية ملونة سميكة، والسفع بالخرز قبل الطلاء الأنودي للحصول على مظهر غير لامع متجانس.
يقارن هذا الدليل بين كل نوع من أنواع التشطيبات من حيث الحماية والمظهر والتوصيلية والتغير في الأبعاد والتكلفة، ثم يوضح كيفية اختيار أحدها وتحديد مواصفاته.
| الانتهاء | وظيفته | التأثير البعدي | هل هي موصلة للكهرباء؟ | انظر | التكلفة النسبية |
| كما تم تصنيعها | لم تُضف أي عناصر؛ تظهر آثار الأدوات | لا يوجد | نعم | معدني مع آثار أدوات | الأدنى |
| السفع بالخرز | ملمس متجانس غير لامع، يخفي آثار الأدوات | صغيرة جدًّا؛ حوافها غير حادة | نعم | ساتان موحد غير لامع | منخفضة |
| الفرشاة أو التلميع | اتجاه الحبيبات أو اللمعان | صغير جدًا | نعم | بمظهر ساتاني أو لامع | منخفض إلى متوسط |
| الأنودة من النوع الثاني | الحماية من التآكل، الألوان المصبوغة | نمو طفيف | لا (عازل) | شفاف أو ملون | متوسط |
| طلاء صلب من النوع الثالث | مقاومة التآكل والتلف | نمو أكبر | لا (عازل) | من الرمادي إلى البرونزي الداكن، أصباغ داكنة | أعلى |
| الطلاء الكيميائي (تحويل الكرومات) | الحماية من التآكل، قاعدة الطلاء | لا يكاد يُذكر | نعم (الفئة 3) | شفاف، ذهبي، أو متلألئ | منخفضة |
| الطلاء بالمسحوق | طبقة واقية سميكة ملونة | الأكثر سمكًا | لا (عازل) | أي لون، من غير اللامع إلى اللامع | متوسط |
| النيكل غير الكهربائي | طلاء معدني صلب وموحد | سمك موحد ومحدد | نعم | نيكل لامع إلى شبه لامع | أعلى |
تشرح الأقسام التالية كل خيار من خيارات تشطيب الألمنيوم هذه، بما في ذلك الاستثناءات.
هناك مصطلحان يتم الخلط بينهما. خشونة السطح هي النسيج الذي تتركه عملية التصنيع، ويُقاس عادةً بوحدة Ra، وهي متوسط ارتفاع القمم والوديان. تشطيب الأسطح هل يتم إجراء أي معالجة على القطعة بعد التصنيع: مثل السفع بالرمل، أو الطلاء، أو الطلاء المعدني؟.
وهي مترابطة عبر جميع أنواع التشطيبات السطحية للألمنيوم. فمعظم الطلاءات تتبع نسيج السطح الموجود تحتها، لذا فإن التشطيب المؤكسد الشفاف على سطح خشن يظل يبدو خشناً.
يبلغ معدل خشونة السطح القياسي لـ «تووي» بعد التشغيل حوالي 125 ميكرون Ra (3.2 ميكرومتر)، مع وجود علامات أدوات واضحة. وهذا يناسب معظم الأجزاء الوظيفية. ويمكن الحصول على أسطح أكثر نعومة من خلال إجراء دورات تشغيل إضافية، لكن ذلك يستغرق وقتًا إضافيًا، لذا لا تحدد هذه المواصفات إلا في الحالات التي يكون فيها السطح مخصصًا للإحكام أو الانزلاق أو سيكون مرئيًا.
أبسط خيارات تشطيب الألمنيوم لا تؤدي إلا إلى تغيير ملمس السطح.
كما تم تصنيعها يعني أن القطعة تُشحن بالصيغة التي خرجت بها من الآلة، بعد إزالة الحواف الخشنة. وهو الخيار الأرخص، ويحافظ على جميع الأبعاد تمامًا كما تم قطعها. لكن المقابل هو أن الألومنيوم العاري لا يشكل سوى طبقة رقيقة من الأكسيد الطبيعي، لذا فإنه يتعرض لظهور علامات ويفقد لمعانه عند المناولة، كما يتآكل في البيئات القاسية.
السفع بالخرز يتم خلال هذه العملية رش حبيبات زجاجية دقيقة على السطح لخلق ملمس ساتاني غير لامع متجانس. وهي تخفي آثار الأدوات والخدوش الصغيرة الناتجة عن المناولة، ولهذا السبب غالبًا ما يتم إجراؤها قبل عملية الأنودة على الأجزاء التجميلية. ولا توفر هذه العملية أي حماية بحد ذاتها. وقد تؤدي عملية السفع إلى تنعيم الحواف الحادة وتغيير ملامح دقيقة جدًّا بشكل طفيف، لذا يجب تغطية الأسطح المخصصة للختم والثقوب الدقيقة.
التنظيف بالفرشاة تنتج عروقًا مستقيمة وموجهة، وغالبًا ما تُستخدم في الألواح الظاهرة. التلميع ينتج سطحًا لامعًا وعاكسًا، لكنه يتطلب جهدًا كبيرًا في التنفيذ ويظهر عليه كل خدش يحدث لاحقًا. القفز البهلواني أو إن عملية التشطيب بالاهتزاز تعمل على تقريب الحواف وتنعيم العديد من القطع الصغيرة في آن واحد، على حساب انخفاض مستوى التحكم في الأسطح الفردية.
رأينا: بالنسبة لأي قطعة من الألومنيوم تتطلب تشطيبًا تجميليًّا، يجب تحديد استخدام عملية السفع بالخرز قبل عملية الأنودة. فهي عملية غير مكلفة وتزيل معظم التباينات التي تجعل القطع المُأنودة تبدو غير متجانسة من دفعة إلى أخرى.
تعمل عملية الأنودة على تحويل سطح الألومنيوم إلى طبقة صلبة من أكسيد الألومنيوم، تتشكل من المعدن نفسه بدلاً من أن تُطبق عليه من الخارج. وهي أكثر أنواع التشطيبات استخدامًا للألومنيوم المُشغَّل آليًّا.
المواصفة الأمريكية المعمول بها هي MIL-PRF-8625، وهي متاحة من خلال وزارة الدفاع الأمريكية قاعدة بيانات ASSIST. هناك نوعان مهمان بالنسبة لمعظم الأجزاء المُشكَّلة آليًّا:
تعمل عملية الأنودة على عزل السطح، لذا يجب تغطية نقاط التأريض. كما تؤثر السبيكة على اللون: فالسبيكة 6061 تعطي النتيجة الأكثر تناسقًا، في حين أن السبيكتين 7075 و2024 قد تبدوان أغمق أو أقل تناسقًا عند استخدام الأصباغ الشفافة والفاتحة.
طلاء التحويل بالكرومات، الذي يُعرف أيضًا باسم «Chem Film» أو بالاسم التجاري «Alodine»، هو طبقة رقيقة من التحويل الكيميائي تُطبق عن طريق غمر القطعة في محلول. وهو يوفر الحماية من التآكل، ويشكل قاعدة ممتازة للطلاء والطلاء التمهيدي، كما أنه — على عكس عملية الأكسدة — يحافظ على الموصلية الكهربائية للسطح.
في الولايات المتحدة، يتم تحديد ذلك بموجب المواصفة MIL-DTL-5541، التي تصنف الطلاءات حسب النوع والفئة:
أصبح نوع المادة أكثر أهمية مما كان عليه في السابق. ويُعد الكروم سداسي التكافؤ إحدى المواد التي يفرض الاتحاد الأوروبي قيودًا عليها توجيه RoHS, ، والتي تحدد الحد الأقصى بنسبة 0.1% من حيث الوزن في المواد المتجانسة المستخدمة في المعدات الكهربائية والإلكترونية. إذا كان منتجك يجب أن يتوافق مع معايير RoHS، فحدد معيار MIL-DTL-5541 من النوع الثاني. تتغير القواعد والاستثناءات باستمرار، لذا تأكد من المتطلبات الحالية للسوق الذي تستهدفه قبل طرح المنتج.
غالبًا ما يكون لون الطلاء من النوع الأول ذهبيًا أو متلألئًا. أما الطلاء من النوع الثاني، فيكون عادةً شفافًا أو أزرق فاتحًا، مما يفاجئ المشترين الذين يتوقعون المظهر الذهبي التقليدي. والطلاء رقيق جدًّا، لذا فإن تأثيره على الأبعاد ضئيل للغاية، لكنه أيضًا أكثر ليونة وأقل مقاومة للتآكل مقارنةً بعملية الأكسدة.
تقدم شركة «تووي» طلاء تحويل الكرومات على الأجزاء المصنوعة من الألومنيوم.
تتم عملية الطلاء بالمسحوق عن طريق رش مسحوق بوليمر جاف كهربائيًا، ثم معالجته في فرن لتحويله إلى طبقة ملونة متصلة. وهو مادة متينة، ومتوفر بأي لون تقريبًا، ومناسب للأجزاء المعرضة للعوامل الجوية أو للاستخدام المتكرر.
كما أنه أكثر طلاءات الألومنيوم الشائعة سمكًا، مما يجعله خيارًا غير مناسب للملامح ذات التفاوتات الدقيقة. وعادةً ما يتم تغطية الخيوط، والثقوب، وأوجه التوصيل، ونقاط التأريض. وتكون الطبقة الطلاءية أرق على الحواف الحادة، لذا فإن نصف قطر الحواف الصغير يساعد على إطالة عمر الطلاء. على الألومنيوم، يعمل طلاء التحويل أو أي معالجة مسبقة أخرى تحت مسحوق الطلاء على تحسين الالتصاق ومقاومة التآكل.
وتخضع الطلاءات الرطبة لقواعد مماثلة. ولتحقيق مطابقة دقيقة للألوان بين الأجزاء المختلفة، يجب تحديد معيار لوني مثل رقم RAL، والموافقة على عينة قبل بدء الإنتاج.
يتم في عملية الطلاء بالنيكل غير الكهربائي ترسيب سبيكة من النيكل والفوسفور كيميائيًا، دون استخدام تيار كهربائي، مما يضمن الحصول على سماكة متجانسة للغاية حتى داخل الثقوب وعلى الأشكال المعقدة. وتضفي هذه العملية الصلابة ومقاومة التآكل وقابلية اللحام، كما تحافظ على الموصلية الكهربائية للسطح.
ASTM B733 يصنف النيكل غير الكهربائي حسب محتواه من الفوسفور:
| نطاق الفوسفور | الخصائص الرئيسية |
| Lower (1 to 3% P) | Microcrystalline; used where solderability and conductivity matter |
| Low (2 to 4% P) | High as-plated hardness (620 to 750 HK100) for wear resistance |
| Medium (5 to 9% P) | The general-purpose choice for wear and corrosion resistance |
| High (above 10% P) | Best salt spray and acid resistance; non-magnetic above 11.2% P |
Plating aluminum needs a special pretreatment, usually a zincate step, to get the nickel to adhere. That adds process risk and cost, so electroless nickel is chosen when its specific properties are needed, not as a general surface finish for aluminum. Other electroplated finishes, such as tin or silver for electrical contacts, are possible on aluminum but less common.
Supplier finish lists usually cover every metal they machine, so some options simply do not apply to aluminum:
Tuowei’s finish list includes black oxide and electropolishing for its steel and stainless parts. For aluminum parts, choose from the machined aluminum finishes in the comparison table above.
This is where finishing aluminum parts affects machining. MIL-PRF-8625 states that each anodized surface grows by about half the coating thickness. For a Type III coating at the nominal 0.002 in., that is about 0.001 in. per surface, or about 0.002 in. on a diameter: bores shrink, shafts grow and threads tighten.
| الانتهاء | Planning guideline |
| كما تم تصنيعها | No change |
| السفع بالخرز | Negligible, but mask precision faces and bores |
| Chem film | Negligible for most tolerances |
| الأنودة من النوع الثاني | Small; check fine threads and precision fits |
| Type III anodizing | About half the coating thickness per surface; allow for it in machining |
| النيكل غير الكهربائي | Uniform and specified; machine undersize by the coating thickness |
| الطلاء بالمسحوق | Thickest; mask all fits, threads and datum faces |
A practical rule for all machined aluminum finishes: put a note on the drawing saying whether dimensions apply before or after finishing. That single note removes most disputes about coated parts.
Conductivity is one of the most overlooked requirements when choosing aluminum surface finishes. Many aluminum parts need to carry current: chassis grounds, EMI-shielded enclosures and connector mounts. Anodizing and powder coating both insulate, so they cannot be used on contact surfaces without masking.
The usual solutions:
بالنسبة لـ الإلكترونيات الاستهلاكية housings, the second approach is common: an anodized finish for looks and protection, with small conductive pads for grounding.
Aluminum finishes are often layered:
Each extra step adds handling and lead time, and each one needs clear masking instructions on the drawing.
| If the part needs | اختر | الملاحظات |
| General corrosion protection and color | الأنودة من النوع الثاني | The default for most parts |
| An even cosmetic finish | Bead blast plus Type II anodizing | Hides tool marks |
| Wear resistance on sliding surfaces | Type III hard anodizing | Plan for dimensional growth |
| Electrical conductivity | Chem film Class 3 or electroless nickel | Anodizing insulates |
| RoHS compliance with chem film | MIL-DTL-5541 Type II | Type I contains hexavalent chromium |
| A tough outdoor color finish | Powder coating over pretreatment | Mask fits and threads |
| Hardness and solderability | النيكل غير الكهربائي | Higher cost and process risk |
| Lowest cost for internal parts | كما تم تصنيعها | No protection added |
Our position: when a part has no special requirement, choose Type II anodizing over powder coating for machined aluminum. It adds far less thickness, holds tighter tolerances, and does not chip the way a thick polymer layer can.
بالنسبة لـ مكونات الطيران والفضاء, the finish is often set by the customer’s specification, so confirm the exact type, class and revision before quoting.
Most aluminum surface finishes are batch processes. Parts are racked, treated and inspected in lots, so finishing adds its own queue time on top of machining, and each extra finish in a stack adds another. Lot charges mean a handful of prototypes can cost almost as much to anodize as a larger batch.
Masking is usually the biggest variable. Plugging threads and taping faces is manual work priced per feature, so a part with many masked areas can cost more to finish than a simpler part with a thicker coating. Grouping parts that share a finish into one lot, and finishing aluminum parts in the same color together, keeps both cost and color variation down.
A complete callout for any of these aluminum finishing options removes guesswork:
Tuowei quotes machining and finishing together through its خدمات التصنيع الآلي باستخدام الحاسب الآلي الرقمي, so masking and dimensional allowances can be planned before the first cut.
Most of these are fixed with a better drawing note, not a better process. Our خدمات الطحن باستخدام الحاسب الآلي (CNC) team reviews finish callouts together with the machining so problems surface at quote stage.
Choosing between surface finishes for CNC machined aluminum starts with the part’s job: protection, conductivity, wear, appearance or cost. Type II anodizing covers most needs, chem film covers conductivity, hardcoat covers wear, and bead blasting makes cosmetic parts consistent.
Send your drawing and finish requirements to دقة تووي, and our engineers will confirm the finish, masking and dimensional allowances with your quote.
Q: What is the best surface finish for aluminum CNC parts?
A: For most parts, Type II anodizing is the best all-round choice: good corrosion protection, many colors and small dimensional change. Use chem film where the surface must conduct, Type III hardcoat for wear, and bead blasting before anodizing when appearance matters.
Q: What is the difference between anodizing and chem film?
A: Anodizing grows a thicker, harder oxide layer that insulates the surface and can be dyed. Chem film is a much thinner chemical conversion coating that protects against corrosion, makes a good paint base and stays electrically conductive, but it is softer and less wear resistant than anodizing.
Q: How much does anodizing change part dimensions?
A: MIL-PRF-8625 states that each coated surface grows by about half the coating thickness. For Type III hardcoat at the nominal 0.002 in., that is about 0.001 in. per surface. Type II changes dimensions less, but fine threads and precision fits still need checking or masking.
Q: Does bead blasting change dimensions?
A: Only slightly. It creates a matte texture and can soften sharp edges, but it does not add a coating. Precision bores, sealing faces and fine features should still be masked, and bead blasting should be called out on the drawing when it is required before anodizing.
Q: Is Alodine RoHS compliant?
A: It depends on the type. MIL-DTL-5541 Type I chem film contains hexavalent chromium, which the EU RoHS Directive limits to 0.1% by weight in homogeneous materials. Type II chem film does not contain hexavalent chromium and is the usual choice for RoHS products.

بقلم آندي، مهندس تصنيع في شركة TUOWEI Precision. يتخصص آندي في التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع الدقيق وهندسة الإنتاج، ويتمتع بخبرة عملية في دعم المشاريع بدءًا من النماذج الأولية السريعة وصولًا إلى الإنتاج على نطاق واسع. وهو يعمل عن كثب مع فرق الهندسة والتصنيع لتقييم المواد والتفاوتات المسموح بها وعمليات التصنيع وقابلية التصميم للتصنيع. تقدم مقالاته رؤى عملية ومستندة إلى المعرفة التقنية لمساعدة المهندسين والمشترين على اتخاذ قرارات تصنيع أفضل، وتحسين كفاءة الإنتاج، وتحقيق جودة متسقة للأجزاء. اكتشف حلول التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع المخصص التي تقدمها TUOWEI Precision لمشروعك القادم.
بدءًا من النماذج الأولية السريعة وصولاً إلى الإنتاج القابل للتوسع، تقدم شركة Tuowei Precision خدمات تصنيع موثوقة باستخدام الحاسب الآلي (CNC) تتسم بالدقة والاتساق في كل خطوة. ابدأ مشروعك اليوم.
ابق على اطلاع دائم على الماكينات بنظام التحكم الرقمي الحقيقي، واتجاهات الصناعة، ورؤى الإنتاج في Tuowei Precision، ولكن تم تثبيتها لتمكينك من اتخاذ قرارات إنتاج أفضل.