

بقلم أوين لين، مهندس في شركة Tuowei Precision · نوفمبر 2026
عندما يسأل المهندسون عن معنى مصطلح «القولبة الفوقية»، فإن الإجابة المختصرة هي: إنها عملية القولبة بالحقن التي تقوم بقولبة مادة ما مباشرة فوق مادة أخرى أو حولها لتشكيل قطعة واحدة متماسكة. وعادةً ما تكون المادة الأولى، التي تُسمى «الركيزة»، من البلاستيك الصلب. أما الطبقة الثانية فهي عادةً أكثر ليونة، مثل المطاط الصناعي الحراري (TPE) أو السيليكون.
أنت تتعامل مع هذه الأجزاء يوميًا. فمقابض فرش الأسنان، ومقابض الأدوات الكهربائية، وحافظات الهواتف، والموصلات المحكمة الإغلاق، ومقابض الأجهزة الطبية — كلها تجمع بين هيكل صلب وسطح ناعم أو مقاوم للانزلاق أو محكم الإغلاق بهذه الطريقة، دون الحاجة إلى الغراء أو التجميع. يغطي هذا الدليل كيفية عمل هذه العملية، وطريقتي الإنتاج الرئيسيتين، وأزواج المواد التي يمكن ربطها، وقواعد التصميم التي تمنع التقشر، ومتى تكون تكلفة الأدوات الإضافية مجدية.
الإجابة المختصرة: القولبة الفوقية هي عملية قولبة بالحقن متعددة الخطوات يتم خلالها قولبة مادة ثانية فوق ركيزة تم قولبتها مسبقًا، لتشكيل جزء واحد متكامل. ويحدث الارتباط إما عن طريق الالتصاق الكيميائي بين المواد المتوافقة، أو عن طريق التداخل الميكانيكي في التصميم، أو كليهما. ويُستخدم هذا الأسلوب في صناعة المقابض الناعمة الملمس، والموانع التسرب، وتخفيف الاهتزازات، وحماية الأجهزة الإلكترونية.
هذه العملية هي أحد أشكال القولبة بالحقن القياسية. لا تزال كل مادة تُصهر، ثم تُحقن في قالب من الفولاذ أو الألومنيوم، ثم تُبرد وتُخرج. والفرق هو أن القالب الخاص بالحقنة الثانية يحتوي بالفعل على القطعة الأولى، فتتدفق المادة الجديدة لتلتصق بسطح تلك القطعة.
هناك ثلاثة مصطلحات تتكرر كثيرًا ويسهل الخلط بينها. دليلنا حول الفرق بين القولبة الفوقية والقولبة بالإدخال يقارن بين الاثنين جنبًا إلى جنب:
أياً كانت الطريقة، فإن كل مهمة تتبع نفس التسلسل الأساسي:
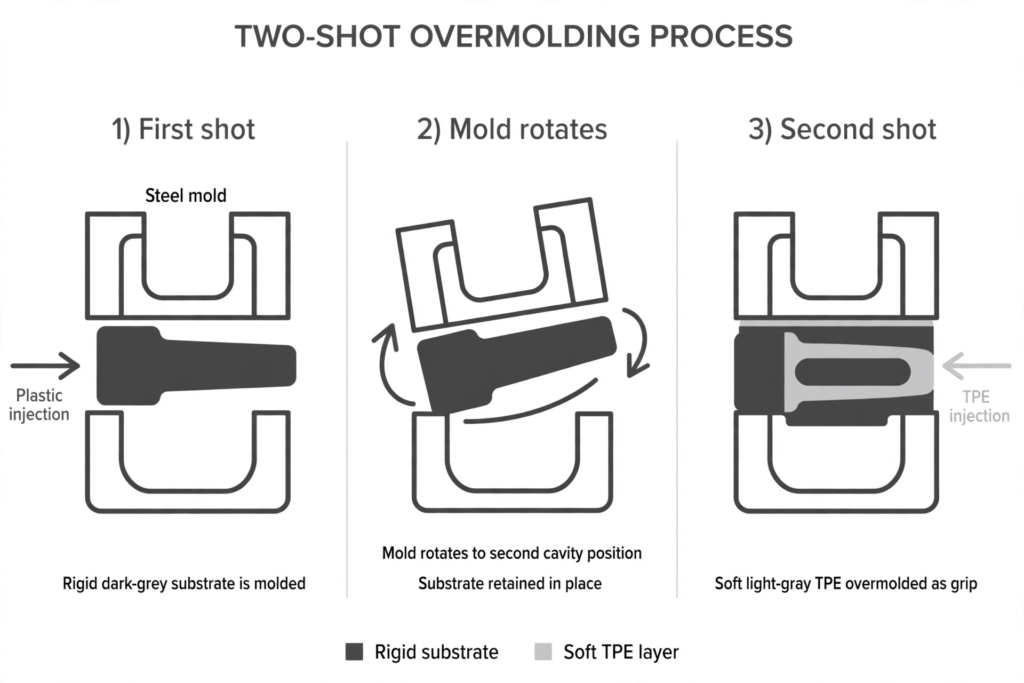
في عملية القولبة ذات الطلقتين، تقوم مكبس مزود بوحدتي حقن بتنفيذ كلتا الطلقتين في دورة واحدة. بعد الطلقة الأولى، يدور القالب، أو يتحرك القلب، بحيث تستقر الركيزة الجديدة في التجويف الثاني. يتم حقن المادة اللينة بينما لا تزال الركيزة دافئة، مما يساعد على الالتصاق.
تعتبر أدوات التشكيل ذات الطبقتين معقدة ومكلفة، وتتطلب استخدام مكبس متعدد الطبقات. وفي المقابل، تتميز أوقات الدورات بقصرها، كما أن المحاذاة بين المادتين تتم بشكل متسق للغاية، وتكون العمالة المطلوبة ضئيلة للغاية.
في هذه الحالة، يتم تشكيل القوالب أولاً، وغالبًا ما يتم ذلك باستخدام قالب وآلة منفصلين. ثم يقوم روبوت أو عامل بتحميل كل قالب في قالب ثانٍ لإجراء عملية التشكيل الثانية.
هذه الأدوات أبسط وأرخص، ويمكن تشغيلها باستخدام مكابس قياسية أحادية الضغطة. غير أن مدة الدورة وتكلفة العمالة لكل قطعة أعلى. كما أن الركيزة تكون قد بردت بحلول وقت تغطيتها، مما يضعف الترابط في بعض أزواج المواد. ويساعد في ذلك التسخين المسبق أو المعالجة بالبلازما.
وجهة نظرنا: بالنسبة للنماذج الأولية وكميات الإنتاج التي تصل إلى عشرات الآلاف من القطع، عادةً ما تكون تقنية «الالتقاط والوضع» هي نقطة البداية المناسبة. وانتقل إلى تقنية «الحقن المزدوج» عندما تكون الكميات كبيرة بما يكفي لتغطية تكلفة القالب، أو عندما تتطلب عملية الربط والمحاذاة اتساق دورة واحدة. تختلف نقطة التعادل باختلاف حجم القطعة وتكلفة العمالة، لذا اطلب من شركة القولبة تقديم عرض أسعار لكلا الطريقتين.
| العامل | قولبة ثنائية الطلقات | التجميع والتركيب |
|---|---|---|
| الأدوات | قالب واحد معقد متعدد الطلقات | قالبان أبسط |
| الصحافة | مكبس متعدد الطلقات مزود بوحدتي حقن | مكابس قياسية ذات ضغطة واحدة |
| زمن الدورة | موجز | مدة أطول لكل قطعة، بالإضافة إلى وقت المعالجة |
| السند | أقوى، الطلقة الثانية تصيب سطحًا دافئًا | انخفاض في بعض الأزواج، وتباطؤ في السوق |
| الأفضل لـ | أحجام كبيرة، وتماسك ومحاذاة متسقان | النماذج الأولية والإنتاج بكميات تصل إلى عشرات الآلاف |
تعد توافق المواد أهم قرار في المشروع بأكمله. فإذا لم تترابط المادتان كيميائيًّا، يجب أن يثبت التصميم الطبقة الخارجية ميكانيكيًّا، وإلا فإنها ستتقشر.
| الركيزة | المادة الخارجية الشائعة | أوراق النقد |
|---|---|---|
| البولي بروبلين (PP) | TPE القائم على SEBS | رابطة كيميائية قوية مع الدرجات القياسية |
| ABS، PC، PC/ABS | TPE أو TPU المعدل | يلزم صياغة درجات صلابة تسمح بالالتصاق بهذه المواد البلاستيكية |
| النايلون (PA6، PA66) | TPE أو TPU المرتبط بالنايلون | جفف النايلون؛ فالرطوبة تضعف قوة الترابط |
| الكمبيوتر الشخصي، PA | السيليكون السائل ذاتي الترابط (LSR) | يتطلب مادة LSR ذاتية الالتصاق وركيزة تتحمل حرارة المعالجة |
| معدن | TPE، TPU، المطاط أو البلاستيك الصلب | يعتمد عادةً على الأقفال الميكانيكية أو أجهزة الإشعال |
يُحدد نعومة الطبقة الخارجية بقيمة صلابة مقياس دورومتر، وعادةً ما تكون على مقياس شور A بالنسبة للمقابض والموانع التسرب. ويتم قياسها وفقًا لمعيار ASTM D2240، لذا يجب ذكر كل من المقياس والقيمة في الرسم. قد تختلف ملمس مادتين لهما نفس القيمة على مقياس شور اختلافًا كبيرًا عند لمسهما باليد، لذا فإن انتظار الحصول على عينات من الأجزاء أمر يستحق العناء.
ينشر موردو المواد جداول قوة الالتصاق، وتُعد هذه الجداول أفضل وسيلة للتحقق الأولي. ومع ذلك، فإن قوة الالتصاق تختلف باختلاف الدرجة وظروف القولبة واللون؛ لذا، يجب اختبار قطع حقيقية قبل الشروع في الإنتاج.
يستخدم المهندسون هذه العملية لإضافة خاصية لا يمكن للركيزة توفيرها بمفردها:
في مجال الإلكترونيات، تُستخدم المادة الثانية لتغليف المكونات لحمايتها من الماء والغبار والصدمات. وتُعد مجموعات الكابلات مثالاً شائعاً على ذلك. فالبلاستيك المصبوب حول الموصل يعمل على إحكام إغلاق الوصلة ويقوم بدور مانع إجهاد الكابل، بحيث لا ينقطع الكابل عند القابس.
يُعد تغليف لوحة الدوائر المكتظة بالمكونات عملية أكثر حساسية. فقد يؤدي استخدام ضغط ودرجة حرارة الحقن القياسيين إلى إتلاف المكونات أو وصلات اللحام، لذا غالبًا ما يُستخدم بدلاً من ذلك القولبة بالضغط المنخفض باستخدام البولي أميدات القابلة للذوبان بالحرارة. يجب إخبار الشركة المُصنِّعة بالضبط بالمكونات الموجودة تحت الغلاف وحدود درجات حرارتها.
تستخدم الأجهزة الطبية هذه التقنية لتوفير قبضة آمنة على الأدوات، وأسطح ناعمة تلامس جسم المريض، وموانع تسرب تمنع دخول السوائل إلى العلب. ولا يحتوي الجزء المصنوع من قطعة واحدة على خط لاصق، كما أنه يحتوي على شقوق أقل مقارنةً بالمجموعات المُجمَّعة، مما يسهل عملية التنظيف والتعقيم.
المقايضة هنا تتعلق بالمواصفات. يجب أن تكون كل مادة تلامس المريض من النوع الطبي، وأن تخضع لاختبارات التوافق الحيوي المناسبة — التي تُجرى عادةً وفقًا لسلسلة معايير ISO 10993 — كما يجب أن يتحمل الارتباط طريقة التعقيم المختارة. تعتمد هذه المتطلبات على الجهاز والسوق المستهدف، لذا يجب التأكد منها مع فريق الشؤون التنظيمية قبل اختيار المواد.
تُعزى معظم حالات الفشل إلى التصميم، وليس إلى المعالجة. وتُمنع هذه القواعد حدوث الحالات الشائعة منها:
تتمتع الأجزاء المصنوعة من مادتين بتفاوتات مماثلة لتلك الموجودة في الأجزاء المقولبة القياسية، مع وجود تباين طفيف إضافي عند نقطة التقاء المادتين. ISO 20457 هو المعيار الدولي للتفاوتات المسموح بها في الأجزاء البلاستيكية المصبوبة، ويُعد مرجعًا مشتركًا مفيدًا للرسومات الهندسية. القيم النموذجية للأجزاء المصنوعة من مادتين:
| نوع العمل | التفاوت المعتاد |
|---|---|
| الأجزاء القياسية المكونة من مادتين | ±0.005 بوصة (±0.127 ملم) |
| الأعمال الدقيقة | ±0.002 بوصة (±0.051 ملم) |
| فوق الحشوات المعدنية | ±0.005 بوصة (±0.127 ملم) |
| الأجزاء المعقدة | ±0.003 بوصة (±0.076 مم) |
تتضغط الأسطح اللينة عند الضغط عليها بمسبار أو فرجار، لذا يجب الاتفاق على طريقة قياسها. يجب الالتزام بتفاوتات ضيقة على الركيزة الصلبة، وتطبيق تفاوتات أوسع على المطاط الصناعي.
| المزايا | العيوب |
|---|---|
| يجمع بين الخصائص الصلبة والمرنة في قطعة واحدة | يؤدي استخدام قالبين أو أداة معقدة ذات مرحلتين إلى ارتفاع التكلفة الأولية |
| يزيل الأجزاء المُجمَّعة والغراء والمثبتات | ليس كل زوج من المواد يترابط |
| رابطة قوية ودائمة عند التصميم الجيد | زيادة المدة اللازمة للتطوير وأخذ العينات |
| أختام ومقابض مدمجة | يؤدي هذا العيب إلى إتلاف كلتا المادتين، وليس إحداهما فقط |
| لونان أو نوعان من القوام دون الحاجة إلى الطلاء | يصعب إعادة تدويرها لأن المواد مترابطة |
| تخميد أفضل للاهتزازات وحماية أفضل من السقوط | تكون التغييرات في التصميم بعد تصنيع القوالب مكلفة |
تتطلب هذه الطريقة تكلفة أولية أعلى من القولبة باستخدام مادة واحدة، لأنها تتطلب إما قالبين أو قالبًا واحدًا معقدًا متعدد المراحل. وتعتمد تكلفة كل قطعة على الطريقة المتبعة. فالقطع المصنوعة بعمليتي قولبة تكون رخيصة بعد تصنيع القوالب، في حين أن طريقة «الالتقاط والوضع» تضيف وقتًا إضافيًا للمناولة لكل قطعة.
المقارنة المهمة هي تلك التي تتم مع المجموعة التي تحل محلها. فإذا كانت الطبقة اللينة تستغني عن حشية منفصلة أو خطوة لصق أو غطاء يُثبت بالضغط، فإن الوفورات في العمالة وعدد القطع يمكن أن تفوق تكلفة الأداة عند إنتاج كميات معتدلة. أما إذا كان الجزء يحتاج إلى سطح ناعم لأغراض تجميلية فقط، فقد يكون استخدام طلاء ناعم الملمس أو غلاف قبضة منفصل خيارًا أرخص.
يعني «القولبة الفوقية» صب مادة ما فوق مادة أخرى لتشكيل قطعة واحدة. حيث تُوضع طبقة أساسية صلبة من البلاستيك أو المعدن في القالب، ثم تُحقن مادة ثانية — غالبًا ما تكون من مادة TPE اللينة أو السيليكون — حولها. وتترابط المادتان كيميائيًا أو ميكانيكيًا أو بكلا الطريقتين، مما يلغي الحاجة إلى أي عملية تجميع لاحقًا.
يعتمد ذلك على زوج المواد ودرجة جودتها ولونها وظروف القولبة. فالأزواج المتوافقة، مثل البولي بروبيلين (PP) مع البوليمر المرن (TPE) القائم على SEBS، يمكن أن تلتصق ببعضها بشكل جيد لدرجة أن المطاط الصناعي يتمزق قبل أن ينفصل. أما الأزواج غير المتوافقة، فهي بالكاد تلتصق ببعضها، لذا تحتاج إلى أقفال ميكانيكية. يجب دائمًا اختبار قوة التقشير على عينات مقولبة حقيقية قبل بدء الإنتاج.
القولبة الفوقية هي العملية العامة التي تتمثل في قولبة مادة ما فوق مادة أخرى. وتعد القولبة ثنائية المراحل إحدى طرق تنفيذ ذلك، حيث يتم قولبة المادتين في دورة واحدة على آلة واحدة باستخدام قالب دوار أو متحرك. أما طريقة «الالتقاط والوضع» فهي الطريقة الشائعة الأخرى، والتي تعتمد على خطوتين منفصلتين للقولبة.
تُعد المطاطات الحرارية الأكثر شيوعًا، يليها البولي يوريثان التيربوثيل (TPU) ومطاط السيليكون السائل. وتُصمم أنواع المطاطات الحرارية (TPE) بحيث تلتصق بركائز محددة مثل البولي بروبيلين (PP) أو الأكريلو نيتريل بولي أكريليونتر (ABS) أو البولي كربونات (PC) أو النايلون. أما السيليكون فيحتاج إلى أنواع ذات قدرة على الالتصاق الذاتي وركائز مقاومة للحرارة. وأحيانًا يتم صب البلاستيك الصلب فوق أنواع أخرى من البلاستيك لإضفاء لون أو هيكل معين.
يعتمد العمر الافتراضي على نوع فولاذ القالب ومواد القطعة والصيانة. قد تنتج قوالب النماذج الأولية المصنوعة من الألومنيوم آلاف القطع، في حين أن قوالب الإنتاج المصنوعة من الفولاذ المقوى يمكنها إنتاج مئات الآلاف إلى ما يزيد عن مليون قطعة. تتآكل القوالب المخصصة للمواد المملوءة بالزجاج أو المواد الكاشطة بوتيرة أسرع. تأكد من العمر الافتراضي المتوقع للقالب مع الشركة المصنعة عند طلب عرض الأسعار.
في دقة تووي، نقوم بصب البلاستيك على البلاستيك، والمطاط على البلاستيك، والبلاستيك أو المطاط على المعدن، بدءًا من النماذج الأولية وصولاً إلى مرحلة الإنتاج. وقد حصل نظام الجودة لدينا على شهادتي ISO 9001:2015 و ISO 14001:2015. وفي الحالات التي تتطلب فيها القطعة خيوطًا معدنية بدلاً من طبقة لينة، فإن خدمة القولبة بالحقن هذا يغطي الموضوع.
للحصول على عرض أسعار مفيد، يرجى إرسال ملفات STEP لكل من الركيزة والطبقة الخارجية، بالإضافة إلى المواد المفضلة لديك ومستوى الصلابة والألوان والحجم السنوي وأي متطلبات تتعلق بالسد أو قوة الالتصاق. يقوم مهندسونا بالتحقق من توافق المواد، ونقاط الإغلاق، والأقفال الميكانيكية قبل البدء في تصنيع القوالب. يمكنك البدء على موقعنا صفحة التصنيع بالتشكيل الفوقي حسب الطلب.
أوين لين هو مهندس في شركة «تووي بريسيشن». وهو يتولى تخطيط عمليات تصنيع القوالب وعمليات الإنتاج، ويعمل مع فريق الجودة لضمان اتساق جودة كل دفعة.
تتضمن هذه المقالة معلومات هندسية عامة. تختلف متطلبات المواد والمتطلبات التنظيمية الخاصة بالأجهزة الطبية باختلاف الجهاز والسوق؛ لذا يرجى التأكد منها مع متخصصين مؤهلين في الشؤون التنظيمية.





