الأنودة هي عملية كهروكيميائية تؤدي إلى تكوين طبقة أكسيد صلبة ووقائية على سطح المعدن، وغالبًا ما يكون هذا المعدن هو الألومنيوم. تُوضع القطعة في حمام حمضي وتُوصَّل بالطرف الموجب لمصدر الطاقة، فيقوم التيار بتحويل السطح الخارجي إلى أكسيد الألومنيوم. والنتيجة هي طلاء مقاوم للتآكل والتلف, ، ويقبل الصبغات اللونية ولا يتقشر، لأنه جزء من المعدن نفسه. خارج أمريكا الشمالية، تُكتب هذه العملية بكلمة «anodising»، لذا تشير المواصفات البريطانية والأوروبية إلى «الأنودة بحمض الكبريتيك» و«الأنودة بحمض الكروميك» للألمنيوم.
الإجابة المختصرة: تعمل عملية الأنودة على تحويل سطح الألومنيوم إلى طبقة أنودية يتم التحكم فيها. يمر التيار الكهربائي عبر محلول إلكتروليت حمضي مع استخدام القطعة كأنود، بحيث يتحد الأكسجين مع السطح ويشكل طبقة رقيقة واقية. يمكن صبغ هذه الطبقة ثم إغلاقها بإحكام. وهي تعمل على تحسين مقاومة التآكل ومقاومة التآكل والمظهر، كما تضيف سماكة بسيطة يمكن التنبؤ بها.
إذن، ما هو الطلاء الأنودي مقارنةً بـ الطلاء أو الطلاء المعدني, ، وما الذي يجب أن تعرفه قبل إجراء عملية الأكسدة الأنودية لقطعة ما أو إضافة هذا النوع من التشطيب إلى الرسم الفني؟ يشرح هذا الدليل كيفية عمل هذه العملية، والتغيرات التي تحدثها في قطع الألومنيوم، والمعادن والسبائك التي تتحمل عملية الأكسدة الأنودية بشكل جيد، والأخطاء التي يرتكبها المشترون عند تحديد مواصفاتها.
الألمنيوم يحمي نفسه بالفعل. فعند تعرضه للهواء، يشكل غشاءً طبيعيًّا لا يتجاوز سمكه بضعة نانومترات في غضون ثوانٍ. وتعمل طبقة الأكسيد الطبيعية هذه على إبطاء عملية الأكسدة، لكنها تتعرض للخدش بسهولة ولا توفر أي حماية تذكر ضد التآكل.
عندما يسأل الناس عن ماهية عملية أنودة الألومنيوم، فإن الإجابة هي أن هذه العملية تستفيد من هذا التفاعل الطبيعي وتتحكم فيه. فبدلاً من بضعة نانومترات، تُنشئ العملية طبقة أكسيد متجانسة يُقاس سمكها بالميكرونات، ذات بنية يمكن للمهندسين التنبؤ بها وتحديد خصائصها.
هناك ثلاث نقاط تميز هذه العملية عن عمليات الطلاء الأخرى:
أفضل طريقة لشرح كيفية عمل عملية الأكسدة هي متابعة قطعة ما خلال دورة عملية واحدة. ويتألف خط الإنتاج النموذجي من ست مراحل.
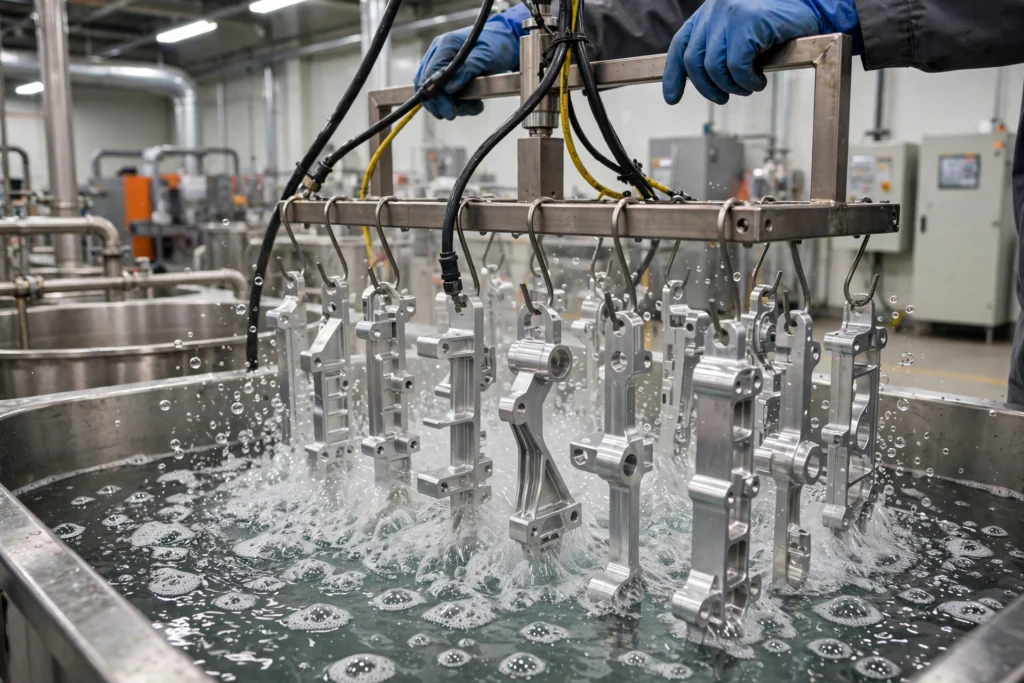
يتم إزالة الشحوم من القطعة للتخلص من زيت التصنيع وبصمات الأصابع. فأي بقايا متبقية هنا تظهر لاحقًا على شكل بقع أو تباين في اللون. كما تقوم العديد من الورش بتعريض القطعة لعملية الحفر الكيميائي في حمام قلوي لإزالة الطبقة الطبيعية وتوفير قاعدة غير لامعة موحدة. ويُعد تخطي هذه الخطوة السبب الأكثر شيوعًا لظهور البقع على القطع بعد عملية الأكسدة.
تترك عملية الحفر بقايا داكنة تُسمى «السوت»، وتتكون من عناصر مكونة للسبائك لا تذوب. ويتم إزالتها عن طريق الغمر في محلول حمضي. كما تخضع بعض الأجزاء التجميلية لعملية تلميع كيميائي لزيادة درجة انعكاسها.
يُثبت الجزء على حامل موصل ويُغمر في محلول إلكتروليت، وغالبًا ما يكون حمض الكبريتيك المخفف. يصبح الجزء هو الأنود، أو القطب الموجب، بينما يحتوي الخزان على الكاثود، أي القطب السالب. وعند تدفق التيار، ينطلق الهيدروجين عند الكاثود، بينما يتحد الأكسجين الموجود على سطح الجزء مع الألومنيوم لتكوين الطلاء. يتم رفع الجهد تدريجيًا حتى تنمو الطبقة بشكل متساوٍ. غالبًا ما يعمل خط النوع الثاني بجهد يتراوح بين 12 و20 فولت تقريبًا، بينما يحتاج الطلاء الصلب إلى جهد أعلى مع زيادة سماكة الطبقة. يتم التحكم في الحموضة ودرجة حرارة المحلول وكثافة التيار، لأن كل عامل من هذه العوامل يؤثر على صلابة الطلاء وسماكته.
وبينما لا تزال المسام مفتوحة، يمكن غمر القطعة في صبغة عضوية، أو تلوينها كهربائياً باستخدام أملاح القصدير أو النيكل للحصول على درجات عميقة من اللون البرونزي والأسود التي تقاوم البهتان بشكل أفضل في الهواء الطلق.
لإغلاق المسام، تستخدم ورش العمل الماء الساخن منزوع الأيونات أو البخار أو محلول أسيتات النيكل. يؤدي الإغلاق الجيد إلى ترطيب الطبقة الرقيقة، مما يؤدي إلى انتفاخ فتحات المسام وإغلاقها. وهذا يحبس الصبغة ويحسن بشكل كبير من الحماية ضد التآكل. تتلطخ الأجزاء غير المغلقة بسهولة وتتآكل بشكل أسرع، لذا احرص دائمًا على تحديد ما إذا كنت تريد أن تقوم الورشة بإغلاق الطبقة النهائية أم تركها مفتوحة للطلاء أو اللصق.
يتم شطف القطع وتجفيفها وفحصها للتأكد من سماكة الطلاء ومطابقة اللون والتغطية. تظل نقاط التلامس في الرف مكشوفة، لذا ينبغي وضعها على الأسطح غير الحساسة.
يحدد الوقت الذي يقضيه الجزء في الخزان وكثافة التيار سماكة الطبقة المتكونة. ومن القواعد العامة الشائعة «قاعدة 720»: حيث تساوي سماكة الطلاء بالميل كثافة التيار (أمبير لكل قدم مربع) مضروبة في الوقت بالدقائق، مقسومة على 720. عند 12 أمبير لكل قدم مربع لمدة 60 دقيقة، ينتج عن ذلك طبقة تبلغ سماكتها حوالي 1 ميل (0.001 بوصة). تميل الطبقات الأكثر سماكة إلى أن تبدو أغمق وتكون أكثر صلابة عند اللمس، ولهذا السبب تظهر الأجزاء التي تخضع لعملية الأكسدة للحصول على طبقة صلبة من سبائك 6061 باللون الرمادي عادةً بدلاً من أن تكون شفافة.
ما هي الآثار العملية لعملية الأكسدة على الألومنيوم؟ إنها تُحدث خمسة تغييرات في القطعة.
| الممتلكات | ما هي التغييرات؟ |
|---|---|
| مقاومة التآكل | أفضل بكثير، خاصةً بعد إغلاقه بإحكام |
| مقاومة التآكل | أفضل مع الطلاء الأنودي الصلب من النوع الثاني، وأفضل بكثير مع الطلاء الأنودي الصلب من النوع الثالث |
| المظهر | شفاف، أو ساتاني، أو مصبوغ بألوان متنوعة |
| الموصلية الكهربائية | يصبح السطح عازلًا |
| الأبعاد | ينمو كل سطح مطلي بمقدار يبلغ حوالي نصف سماكة الطلاء |
التغييران اللذان ينساهما المهندسون هما الموصلية والأبعاد.
نظرًا لأن الطبقة الأنودية تعمل كعازل كهربائي، فلا يمكن توصيل الألومنيوم المُأنود بالكتلة الأرضية عبر سطحه. وغالبًا ما يتم طلاء المبددات الحرارية باللون الأسود عبر عملية الأنودة، حيث إن اللون الداكن يساعدها على إشعاع الحرارة. وإذا احتاجت أي حامل أو غلاف أو مبدد حراري إلى مسار تأريض، فيجب وضع علامة على تلك المناطق في الرسم لتغطيتها.
التغير في الأبعاد يمكن توقعه ولكنه حقيقي. يتشكل ما يقارب نصف الطلاء أسفل السطح الأصلي، بينما يتراكم النصف الآخر فوقه. كل طبقة صلبة بسماكة 0.002 بوصة تزيد من سماكة كل سطح بحوالي 0.001 بوصة، وبالتالي يزداد قطر العمود ويقل قطر التجويف بحوالي 0.002 بوصة. يجب ترك هامش مناسب للخيوط والتركيبات الضيقة قبل المعالجة الآلية أو تغطيتها.
إذن، ما هي الفائدة العامة لعملية الأكسدة؟ إنها تضحي بقدر ضئيل من التحكم في الأبعاد مقابل الحصول على سطح أكثر صلابة وأطول عمرًا وأجمل مظهرًا من الألومنيوم العاري.
في الولايات المتحدة، عادةً ما يتم تحديد معايير عملية أنودة الألومنيوم وفقًا لمعيار MIL-PRF-8625، الذي لا يزال يُكتب باسم MIL-A-8625 في العديد من الرسومات الفنية. ويحدد هذا المعيار ثلاثة أنواع رئيسية: أنودة حمض الكروميك (النوع الأول)، وأنودة حمض الكبريتيك (النوع الثاني)، والأنودة الصلبة (النوع الثالث).
| النوع | الشوارد | السماكة النموذجية | الاستخدام الرئيسي |
|---|---|---|---|
| النوع الأول | حمض الكروميك | رقيقة جدًّا، يتراوح سمكها بين حوالي 0.00002 و0.0001 بوصة | قطع غيار الطيران التي تكتسب فيها مقاومة الإجهاد أهمية كبيرة |
| النوع الثاني | حامض الكبريتيك | حوالي 0.0002 إلى 0.001 بوصة | الحماية من التآكل واللون |
| النوع الثالث | الحمام البارد عند كثافات تيار عالية | القيمة الاسمية 0.002 بوصة | مقاومة التآكل والتلف |
تم تطوير هذه العملية الكرومية لأول مرة لخدمة احتياجات الدفاع البريطاني في عشرينيات القرن الماضي. وهي تنتج طبقة رقيقة جدًّا لا تؤثر إلا قليلاً على مقاومة التعب، مما جعلها تحظى بشعبية كبيرة في هياكل الطيران والفضاء. وقد أصبح استخدامها أقل شيوعًا اليوم بسبب القوانين البيئية المتعلقة بالكروم سداسي التكافؤ.
يُعد النوع الثاني الخيار المفضل للاستخدام اليومي في صناعة العلب، والحوامل، والأغلفة، وقطع الغيار الاستهلاكية. فهو يحقق التوازن بين الحماية من التآكل واللون والتكلفة، ولا يضيف سوى سماكة طفيفة.
النوع الثالث، الذي يُعرف أيضًا باسم «الطلاء الصلب»، هو العملية المستخدمة للأجزاء التي تنزلق أو تتلامس أو تتعرض للتآكل. ويتطلب حوضه تبريدًا قويًّا ليبقى قريبًا من درجة التجمد أثناء تشغيله بتيار كهربائي عالي.
تستخدم بعض الخطوط المتخصصة أحماضًا عضوية مثل حمض الأكساليك، أو مزيجًا من الأحماض، للحصول على ألوان أو درجات صلابة معينة. قد يطلع المشترون في مجال الفضاء الجوي أيضًا على معيار AMS 2469 للطلاء الصلب، ومعيار AMS 2471 وAMS 2472 للأغشية الشفافة والمصبوغة، ومعيار AMS 2482 للطلاء الصلب مع مادة PTFE. تغطي المواصفة ASTM B580 التشطيبات الأنودية للاستخدامات الهندسية العامة، بينما تغطي المواصفة ASTM D3933 عملية الأنودة بحمض الفوسفوريك قبل الربط اللاصق.
يستحق الاختيار بين هذين النوعين الشائعين دليلاً خاصاً به. مقارنةنا بين الأنودة من النوع الثاني مقابل الأنودة من النوع الثالث يتناول بالتفصيل السماكة واللون والإحكام والتكلفة.
يُعد الألومنيوم، بلا منازع، المعدن الأكثر استخدامًا في عملية الأكسدة الأنودية، لكن هناك عدة معادن أخرى يمكن إخضاعها لهذه العملية أيضًا، بما في ذلك المغنيسيوم والزنك والنيوبيوم والتنتالوم. أما الفولاذ فلا يمكن إخضاعه لعملية الأكسدة الأنودية بالمعنى المعتاد، لأن أكسيد الحديد (الصدأ) يكون سائبًا ومتقشرًا بدلاً من أن يكون طبقة واقية. لذا، تحتاج الأجزاء الفولاذية إلى الطلاء أو التلوين باللون الأزرق أو الطلاء العادي بدلاً من ذلك.
يُعد اختيار السبائك أمراً بالغ الأهمية بالنسبة للألمنيوم. فعناصر السبائك لا تتفاعل بنفس الطريقة التي يتفاعل بها الألمنيوم النقي، لذا فإنها تغير لون الطلاء ونوعيته:
إذا كان المظهر مهمًا، فاختر السبيكة مع مراعاة التشطيب قبل إجراء عملية الأكسدة الأنودية لأي شيء. دليلنا إلى أفضل سبيكة ألومنيوم لعملية الأكسدة تقارن الدرجات الشائعة، وكتابنا التصنيع باستخدام الحاسب الآلي لمادة الألومنيوم 6061 يغطي هذا الدليل الخيارات الأكثر شيوعًا للأجزاء المطلية بالأنود.
ما هو طلاء التيتانيوم بالأنودة، وما الذي يميزه؟ تقوم الورش بتطبيق طلاء الأنودة عليه وفقًا لنفس المبدأ الكهروكيميائي، لكن النتيجة تختلف في الشكل والخصائص عن تلك الخاصة بالألومنيوم.
الطبقة الرقيقة الموجودة على هذا المعدن شفافة للغاية. واللون الذي تراه ناتج عن تداخل الضوء، وهو نفس التأثير الذي يجعل فقاعة الصابون أو طبقة الزيت تبدو ملونة. ويحدد الجهد الكهربائي النهائي سماكة الطبقة، وتحدد السماكة بدورها اللون. فالجهد المنخفض يعطي اللونين البرونزي والأزرق، بينما الجهد العالي يعطي الألوان الذهبي والأرجواني والأخضر. لا يتم استخدام أي صبغة، لذا فإن الألوان لا تتلاشى.
هناك سببان شائعان لهذا النوع من التشطيب:
يتمثل القيد الرئيسي في المتانة. فالطبقة الملونة رقيقة للغاية، لذا فإن التعامل معها والتعرض للتآكل قد يؤديان إلى تآكلها بسرعة.
يُعد الطلاء الأنودي الطلاء الوقائي الافتراضي للألمنيوم لسبب وجيه، لكنه ليس مثاليًا.
| المزايا | القيود |
|---|---|
| حماية قوية ضد التآكل عند إغلاقه بإحكام | يضيف سماكة تؤثر على المقاس الضيق |
| سطح صلب ومقاوم للتآكل | يصبح السطح عازلًا كهربائيًا |
| لن يتقشر أو يتفتت | يمكن أن تؤدي الطبقات السميكة إلى انخفاض مقاومة التعب |
| مجموعة واسعة من الألوان المصبوغة | قد يختلف اللون من دفعة إلى أخرى ومن سبيكة إلى أخرى |
| طبقة رقيقة ومتجانسة | تتلاشى بعض الأصباغ عند التعرض الطويل للأشعة فوق البنفسجية |
| أساس جيد للطلاء والمواد اللاصقة | لا يمكن إصلاح المناطق المتضررة بسهولة |
كما يمكن استخدام عملية الأنودة كمعالجة مسبقة قبل الطلاء أو اللصق، حيث إن السطح المسامي يمنح الطلاءات والمواد اللاصقة ثباتًا قويًّا.
رأينا: بالنسبة لمعظم قطع الألمنيوم المُشكَّلة آليًّا، يوفر الطلاء الأنودي المُحكم من النوع الثاني أفضل توازن بين الحماية والتكلفة والمظهر. ولا ينبغي اللجوء إلى النوع الثالث إلا عندما يحتاج السطح فعليًّا إلى مقاومة التآكل، لأن الطبقة الأكثر سمكًا تكون تكلفتها أعلى وتتطلب تفاوتات أبعاد أكبر.
تبدأ معظم المشكلات المتعلقة بعملية الطلاء الأنودي في مرحلة التصميم، وليس في الخزان. وفيما يلي المشكلات التي تتسبب في إعادة العمل في أغلب الأحيان:
في دقة تووي, ، نقوم بمعالجة الأجزاء بالأنودة كجزء من عملية التصنيع، وبالتالي يتولى الفريق نفسه مراقبة كل من الأبعاد والتشطيب. لدينا خدمات أنودة الألومنيوم طلاء من النوع الثاني للحماية من التآكل وللتلوين، وطلاء أنود صلب من النوع الثالث لمقاومة التآكل. يبلغ معدل خشونة السطح القياسي بعد التشغيل الميكانيكي وقبل الطلاء حوالي 125 ميكرون Ra (3.2 ميكرومتر)، ويمكن إضافة عملية السفع بالخرز للحصول على تشطيب خارجي أكثر تناسقًا.
إذا كنت لا تزال في مرحلة اختيار اللمسة النهائية، فإن دليلنا الخاص بـ تشطيبات الأسطح للألمنيوم المُشكَّل باستخدام آلات التحكم الرقمي (CNC) يقارن بين عملية الأنودة والطلاء الكيميائي والطلاء بالمسحوق والطلاء المعدني وغيرها. يمكنك أيضًا تصفح جميع منتجاتنا خدمات تشطيب الأسطح في مكان واحد.
الأنودة هي طريقة لجعل سطح الألومنيوم أكثر صلابة ومقاومة للتآكل. حيث يتم وضع القطعة في حمام حمضي بينما تمر الكهرباء عبرها، مما يؤدي إلى تكوين طبقة واقية صلبة تصبح جزءًا من الألومنيوم نفسه.
لا يتقشر طلاء الأودنة، لكنه قد يتآكل بمرور الوقت بسبب الاحتكاك أو المنظفات القلوية القوية أو التعرض المطول للأشعة فوق البنفسجية التي تؤدي إلى تلاشي بعض الألوان. ويُعد طلاء الأودنة الصلب من النوع الثالث أكثر مقاومة للتآكل بكثير من النوع الثاني في الأجزاء المعرضة للاحتكاك أو الانزلاق.
لا يمكن إجراء عملية الأكسدة الأنودية على الفولاذ أو معظم المعادن التي تحتوي على الحديد، لأن الصدأ الذي يغطّيها يكون سائباً وليس غشاءً واقياً. كما أن النحاس والنحاس الأصفر غير مناسبين لهذه العملية. أما الألومنيوم والتيتانيوم فهما أكثر المواد شيوعاً التي تخضع لعملية الأكسدة الأنودية في صناعة الأجزاء الهندسية.
يُعد السطح المطلي بطلاء أنودي معزولًا كهربائيًّا، ويزداد حجمه قليلاً، وقد تظهر عليه اختلافات لونية بين الدفعات أو السبائك. كما أن الطلاءات السميكة قد تقلل من مقاومة التعب. ويصعب إصلاح المناطق المتضررة دون إزالة الطلاء عن القطعة بأكملها وإعادة طلائها.
يمكن أن يدوم الطلاء المؤكسد المحكم الإغلاق لعقود في الأماكن المغلقة ولسنوات عديدة في الأماكن المفتوحة. ويعتمد عمره الافتراضي على نوع الطلاء وسماكته، وجودة الإغلاق، واختيار الصبغة، والتعرض للتآكل والأشعة فوق البنفسجية والمواد الكيميائية القوية المستخدمة في التنظيف.