

أكسيد الأسود هو طلاء التحويل الكيميائي التي تحول سطح الأجزاء المصنوعة من الفولاذ أو الفولاذ المقاوم للصدأ أو النحاس إلى لون أسود موحد. وعلى عكس الطلاء أو الطلاء المعدني، فإنها لا تضع طبقة منفصلة فوق المعدن. بل إن التفاعل الكيميائي الذي يحدث بين الجزء والمحلول القلوي يحول السطح إلى مغنتيت (Fe₃O₄)، وهو أكسيد حديدي مستقر يشكل جزءًا من المعدن نفسه.
الإجابة المختصرة: طلاء الأكسيد الأسود هو معالجة سطحية رقيقة ومنخفضة التكلفة تمنح الأجزاء الفولاذية مظهرًا أسود، وحماية معتدلة من التآكل، وانخفاضًا في انعكاس الضوء، وتغيرًا طفيفًا في الأبعاد. ويكون تأثيره على الأبعاد ضئيلًا عمومًا مقارنةً بالطلاءات المترسبة، مما يجعله خيارًا عمليًّا للمكونات الفولاذية المُشكَّلة باستخدام الحاسب الآلي (CNC) ذات المقاسات الدقيقة. يغطي هذا الدليل عملية الأكسيد الأسود وأنواعه وأدائه في مقاومة التآكل والمواد المتوافقة معه، بالإضافة إلى مقارنته بأنواع التشطيبات السطحية الأخرى للأجزاء المُشكَّلة آليًّا.
يعمل أكسيد الأسود من خلال تفاعل كيميائي محكوم بين الحديد الموجود على سطح القطعة ومحلول ملحي مؤكسد. وينتج عن هذا التفاعل طبقة رقيقة من المغنتيت (Fe₃O₄) ترتبط كيميائيًا بالمعدن الأساسي.
يكمن الاختلاف الرئيسي بين الأكسيد الأسود والطلاءات مثل الطلاء بالمسحوق أو الطلاء الكهربائي في أن طبقة الأكسيد تنمو من المعدن نفسه بدلاً من أن تستقر فوقه.
يبلغ سمك طبقة الأكسيد الأسود الساخن النموذجية على الفولاذ ما بين 0.5 و1.5 ميكرومتر (0.00002 إلى 0.00006 بوصة) فقط. وهذا السمك رقيق بما يكفي للحفاظ على أبعاد القطعة بدقة تصل إلى جزء من عُشر الألف، ولهذا السبب يُعد الأكسيد الأسود الطلاء المفضل لـ أجزاء فولاذية مصنعة بدقة حيث كل جزء من الألف مهم.
يأتي اللون الأسود من المغنتيت نفسه. فهو يمتص الضوء بفعالية، مما يقلل من الوهج. وهذه الخاصية تجعل أكسيد الأسود طلاءً قياسيًّا للأسلحة النارية والمعدات البصرية وأدوات القياس وأي جزء يشكل فيه الضوء المنعكس مشكلة.
طبقة المغنتيت بحد ذاتها مسامية. وللحصول على حماية فعالة من التآكل، يجب عزل القطعة فورًا بعد عملية التلوين باللون الأسود، وعادةً ما يتم ذلك عن طريق غمرها في الزيت أو الشمع أو الورنيش. حيث يملأ مادة العزل المسام ويشكل الحاجز الفعلي ضد التآكل.
هناك ثلاث عمليات رئيسية لتكوين طبقة أكسيد الأسود. وتستخدم كل عملية درجة حرارة تشغيل وتركيبة كيميائية مختلفة، كما أن لكل منها مزايا وعيوبًا من حيث جودة التشطيب ومقاومة التآكل والتكلفة.
تُعد عملية الأكسيد الأسود الساخن هي العملية التقليدية والأكثر استخدامًا. وتتم هذه العملية عند درجة حرارة تبلغ حوالي 141 درجة مئوية (285 درجة فهرنهايت) في حمام مكون من هيدروكسيد الصوديوم والنترات والنتريت.
تؤدي درجة الحرارة المرتفعة إلى حدوث تحويل كيميائي حقيقي. وتكون طبقة المغنتيت الناتجة كثيفة ومتجانسة ومتماسكة جيدًا مع الركيزة.
يمكن تحديد الأكسيد الأسود الساخن للفئات القابلة للتطبيق من MIL-DTL-13924، المواصفات العسكرية الأمريكية الخاصة بطبقة الأكسيد الأسود على المعادن الحديدية. ويعتمد الامتثال لهذه المواصفات على الركيزة، وضوابط العملية، وعمليات الفحص، والفئة المحددة المذكورة في المخطط.
أما الجوانب السلبية فتتمثل في تكلفة الطاقة، والتعامل مع المحلول الكاوي الساخن، ومعالجة مياه الصرف. فالمواد الكيميائية المستخدمة في الحمامات قلوية وتتطلب التخلص منها بطريقة سليمة.
تُجرى العمليات ذات درجة الحرارة المتوسطة عند حوالي 100 إلى 120 درجة مئوية (220 إلى 250 درجة فهرنهايت). وتستخدم هذه العمليات مزيجًا كيميائيًا خاصًا ينتج طبقة من المغنتيت مشابهة لتلك الناتجة عن العملية الساخنة، ولكن عند درجة حرارة تشغيل أقل.
يقلل الأكسيد الأسود المتوسط الحرارة من استهلاك الطاقة، كما أنه أسهل إلى حد ما في التعامل معه في الورش الصغيرة. ويمكن أن تقترب جودة هذا الطلاء من جودة الأكسيد الأسود الساخن، على الرغم من أن العديد من المواصفات لا تزال تشترط صراحةً استخدام العملية الساخنة.
يُعد الأكسيد الأسود البارد عملية تتم في درجة حرارة الغرفة، حيث يتم ترسيب مركب من النحاس والسيلينيوم على السطح بدلاً من تحويل الحديد إلى مغنتيت. وبالمعنى الدقيق للكلمة، فإنه ليس طلاء تحويل أكسيد حقيقي.
يتميز الأكسيد الأسود البارد بانخفاض تكلفته وسهولة تطبيقه، مما يجعله خيارًا شائعًا للدفعات الصغيرة والأجزاء غير الحساسة. ومع ذلك، فإنه لا يفي بمعيار MIL-DTL-13924، كما أن قوة التصاقه ومقاومته للتآكل أقل مقارنةً بالعملية الساخنة. كما أنه يمكن أن يتآكل بسهولة أكبر عند المناولة أو التلامس.
| الميزة | أكسيد أسود ساخن | درجة حرارة متوسطة | أكسيد أسود بارد |
|---|---|---|---|
| درجة حرارة الماء | حوالي 140–150 درجة مئوية (284–302 درجة فهرنهايت) | حوالي 100–120 درجة مئوية (212–248 درجة فهرنهايت) | درجة حرارة الغرفة |
| الكيمياء | الأملاح القلوية المؤكسدة الساخنة | أملاح حصرية تعمل عند درجات حرارة منخفضة | مركبات النحاس والسيلينيوم النموذجية |
| طلاء تحويل حقيقي | نعم؛ المغنتيت على المعادن الحديدية | نعم؛ المغنتيت على المعادن الحديدية | عادةً لا؛ طبقة سوداء مترسبة |
| MIL-DTL-13924 | يكون ذلك ممكنًا إذا كانت العملية والاختبارات المحددة متوافقة | التحقق من أهلية العملية وشهادة المورد | غير متوافق بشكل عام |
| الالتصاق | تتميز عادةً بمتانة عالية عند معالجتها بالطريقة الصحيحة | تتميز عادةً بمتانة عالية عند معالجتها بالطريقة الصحيحة | أكثر تقلبًا؛ قد يتلاشى |
| مقاومة التآكل | محدود بدون زيت أو مادة مانعة للتسرب | محدود بدون زيت أو مادة مانعة للتسرب | غالبًا ما يكون أقل؛ ويعتمد ذلك على مادة العزل |
| التأثير الأبعادي | صغيرة جدًّا؛ تحقق من التفاوتات المسموح بها | صغيرة جدًّا؛ تحقق من التفاوتات المسموح بها | صغيرة جدًّا؛ تحقق من التفاوتات المسموح بها |
| التكلفة النسبية | معتدل | معتدل | غالبًا ما يكون أقل |
بالنسبة للأجزاء المصنعة باستخدام الحاسب الآلي (CNC) التي يتعين أن تستوفي متطلبات المخطط الفني أو المواصفات العسكرية، يُعد الأكسيد الأسود الساخن هو الخيار القياسي. أما الأكسيد الأسود البارد فيُعتبر خيارًا مقبولًا للنماذج الأولية، أو الأدوات الداخلية، أو الأجزاء التي يكون المظهر فيها أكثر أهمية من الأداء.
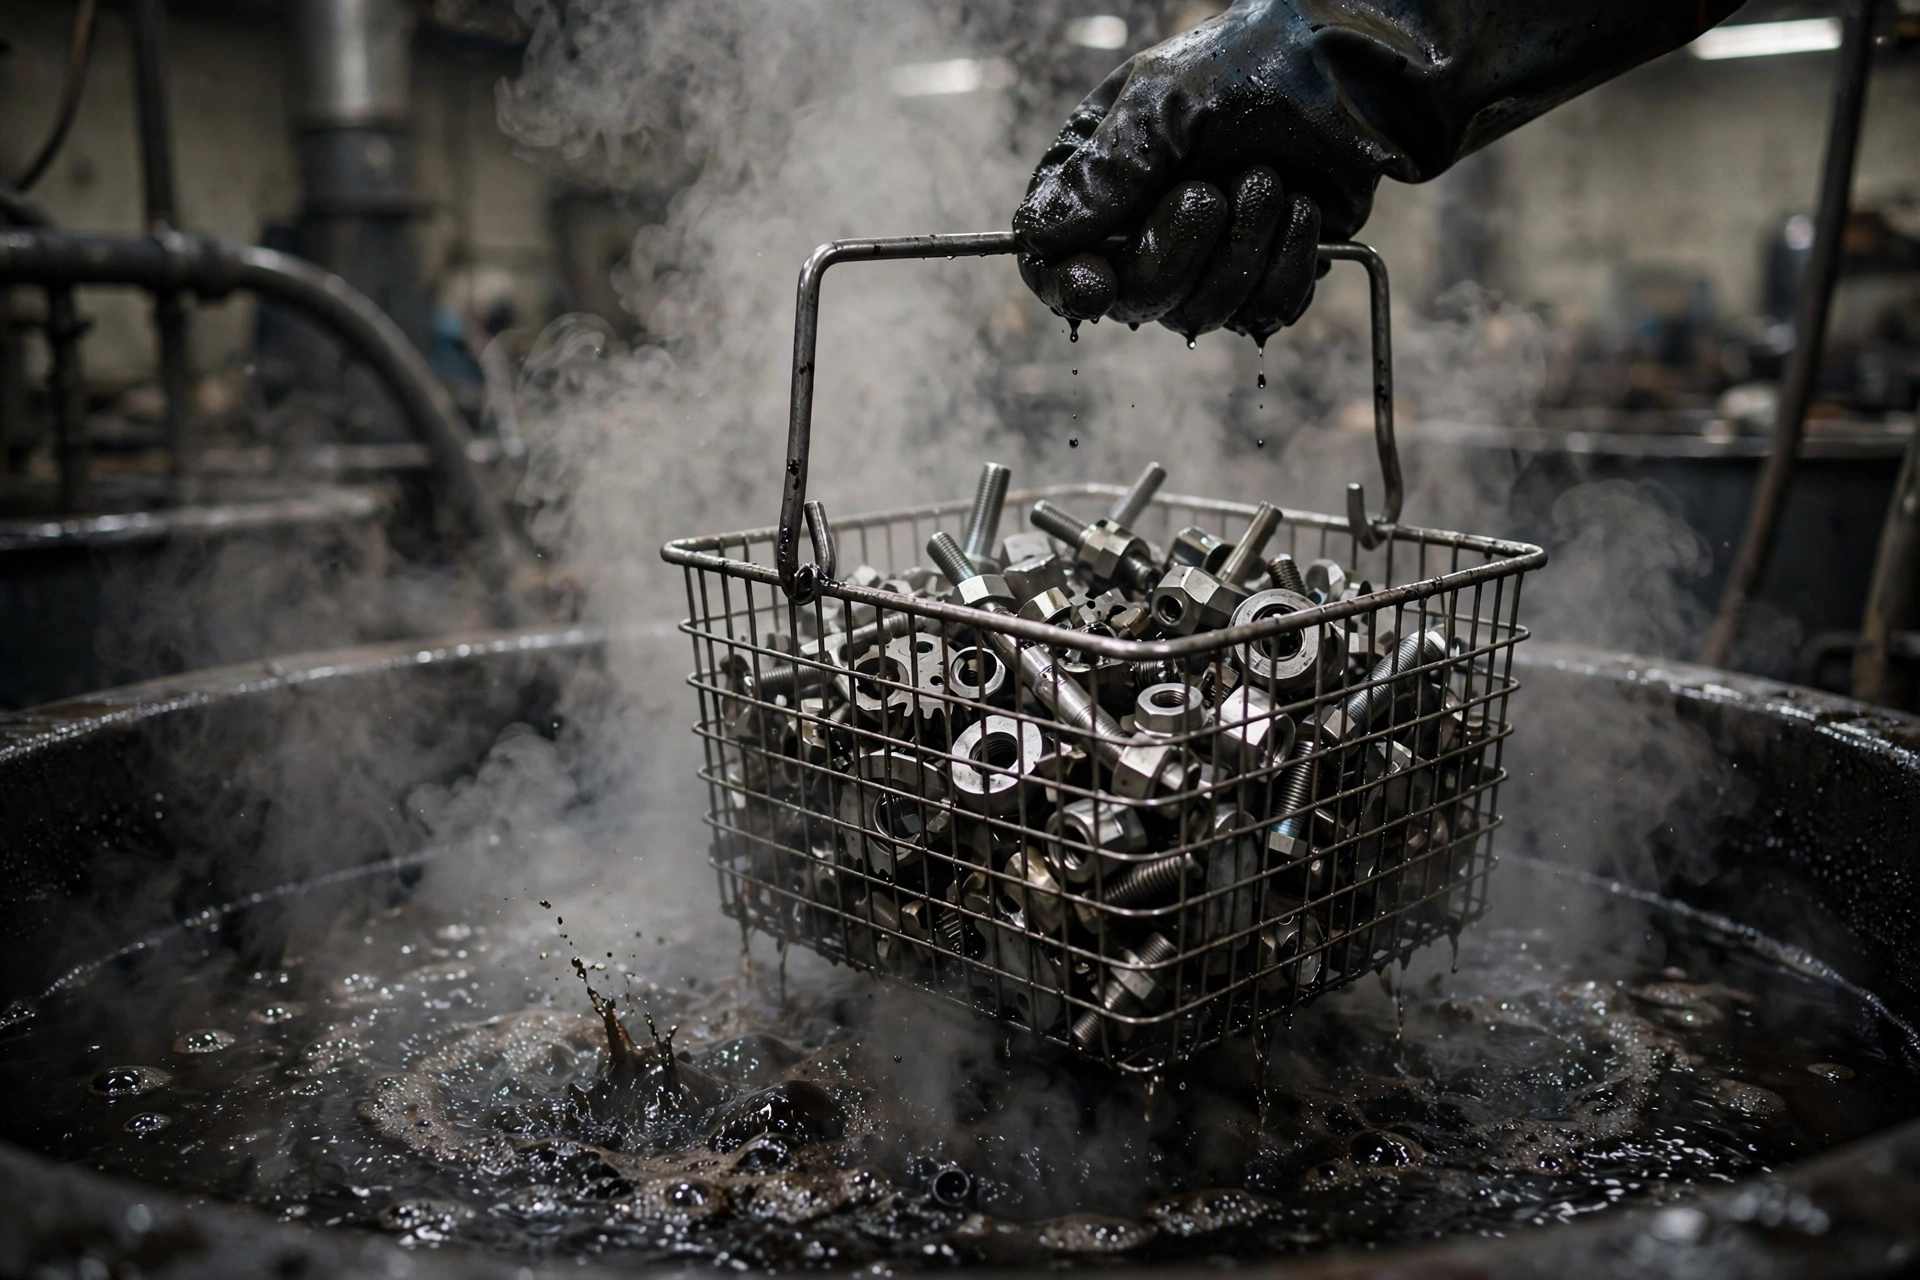
تتبع عملية الأكسيد الأسود الساخن للفولاذ تسلسلاً ثابتاً. وتُعد كل خطوة مهمة، لأن التلوث أو الشطف غير السليم يؤدي إلى ظهور بقع على السطح، أو ضعف الالتصاق، أو الصدأ المبكر.
خدمة التشطيب بالأكسيد الأسود التي تقدمها شركة Tuowei ويتم تنفيذ هذه العملية مع إجراء فحوصات جودة أثناء التنفيذ في كل خطوة.
نعم، يمكن أن يتعرض أكسيد الأسود للصدأ في حالة عدم وجود مادة مانعة للتسرب، أو تآكلها، أو تطبيقها بشكل غير صحيح. وهذا هو المفهوم الخاطئ الأكثر شيوعًا بشأن هذا النوع من التشطيب.
طبقة المغنتيت نفسها مستقرة ولا تتقشر أو تتكسر، لكنها مسامية. وبدون مادة مانعة للتسرب، تصل الرطوبة إلى الفولاذ الأساسي عبر المسام ويبدأ التآكل من الأسفل. يوفر أكسيد الأسود عمومًا مقاومة محدودة لرذاذ الملح مقارنةً بالطلاءات الواقية عالية التحمل. يُرجى الإبلاغ عن نتائج معيار ASTM B117 فقط فيما يتعلق بالركيزة التي خضعت للاختبار، والمعالجة المسبقة، والمادة المانعة للتسرب، ومواصفات الطلاء، ومعيار الفشل؛ حيث يحدد المعيار طريقة الاختبار، وليس عددًا مضمونًا من ساعات الحماية.
يمكن أن يوفر الطلاء بالزنك وأنظمة الطلاء بالمسحوق المحددة بشكل صحيح حماية أكبر بكثير من التآكل، لكن عدد ساعات اختبار رش الملح الدقيق يعتمد على السماكة، والمعالجة المسبقة، والطبقة النهائية أو عملية التخميل، ونقطة نهاية الاختبار المحددة. لا يُعد الأكسيد الأسود حاجزًا قويًا ضد التآكل. بل هو طبقة نهائية خفيفة ذات وظيفة وقائية وتجميلية، وهي الأنسب للأجزاء التي تعمل في بيئات خاضعة للرقابة أو التي يتم تزييتها بانتظام.
تحتاج القطع التي سيتم تخزينها أو شحنها إلى زيت أكثر كثافة لمنع الصدأ أو تغليف بمثبطات التآكل المتطايرة (VCI). وعادةً ما توفر شركات معالجة الأسطح بالأكسيد الأسود كلا الخيارين.
تكون مقاومة التآكل الناتجة عن أكسيد الأسود كافية عندما يكون الجزء:
لا يُعد هذا كافياً عندما يتعرض الجزء للعوامل الجوية الخارجية، أو رذاذ الملح، أو الرطوبة العالية، أو المواد الكيميائية المسببة للتآكل لفترات طويلة.
يوضح الجدول أدناه مقارنة بين طلاء الأكسيد الأسود والتشطيبات الشائعة الأخرى للأجزاء الفولاذية والألومنيوم المصنعة باستخدام الحاسب الآلي (CNC).
| الانتهاء | الركائز النموذجية | أداء مقاومة التآكل | التأثير الأبعادي | التكلفة النسبية |
|---|---|---|---|---|
| أكسيد أسود (مشحم) | أنواع الفولاذ القابلة للتطبيق | يعتمد ذلك على مادة مانعة للتسرب وعلى الاختبار | صغيرة جدًّا؛ تحقق من التفاوتات المسموح بها | منخفضة |
| طلاء الفوسفات (مزيت) | الفولاذ | يعتمد ذلك على الفوسفات والنفط | يختلف حسب فئة الطلاء | منخفضة |
| طلاء الزنك | الفولاذ | Depends on thickness and passivation | Specified deposit thickness | متوسط |
| النيكل غير الكهربائي | Steel, aluminum, copper | Depends on deposit and test | Specified deposit thickness | أعلى |
| الطلاء بالمسحوق | Steel, aluminum | Depends on pretreatment and system | Specified dry-film thickness | متوسط |
| الأنودة من النوع الثاني | ألومنيوم | Depends on alloy and sealing | Specified oxide thickness | متوسط |
| تحويل الكرومات | ألومنيوم | Depends on process and class | Thin conversion layer | منخفضة |
Black oxide is often selected for minimal dimensional change and a uniform dark appearance, but its corrosion performance depends heavily on the supplementary treatment. Choose the finish against the drawing tolerances, environment and test requirements, rather than relying on a single generic ranking.
Yes, stainless steel can be black oxide treated, but it requires a different chemistry than carbon steel. The standard hot alkaline process for carbon steel does not work on stainless because the chromium oxide layer on stainless resists the reaction.
Stainless steel black oxide uses a proprietary acid-based process that creates a dark, uniform surface. It is less common than carbon steel black oxide and fewer finishers offer it, but it is a viable option when a black finish is needed on stainless parts without adding a deposited coating.
MIL-DTL-13924 specifies four black oxide process classes for applicable ferrous metals. The classes describe process chemistry and material applicability, not four separate families of steel, copper and zinc:
| الفصل | Base metal |
|---|---|
| Class 1 | Alkaline oxidizing process for wrought, cast and malleable iron and plain carbon or low-alloy steels |
| Class 2 | Alkaline oxidizing process for certain corrosion-resistant steels |
| الفئة 3 | Fused-salt oxidizing process for corrosion-resistant steels |
| Class 4 | Alkaline oxidizing process for corrosion-resistant steels, including specified 300-series grades |
For CNC machined stainless steel, select the MIL-DTL-13924 class based on the exact steel grade and approved process, and confirm the current specification and capabilities with the finisher before finalizing the drawing. Do not assume Class 2 covers every stainless alloy.
Copper and brass can receive specialized blackening treatments, but they are not MIL-DTL-13924 Class 3 ferrous-metal treatments. Conventional steel black oxide chemistry is not suitable for aluminum; black anodizing or black powder coating are common alternatives.
Black oxide is widely used across industries where a black finish, reduced reflection, mild corrosion protection or dimensional preservation is needed.
Most firearm components are hot black oxide treated to reduce glare and protect against light handling corrosion. The finish is specified per MIL-DTL-13924 Class 1 for carbon steel receivers, barrels and triggers.
Black oxide is used on fasteners, gears, shafts and internal engine components. It reduces galling between mating steel surfaces and provides a base for oil retention, which helps lubrication in moving assemblies.
For non-critical steel hardware and tooling, black oxide provides a low-cost finish that meets military specifications without adding measurable thickness. Tuowei machines مكونات الطيران والفضاء with tight tolerances where black oxide preserves the as-machined dimensions.
Drill bits, taps, wrenches, calipers and gauge blocks are commonly black oxide treated. The dark surface reduces glare and shows wear patterns, which helps operators spot tool wear early.
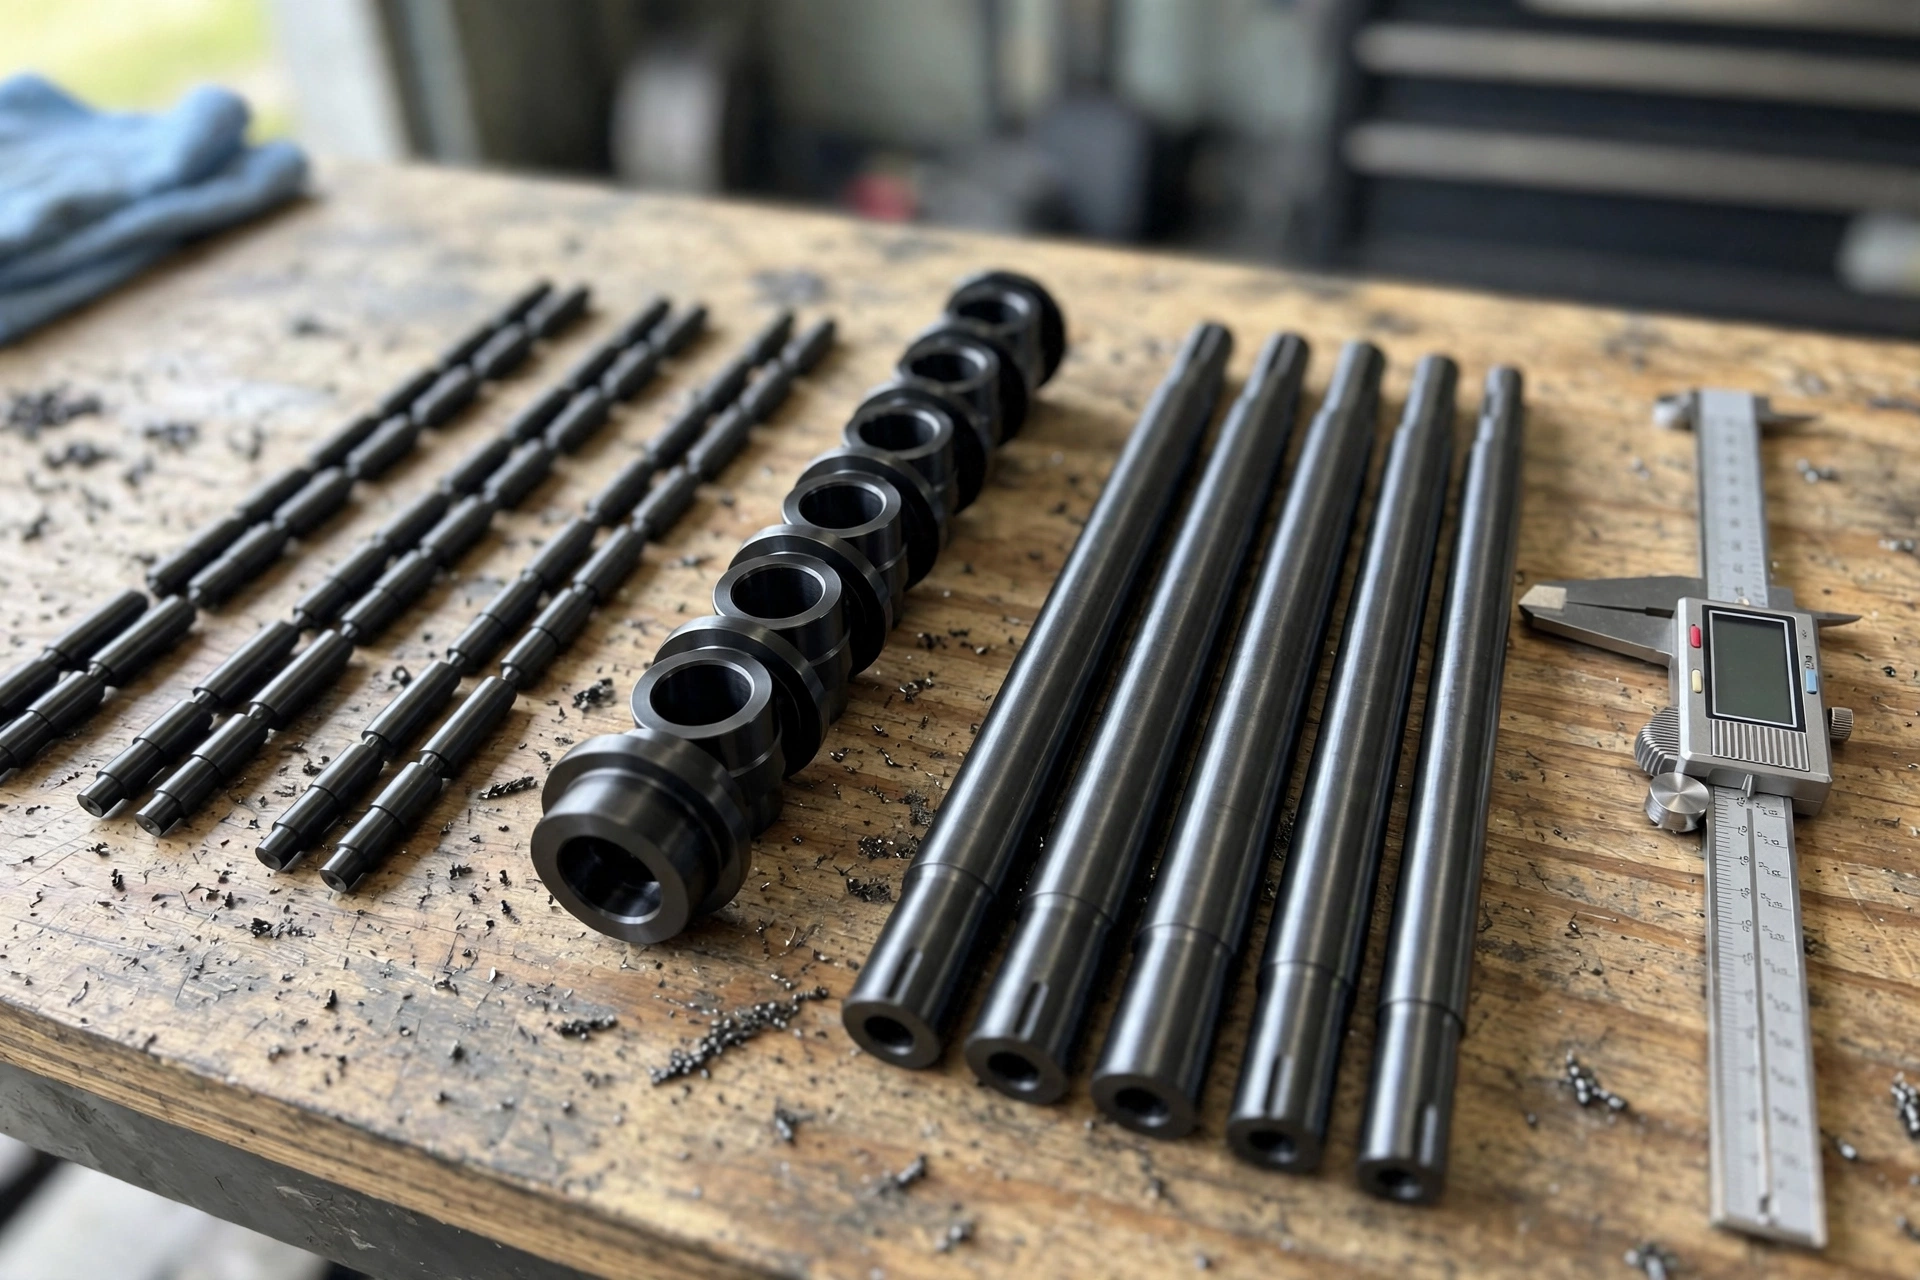
Any steel part that must hold a tolerance of plus or minus 0.001 inches or tighter benefits from a finish that adds virtually no material. Black oxide is the go-to finish for dowel pins, bushings, shafts, spacers and locating features on steel fixtures.
Black oxide makes sense when the application checks these boxes:
It does not make sense when the part faces outdoor exposure, aggressive chemicals, or when corrosion resistance measured in hundreds of salt spray hours is required. In those cases, zinc plating, الطلاء بالنيكل عديم النيكل الكهربائي, powder coating or a combination of finishes is a better choice.
For aluminum parts specifically, black oxide is not an option. Instead, look at black Type II anodizing or black powder coat, both of which Tuowei offers as standard finishes for CNC machined aluminum parts.
العيب الرئيسي هو محدودية مقاومة التآكل، خاصةً عند عدم وجود الحماية الإضافية بالزيت أو الشمع أو عند تآكلها. تختلف نتائج اختبارات التآكل باختلاف الركيزة ومواد الإحكام، لذا لا ينبغي افتراض عمر خدمة موحد في اختبار رش الملح. كما أن أكسيد الأسود لا يزيد بشكل ملموس من صلابة المعدن الأساسي أو مقاومته للتآكل.
يرتبط أكسيد الأسود الساخن كيميائيًا بالمعدن، لذا لن يتشقق أو يتقشر أو يتفتت في ظل ظروف الاستخدام العادية. ومع ذلك، قد يتآكل بمرور الوقت على أسطح التلامس، خاصةً في حالة عدم وجود تزييت. أما بالنسبة للأجزاء التي تنزلق أو تحتك بأسطح أخرى، فإن الطلاء الأكثر صلابة مثل النيكل غير الكهربائي أو الكروم الصلب يكون أكثر متانة.
إن طلاء الأكسيد الأسود الساخن الذي يتم تطبيقه بشكل صحيح لا يتآكل. أما الأكسيد الأسود البارد، فيمكن أن يتلطخ أو ينتقل إلى قطعة قماش بيضاء لأنه مركب مودع وليس طلاء تحويل حقيقي. إذا كان التآكل يمثل مصدر قلق، فيجب تحديد استخدام الأكسيد الأسود الساخن والتأكد من أن العملية تتوافق مع معيار MIL-DTL-13924.
لا يُعتبر الأكسيد الأسود القياسي المزود بمانع تسرب زيتي آمنًا للاستخدام الغذائي، لأن الزيت نفسه ليس من النوع المخصص للاستخدام الغذائي. وتقدم بعض الشركات المصنعة مواد مانعة للتسرب مخصصة للاستخدام الغذائي أو طلاءات شمعية جافة للأجزاء المطلية بالأكسيد الأسود المستخدمة في معدات تجهيز الأغذية. تأكد من نوع مادة مانعة التسرب مع الشركة المُصنِّعة إذا كان الجزء سيتلامس مع الأغذية.
يُعرف أكسيد الأسود بعدة أسماء تبعًا للصناعة والمعدن الأساسي. ومن بين المسميات الشائعة: «التسويد»، و«تزرق الأسلحة»، و«التسويد بالحرارة»، و«التسويد القلوي»، و«التسويد الكيميائي». أما على الأجزاء النحاسية، فيُطلق عليه أحيانًا اسم «أكسيد النحاس» أو «طلاء CuO». من الناحية الفنية، يستخدم التلوين الأزرق للأسلحة كيمياء مختلفة قليلاً (ثاني أكسيد السيلينيوم أو كلوريد الحديديك) وينتج أكسيدًا مختلفًا، لكن المصطلحين يتداخلان في الاستخدام الشائع.





