
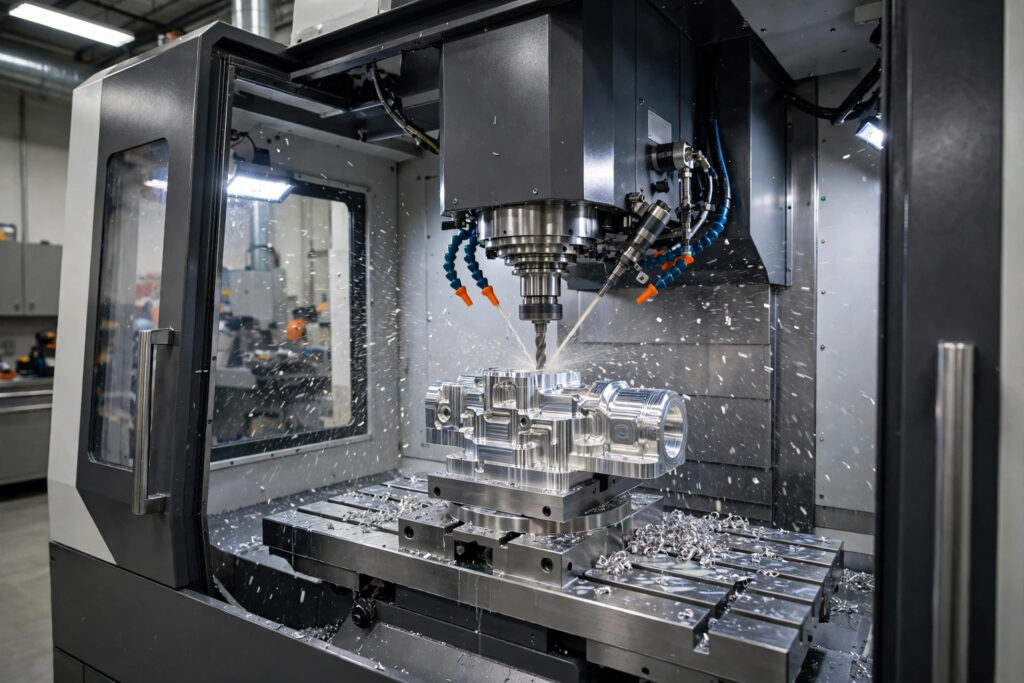
精密加工是一种数控加工形式,侧重于制造公差严格、重复性高且表面光洁度优良的零件。普通加工旨在确保零件的装配和功能,而精密加工则致力于制造每次测量结果都完全一致的零件,其公差通常控制在几千分之一英寸以内。.
这并非一个独立的加工工艺家族。它是一种精度标准,适用于数控机床上的常见加工工艺(如铣削、车削和磨削),用于制造现代航空、医疗和电子设备所依赖的零部件。采购方会指定 精密加工服务 当普通公差无法满足要求时。.
什么是数控精密加工? #
数控精密加工是一种制造工艺,其中计算机数控机床根据预先编程的精确尺寸对金属或塑料零件进行切削。操作员导入CAD模型后,CAM软件会生成刀具路径,而机床则按照这些路径进行加工,其重复精度是手动设备无法比拟的。 同一批次中的每个零件都遵循相同的程序,因此第50个零件与第一个完全一致。.
“精度”一词指的是结果,而不仅仅是机器本身。一家车间只有通过保持严格的公差、控制表面粗糙度,并通过检验来验证这两点,才能赢得这一称号。如果您是该领域的新手,那么 什么是数控加工指南 阐述了精密加工所依托的基本流程。简而言之,精密数控加工就是当一台性能卓越的数控机床、一套经过验证的程序以及严格的检验流程共同作用于一个工件时所产生的结果。.
精密数控加工工艺 #
精密零部件通常采用多种先进加工工艺组合制造,每种加工工艺的选择都基于其最擅长的加工特征。铣削用于加工平面、凹槽和复杂轮廓;车削用于加工轴、衬套和螺纹接头等圆形零件;磨削和电火花加工(EDM)则用于处理切削工具无法触及或无法夹持的部位。.
用于精密加工的数控铣削 #
数控铣削 利用旋转刀具在多轴上同时移动的机床对材料进行切削。三轴铣床可加工大多数棱柱形零件,而五轴机床则通过倾斜刀具或工件,在单次装夹中即可加工复杂零件上的底切面和复合角度。装夹次数越少,对准误差就越小,这就是此类零件通常交由 5轴加工.
铣削还为精加工奠定了基础。使用锋利的刀具、正确的转速和稳定的切削液进行一次轻微的精加工,即可获得足够光滑的表面,无需额外抛光即可用于密封面和轴承座。有关该工艺本身的更详细说明,请参阅 关于铣削的知识库文章.
精密零件的车削加工 #
数控车削 该工艺通过使工件相对固定的切削刀具旋转,因此是加工圆形零件的理想选择。轴、销、阀体和螺纹连接件的加工均始于车床。借助动力刀具,无需将工件转移到另一台机床,即可加工出铣削平面、通孔和槽。.
对于小型、结构复杂的圆形零件,瑞士式加工将棒料通过滑动头车床上的导向套送入,并在切削处附近对工件进行支撑。这种支撑可限制变形,因此细长的零件能够保持笔直,并在整个长度上维持恒定直径。.
用于加工最精细特征的磨削和电火花加工 #
磨削是在配备磨轮(而非切削刃)的机床上去除材料,其能实现的平面度、圆度和表面粗糙度,远超铣床或车床所能达到的水平。 对于必须光滑且精准的轴承轴颈、量块和密封面而言,磨削通常是最后一道工序。它特别适用于那些对平整度要求高于加工速度的复杂零件。.
电火花加工(EDM)利用受控的电火花进行切割,而非依靠刀具刃口。线切割电火花加工能够切削淬火钢和复杂轮廓——这些材料和形状会使小型立铣刀断裂——它彻底改变了切削工艺:无接触、无切削力,因此薄壁和精细特征不会发生变形。.
精密加工与传统方法的对比 #
传统加工依赖于手动铣床和车床,操作员需要调节刻度盘,凭手感判断切削情况,并手动检查尺寸。 现代制造通过自动化生产取代了其中大部分手工操作:数控系统读取程序,驱动机床,并以完全一致的方式重复相同的加工操作。精密加工是这种减材制造方法中要求最高的形式。采用该技术的制造企业能够减少废品率和返工量。.
实际上的区别在于车间能够保证的精度水平。 传统制造工艺只能满足普通公差要求,而现代减材制造工艺则融入了探测、刀具补偿和严格的工艺控制,因此尺寸精度和表面质量在整个生产过程中都能保持一致。这些正是现代精密加工的核心优势:波动更小、返工更少,且零件一次就能完美契合。.
什么是精密加工技术? #
该技术是数控设备、控制系统、软件和检测设备的结合,可实现高精度公差的可重复性。先进的精密加工采用刚性机身来抑制振动,通过温度控制来限制热膨胀,并利用高分辨率编码器将轴位移精度控制在千分之一英寸的几分之一。.
控制系统将这些环节紧密结合在一起。先进的数控系统能够补偿刀具磨损、实时调整进给速度,并存储经过验证的程序,因此同一台数控机床在处理重复订单时,其运行效果与首次完全一致。其结果是,制造精度依赖于数据和测量,而非任何单个操作员的手感。.
探针测试与在线测量 #
安装在机床主轴上的测头会在数控加工开始前及加工过程中对工件和夹具进行测量。数控系统利用这些测量数据调整加工偏移量,从而在导致废品产生之前,就对刀具磨损和微小的装夹偏差进行校正。测头检测使检验从最终检查转变为生产过程中的一个环节。.
对于探针无法触及的特征,精密机械加工厂会使用坐标测量机(CMM)对成品零件进行测量。坐标测量机会记录零件表面的各个点,并将这些数据与CAD模型进行比对,从而生成一份报告,准确显示每个尺寸的具体位置。.
CAD 和 CAM 软件 #
每一个精密零件都始于一个数字模型。 工程师在CAD中设计零件,利用GD&T定义公差和基准,并将模型导入CAM软件以规划每道切削路径。在实际切削金属之前,模拟系统会先检查刀具路径是否存在碰撞及多余材料。精密加工和检测均采用同一模型,因此设计与测量共享同一基准。.
良好的CAD和CAM操作规范能在大多数精度问题出现之前就加以预防。清晰图纸、正确的基准选择以及切合实际的公差标注,这些内容都在 CNC加工零件的DFM指南, ,这些规定适用于任何材料,而不仅仅是铝。.
哪些因素决定了加工精度? #
在任何精密加工过程中,决定零件能否满足公差要求的因素有五个:机床刚度、热稳定性、刀具、工件夹持和测量。无论其他四个因素表现得多么出色,只要其中任何一个存在不足,都会在成品零件上体现出来。 精度如同一条链条,最终的精度取决于其中最薄弱的环节。.
了解这些因素也有助于买家解读报价单和图纸。当公差要求看似难以满足时,原因通常在于以下五点之一,而一位技术娴熟的精密机加工师傅会说明具体是哪一点,以及计划如何加以控制。.
机床刚度 #
刚性良好的机床能够抵御试图将刀具与工件分开的切削力。笨重的铸铁机身、宽大的导轨以及短而刚性的刀柄都能有效减少挠曲。当机床发生挠曲时,尺寸会发生漂移,表面光洁度也会下降,尤其是在加工深腔和长加工区域时。.
刚性也会影响刀具寿命。稳定的切削能保持切屑负荷均匀,因此刀具刃口会缓慢且可预测地磨损,而不是发生崩刃。正是这种稳定性,使车间能够在整个生产过程中保持公差。.
热稳定性 #
金属受热会膨胀,一个零件在寒冷的早晨开始加工时与温暖的下午运行时,其尺寸可能会发生可测量的变化。主轴、电机以及切削摩擦都会产生热量,甚至操作员的双手也会使小型零件升温,在公差要求严格的情况下,这种升温足以产生影响。.
加工车间通过温度可控的加工间、在切削过程中供应冷却液,以及在进行关键加工前使机床达到稳定温度的预热程序来控制温度。有些机床还采用热补偿技术,当传感器检测到温度变化时,会相应调整轴的位置。.
工具 #
刀具的选择决定了精度的下限。锋利、高质量的立铣刀和刀片能实现干净利落的切削并保持尺寸精度,而磨损或劣质的刀具则会产生摩擦、偏移,并导致表面光洁度差。TiAlN等涂层可在硬质材料加工中延长刀具寿命,而平衡良好的刀柄则能在高主轴转速下减少振动。.
刀具长度也很重要。长而细的刀具在受力时会发生弯曲,因此进行精密加工时,应选择能够触及加工特征且长度最短的刀具。当深加工特征迫使刀具需要长距离伸入时,应采用较慢的进给速度和较小的切削量,以确保挠度保持在公差范围内。.
工件夹持 #
工件夹持装置必须牢固夹紧工件,同时不得使其发生变形。虎钳、卡盘和定制夹具的目标都是一致的:确保工件在机床上不会移动,且夹紧力不会导致其变形。薄壁工件对此尤为敏感,因为过大的夹紧力可能会在切削开始前就将其挤压变形。.
可重复使用的夹具同样重要。一种每次都能以相同方式定位工件的夹具,可以消除装夹偏差,从而使第一个工件和第100个工件具有相同的基准参考点。.
测量与检验 #
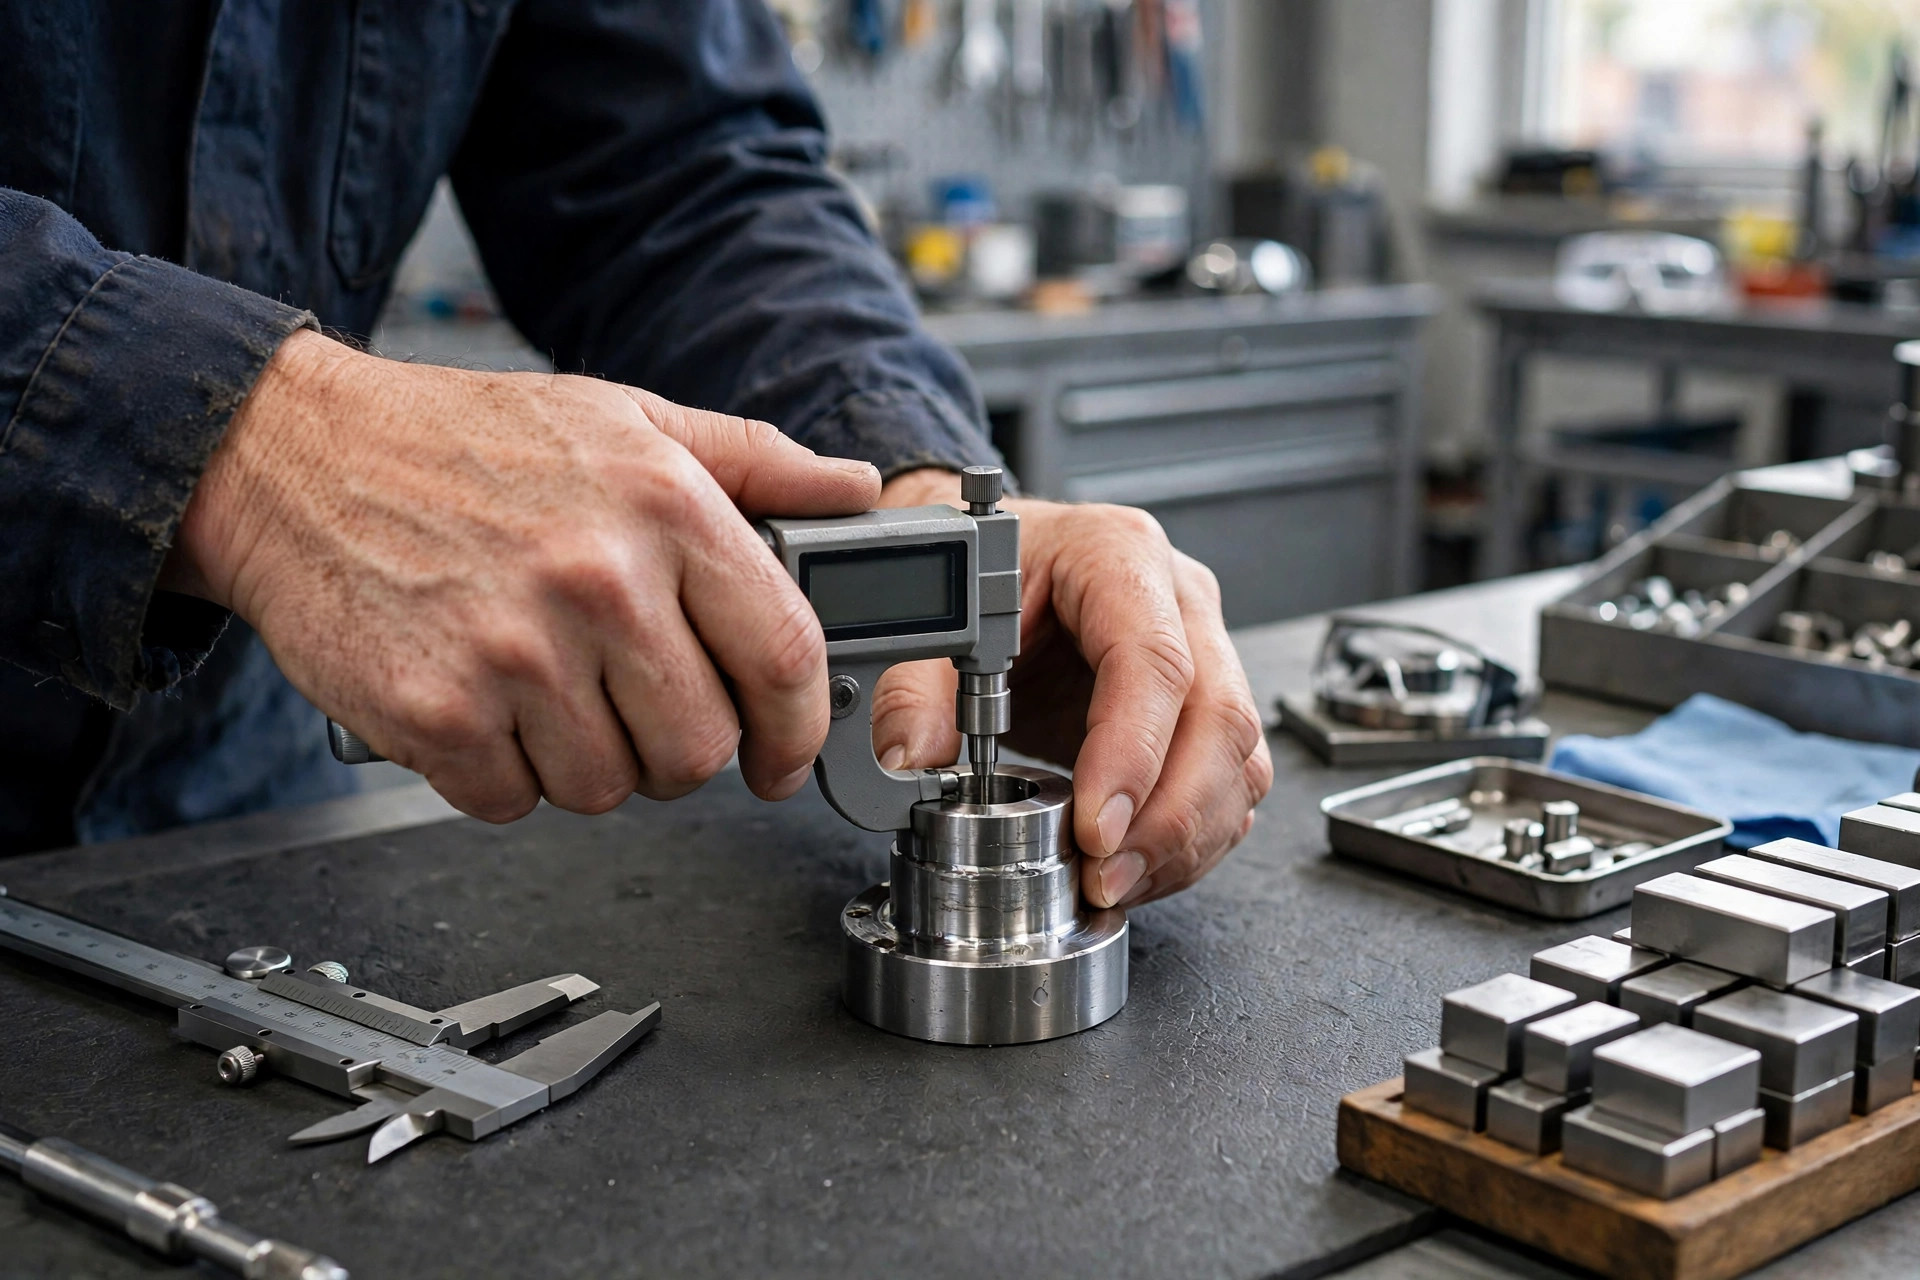
无法测量的事物就无法掌控。千分尺、内径量规和高度量规用于常规检查,而三坐标测量机(CMM)和表面轮廓仪则用于验证复杂的几何形状,并完成最终的加工。检测设备本身必须经过校准,因为磨损的量规可能会让不合格的零件通过检测,或者将合格的零件判定为不合格。 生产精密零部件的车间会按照固定的时间表对量具进行校准。.
首件检验是至关重要的习惯。在批量生产前对首件进行测量,可以在仅有一件零件面临风险的情况下,及时发现编程错误、偏移量错误以及刀具问题。随后在生产过程中进行抽样检验,则可确认零件精度始终处于可控范围内。这种严谨的流程贯穿了从原材料到成品的整个生产过程。.
精密加工公差 #
公差描述了尺寸在多大范围内偏离其标称值仍能正常使用。精密加工通常处于公差范围的较窄区间内,而在高精度数控加工中,仅几千分之一英寸的差异就决定了零件是合格还是报废。下表列出了行业内的典型公差范围,并非对任何特定零件的保证。.
| 公差带 | 典型范围 | 通常如何到达那里 |
|---|---|---|
| 标准数控加工 | ±0.005 英寸(±0.13 毫米) | 使用标准刀具进行铣削和车削 |
| 精密加工 | ±0.001 英寸(±0.025 毫米) | 严格的工艺控制、探针检测、稳定的温度 |
| 高精度加工 | ±0.0005 英寸(±0.013 毫米)及更小公差 | 磨削、研磨、电火花加工和全面检测 |
实际可达到的公差始终取决于零件的几何形状、材料和特征尺寸。薄壁、深孔和硬质合金都会导致公差范围趋向于较宽的一端,因此,具有这些形状的精密加工零件需要尽早进行设计审查。有关铝制零件实际可达到公差的详细信息,请参阅 数控加工公差指南.
精密加工的应用 #
精密加工使设计师能够指定零件在装配、密封或运动时完全符合设计要求。制造商以各种规模的批量生产这些零件,以下四个领域占据了精密加工的大部分份额。 每个领域出于不同的原因——安全、可靠性或微型化——都在推动公差向更严格的方向发展。精密加工的优势体现在故障率降低和使用寿命延长上。.
航空航天 #
航空航天零部件需承受极端载荷、振动和温度波动,因此支架、外壳和发动机部件必须在受力时保持尺寸精度。航空航天制造企业主要使用铝和钛作为原材料,而任何一个尺寸超出公差范围的特征都可能导致整个组件无法投入使用。.
医疗设备 #
医疗部件包括手术器械、骨科植入物和诊断设备外壳。生产这些部件的工厂采用钛和不锈钢等生物相容性材料,且与人体接触的表面必须光滑、洁净且无毛刺。由于批量较小,数控精密加工成为切实可行的选择。.
汽车 #
生产汽车精密零部件的工厂大量生产变速器部件、燃油系统部件和传感器外壳等汽车零部件。在数千个零部件中实现重复性,其重要性不亚于公差本身。一致的工艺控制可确保每个零部件都符合规格要求,且精密加工的零部件在发货时均附有检验数据。.
电子产品 #
电子硬件的体积不断缩小,外壳、散热片和连接器壳体等小型部件必须几乎无缝地组装在一起。薄壁、小孔和细牙螺纹是其典型特征,所用材料从铝到工程塑料不等。该 铝材数控加工指南 深入探讨了这些部件的材料选择。.
常见问题 #
什么是机械加工中的精度? #
加工精度是指在尺寸公差极小、重复性稳定且表面光洁度极高的条件下制造零件。精密零件每次生产时的尺寸测量结果均一致,其关键尺寸均在极窄的公差范围内,通常仅在几千分之一英寸之内。.
什么是精密加工? #
当公差达到约±0.001英寸或更严格时,通常认为机加工属于精密加工,并需通过有记录的检验来证明。具体界限因行业而异:在汽车制造中属于常规的公差,在一般机械制造中可能被视为精密加工。.
精密加工难吗? #
精密加工要求极高,因为它需要同时控制许多变量:机床刚度、温度、刀具、工件夹持和测量。这是一种通过培训、经验和严谨的工艺控制所掌握的技能,而非依赖于任何单一的诀窍。.
精密机械师的收入是多少? #
精密机械加工人员为航空、医疗、汽车和电子领域制造零部件,包括轴、壳体、阀体、植入物、手术器械和传感器部件。他们的工作涵盖原型件、小批量生产和批量生产,在这些领域中,精度比速度更为重要。.
数控加工与精密加工有什么区别? #
数控加工是一种通过计算机控制对金属或塑料零件进行切削加工的方法。精密加工则是适用于该方法的精度标准。如今,所有精密加工都是数控加工,但并非所有数控加工都能满足精密公差的要求。.
0.01算公差小吗? #
对于一般机械加工而言,0.01英寸的公差属于中等水平,但在精密加工中则较为宽松。精密零部件的公差通常控制在±0.001英寸或更小,而轴承座等高精度特征可能需要±0.0005英寸或更小的公差。.
启动您的精密加工项目 #
如果您的定制精密零件需要严格的公差、精细的表面处理或一致的重复性,请从一份清晰的图纸和针对每个特征的切实可行的标注开始。仅对真正重要的尺寸进行严格控制,既能降低成本,又能保障装配所依赖的特征,而精密加工供应商可以就您的材料而言哪些公差是切实可行的为您提供建议。.
如需了解可用流程的概览,请访问 数控加工服务中心, ,或者直接跳转到 精密机械加工 服务页面。一家优秀的精密加工合作伙伴会审阅您的图纸,标注影响成本的公差,并在正式投产前制造首件供您确认。该 铝制零件的5轴加工 本指南还可以帮助您判断,对于您的设计而言,多轴加工是否物有所值。.


