

作者:徐磊,图威精密工程师 · 2026年11月
激光切割是一种热切割工艺,它利用聚焦的高功率激光束沿预设路径熔化、燃烧或汽化材料,同时气流将熔融材料从切口处吹走。这是切割的标准方法 平板金属零件,从薄的不锈钢支架到厚度约为25毫米的碳钢板。
那么,激光切割最擅长什么,又有哪些不足之处呢?本指南将为您解答这两个问题。
简短回答: 激光切割机将来自光纤或二氧化碳光源的光束聚焦成宽度仅为几分之一毫米的光斑。通过数控运动控制,该光斑沿工件轮廓移动,光束熔化材料,而氧气、氮气或空气等辅助气体则将熔融材料从切口处吹出。最终形成一条干净、窄窄的切口,且无需刀具接触。
下文将分步骤介绍该工艺的工作原理、三种主要激光类型、适合切割的材料、可达到的精度、该工艺的应用领域,以及导致大多数零件被拒收的设计错误。
激光(Laser)是“受激辐射光放大”(Light Amplification by Stimulated Emission of Radiation)的首字母缩写。激光源产生的光束具有单一波长且波峰齐平,这意味着它可以聚焦成一个极其微小且高强度的光斑。若向该光斑输入足够的能量,几乎瞬间就能使金属加热至其熔点以上。
激光切割机是一种数控机床。计算机数控系统会根据CAD文件生成的路径,驱动切割头或工件移动。由于切割过程中工件与任何部件均无接触,因此不会产生刀具磨损,也不存在切割力,因此薄型和精细工件的切割效果与厚重工件一样干净利落。
有几个术语反复出现:
以下是在典型的钣金加工任务中,激光切割从文件到成品坯料的工作流程:
问题通常出现在底部边缘。如果速度或气体压力不合适,熔融金属就会在那里凝结成渣。极小的孔洞会在进料口处形成凸起。此外,当许多小零件紧密嵌套在薄板上时,剩余的骨架会积聚热量,从而导致最后切割的零件发生翘曲。 良好的编程——而非提高激光功率——可以解决其中大部分问题。
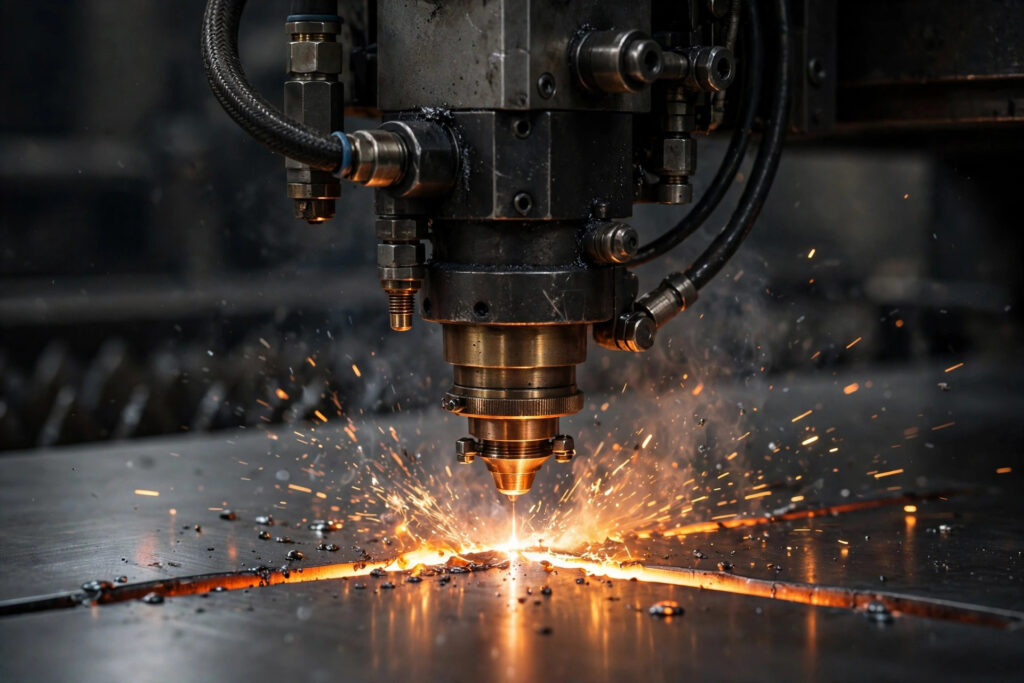
气体的选择会影响加工速度、成本以及所能获得的切削刃,因此即使你从未操作过机床,也值得了解这一点。
| 天然气 | 工作原理 | 典型用途 | Edge 结果 |
|---|---|---|---|
| 氧气 | 与高温钢材发生反应,并使切割部位升温 | 碳钢,尤其是较厚的钢板 | 速度快,边缘有一层深色的氧化层 |
| 氮 | 惰性,只是将熔体吹出 | 不锈钢和铝 | 光亮、洁净、无氧化物的边缘 |
| 压缩空气 | 主要成分是氮,还含有少量氧 | 对成本敏感的薄板 | 成本低,边缘略有氧化 |
我们的观点:如果一个碳钢零件将要 粉末喷涂 或者进行焊接时,请要求采用氮气切割边缘,或计划去除氧化皮。如果将涂层施加在氧气切割产生的氧化皮上,涂层日后可能会在边缘处剥落。
| 激光类型 | 波长 | 最适合 | 说明 |
|---|---|---|---|
| 纤维 | 约 1.07 µm | 钢、不锈钢、铝、铜、黄铜 | 节能,可处理反光金属,在薄板和中厚板上加工速度快 |
| 二氧化碳 | 10.6 µm | 亚克力、塑料、木材、橡胶、泡沫、薄金属 | 在亚克力表面形成抛光边缘;长波长会从裸露的铝和铜表面反射回来 |
| Nd:YAG | 1.064 µm | 精细加工、厚壁或硬质合金、钻孔 | 脉冲功率峰值较高;如今在普通板材切割中已不常见 |
光纤激光器在掺杂玻璃光纤内部产生光,因此具有光斑小、效率高的特点。二氧化碳激光器通过激发气体混合物来产生激光,其较长的波长能被有机材料很好地吸收。Nd:YAG激光器采用固体晶体,可产生短而强劲的脉冲。
我们的观点:对于钣金零件,如今光纤激光切割已成为主流。在亚克力、木材和其他非金属材料上,CO₂激光切割仍有一席之地,而Nd:YAG激光则是一种专用设备。在 拓维精密 我们提供这三种类型,激光源功率最高可达10千瓦,因此是激光器与材料相匹配,而不是相反。
金属是主要工业应用领域。我们经常切割碳钢、不锈钢(包括304和316)、铝合金(如5052、6061和7075)、铜、黄铜和钛。非金属材料包括亚克力、工程塑料、橡胶、泡沫和木材。
最大厚度取决于材料和激光功率。在我们的设备上:
| 材料 | 最大厚度 |
|---|---|
| 碳钢 | 小于 25 毫米(0.98 英寸) |
| 不锈钢 | 小于 15 毫米(0.59 英寸) |
| 铝质 | 小于 15 毫米(0.59 英寸) |
| 铜 | 小于 12.7 毫米(0.5 英寸) |
某些材料绝对不应进行激光切割。PVC在切割时会释放有毒的氯化合物,并会腐蚀设备。PTFE受热时会释放氟化合物。聚碳酸酯在切割时往往会燃烧并变色,难以实现干净利落的切割。烟雾抽排和光束封闭对每台激光设备都至关重要,美国职业安全与健康管理局(OSHA)列出了 激光危害标准 适用于一般工业中这些机器的。
对于大多数钣金加工而言,激光切割的精度已足够高,无需进行二次加工。以下是我们激光切割工艺的性能特点:
| 规格 | 价值 |
|---|---|
| 总体尺寸 | ISO 2768-c,通常为 ±0.2 毫米(0.008 英寸) |
| 重复性 | ±0.05 毫米(0.002 英寸) |
| 定位精度 | ±0.10 毫米(0.004 英寸) |
| 切口 | 约 0.5 毫米(0.02 英寸) |
| 最小零件尺寸 | 2 × 材料厚度,最小 1 毫米(0.04 英寸) |
| 边界条件 | 哑光,带有细密的垂直线条 |
| 准备时间 | 5至7天 |
ISO 2768-1 定义了四种通用公差等级:精密(f)、中等(m)、粗(c)和极粗(v)。在图纸上注明公差等级,即可告知加工厂,该公差等级适用于所有未单独标注公差的尺寸。
有两个细节容易让人犯错。首先,CAM软件会将切割路径偏移半个切口宽度,因此加工出的工件尺寸与图纸尺寸一致。请不要在图纸上自行添加切口宽度。 其次,在厚板材上,切割边缘会有轻微的锥度,且热影响区较宽,因此对于需要精确配合的孔,最好在切割后进行钻孔或铰孔。
精度不仅取决于机床,还取决于工件本身。细长的工件在板材应力释放时可能会发生轻微位移,因此若要达到极高的平整度或直线度,可能需要采取额外的措施。
激光切割可将平板材料加工成型材,因此凡是需要板材或板件的地方,都能看到它的应用。常见用途包括:
最常使用激光切割的行业包括汽车、航空航天、消费电子、医疗设备、机器人与自动化、工业机械以及建筑业。在其中大多数行业中,激光切割是更广泛工艺流程中的第一步 钣金加工 随后的工作流程包括折弯、焊接、安装五金件和表面处理。
| 过程 | 最擅长 | 极限 |
|---|---|---|
| 激光切割 | 薄至中等厚度板材,精细细节,窄切口 | 厚度上限;反射性金属需要使用纤维;热影响区小 |
| 等离子切割 | 高速、低成本的厚导电板 | 切口更宽,边缘更粗糙且略带斜面;仅限导电金属 |
| 水刀切割 | 几乎任何材料,非常厚的板材,无需加热 | 速度较慢;磨料会增加运行成本 |
| 转塔冲孔 | 大量标准孔、百叶窗和模具 | 每种形状都需要相应的工具;不太适合处理复杂的轮廓 |
我们的观点:对于大多数厚度不超过中等的板材零件,激光切割是首选,因为它兼具精度、速度且无需模具。当热量会损坏材料时,应改用水刀切割;对于厚结构板,若边缘质量的重要性低于成本,则应采用等离子切割。
是的。金属是工业激光切割中最常见的材料。光纤激光器可切割碳钢、不锈钢、铝、铜、黄铜和钛。最大切割厚度取决于功率和材料;我们的设备可切割厚度约25毫米的碳钢,以及厚度约15毫米的不锈钢或铝。
激光主要分为三种类型:光纤激光、CO₂激光和Nd:YAG激光。光纤激光在金属切割领域处于领先地位,CO₂激光适用于亚克力、木材及其他非金属材料,而Nd:YAG激光则用于处理专业的精密加工任务。从工艺上讲,切割方式包括氮气熔合切割、氧气火焰切割或气化切割。
数控激光切割机是一种由计算机数控系统控制运动的激光切割机。控制器读取由CAD文件生成的程序,并驱动切割头沿各轮廓移动,同时设定功率、速度和气体参数。几乎所有的工业激光切割机都是数控机床。
零件通常使用SolidWorks、Fusion或AutoCAD等CAD软件进行绘制,并导出为DXF或STEP文件。随后,CAM和排版软件会将零件在板材上进行排版,设定切割参数,并生成供激光切割机运行的G代码。
激光切割利用聚焦光束,在薄板和中板上能呈现更精细的细节、更窄的切口以及更光滑的边缘。等离子切割则利用电离气体电弧,仅适用于导电金属,在厚板上切割速度更快、成本更低,但切口边缘较粗糙。
在图威精密,我们拥有光纤、CO₂和Nd:YAG激光切割机,激光源功率最高可达10 kW,且我们的质量管理体系已通过ISO 9001:2015、 ISO 13485、IATF 16949:2016 及 AS9100D 认证。激光切割的典型交货周期为 5 至 7 天。
上传包含材料、厚度、数量和表面处理要求的 STEP、STP、SLDPRT、DXF、IPT、PRT 或 SAT 文件。 我们的工程师会在报价前审核每份图纸,并在切割前标注设计问题。需要攻丝孔或铣削凹槽的零件将直接送入我们的数控加工车间,确保交付时即可直接组装。请从我们的 激光切割服务 页面。.
关于作者:徐磊是拓威精密的一名工程师。他负责审核客户图纸、提供可制造性设计(DFM)反馈,并规划数控加工工艺以满足严格的公差要求。





