D2鋼は、高炭素・高クロム 冷間加工用工具鋼 炭素分が約1.5%、クロム分が12%含まれています。空気中で硬化すると、硬度はおよそ58~62 HRCとなり、その優れた耐摩耗性から選ばれています。そのため、プレス金型、パンチ、せん断刃、および長寿命の刃物の標準的な材料となっています。
簡単な答え: D2は、極めて高い耐摩耗性と、熱処理時の優れた寸法安定性で知られる空気硬化型工具鋼です。ほとんどのステンレス製ナイフ鋼よりもはるかに長く切れ味を維持しますが、靭性は低く、研ぎにくく、半ステンレスにすぎません。金型や摩耗部品用としては、最もコストパフォーマンスに優れた選択肢の一つです。
この合金に関する上位にランクインしている記事のほとんどは、ナイフの購入者を対象に書かれています。このガイドでもその点については触れていますが、主に、D2材の部品を機械加工・熱処理し、図面通りに納品してもらう必要があるエンジニアや購買担当者向けに書かれています。
AISI D2は、冷間加工用工具鋼の「D」グループに属しており、ここで「D」は高炭素・高クロム系鋼種を表しています。 「2」はこのグループ内での識別番号です。この高クロム工具鋼の耐摩耗性は、大量の硬質クロム炭化物に由来しており、その空気焼入れ特性により、水焼入れや油焼入れの鋼種と比較して歪みを低く抑えることができます。この鋼材は、長期間の生産工程において摩耗や擦り減りに耐えなければならない冷間加工用工具向けに開発されました。
同じ合金でも、世界中でいくつかの名称で販売されているため、材料を調達したり、他国の製造証明書を確認したりする際には、この点が重要になります。
| システム | 名称 |
|---|---|
| AISI / SAE(米国) | D2 |
| UNS | T30402 |
| ASTM | A681、D2級 |
| DIN / EN(ドイツ、欧州) | 1.2379、X153CrMoV12 |
| JIS(日本) | SKD11(近似材) |
| GB(中国) | Cr12Mo1V1(ほぼ同等の材料。Cr12MoVは類似しているが、同一ではない) |
“「近似相当品」は、その表において実際に使用されています。SKD11およびCr12Mo1V1はD2の化学組成と一部重複していますが、必ずしも同一であるとは限りませんので、図面に必要な規格を明記してください。
化学成分は、通常約1.55%(多くの場合1.5%に四捨五入される)という高い炭素含有量と、12%前後の高いクロム含有量を基本としています。以下のd2鋼の成分は、ASTM A681に基づく代表的な範囲を示しています。個々の製鉄所では、これよりも厳しい範囲で製造している場合が多くあります。
| 要素 | 代表的な範囲(重量%) | 機能の説明 |
|---|---|---|
| 炭素(C) | 1.40–1.60 | 超硬合金を形成し、高い硬度を実現する |
| クロム(Cr) | 11.00–13.00 | 超硬成形金型;耐摩耗性とある程度の耐食性を付与する |
| モリブデン(Mo) | 0.70–1.20 | 焼入れ効果を高め、焼戻し抵抗性を向上させる |
| バナジウム(V) | 最大1.10(多くの場合、約0.9) | 非常に硬い炭化バナジウムを形成し、結晶粒を微細化する |
| マンガン(Mn) | 0.60(最大) | 焼入れ性:歪みを抑えるため、低く抑えている |
| ケイ素(Si) | 0.60(最大) | 脱酸素剤 |
| 鉄(Fe) | バランス | 非貴金属 |
クロム含有率12%というのはステンレスに近いように思えますが、そのクロムの多くは鋼中に溶解しているのではなく、炭化物に結合しています。 焼入れ後の微細組織において、その炭化物構造は、焼戻しマルテンサイトマトリックス中に大きなクロム炭化物として現れ、摩耗特性と靭性の両方を左右しています。そのため、この工具鋼は 真のステンレスグレード 同様のクロムを含む。
D2鋼の硬度は状態によって大きく異なるため、図面には必ずD2のグレードとともに硬度を明記してください。購入者によっては単一の数値のみを提示することがありますが、この材料は、焼なまし状態、焼入れ状態、焼き戻し状態の3つの状態において、それぞれ異なる金属のような挙動を示します。
| プロパティ | 代表値 | 備考 |
|---|---|---|
| 硬度(焼きなまし) | HB紀元約217~255年 | 納入時の状態で、機械加工が可能 |
| 硬度、焼入れ、焼き戻し | HRC 58~62(標準値) | 焼き入れ温度によって異なります |
| 密度 | 約7.7 g/cm³ | 通常の炭素鋼よりもわずかに軽い |
| 耐摩耗性 | 非常に高い | D2を選んだ主な理由 |
| タフネス | 低~中程度 | A2、S7、またはH13よりも低い |
| 焼入れ時の寸法安定性 | とても良い | 空気焼入れにより、歪みを最小限に抑える |
| 加工性(焼鈍状態) | フェア | 1%炭素工具鋼の約半分 |
| 耐食性 | フェア、セミステンレス | 炭素工具鋼よりも優れており、440Cを下回る |
図面上の硬度表記には、常にスケールと範囲を明記する必要があります。例えば、「58~60 HRC」のように記載し、「焼入れ済みD2」といった表記だけでは不十分です。2~3ポイントの範囲は一般的であり、これにより熱処理業者が確実にその硬度を達成できるようになります。
硬度は室温でロックウェルCスケールに基づいて測定されます。焼き入れ処理によって、その硬度は約55~62 HRCの範囲に収まりますが、一部のナイフメーカーは、欠けが生じるリスクを承知の上で、刃の硬度を62~63 HRCまで高めています。
硬度と靭性のバランスが、この鋼材における最大のトレードオフです。同クラスの他の鋼材と比較して、D2は高い耐摩耗性を備えつつ靭性は低めですが、打撃を受けない金型や刃物用途においては、それでも十分な靭性を有しています。完全熱処理が可能なため、同じ棒材であっても、耐摩耗性と靭性の比率を調整して特性を変えることができます。
D2グレードの部品の成否を左右するのは熱処理であり、これは競合するガイドの多くが触れないトピックです。以下の概要は典型的な工程の流れですが、具体的な温度については、鋼材メーカーのデータシートおよび熱処理業者の手順書に基づきます。
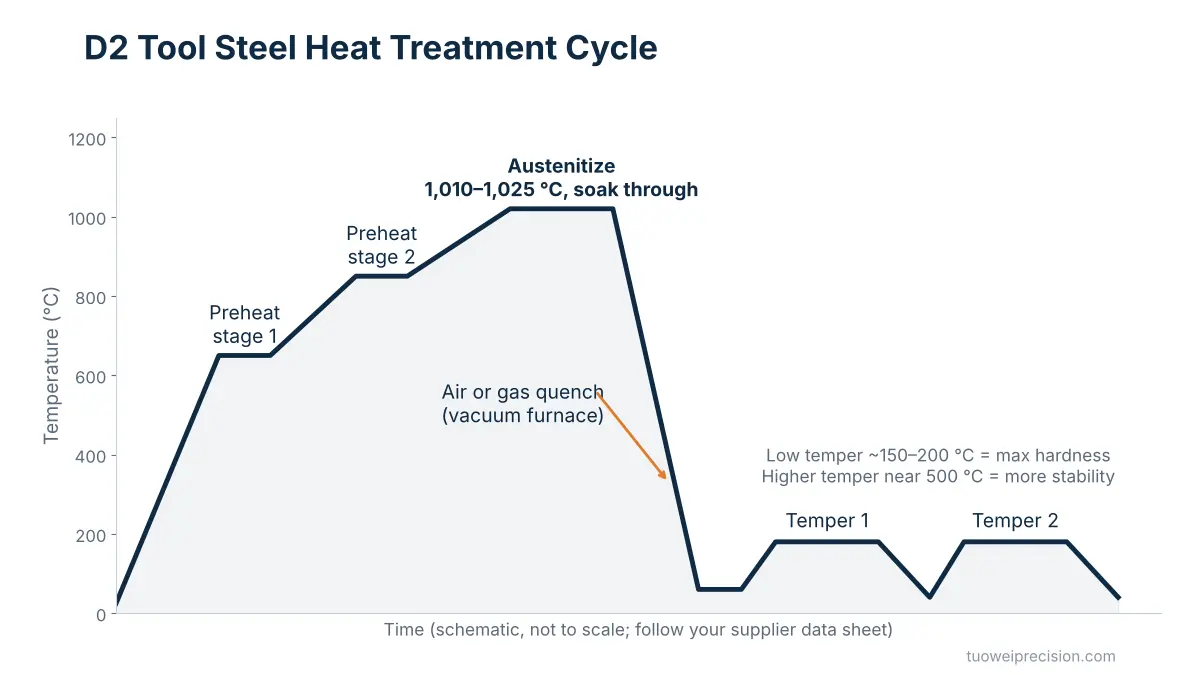
精密用D2材については、表面の脱炭やスケールの発生を防ぐことができるため、通常は真空焼入れをお勧めしています。開放炉処理よりもコストはかかりますが、通常は研削工程が不要になるため、総コストはほぼ同等になることがよくあります。
このグレードの材料では、鍛造を行う価値はほとんどありません。この高耐摩耗性材料は熱間加工の許容範囲が狭く、温度が低すぎる状態で鍛造すると割れやすいため、ほとんどの部品は代わりに焼鈍した棒材から機械加工されます。
AISI D2は焼なまし状態であれば機械加工が可能ですが、加工の許容範囲は狭いです。以下は、当社の機械加工担当者がD2材の加工において、すべての作業で注意を払っているポイントです。
最初は優しく、最後はきつく。 粗加工は焼なまし状態で行い、熱処理後に研削や高精度フライス加工によって重要な形状を仕上げる。焼入れ前に厳しい公差を維持しようとすると、焼入れに伴う寸法変化を見落としてしまうことになる。
研磨工具の摩耗が見込まれます。 炭化クロムは、多くの切削工具材料よりも硬度が高い。焼きなまし材の加工には、コーティングを施した超硬工具が適しているが、硬材のフライス加工や旋削には、CBNやセラミック製の工具と、厳密に管理された加工条件が必要となる。
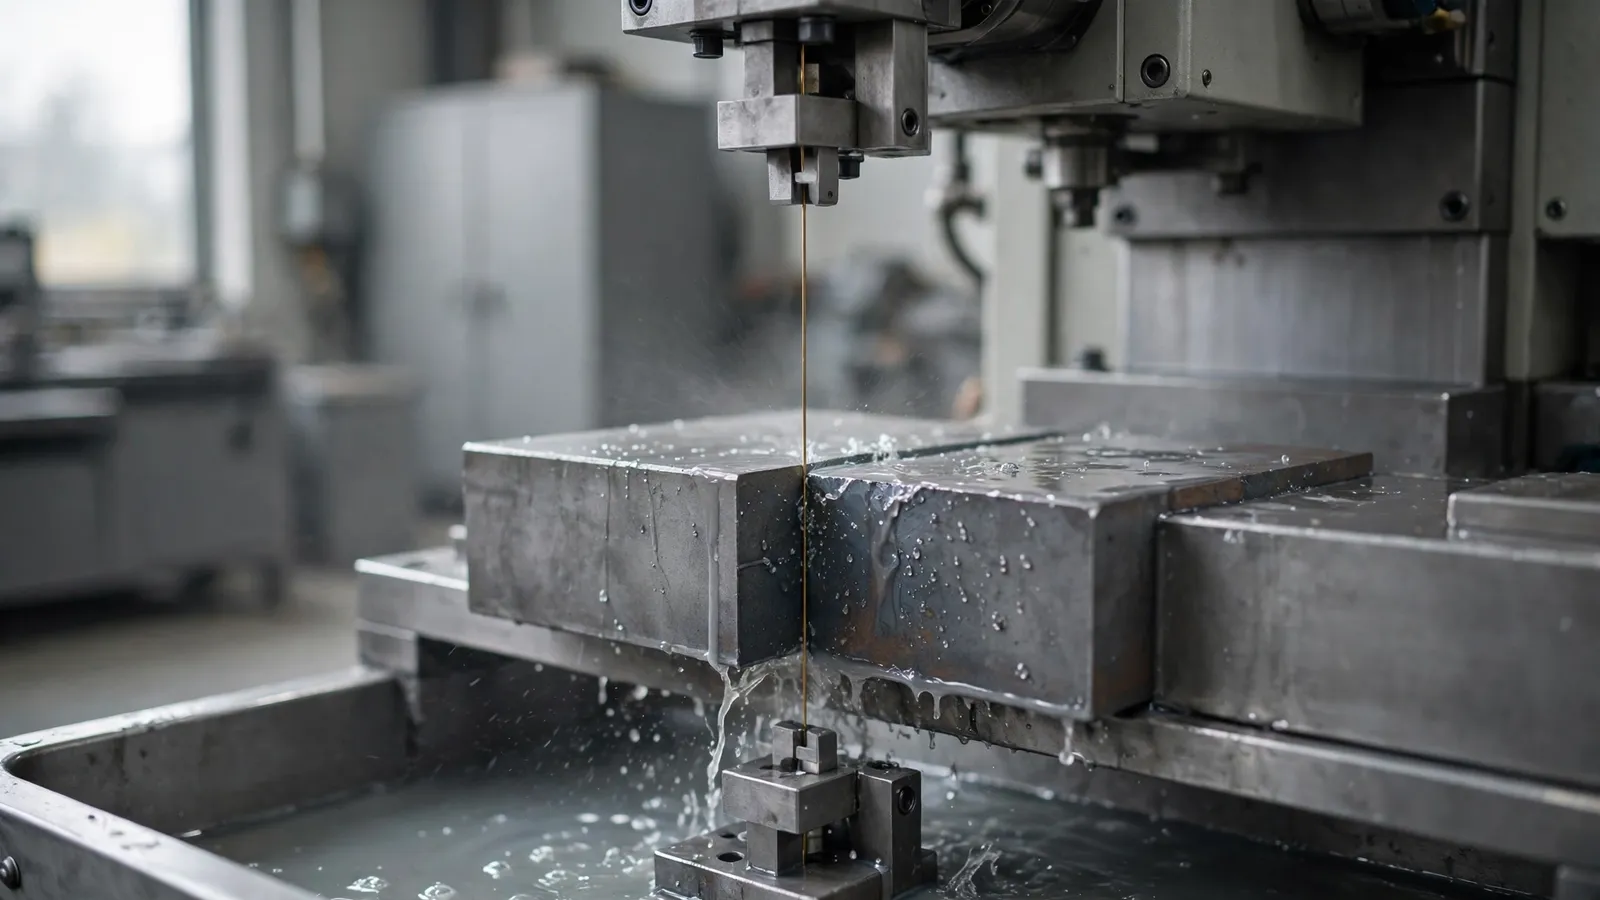
ワイヤ放電加工は慎重に行ってください。 ワイヤー放電加工機 硬化D2を正確に切断できますが、薄い再結晶層が残り、残留応力が発生して厚肉部に亀裂が生じる可能性があります。EDM処理後に数回の薄削り加工を行い、焼戻しを行うことで、このリスクを低減できます。
こすれによる焼けに注意してください。 過度な研削を行うと、表面が過熱し、局所的な硬度が低下したり、ひび割れが生じたりする恐れがあります。これを防ぐには、軟質グレードの砥石を使用し、冷却液を十分に供給し、研削圧を軽くして、薄く均一に研削することが重要です。
熱処理を考慮した設計。 鋭い内角、急激な肉厚の変化、およびエッジ付近の穴は、すべて焼入れ時に応力を集中させます。角に十分な半径を設けることは、金型の割れを防ぐための最もコスト効率の良い方法の一つです。
図面で見かける最もよくある間違いは、厳しい公差が指定されているものの、それが焼入れの前か後かについて明記されていないことです。このわずかな曖昧さだけで、完成した部品が不良品になってしまうことがあります。
明確な仕様を記載しておけば、質問のやり取りを省くことができ、部品の公差が許容範囲外だった場合にも身を守ることができます。AISI D2製の部品に関する図面には、以下の記述を追加することをお勧めします:
行が1つでも欠けていると、サプライヤーは推測せざるを得なくなります。その場合、ほとんどのサプライヤーは、有効な解釈の中で最も安価なものを選ぶことになりますが、それは必ずしも貴社が意図したものとは限らないでしょう。
CPM D2は、同じ化学組成を持つ粉末冶金製の鋼材です。その炭化物ははるかに微細で均一に分散しており、これにより靭性が向上し、研削も容易になりますが、材料価格は高くなります。 DC53は、日本で開発された改良型D2系鋼であり、より高い靭性と優れたワイヤ放電加工特性を備えています。標準的なD2グレードの金型が早期に欠けやすい場合には、これら両方を検討する価値がありますが、これらを基に設計を見直す前に、入手可能性とリードタイムを確認してください。
エンジニアは通常、D2グレードをいくつかのよく知られたグレードと比較して候補を絞り込みます。この比較表は、それらのトレードオフをまとめたものです。
| グレード | 種類 | 代表的な硬度 | 耐摩耗性 | タフネス | 耐食性 | こんな方に最適 |
|---|---|---|---|---|---|---|
| D2 | 冷間加工、空気焼入れ | 58~62 HRC | 非常に高い | 低~中程度 | フェア | 金型、パンチ、スリッター、摩耗防止プレート |
| A2 | 冷間加工、空気焼入れ | 57~62 HRC | 中~高 | D2より高い | 低い | 衝撃を受ける金型、成形金型 |
| D3 | 冷間加工、油焼き入れ | 58~64 HRC | 非常に高い | D2より低い | フェア | シンプルで、摩耗しやすい形状 |
| 440C | マルテンサイト系ステンレス | 56~60 HRC | 高い | 中程度 | 良好 | ベアリング、バルブ部品、ステンレス製ナイフ |
| 4140 | 低合金鋼 | HRC約28~32の予備硬化品 | 低~中程度 | 高い | 低い | シャフト、ホルダー、機械の構造部品 |
A2 対 D2: A2には約5%のクロムが含まれており、炭化物の含有量が少ないため、靭性は高いものの、摩耗は早くなります。破損形態が欠けである場合はA2を、摩耗である場合はD2グレードを選択してください。
D3 対 D2: D3は炭素含有量が多く、モリブデンやバナジウムはほとんど含まれておらず、通常は油焼き入れ処理が施されます。単純な形状では耐摩耗性が若干優れていますが、D2は空冷硬化のため安定性が高く、入手も容易です。
4140 対 D2: これらは競合相手というよりは、むしろパートナーのような関係です。4140は、ホルダー、シャフト、治具などに用いられる、堅牢で安価な合金鋼です。一方、D2は、表面に耐摩耗性が求められる箇所に使用されます。多くの金型セットでは、この2つを組み合わせて使用しています。
D2は、M2などの高速度鋼と混同されることがありますが、そうではありません。高速度鋼は切削温度でも硬度を維持しますが、D2は焼戻し温度がおよそ500 °Cを超えると軟化し始めます。
はい、研ぎやすさよりも切れ味の持続性を重視するのであれば、そうです。だからこそ、「D2鋼は包丁に適しているか」という質問は、この合金に関して最も多く検索される質問の一つとなっています。硬度59~61 HRCのこの合金は、一般的なステンレス製包丁鋼よりも明らかに長く切れ味を保ち、かつ現代の粉末冶金鋼種よりも安価です。
D2鋼のナイフが人気を博したのは、この鋼種が安価で、鋼材サプライヤーで広く取り扱われており、熱処理に対する反応が安定しているためです。 公表されている切れ味保持試験の結果について、『Knife Steel Nerds』のラリン・トーマスは、D2はCATRA試験において価格の割に良好な性能を示すものの、S30Vなどの高バナジウム粉末鋼には及ばないと報告しています。こうしたCATRAの切れ味保持試験の結果こそが、この鋼種が低価格帯や中価格帯のナイフに頻繁に使用される理由を説明しています。
とはいえ、そのトレードオフは確かに存在します:
440Cと比較すると、D2は通常、切れ味の持続性で優れていますが、440Cは耐錆性と研ぎやすさで優れています。どちらが優れているというわけではありません。ナイフが乾燥したポケットの中に収納されるのか、それとも湿気の多いキッチンで使われるのかによって異なります。 D2の耐食性は炭素鋼とステンレスの中間に位置し、440Cは湿気が常にある環境ではより優れた耐食性を発揮します。
D2工具鋼は、12%のクロム含有量により、他の鋼種よりも優れた耐錆性を発揮するため、しばしば「セミステンレス」と呼ばれています。 普通炭素工具鋼、しかしステンレス鋼とするには十分な量の遊離クロムが残っていません。湿気の多い保管場所や、素手で触れた部品、古くなった冷却液の中では、表面の錆が発生する可能性があります。
工具については、薄い油膜、防錆コーティング、あるいはPVDや窒化処理を施すことで、ほとんどの問題が解決されます。清潔さを保つ必要がある食品用や医療用部品については、440Cなどのステンレス鋼種、あるいは粉末冶金ステンレスを選択してください。
| 申し込み | D2が適している理由 |
|---|---|
| ブランキングおよびプレス用金型 | 長時間の連続生産でも切れ味を保つ |
| パンチおよびダイボタン | 高い硬度と耐摩耗性 |
| せん断刃およびスリッター刃 | シートおよびコイルの刃先保持性 |
| ねじ転造用ダイス | 摩耗や転がり圧力に耐える |
| 成形・トリミング用工具 | 熱処理によって安定する |
| ゲージおよび摩耗防止プレート | 寸法安定性と表面硬度 |
| 工業用ナイフおよびポケットナイフ | 手頃なコストで長い刃持ちを実現 |
D2材の厚板への激しいパンチ加工など、衝撃が主となる場合、A2やS7のような靭性の高い鋼種は、摩耗は早いものの、多くの場合、より長持ちします。
はい、耐摩耗性が最も重要となる用途には適しています。D2は、高い硬度、非常に優れた耐摩耗性、安定した熱処理特性を、手頃な価格で兼ね備えているため、冷間加工用工具鋼として最も広く使用されているものの一つです。その弱点としては、靭性が限られていること、研ぎにくいこと、耐食性が平均的であることが挙げられますので、用途に合わせて適切に選択してください。
概してD2が主流です。空気焼入れ材であるため、熱処理時の歪みが少なく、幅広いサイズで入手しやすいという利点があります。D3は炭素含有量が多く、単純な形状であれば耐摩耗性が若干優れていますが、通常は油焼入れ材であり、安定性に劣ります。D3は、より限定的な用途向けの選択肢と言えます。
はい、ほとんどのステンレス製ナイフ用鋼材と比較してそうです。その大きなクロム炭化物が一般的な研磨剤に耐えるため、従来の砥石では研ぎに時間がかかります。ダイヤモンドやセラミック製の研ぎ器の方がはるかに効果的です。その研ぎにくさにはメリットもあり、一度研ぎ上げれば、適切に熱処理されたD2鋼の刃先は、切断試験において著しく長持ちします。
優先順位によって異なります。D2は通常、硬度が優れており、耐摩耗性にも優れています。一方、440Cは耐錆性に優れ、研ぎやすいという特徴があります。金型や工業用の摩耗部品には、一般的にD2材が好まれます。一方、ナイフや、湿気、食品、洗浄用化学薬品にさらされる部品には、440Cやその他のステンレス鋼種を選ぶ方が無難です。
可能です。ただし、難易度が高く、適切な手順が必要です。炭素とクロムの含有量が高いため、割れが生じやすいため、溶接には予熱、適切な溶加材の選定、徐冷、そしてその後の焼戻しが必要です。D2金型の補修溶接は工具室では一般的ですが、日常的な加工というよりは、専門的な作業です。
D2工具鋼の加工では、綿密な計画が成果につながります。図面に加工条件と硬度を明記し、公差が厳しい箇所には研削余裕を設け、設計上可能な箇所には半径を付け、真空焼入れが必要かどうかを早い段階で判断してください。これら4つの判断こそが、加工そのもの以上にコストと不良品率を左右するのです。
当社は、D2鋼を焼なまし状態および焼入れ状態で機械加工し、研削や放電加工(EDM)によって焼入れ部を仕上げ加工するとともに、最終的な部品が図面仕様に適合するよう熱処理を調整しています。詳しくは当社の スチール CNC 加工サービス, ワイヤ放電加工の能力 そして 精密加工サービス. 背景については、以下をお読みください。 ワイヤ放電加工の仕組み そして、こちらの解説記事では 引張強度と降伏強度の比較.
D2材の部品の価格を設定するには、 お見積もりのために、お持ちの図面をアップロードしてください または、こちらをご覧ください 卓偉精密 当社の製造製品ラインナップの全容をご覧になるには。
出典および参考文献
化学成分、硬度、および熱処理値は、あくまで参考となる標準値です。必ず鋼材サプライヤーのデータシートおよび熱処理業者の認定された手順に従ってください。