高炭素鋼とは、炭素含有量がおよそ0.60%から1.00%の普通炭素鋼のことで、定義によっては1.5%までを含む場合もあります。焼入れ・焼戻しを施すと非常に硬く、耐摩耗性に優れるため、ばねなどに用いられます。 切削工具、ブレード、および高強度ワイヤー。その代償として、延性が低く、溶接性が悪く、実質的な耐錆性もない。
簡単な答え: 炭素含有量が約0.6%を超えると、その鋼は高炭素鋼と呼ばれます。 代表的な鋼種には、1060、1080、1095などがあります。約60 HRCまで硬化させることができ、切れ味も良好ですが、完全に硬化すると脆くなり、錆びやすく、低炭素鋼や中炭素鋼に比べて溶接や機械加工が困難です。
多くのガイドは定義の説明にとどまっています。このガイドでは、その用語に含まれないもの、一般的な等級の違い、そしてその図面に基づいて機械加工部品を製作してもらう際に図面に何を記載すべきかについても解説しています。
炭素は鋼において最も強力な焼入れ元素であり、炭素含有量は鋼の種類を区別する主な要因です。炭素量が増加すると、熱処理によって鋼の強度や硬度を高めることができますが、その一方で延性、靭性、および溶接性は低下します。
炭素含有量が高くなると、鋼は硬くなり、脆くなり、延性が低下するため、鋼の用途は炭素含有量によって決まります。これらの特性は含有量の範囲によって急激に変化するため、技術者は炭素鋼を炭素含有量に基づいて分類しています。
普通炭素鋼には、他の元素がごく少量しか含まれていません。マンガンは最大で約1%、さらに微量のケイ素、リン、硫黄が含まれています。この点が、クロム、モリブデン、ニッケル、またはバナジウムを意図的に添加した合金鋼との違いです。
米国鉄鋼協会(AISI)とSAEが策定した4桁のAISI/SAE分類体系では、「10xx」のグレードは普通炭素鋼を指し、末尾の2桁は炭素含有率(パーセントの100分の1単位)を示しています。 したがって、1095は約0.95%の炭素を含み、1080は約0.80%の炭素を含みます。
「高」と定義される正確な境界値は、情報源によって異なります。0.55%からとする資料もあれば、大半は0.60%からとし、上限値は1.0%から1.5%までさまざまに挙げられています。約1.0%を超える鋼は、しばしば超高炭素鋼と呼ばれます。
このクラスを理解する最もわかりやすい方法は、周辺のクラスと比較することです。この表は、多くのエンジニアが使用しているクラスをまとめたものです。
| クラス | 炭素含有量(概算) | 成績の例 | 焼入れ後の最大硬度 | 溶接性 | 加工性 | 代表的な用途 |
|---|---|---|---|---|---|---|
| 低炭素鋼(軟鋼) | 最大0.30% | 1008, 1018, 1020 | 低;焼入れだけでは硬化しない | 素晴らしい | 良好 | 板金、ブラケット、形鋼、表面硬化処理済み部品 |
| 中炭素鋼 | 0.30–0.60% | 1040, 1045, 1050 | 中程度 | 火加減が均一で、予熱が必要なことが多い | 普通~良好 | シャフト、歯車、車軸、クランクシャフト |
| 高炭素鋼 | 0.60–1.00% | 1060, 1075, 1080, 1095 | 高硬度、約55~65 HRC | 不良 | 焼きなまし状態での公差 | ばね、ブレード、切削工具、高強度ワイヤー |
| 超高炭素鋼 | 1.0%超 | 特選等級 | 非常に高い | 非常に悪い | 難しい | 特殊ブレード、実験用合金 |
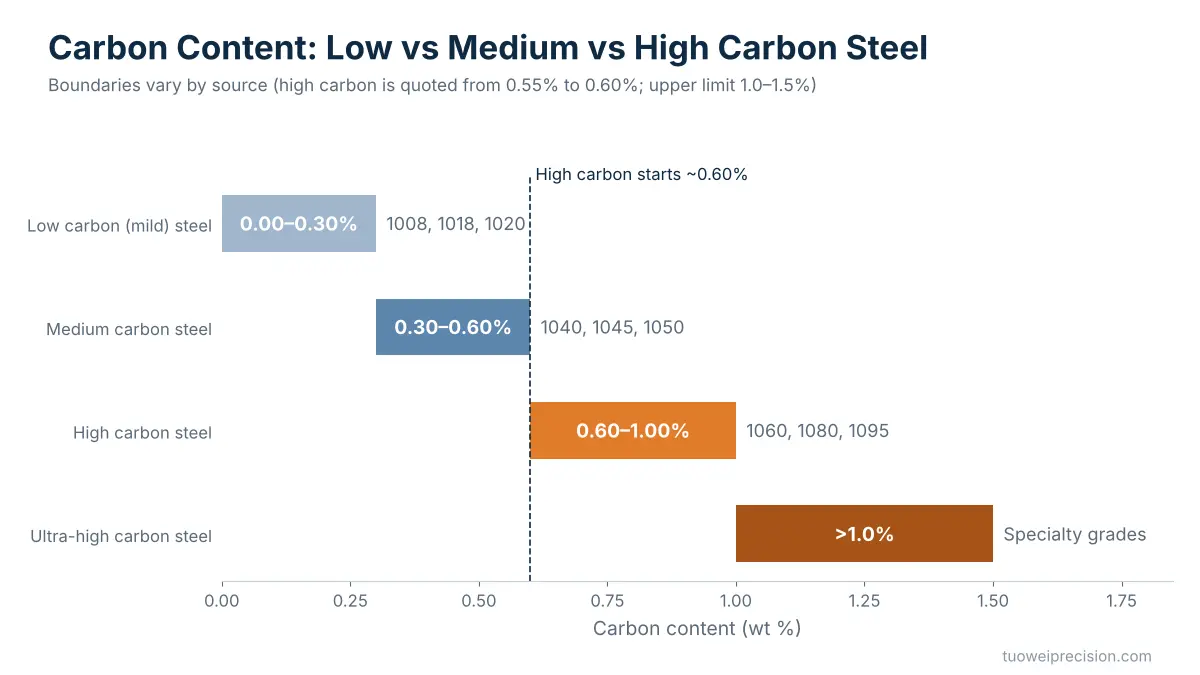
低炭素鋼は、曲げ加工、溶接、機械加工が容易であるため、加工部品の標準材料として用いられています。中炭素鋼は、軸や歯車などに強度を付与します。高炭素鋼は、硬度やばね特性が主な要件となる場合にのみ選択されます。
これらは、購入者や製造業者から最も頻繁に問い合わせがある炭素鋼のグレードです。炭素含有量の範囲は一般的なSAE規格の基準に従っています。使用する材料については、具体的な規格を確認してください。
| グレード | 炭素(おおよそ%) | キャラクター | 一般的な用途 |
|---|---|---|---|
| 1060 | 0.55–0.65 | 丈夫で、適度な硬さ | 剣、ばね、農業用刃 |
| 1070 / 1075 | 0.65–0.80 | 靭性と硬度のバランスが良好 | バネ、鋸刃、マチェーテ |
| 1080 / 1084 | 0.75–0.93 | 熱処理が容易で、鍛冶職人に人気がある | ナイフ、バネ、手工具 |
| 1095 | 0.90–1.03 | 一般的な無合金鋼種の中で最も硬度が高いもの | ナイフ、切削工具、ばね、音楽用ワイヤー |
| W1 / W2 | 約0.9~1.1 | 水焼入れ用工具鋼、近縁種 | ノミ、パンチ、ヤスリ |
W1およびW2は、その化学成分が通常の10xx系鋼に近いが、工具鋼に分類されている点に留意されたい。「高炭素鋼」と「炭素工具鋼」の境界線は、その鋼の製造方法や規格認定の仕方にも一部左右される。
機械的特性と熱的特性はどちらも熱処理に大きく左右され、高炭素鋼では強度と靭性の間に多くのトレードオフが存在します。炭素含有量が高いため、同じ1095鋼の棒材であっても、機械加工ができるほど軟らかい場合もあれば、ガラスをやすりで削れるほど硬い場合もあります。
競合するいくつかの記事では、こうした境界線が曖昧になっており、その混乱が実際の注文ミスを引き起こしています。
4140ではありません。 4140は、炭素含有量が約0.38~0.43%のクロム・モリブデン合金鋼であり、中炭素鋼の範疇に属する。靭性に優れ、軸やホルダーなどに広く使用されているが、高炭素鋼には分類されない。
これは高速度鋼ではありません。 M2などの鋼種は、タングステン、モリブデン、バナジウムを多量に含有しているため、切削温度下でも硬度を維持することができます。M2を単なる炭素鋼と呼ぶのは、その真価を見誤ることになります。
ステンレス製ではありません。 “「高炭素ステンレス」は実際のマーケティング用語ですが、これは420HCや440Cなどのマルテンサイト系ステンレス鋼種を指し、これらは13~18%のクロムを含んでいます。一方、一般的な高炭素鋼には実質的なクロムが含まれておらず、錆びやすいのが特徴です。
炭素鋼と ステンレス鋼 クロム含有量です。鋼材は、クロムを約10.5%以上含有している場合にのみステンレス鋼とみなされ、それによって耐食性が得られます。クロム含有量の高い工具鋼としては、例えば D2鋼 約12%ですが、そのクロムの多くが炭化物に閉じ込められているため、完全なステンレス鋼としての挙動にはまだ及ばない。
包丁や調理器具には「高炭素ステンレス鋼」と表示されていることが多いため、その表示を通常の炭素鋼のグレードと直接比較してみる価値があります。
| ファクター | 普通高炭素鋼(例:1095) | 高炭素ステンレス鋼(例:440C) |
|---|---|---|
| クロム | 無視できる | 約16~18% |
| 耐錆性 | 不良 | 良好 |
| エッジの鮮明さ | 素晴らしい、エッジの状態が非常に良好 | とても良い |
| 研ぎやすさ | 簡単 | 中程度 |
| タフネス | 適切に焼き入れすれば良い仕上がりになる | 中程度 |
| 注意が必要 | 使用後は乾かしてからオイルを塗ってください | ミニマル |
| コスト | 下へ | より高い |
工業用部品の場合、判断は通常簡単です。その部品が湿気にさらされる可能性があり、コーティングができない場合は、ステンレス材を使用します。
熱処理を行うことで、これらの鋼種が選ばれる理由となる特性が引き出されます。一般的な工程の流れは以下の通りです:
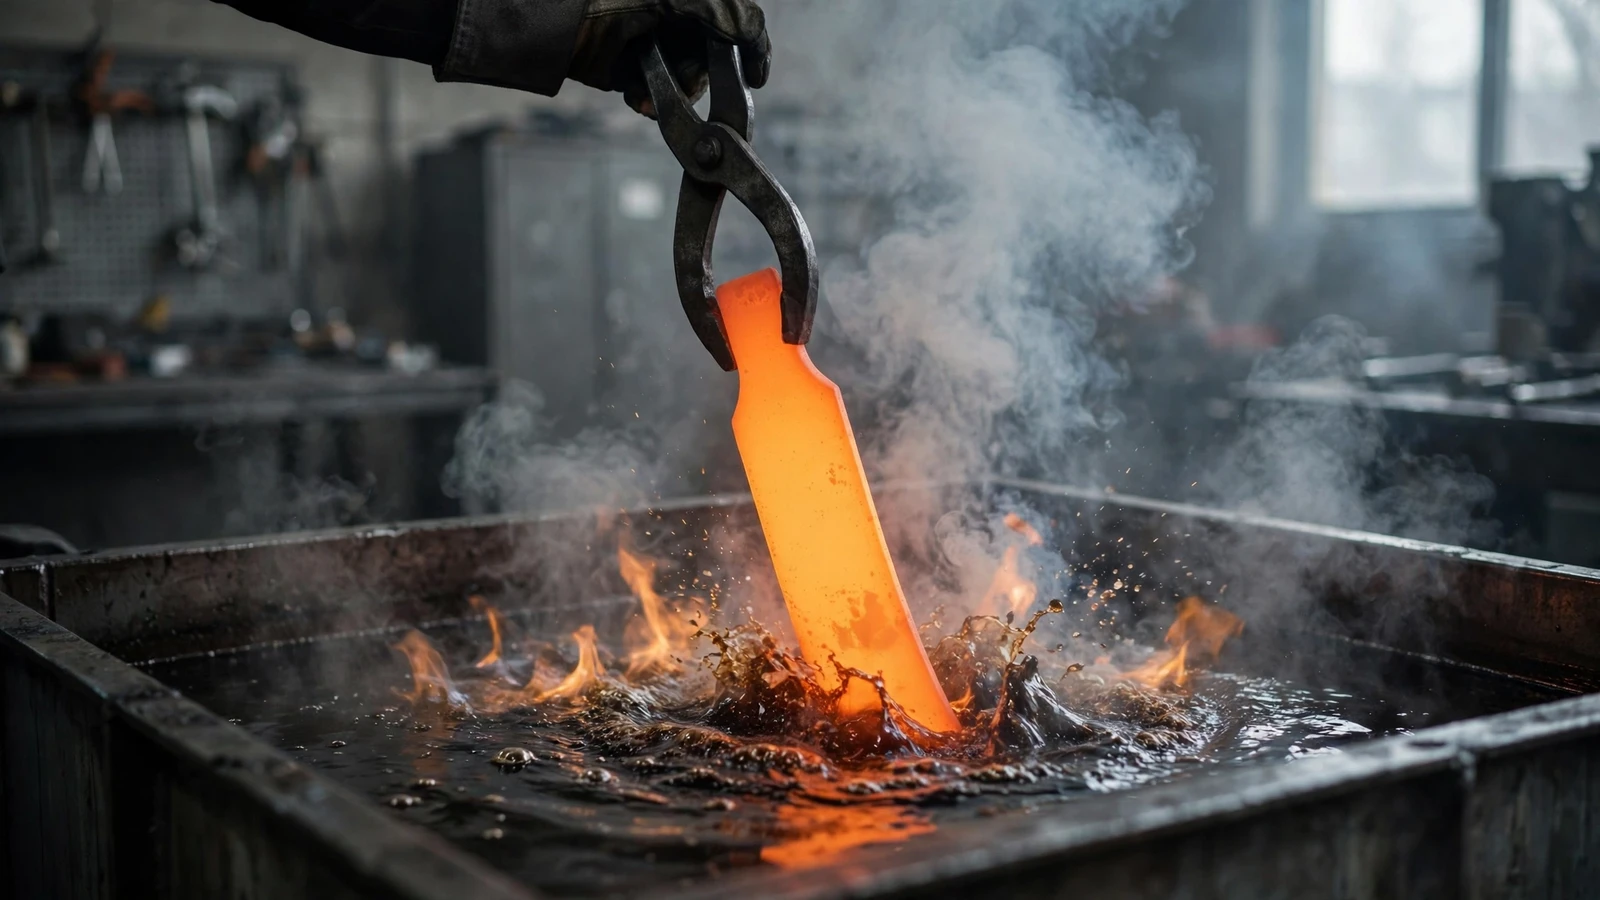
焼入れ割れは典型的な破損現象です。厚肉部の隣にある薄肉部、鋭い内角、および油焼入れ用鋼種の水焼入れは、いずれもそのリスクを高めます。均一な断面形状と十分な半径を確保することは、適切な焼入れ温度と同様に有効です。
焼入れが有効なのは、高温下で鉄がオーステナイトに炭素を溶解させるためです。鋼を急速に冷却すると、その組織内の炭素がマルテンサイトとして閉じ込められます。マルテンサイトは鋼の硬い形態であり、この硬さこそが各鋼種の特徴となっています。そのマルテンサイトがどれほど硬くなるかは、化学成分によって決まります。
機械加工。. 焼なまし状態では、これらの鋼種は比較的良好に機械加工できますが、低炭素鋼に比べて加工速度は遅く、工具の摩耗も早くなります。焼入れ済みの部品は、通常、研削または硬質旋削によって仕上げられます。当社は、すべての重切削を焼入れ前に済ませ、その後研削のためのわずかな余肉を残すように加工計画を立てています。
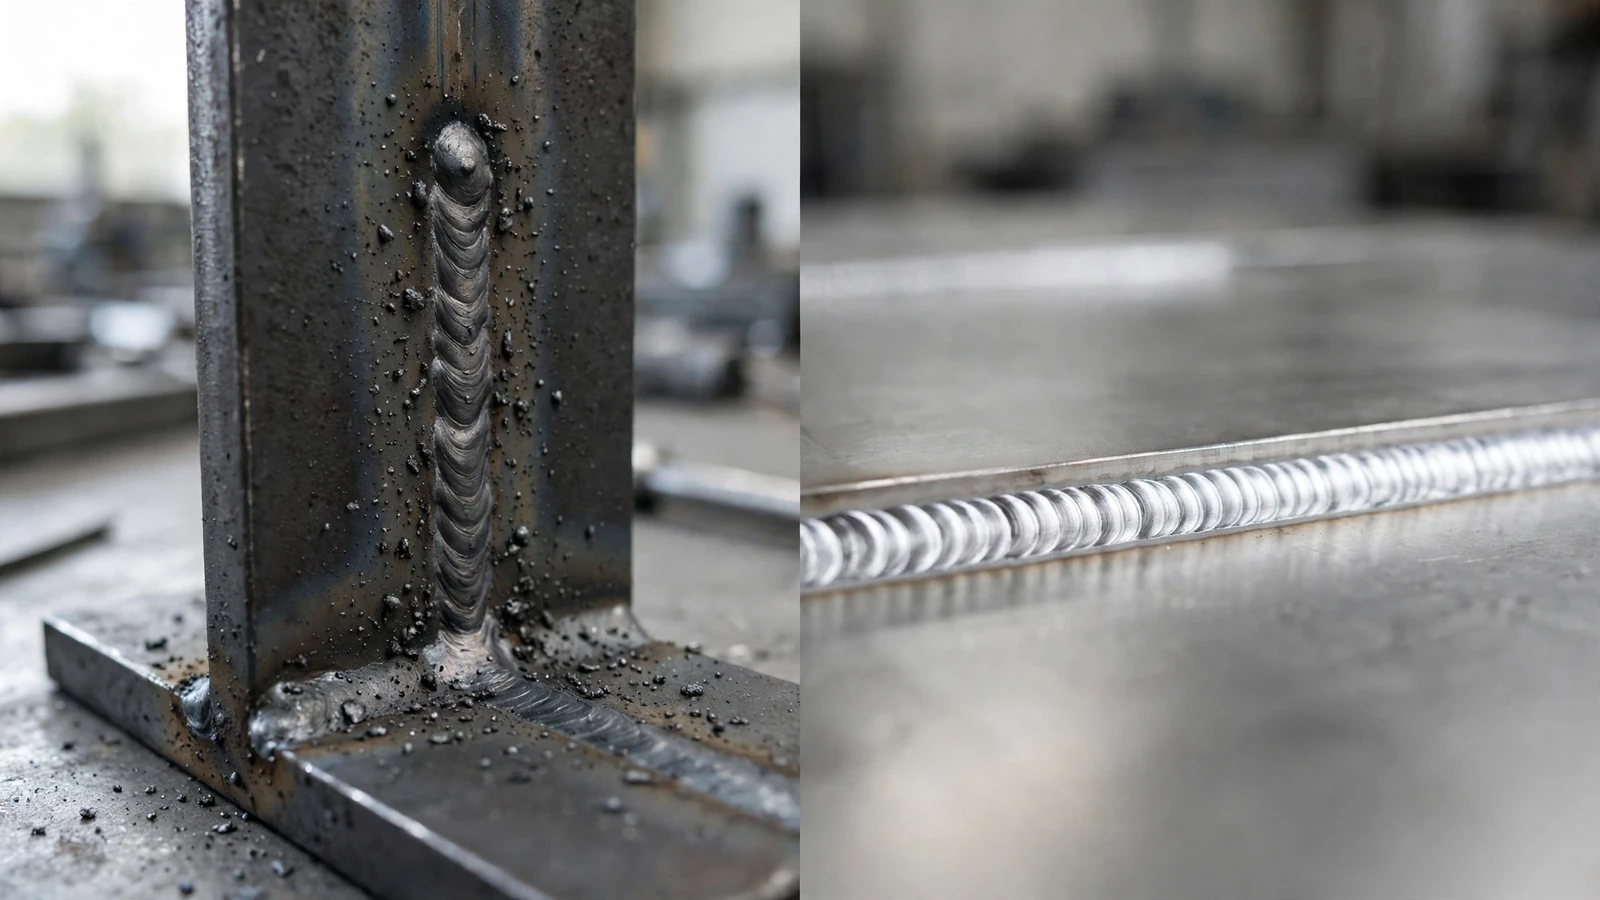
溶接。 可能な限り避けるべきです。やむを得ず溶接を行う場合は、予熱、低水素溶加材の使用、制御冷却、そして多くの場合、溶接後の熱処理が必要となります。組立品の場合、通常は溶接フレームを低炭素鋼または中炭素鋼で製作し、焼入れ処理を施した高炭素鋼製の摩耗部品を機械的に取り付ける方が望ましい方法です。
防錆。 一般的な方法としては、油を塗布した黒色酸化処理、リン酸塩コーティング、メッキ、あるいは単に保管中の部品に油を塗布する方法などがあります。黒色酸化処理は、厚みが増すことがほとんどないため工具に広く用いられていますが、油膜が維持されている間のみ錆を防ぐことができます。
材料ブロックに炭素鋼のグレードだけを記載すると、解釈の余地が大きすぎます。サプライヤーは1060や1095を選ぶ可能性がありますが、この2つは特性が大きく異なります。以下の記述により、推測の余地をなくすことができます:
ばね部品と切削工具は、同じ鋼種から製造される場合でも、求められる硬度範囲はまったく異なることがあります。その範囲を明記することで、熱処理業者に、実際にどの部品を発注しているのかを伝えることができます。
ばね鋼は通常、高炭素鋼またはケイ素・マンガン鋼であり、44~50 HRC程度の比較的低い硬度に焼入れ・焼戻し処理が施されているため、破損することなく繰り返し曲げることができます。 工具鋼は、合金元素を添加し、より厳格な工程管理を行うことで、均一な焼入れを実現しています。一方、10xx系の普通鋼はこれらの中間に位置し、安価で入手しやすい反面、熱処理の許容範囲が狭くなっています。
普通炭素鋼は、購入コストが最も安い鋼材の一つであり、1060、1080、1095は、棒鋼、平板、帯鋼として広く在庫されています。 コストが高くなるのは通常、その後の工程です。熱処理、焼入れ後の研削、保護仕上げ、そして焼入れ割れによるスクラップなどが挙げられます。小型部品の場合、これらの工程にかかる費用が材料費自体を上回ることもあるため、あらかじめ焼入れ済みの合金鋼や、表面硬化処理を施した中炭素鋼を使用すれば、より低コストで目的を果たせるかどうかを検討する価値があります。
これらのグレードの長所にはすべて代償が伴い、実戦では特に以下の点が最も厄介な問題となります:
これらはいずれもその可能性を排除するものではありません。単に、その材料は汎用鋼としてではなく、硬度、耐摩耗性、あるいはばね特性などを考慮して慎重に選定すべきであることを意味しているだけです。軟鋼は比較すると引張強度は低いですが、折れることなく曲がる性質があり、一方、普通鋼は延性と強度のバランスに優れています。 耐摩耗性と靭性を併せ持つ必要がある場合は、通常、工具鋼を選ぶのがより適切な選択となります。
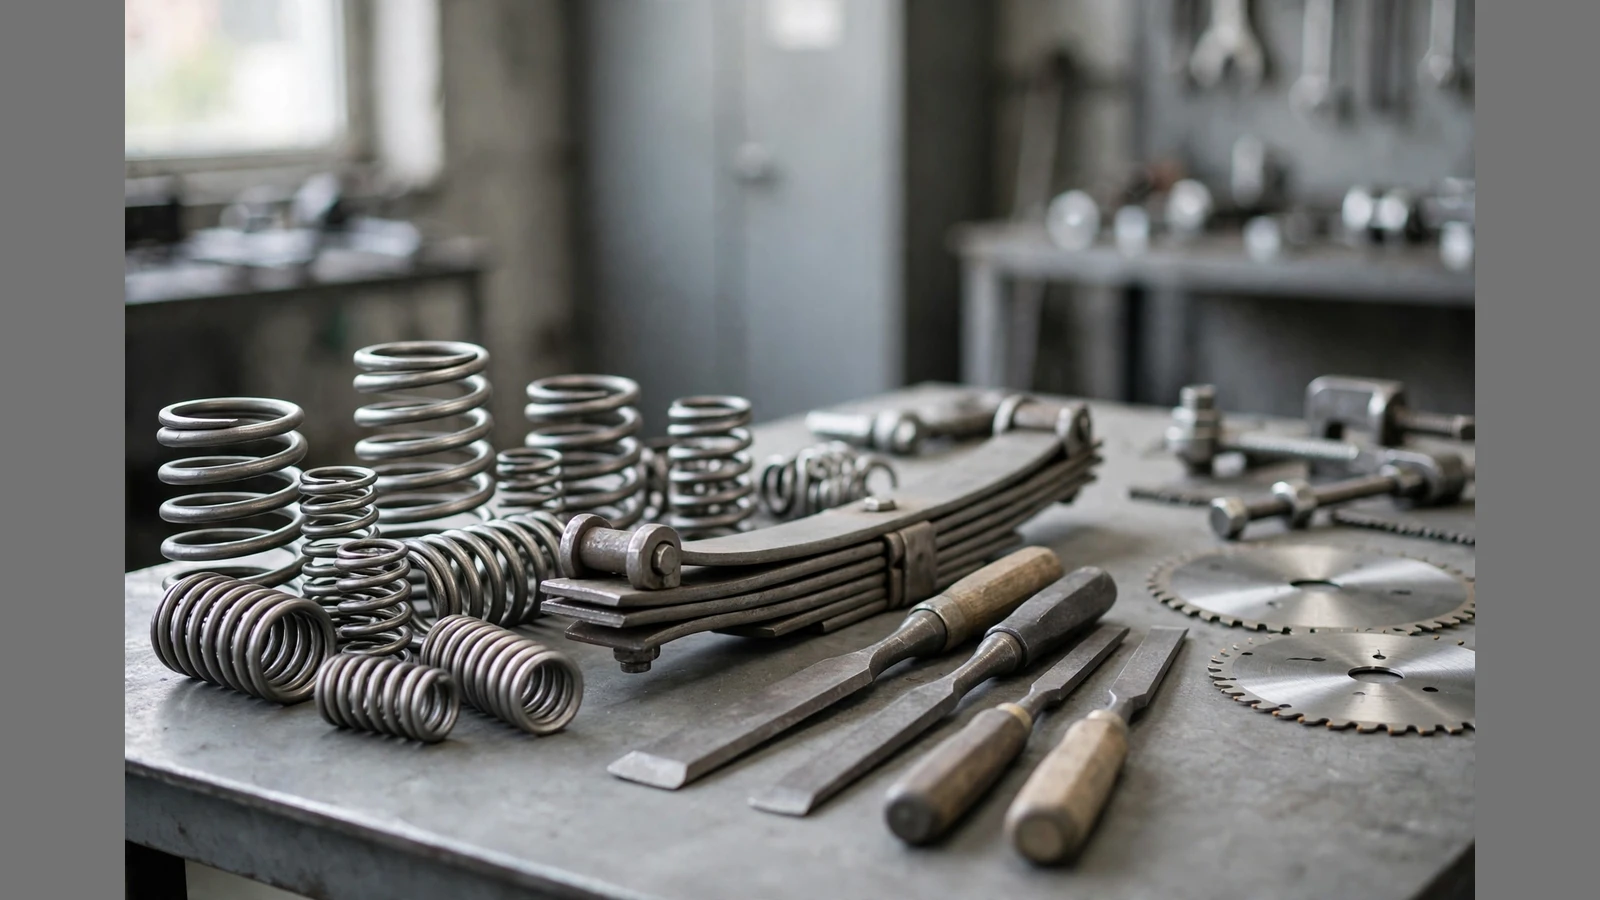
高強度域では、成形性よりも高い強度や耐摩耗性が重視される場合、炭素鋼がよく用いられます。例えば、自動車用リーフスプリング、木工用ドリルビット、軽負荷用の歯車部品、刃物、およびワイヤーなどです。
| 申し込み | なぜこれが適しているのか |
|---|---|
| ばね(板ばね、コイルばね、平ばね) | 高い引張強度と弾性回復性 |
| 音楽用ワイヤーおよび高強度ワイヤー | 冷間引抜き時には非常に高い引張強度を示す |
| ナイフと刃物 | きめ細かくて鋭い切れ味が出る |
| ノミ、パンチ、および手工具 | 硬度と耐摩耗性 |
| 鋸刃および切削工具 | 低コストでの刃持ち |
| 摩耗用ストリップおよび農業用部品 | 耐摩耗性 |
炭素含有量がおよそ0.6%から1.0%の普通炭素鋼であり、定義によっては最大1.5%に達することもあります。 炭素含有量が高いため、熱処理によって高い硬度と耐摩耗性を得ることができます。代表的な鋼種には、1060、1080、1095などがあります。延性や溶接性よりも硬度が重視されるばね、刃物、切削工具などに使用されます。
No. 4140の炭素含有量は約0.38~0.43%であり、中炭素合金鋼に分類されます。クロムとモリブデンを含むため、優れた焼入れ性と靭性を備えており、軸、歯車、工具ホルダーなどに広く使用されています。 高い硬度と耐摩耗性が求められる場合、技術者は通常、1095、工具鋼、または軸受鋼を選択します。
用途によって異なります。高炭素鋼は切れ味が鋭く、研ぎやすく、通常は価格も安いため、多くのナイフ職人が好んで使用しています。一方、ステンレス鋼は錆びにくく、手入れもほとんど必要ありません。湿気や食品、化学物質にさらされる部品にはステンレスが適していますが、乾燥した環境で摩耗の激しい工具には、普通炭素鋼の方が適している場合が多いです。
はい、その通りです。通常の高炭素鋼には実質的なクロムが含まれていないため、湿気の多い空気中や指紋、あるいは水に触れた後に錆びてしまいます。防食対策としては、油塗布、黒色酸化処理、リン酸塩処理、あるいはメッキなどが挙げられます。メンテナンスなしで腐食に耐える必要がある部品については、手入れに頼るのではなく、ステンレス製またはコーティング済みの代替品を指定してください。
はい、ただし慎重な手順を踏む必要があります。高炭素鋼を使用すると、溶接部の周辺に硬くて脆い領域が生じたり、亀裂が発生したりするリスクが高まります。溶接には、予熱、低水素溶加材の使用、徐冷、そして多くの場合、溶接後の熱処理が必要となります。多くの設計者は、フレームを軟鋼で溶接し、焼入れ処理を施した高炭素鋼の部品をボルトで取り付けることで、この問題を回避しています。
硬度、耐摩耗性、あるいはばね特性が真に求められる場合は高炭素鋼を選択し、最初からその弱点を踏まえた設計を行うこと。図面には、正確な鋼種、熱処理後の硬度範囲、焼入れ後に残る特性、および保護仕上げを明記すること。これら4つの項目を明記しておけば、ほとんどのトラブルを防ぐことができる。
当社のチームは、焼なまし状態の炭素鋼および合金鋼の機械加工を行い、焼入れ・焼戻しの工程を調整し、黒色酸化皮膜などの表面処理を施しています。当社の スチール CNC 加工サービス, 黒色酸化皮膜処理 そして 精密加工能力. 関連する記事については、以下を参照してください。 黒色酸化皮膜の役割 そして 引張強度と降伏強度の比較.
お見積もりのために図面をアップロードしてください または、こちらをご覧ください 卓偉精密 当社が加工する材料の全ラインナップをご覧になるには。
出典および参考文献
炭素含有量、温度、硬度値は、あくまで参考となる標準値です。正確な値については、該当する規格、鋼材サプライヤー、および熱処理業者にご確認ください。