El acero D2 es un acero con alto contenido en carbono y cromo acero para herramientas de trabajo en frío con aproximadamente un 1,5 % de carbono y un 12 % de cromo. Se endurece al aire hasta alcanzar una dureza de entre 58 y 62 HRC, aproximadamente, y se elige por su extraordinaria resistencia al desgaste. Esto lo convierte en un material habitual para matrices de estampación, punzones, cuchillas de cizalla y cuchillos de larga duración.
Respuesta rápida: El D2 es un acero para herramientas de endurecimiento al aire conocido por su extrema resistencia al desgaste y su buena estabilidad dimensional durante el tratamiento térmico. Mantiene el filo durante mucho más tiempo que la mayoría de los aceros inoxidables para cuchillos, pero es menos tenaz, más difícil de afilar y solo es seminoxidable. Para matrices y piezas de desgaste, es una de las opciones más rentables que existen.
La mayoría de los artículos más destacados sobre esta aleación están dirigidos a compradores de cuchillos. Esta guía también aborda esa cuestión, pero está dirigida principalmente a ingenieros y compradores que necesitan piezas fabricadas en material D2, mecanizadas, sometidas a tratamiento térmico y entregadas según plano.
El AISI D2 pertenece al grupo “D” de los aceros para herramientas de trabajo en frío, donde la letra “D” hace referencia a los grados con alto contenido en carbono y cromo. El «2» lo identifica dentro de ese grupo. Su elevado contenido en carburos de cromo duros es lo que confiere a este acero para herramientas con alto contenido en cromo su resistencia al desgaste, y su comportamiento de temple al aire mantiene la deformación en niveles bajos en comparación con los grados de temple al agua o al aceite. Este acero se desarrolló para herramientas de conformado en frío que deben resistir el desgaste y la abrasión durante largos ciclos de producción.
Esta misma aleación se comercializa con varios nombres en todo el mundo, lo cual es importante a la hora de adquirir material o de leer un certificado de fábrica procedente de otro país.
| Sistema | Denominación |
|---|---|
| AISI / SAE (EE. UU.) | D2 |
| UNS | T30402 |
| ASTM | A681, grado D2 |
| DIN / EN (Alemania, Europa) | 1.2379, X153CrMoV12 |
| JIS (Japón) | SKD11 (equivalente cercano) |
| GB (China) | Cr12Mo1V1 (equivalente cercano; el Cr12MoV es similar, pero no idéntico) |
“El término ”equivalente cercano’ tiene un significado concreto en esta tabla. Los aceros SKD11 y Cr12Mo1V1 tienen una composición química similar a la del D2, pero no siempre son idénticos, por lo que debes especificar la norma que necesitas en el plano.
La composición química se caracteriza por un alto contenido en carbono, normalmente en torno al 1,55 % (a menudo redondeado al 1,5 %), y un alto contenido en cromo, cercano al 12 %. La composición del acero d2 que se muestra a continuación presenta los límites típicos según la norma ASTM A681. Las distintas acerías suelen trabajar con rangos más estrictos.
| Elemento | Rango típico (% en peso) | Para qué sirve |
|---|---|---|
| Carbono (C) | 1.40–1.60 | Forma carburos duros; permite alcanzar una elevada dureza |
| Cromo (Cr) | 11.00–13.00 | Formador de carburo; aporta resistencia al desgaste y cierta resistencia a la corrosión |
| Molibdeno (Mo) | 0.70–1.20 | Aumenta el endurecimiento; mejora la resistencia al templado |
| Vanadio (V) | 1,10 como máximo (a menudo, alrededor de 0,9) | Forma carburos de vanadio muy duros; refina el grano |
| Manganeso (Mn) | 0,60 como máximo | Templabilidad: se mantiene baja para limitar la deformación |
| Silicio (Si) | 0,60 como máximo | Desoxidante |
| Hierro (Fe) | Saldo | Metal común |
Un 12 % de cromo parece similar al acero inoxidable, pero gran parte de ese cromo está incorporado en carburos en lugar de disuelto en el acero. En la microestructura endurecida, esa estructura de carburos se presenta en forma de grandes carburos de cromo en una matriz de martensita templada, y controla tanto el desgaste como la tenacidad. Por eso este acero para herramientas se mancha y se oxida con mayor facilidad que un auténtico acero inoxidable con un contenido de cromo similar.
La dureza del acero D2 depende totalmente de su estado, por lo que siempre hay que indicarla junto con la calidad D2 en el plano. A veces, los compradores indican una sola cifra, pero el material se comporta como tres metales diferentes en sus estados recocido, endurecido y templado.
| Propiedad | Valor típico | Notas |
|---|---|---|
| Dureza, recocido | Aproximadamente entre 217 y 255 HB | En condiciones aptas para su mecanizado, tal y como se suministra |
| Dureza, templado y revenido | 58–62 HRC (valor típico) | Depende de la temperatura de templado |
| Densidad | Aproximadamente 7,7 g/cm³ | Ligeramente más ligero que el acero al carbono sin tratar |
| Resistencia al desgaste | Muy alto | Motivo principal para elegir D2 |
| Dureza | De bajo a moderado | Inferior a A2, S7 o H13 |
| Estabilidad dimensional durante el endurecimiento | Muy bien | El endurecimiento al aire reduce la deformación |
| Mecanizabilidad (recocido) | Feria | Aproximadamente la mitad que la de un acero para herramientas con un 1 % de carbono |
| Resistencia a la corrosión | Claro, semiainoxidable | Mejor que el acero al carbono para herramientas, por debajo de 440C |
En el plano, la dureza debe indicarse siempre con la escala y el rango correspondientes; por ejemplo, “58–60 HRC”, y no simplemente “D2 templado”. Un rango de dos o tres puntos es habitual y permite al encargado del tratamiento térmico alcanzarlo de forma fiable.
La dureza se mide según la escala Rockwell C a temperatura ambiente. Dependiendo del templado, el grado de dureza puede oscilar entre 55 y 62 HRC aproximadamente, y algunos fabricantes de cuchillos llevan las hojas hasta 62-63 HRC, a costa de que se produzcan astillas.
El equilibrio entre dureza y tenacidad es la disyuntiva fundamental: en comparación con otros aceros de su clase, el D2 ofrece una elevada resistencia al desgaste con una tenacidad reducida, que, no obstante, sigue siendo adecuada para matrices y cuchillas que no se someten a golpes. Al ser totalmente tratable térmicamente, una misma barra puede ajustarse para obtener diferentes proporciones de resistencia al desgaste y tenacidad.
El tratamiento térmico es lo que determina el éxito o el fracaso de las piezas fabricadas con acero de grado D2, y es el tema que la mayoría de las guías de la competencia pasan por alto. El esquema que figura a continuación muestra una secuencia típica; las temperaturas exactas se obtienen de la ficha técnica del proveedor del acero y del procedimiento del especialista en tratamiento térmico.
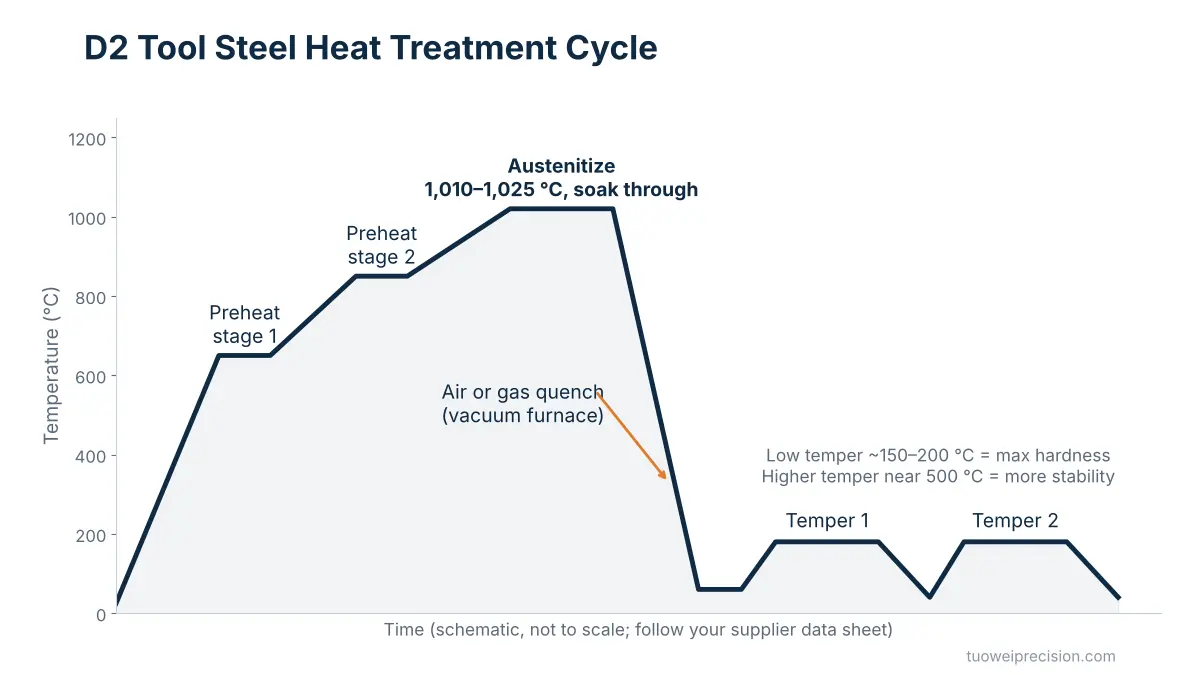
El temple al vacío es lo que solemos recomendar para el material D2 de precisión, ya que evita la descarburación superficial y la formación de cascarilla. Su coste es superior al del tratamiento en horno abierto, pero suele eliminar una operación de rectificado, por lo que el coste total suele ser similar.
Con este tipo de acero, casi nunca merece la pena recurrir a la forja. Este material de alta resistencia al desgaste tiene un rango de trabajo en caliente muy limitado y se agrieta con facilidad si se forja en condiciones de temperatura demasiado baja, por lo que la mayoría de las piezas se mecanizan a partir de barras recocidas.
El AISI D2 se puede mecanizar en estado recocido, pero no es un material que perdone los errores. Estos son los aspectos que nuestros operarios de mecanizado tienen en cuenta en cada trabajo con material D2.
Entrenar con intensidad moderada, terminar con intensidad alta. Realiza el desbaste en estado recocido y, a continuación, da el acabado a las zonas críticas mediante rectificado o fresado en frío tras el tratamiento térmico. Intentar mantener tolerancias estrictas antes del endurecimiento no tiene en cuenta el cambio de dimensiones que conlleva este proceso.
Es de esperar que las herramientas abrasivas se desgasten. Los carburos de cromo son más duros que muchos materiales utilizados en herramientas de corte. El carburo recubierto es adecuado para piezas recocidas; para el fresado y el torneado de materiales duros se necesitan herramientas de CBN o cerámicas y unos parámetros cuidadosamente controlados.
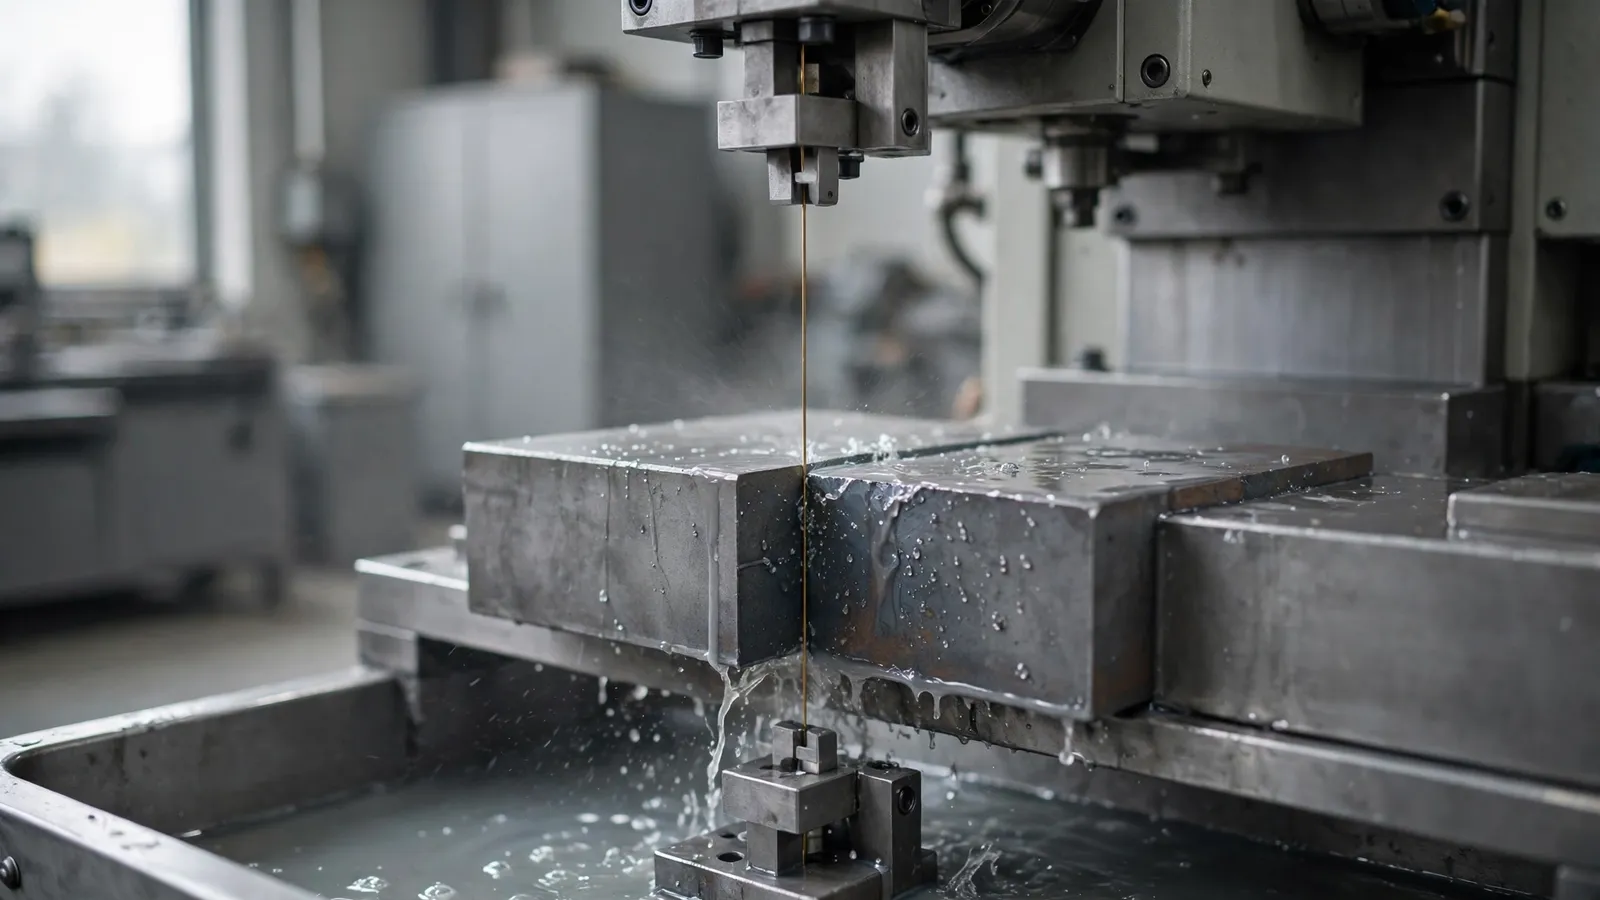
Utiliza el electroerosionado por hilo con precaución. Electroerosión por hilo Corta con precisión el acero D2 endurecido, pero deja una fina capa de refundición y puede liberar tensiones residuales, lo que provoca grietas en las secciones gruesas. Varias pasadas de desbaste y un templado tras el electroerosionado reducen el riesgo.
Ten cuidado con las quemaduras por fricción. Un esmerilado agresivo sobrecalienta la superficie y puede reducir la dureza local o provocar grietas. Para evitarlo, se deben utilizar discos de grano fino, abundante líquido refrigerante y pasadas ligeras.
Diseño para el tratamiento térmico. Las esquinas internas afiladas, los cambios bruscos de espesor y los orificios cercanos a los bordes concentran la tensión durante el temple. Un radio generoso en las esquinas es una de las formas más económicas de evitar que se agrieten las matrices.
El error más habitual que observamos en los planos es que se especifique una tolerancia ajustada sin indicar si se aplica antes o después del endurecimiento. Esa simple ambigüedad puede convertir una pieza acabada en chatarra.
Una especificación clara evita una ronda de preguntas y te protege en caso de que las piezas se reciban fuera de tolerancia. Estas son las indicaciones que recomendamos añadir a cualquier plano de piezas de AISI D2:
Si falta alguna línea, el proveedor tendrá que adivinar. La mayoría optará por la interpretación válida más barata, que puede que no sea la que tú tenías en mente.
El CPM D2 es una versión obtenida mediante metalurgia de polvos de la misma composición química. Sus carburos son mucho más finos y están distribuidos de forma más uniforme, lo que mejora la tenacidad y facilita el rectificado, aunque a un precio del material más elevado. El DC53 es un acero de tipo D2 modificado, desarrollado en Japón, que presenta una mayor tenacidad y un mejor comportamiento en el electroerosionado por hilo. Vale la pena tener en cuenta ambas opciones cuando los troqueles del grado D2 estándar se desgastan prematuramente, pero comprueba la disponibilidad y el plazo de entrega antes de rediseñar los troqueles en función de ellas.
Los ingenieros suelen comparar el grado D2 con otros grados que ya conocen. Esta tabla comparativa resume las diferencias entre ellos.
| Grado | Tipo | Dureza típica | Resistencia al desgaste | Dureza | Resistencia a la corrosión | Ideal para |
|---|---|---|---|---|---|---|
| D2 | Conformado en frío, templado al aire | 58-62 HRC | Muy alto | Bajo-moderado | Feria | Matrices, punzones, cortadoras, placas de desgaste |
| A2 | Conformado en frío, templado al aire | 57–62 HRC | De moderado a alto | Superior a D2 | Bajo | Herramientas sometidas a impactos, matrices de conformado |
| D3 | Conformado en frío, templado al aceite | 58–64 HRC | Muy alto | Inferior a D2 | Feria | Formas sencillas y resistentes al desgaste |
| 440C | Acero inoxidable martensítico | 56-60 HRC | Alta | Moderado | Bien | Rodamientos, piezas de válvulas, cuchillas de acero inoxidable |
| 4140 | Acero de baja aleación | Entre 28 y 32 HRC, preendurecido | Bajo-moderado | Alta | Bajo | Ejes, soportes, piezas estructurales de máquinas |
A2 contra D2: El A2 contiene aproximadamente un 5 % de cromo y menos carburos, por lo que es más resistente, pero se desgasta más rápido. Elige el A2 cuando el modo de fallo sea el astillamiento; elige el grado D2 cuando sea el desgaste.
D3 contra D2: El D3 tiene un mayor contenido en carbono y no presenta cantidades significativas de molibdeno ni vanadio, y suele endurecerse en aceite. Puede ofrecer un comportamiento frente al desgaste ligeramente mejor en formas sencillas, pero el endurecimiento al aire del D2 lo hace más estable y está más ampliamente disponible en el mercado.
4140 contra D2: No se trata tanto de competidores como de complementos. El 4140 es un acero aleado resistente y económico que se utiliza para soportes, ejes y accesorios; el D2 se emplea en aquellas aplicaciones en las que las superficies deben resistir el desgaste. Muchos juegos de matrices combinan ambos materiales.
A veces se confunde el D2 con un acero rápido como el M2, pero no lo es. El acero rápido mantiene su dureza a temperaturas de corte, mientras que el D2 empieza a ablandarse cuando las temperaturas de templado superan aproximadamente los 500 °C.
Sí, si valoras más la retención del filo que la facilidad para afilar. Por eso, “¿es el acero D2 bueno para los cuchillos?” es una de las preguntas más buscadas sobre esta aleación. Con una dureza de 59-61 HRC, mantiene el filo notablemente más tiempo que los aceros inoxidables habituales para cuchillos, y cuesta menos que los grados modernos de metalurgia de polvos.
Los cuchillos de D2 se hicieron populares porque este acero es económico, está ampliamente disponible en los proveedores de acero y responde de forma constante al tratamiento térmico. En las pruebas de retención del filo publicadas, Larrin Thomas, de Knife Steel Nerds, señala que el D2 ofrece un buen rendimiento en relación con su precio en las pruebas CATRA, aunque queda por detrás de los aceros en polvo con alto contenido en vanadio, como el S30V. Esos resultados de retención del filo en las pruebas CATRA explican por qué este tipo de acero se utiliza con tanta frecuencia en cuchillos de gama económica y media.
Sin embargo, las desventajas son reales:
Frente al 440C, el D2 suele destacar por la durabilidad del filo, mientras que el 440C destaca por su resistencia a la oxidación y su facilidad para afilarse. Ninguna de las dos opciones es incorrecta; depende de si el cuchillo se guarda en un bolsillo seco o en una cocina húmeda. La resistencia a la corrosión del D2 se sitúa entre la del acero al carbono y la del acero inoxidable, mientras que el 440C ofrece una mejor resistencia a la corrosión en entornos con humedad constante.
El acero para herramientas n.º D2 se conoce a menudo como «semiinóxido», ya que su contenido del 12 % de cromo le confiere una mayor resistencia a la oxidación que aceros al carbono para herramientas, pero no queda suficiente cromo libre como para que se considere acero inoxidable. Es probable que aparezca óxido superficial en lugares de almacenamiento húmedos, en las piezas que se toquen con las manos desnudas y en el líquido refrigerante que se haya estropeado.
En cuanto a las herramientas, una ligera película de aceite, un recubrimiento antioxidante o un tratamiento superficial de PVD o nitruración resuelve la mayoría de los problemas. Para piezas destinadas al sector alimentario o médico que deben mantenerse limpias, es preferible optar por un acero inoxidable como el 440C o un acero inoxidable obtenido mediante metalurgia de polvos.
| Aplicación | Por qué D2 es la opción ideal |
|---|---|
| Matrices de troquelado y estampado | Mantiene el filo incluso durante largas series de producción |
| Troqueles y botones de troquelado | Elevada dureza y resistencia al desgaste |
| Cuchillas de corte y de ranurado | Retención de los bordes en chapas y bobinas |
| Matrices para laminado de roscas | Resiste el desgaste por abrasión y la presión de rodadura |
| Herramientas de conformado y recorte | Estable tras el tratamiento térmico |
| Calibres y placas de protección contra el desgaste | Estabilidad dimensional y dureza superficial |
| Cuchillos industriales y de bolsillo | Larga vida útil de las cuchillas a un coste moderado |
En situaciones en las que predomina el impacto, como al perforar con fuerza chapas gruesas de material D2, un tipo de acero más tenaz, como el A2 o el S7, suele durar más tiempo, aunque se desgaste más rápidamente.
Sí, para aplicaciones en las que la resistencia al desgaste es lo más importante. El D2 es uno de los aceros para herramientas de trabajo en frío más utilizados, ya que combina una alta dureza, una muy buena resistencia al desgaste y un tratamiento térmico estable a un precio moderado. Sus puntos débiles son una tenacidad limitada, la dificultad para afilarlo y una resistencia a la corrosión solo aceptable, por lo que conviene elegirlo en función del trabajo que se vaya a realizar.
En general, el D2. Se templa al aire, por lo que se deforma menos durante el tratamiento térmico y es más fácil de encontrar en una amplia gama de tamaños. El D3 contiene más carbono y puede ofrecer un rendimiento ligeramente mejor en formas sencillas, pero suele templarse al aceite y es menos estable. El D3 es la opción más limitada y especializada.
Sí, en comparación con la mayoría de los aceros inoxidables para cuchillos. Sus grandes carburos de cromo resisten los abrasivos comunes, por lo que el afilado lleva más tiempo con las piedras convencionales. Los afiladores de diamante o cerámica funcionan mucho mejor. La ventaja de esa dificultad es la retención del filo: una vez afilado, el filo de un acero D2 con un tratamiento térmico adecuado dura notablemente más en las pruebas de corte.
Depende de la prioridad. El D2 suele ofrecer una mayor dureza y resiste mejor el desgaste, mientras que el 440C resiste mejor el óxido y es más fácil de afilar. Para matrices y piezas industriales sujetas a desgaste, se suele preferir el material D2. Para cuchillos o componentes expuestos a la humedad, a alimentos o a productos químicos de limpieza, el 440C u otro tipo de acero inoxidable es la opción más segura.
Es posible, pero resulta complicado y requiere un procedimiento específico. Su alto contenido en carbono y cromo lo hace propenso a agrietarse, por lo que la soldadura exige un precalentamiento, un metal de aportación adecuado, un enfriamiento lento y un templado posterior. La soldadura de reparación de matrices de D2 es habitual en los talleres de herramientas, pero se trata de un trabajo especializado y no de una tarea de fabricación rutinaria.
El acero para herramientas D2 requiere una planificación minuciosa. Indica las condiciones y la dureza en el plano, deja margen para el rectificado cuando las tolerancias sean ajustadas, añade radios cuando el diseño lo permita y decide con antelación si es necesario el endurecimiento al vacío. Esas cuatro decisiones influyen más en el coste y el desperdicio que el propio mecanizado.
Mecanizamos acero D2 tanto en estado recocido como endurecido, damos el acabado a las piezas endurecidas mediante rectificado y electroerosión, y coordinamos el tratamiento térmico para que la pieza final se ajuste al plano. Consulte nuestra acero Servicio de mecanizado CNC, Capacidades de electroerosión por hilo y servicios de mecanizado de precisión. Para conocer los antecedentes, lee Cómo funciona el electroerosionado por hilo y nuestro artículo explicativo sobre Resistencia a la tracción frente a límite elástico.
Para calcular el precio de una pieza fabricada con material D2, Sube tu dibujo para recibir un presupuesto o visita Precisión Tuowei para ver toda nuestra gama de productos.
Fuentes y lecturas recomendadas
Los valores de composición, dureza y tratamiento térmico son cifras orientativas a título de referencia. Siga siempre la ficha técnica del proveedor del acero y el procedimiento homologado de su empresa de tratamiento térmico.