L'acier D2 est un acier à haute teneur en carbone et en chrome acier à outils pour travail à froid contenant environ 1,5 % de carbone et 12 % de chrome. Il se durcit à l'air libre pour atteindre une dureté comprise entre 58 et 62 HRC environ et est choisi pour son excellente résistance à l'usure. Cela en fait un matériau de référence pour les matrices d'estampage, les poinçons, les lames de cisaillement et les couteaux à longue durée de vie.
Réponse rapide : Le D2 est un acier à outils durcissant à l'air, réputé pour son extrême résistance à l'usure et sa bonne stabilité dimensionnelle lors du traitement thermique. Il conserve son tranchant bien plus longtemps que la plupart des aciers inoxydables destinés à la fabrication de couteaux, mais il est moins résistant aux chocs, plus difficile à affûter et n'est que partiellement inoxydable. Pour les matrices et les pièces d'usure, il constitue l'un des choix les plus rentables du marché.
La plupart des articles les plus consultés sur cet alliage s'adressent aux acheteurs de couteaux. Ce guide aborde également cette question, mais il est principalement destiné aux ingénieurs et aux acheteurs qui ont besoin de pièces en D2 usinées, traitées thermiquement et livrées conformément au plan.
L'AISI D2 appartient au groupe “ D ” des aciers à outils pour travail à froid, où la lettre “ D ” désigne les nuances à haute teneur en carbone et en chrome. Le « 2 » permet de l'identifier au sein de ce groupe. C'est sa forte teneur en carbures de chrome durs qui confère à cet acier à outils à haute teneur en chrome sa résistance à l'usure, et son comportement lors de la trempe à l'air permet de limiter la déformation par rapport aux nuances trempées à l'eau ou à l'huile. Cet acier a été développé pour les outils de formage à froid qui doivent résister à l'usure et à l'abrasion pendant de longues séries de production.
Ce même alliage est commercialisé sous plusieurs noms à travers le monde, ce qui est important lorsque vous vous approvisionnez en matériaux ou que vous consultez un certificat d'usine provenant d'un autre pays.
| Système | Dénomination |
|---|---|
| AISI / SAE (États-Unis) | D2 |
| UNS | T30402 |
| ASTM | A681, classe D2 |
| DIN / EN (Allemagne, Europe) | 1,2379, X153CrMoV12 |
| JIS (Japon) | SKD11 (équivalent proche) |
| GB (Chine) | Cr12Mo1V1 (équivalent proche ; le Cr12MoV est similaire mais pas identique) |
“L'expression ” équivalent proche ’ correspond à une application concrète dans ce tableau. Les nuances SKD11 et Cr12Mo1V1 présentent une composition chimique similaire à celle du D2, mais ne sont pas toujours identiques ; il convient donc de préciser la norme requise sur le plan.
La composition chimique se caractérise par une teneur élevée en carbone, généralement d'environ 1,55 % (souvent arrondie à 1,5 %), et une teneur élevée en chrome, proche de 12 %. La composition de l'acier d2 ci-dessous indique les limites types définies par la norme ASTM A681. Les aciéries s'en tiennent souvent à des plages plus strictes.
| Élément | Plage typique (en % en poids) | Fonctionnalités |
|---|---|---|
| Carbone (C) | 1.40–1.60 | Permet d'obtenir des carbures durs ; confère une grande dureté |
| Chrome (Cr) | 11.00–13.00 | Agent de formation de carbure ; confère une résistance à l'usure et une certaine résistance à la corrosion |
| Molybdène (Mo) | 0.70–1.20 | Renforce la trempe ; améliore la résistance au revenu |
| Vanadium (V) | 1,10 au maximum (souvent environ 0,9) | Forme des carbures de vanadium très durs ; affine le grain |
| Manganèse (Mn) | 0,60 max. | Dureté de trempe : maintenue à un faible niveau afin de limiter la déformation |
| Silicium (Si) | 0,60 max. | Désoxydant |
| Fer (Fe) | Solde | Métal commun |
Une teneur en chrome de 12 % peut sembler proche de celle de l'acier inoxydable, mais une grande partie de ce chrome est liée sous forme de carbures plutôt que dissoute dans l'acier. Dans la microstructure trempée, cette structure de carbures se présente sous la forme de gros carbures de chrome dans une matrice de martensite revenue, et elle détermine à la fois la résistance à l'usure et la ténacité. C'est pourquoi cet acier à outils se tache et rouille plus facilement qu'un véritable acier inoxydable contenant une quantité similaire de chrome.
La dureté de l'acier D2 dépend entièrement de son état ; il convient donc de toujours la préciser avec la nuance D2 sur le plan. Les acheteurs indiquent parfois un seul chiffre, mais ce matériau se comporte comme trois métaux différents selon qu'il est recuit, trempé ou revenu.
| Propriété | Valeur typique | Notes |
|---|---|---|
| Dureté, après recuit | Environ 217-255 HB | En état prêt à l'usinage, tel que livré |
| Dureté, trempé et revenu | 58–62 HRC (valeur typique) | Cela dépend de la température de trempe |
| Densité | Environ 7,7 g/cm³ | Légèrement plus léger que l'acier au carbone ordinaire |
| Résistance à l'usure | Très élevé | Principale raison de choisir D2 |
| Solidité | Faible à modéré | Inférieur à A2, S7 ou H13 |
| Stabilité dimensionnelle lors du durcissement | Très bien | Le durcissement à l'air permet de limiter la déformation |
| Usinabilité (recuit) | Juste | Environ la moitié de celle d'un acier à outils au carbone à 1 % |
| Résistance à la corrosion | Clair, semi-inoxydable | Meilleur que l'acier à outils au carbone, inférieur à 440C |
La dureté indiquée sur votre plan doit toujours préciser l'échelle et la plage, par exemple “ 58–60 HRC ”, et non pas simplement “ D2 trempé ”. Une plage de deux à trois points est normale et permet au spécialiste du traitement thermique d'atteindre cette valeur de manière fiable.
La dureté est mesurée selon l'échelle Rockwell C à température ambiante. En fonction du traitement thermique, la dureté peut varier entre environ 55 et 62 HRC ; certains couteliers poussent même la dureté des lames jusqu'à 62-63 HRC, au risque de provoquer des ébréchures.
Le compromis essentiel réside dans l'équilibre entre dureté et ténacité : par rapport aux autres aciers de sa catégorie, le D2 offre une résistance élevée à l'usure associée à une faible ténacité, qui reste toutefois suffisante pour les matrices et les lames non soumises à des chocs. Comme il est entièrement traitable thermiquement, une même barre peut être optimisée pour obtenir différents rapports entre résistance à l'usure et ténacité.
C'est lors du traitement thermique que se joue la réussite ou l'échec des pièces en acier de nuance D2, et c'est le sujet que la plupart des guides concurrents négligent. Le schéma ci-dessous présente une séquence type ; les températures exactes sont indiquées dans la fiche technique du fournisseur d'acier et dans la procédure de l'atelier de traitement thermique.
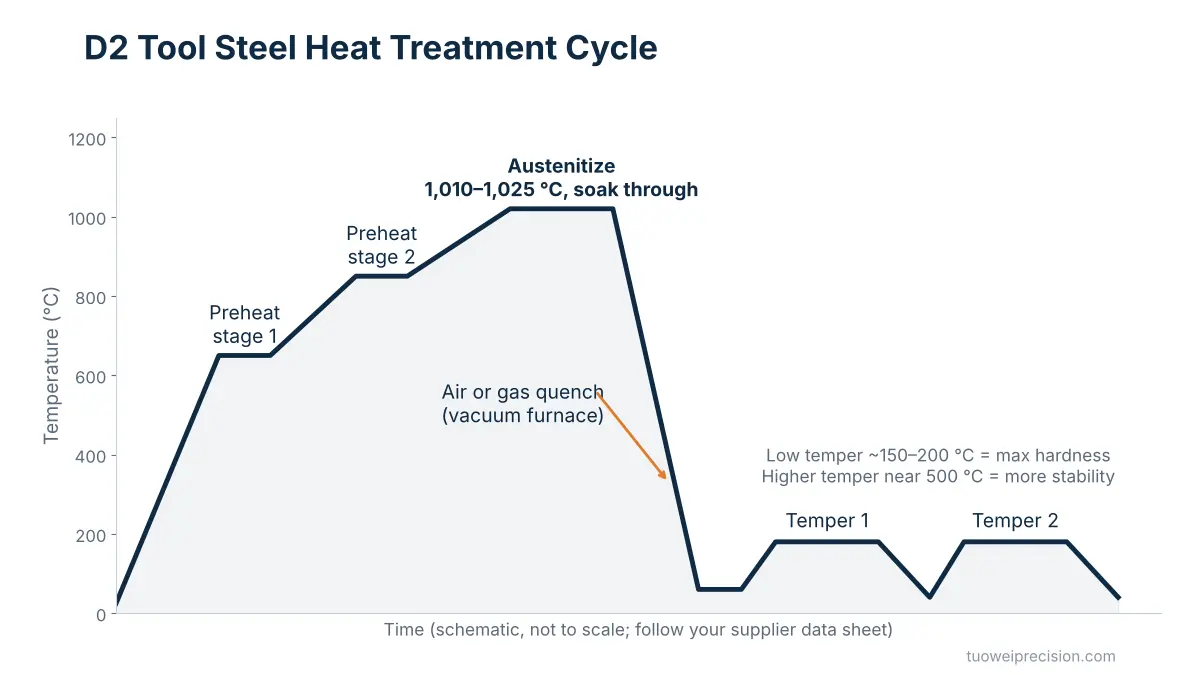
Nous recommandons généralement le durcissement sous vide pour l'acier D2 de précision, car ce procédé évite la décarburation superficielle et la formation de calamine. Son coût est supérieur à celui du traitement en four ouvert, mais il permet généralement d'éviter une opération de rectification, de sorte que le coût total est souvent similaire.
Le forgeage n'est généralement pas rentable avec cette nuance. Ce matériau à haute résistance à l'usure présente une plage de travail à chaud très étroite et se fissure facilement s'il est forgé à une température trop basse ; c'est pourquoi la plupart des pièces sont usinées à partir de barres recuites.
L'AISI D2 est usinable à l'état recuit, mais il ne pardonne pas la moindre erreur. Voici les points auxquels nos opérateurs veillent lors de chaque opération d'usinage sur du matériau D2.
Entraînement en douceur, finition intense. Effectuez l'enlèvement de matière important à l'état recuit, puis réalisez la finition des éléments critiques par meulage ou fraisage à haute vitesse après le traitement thermique. Tenter de respecter des tolérances serrées avant le durcissement revient à ne pas tenir compte de la variation dimensionnelle qui en découle.
Prévoyez une usure des outils abrasifs. Les carbures de chrome sont plus durs que de nombreux matériaux utilisés pour les outils de coupe. Le carbure revêtu convient aux pièces recuites ; pour le fraisage et le tournage de matériaux durs, il faut recourir à des outils en CBN ou en céramique et respecter des paramètres soigneusement contrôlés.
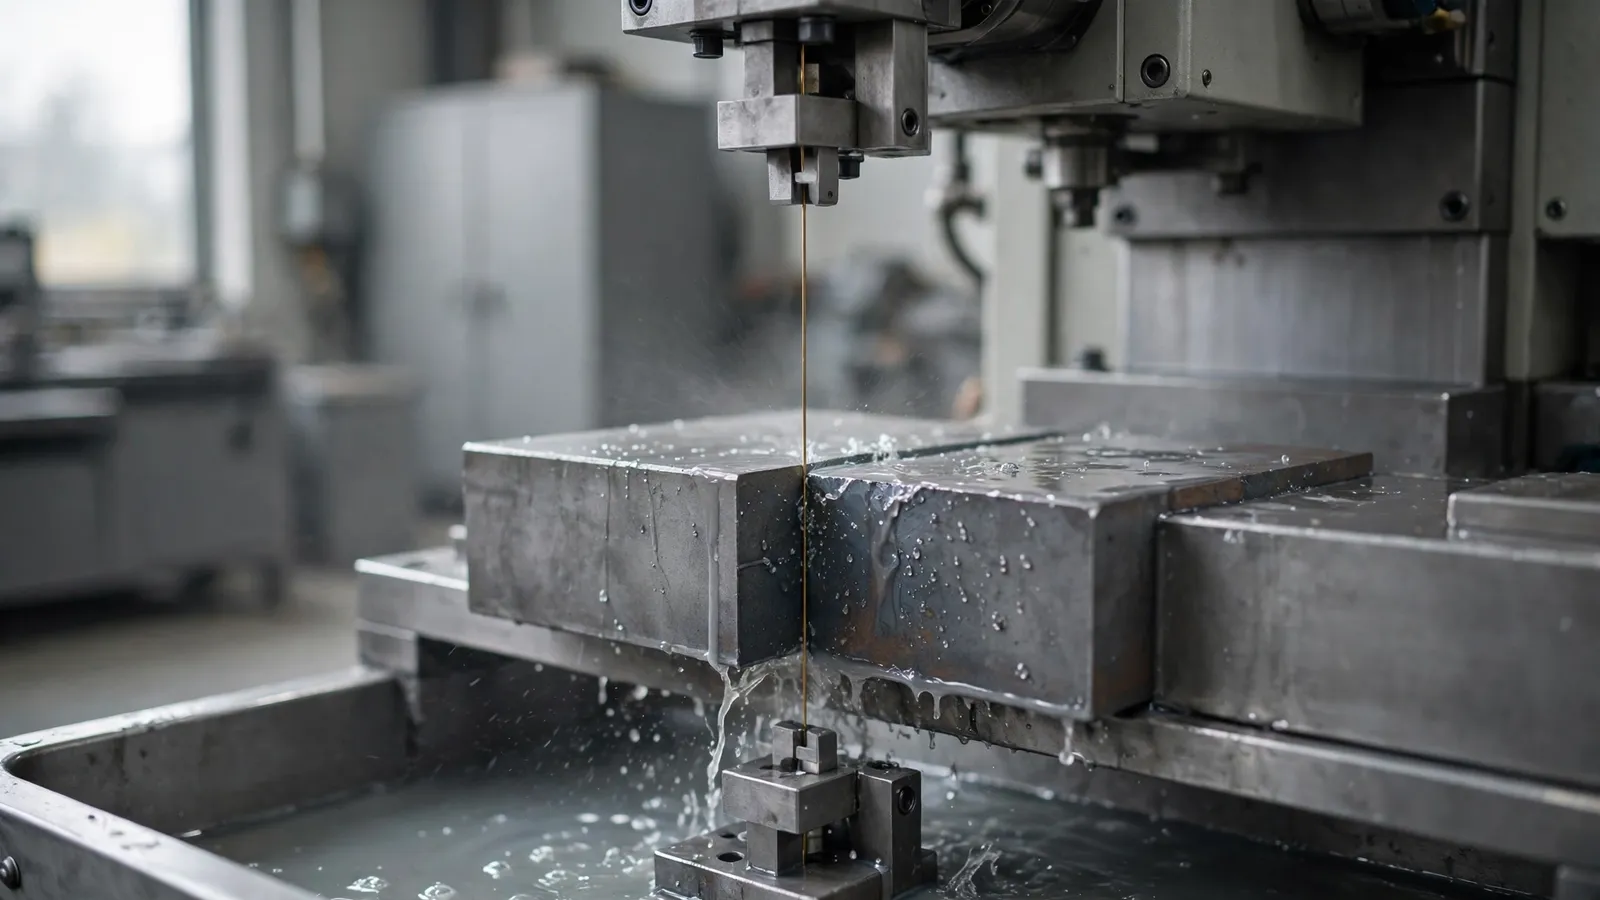
Utilisez l'électroérosion à fil avec précaution. Electro-érosion à fil Elle permet de découper avec précision l'acier D2 trempé, mais laisse une fine couche de refusion et peut générer des contraintes résiduelles susceptibles de provoquer des fissures dans les sections épaisses. Plusieurs passes de finition et un recuit après l'électroérosion permettent de réduire ce risque.
Faites attention aux brûlures par frottement. Un meulage trop agressif provoque une surchauffe de la surface et peut entraîner une baisse de la dureté locale ou la formation de fissures. Pour éviter cela, il convient d'utiliser des meules à dureté faible, d'appliquer une quantité suffisante de liquide de refroidissement et d'effectuer des passes légères.
Conception en vue d'un traitement thermique. Les angles internes vifs, les variations brusques d'épaisseur et les trous situés près des bords concentrent tous les efforts lors de la trempe. Un rayon généreux au niveau des angles constitue l'un des moyens les moins coûteux d'éviter la fissuration des matrices.
L'erreur la plus courante que l'on constate sur les plans est la spécification d'une tolérance serrée sans préciser si celle-ci s'applique avant ou après le durcissement. Cette simple ambiguïté peut transformer une pièce finie en rebut.
Une spécification claire permet d'éviter une série de questions et vous protège si les pièces livrées ne respectent pas les tolérances. Voici les mentions que nous recommandons d'ajouter à tout plan concernant des pièces en AISI D2 :
Si une ligne manque, le fournisseur doit deviner. La plupart opteront pour l'interprétation valide la moins chère, qui ne correspondra peut-être pas à celle que vous aviez prévue.
Le CPM D2 est une version issue de la métallurgie des poudres de la même composition chimique. Ses carbures sont beaucoup plus fins et répartis de manière plus homogène, ce qui améliore la ténacité et facilite l'affûtage, mais à un prix plus élevé. Le DC53 est un acier de type D2 modifié, développé au Japon, qui présente une ténacité supérieure et un meilleur comportement à l'électroérosion à fil. Ces deux aciers méritent d'être pris en considération lorsque les matrices en D2 standard s'usent prématurément, mais il convient de vérifier leur disponibilité et leurs délais de livraison avant de repenser la conception en fonction de ceux-ci.
Les ingénieurs comparent généralement le grade D2 à quelques autres grades qu'ils connaissent bien. Ce tableau comparatif résume les avantages et les inconvénients de chacun.
| Grade | Type | Dureté typique | Résistance à l'usure | Solidité | Résistance à la corrosion | Idéal pour |
|---|---|---|---|---|---|---|
| D2 | Usinage à froid, trempe à l'air | 58 à 62 HRC | Très élevé | Faible à modéré | Juste | Matrices, poinçons, lames de refendage, plaques d'usure |
| A2 | Usinage à froid, trempe à l'air | 57 à 62 HRC | Modéré à élevé | Supérieur à D2 | Faible | Outillage soumis à des chocs, matrices de formage |
| D3 | Usinage à froid, trempe à l'huile | 58 à 64 HRC | Très élevé | Inférieur à D2 | Juste | Formes simples, très sollicitées |
| 440C | Acier inoxydable martensitique | 56 à 60 HRC | Haut | Modéré | Bon | Roulements, pièces de vannes, couteaux en acier inoxydable |
| 4140 | Acier faiblement allié | Environ 28 à 32 HRC, pré-trempé | Faible à modéré | Haut | Faible | Arbres, supports, pièces structurelles de machines |
A2 contre D2 : L'A2 contient environ 5 % de chrome et moins de carbures ; il est donc plus résistant, mais s'use plus rapidement. Optez pour l'A2 lorsque l'écaillage est le mode de défaillance ; choisissez la nuance D2 lorsque c'est l'usure.
D3 contre D2 : Le D3 contient davantage de carbone et ne présente pas de teneur significative en molybdène ni en vanadium ; il est généralement trempé à l'huile. Il offre une résistance à l'usure légèrement supérieure pour les formes simples, mais le D2, trempé à l'air, est plus stable et plus largement disponible en stock.
4140 contre D2 : Il ne s'agit pas tant de concurrents que de partenaires. Le 4140 est un acier allié robuste et peu coûteux destiné aux supports, aux arbres et aux dispositifs de fixation ; le D2 est utilisé là où les surfaces doivent résister à l'usure. De nombreux jeux de matrices combinent les deux.
Le D2 est parfois confondu avec un acier rapide tel que le M2, mais ce n'est pas le cas. L'acier rapide conserve sa dureté aux températures de coupe, tandis que le D2 commence à se ramollir dès que les températures de revenu dépassent environ 500 °C.
Oui, si vous privilégiez la tenue de coupe à la facilité d'affûtage. C'est pourquoi “ l'acier D2 est-il adapté aux couteaux ? ” est l'une des questions les plus fréquemment posées au sujet de cet alliage. Avec une dureté comprise entre 59 et 61 HRC, il conserve son tranchant nettement plus longtemps que les aciers inoxydables courants utilisés pour les couteaux, et son coût est inférieur à celui des nuances modernes issues de la métallurgie des poudres.
Les couteaux en D2 ont gagné en popularité car cette nuance est peu coûteuse, largement disponible chez les fournisseurs d’acier et réagit de manière constante au traitement thermique. Dans des tests de tenue de coupe publiés, Larrin Thomas, de Knife Steel Nerds, indique que le D2 offre de bonnes performances pour son prix lors des tests CATRA, mais qu'il reste en retrait par rapport aux aciers en poudre à forte teneur en vanadium tels que le S30V. Ces résultats CATRA expliquent pourquoi cette nuance est si souvent utilisée dans les couteaux d'entrée et de milieu de gamme.
Les compromis sont toutefois bien réels :
Face au 440C, le D2 l'emporte généralement en termes de tenue de coupe, tandis que le 440C se distingue par sa résistance à la rouille et sa facilité d'affûtage. Aucun des deux n'est mauvais ; tout dépend si le couteau est rangé dans une poche au sec ou dans une cuisine humide. La résistance à la corrosion du D2 se situe entre celle de l'acier au carbone et celle de l'acier inoxydable, tandis que le 440C offre une meilleure résistance à la corrosion dans les environnements où l'humidité est constante.
Non. L'acier à outils D2 est souvent qualifié de « semi-inoxydable » car sa teneur en chrome de 12 % lui confère une meilleure résistance à la rouille que aciers à outils au carbone simple, mais la quantité de chrome libre restante n'est pas suffisante pour en faire un acier inoxydable. Il faut s'attendre à l'apparition de rouille superficielle en cas de stockage dans un environnement humide, sur les pièces manipulées à mains nues et dans un liquide de refroidissement périmé.
Pour l'outillage, un film d'huile légère, un revêtement antirouille ou un traitement de surface par PVD ou nitruration permet de résoudre la plupart des problèmes. Pour les pièces destinées à un usage alimentaire ou médical qui doivent rester propres, optez plutôt pour une nuance d'acier inoxydable telle que le 440C ou un acier inoxydable issu de la métallurgie des poudres.
| Application | Pourquoi le D2 est-il adapté ? |
|---|---|
| Matrices de découpage et d'estampage | Conserve un tranchant optimal tout au long des longues séries de production |
| Poinçons et boutons de matrice | Dureté élevée et bonne résistance à l'usure |
| Lames de cisaillement et de refendage | Tenue des bords sur les tôles et les bobines |
| Matrices de roulage de filets | Résiste à l'usure par abrasion et à la pression de roulement |
| Outils de formage et de découpe | Stable après traitement thermique |
| Jauges et plaques d'usure | Stabilité dimensionnelle et dureté de surface |
| Couteaux industriels et couteaux de poche | Une longue durée de vie des lames à un coût modéré |
Lorsque les chocs sont prédominants, comme lors du poinçonnage intensif de tôles épaisses en acier D2, une nuance plus résistante, telle que l'A2 ou le S7, offre souvent une durée de vie plus longue, même si elle s'use plus rapidement.
Oui, pour les applications où la résistance à l'usure est primordiale. Le D2 est l'un des aciers à outils pour travail à froid les plus utilisés, car il allie une dureté élevée, une très bonne résistance à l'usure et un traitement thermique stable, le tout à un prix modéré. Ses points faibles sont une ténacité limitée, une affûtage difficile et une résistance à la corrosion seulement moyenne ; il convient donc de l'adapter à l'usage prévu.
Dans l'ensemble, on opte pour le D2. Comme il s'agit d'un acier trempé à l'air, il se déforme moins lors du traitement thermique et il est plus facile de s'en procurer dans une large gamme de dimensions. Le D3 contient plus de carbone et offre une résistance à l'usure légèrement supérieure pour les formes simples, mais il est généralement trempé à l'huile et moins stable. Le D3 constitue donc un choix plus restreint et plus spécialisé.
Oui, par rapport à la plupart des aciers inoxydables utilisés pour les couteaux. Ses gros carbures de chrome résistent aux abrasifs courants, ce qui rend l'affûtage plus long sur des pierres classiques. Les affûteurs en diamant ou en céramique donnent de bien meilleurs résultats. L'avantage de cette difficulté réside dans la tenue de la lame : une fois affûtée, une lame en D2 ayant subi un traitement thermique adéquat dure nettement plus longtemps lors des tests de coupe.
Tout dépend de la priorité. Le D2 offre généralement un meilleur tranchant et résiste mieux à l'usure, tandis que le 440C résiste mieux à la rouille et s'affûte plus facilement. Pour les matrices et les pièces d'usure industrielles, on privilégie généralement le D2. Pour les couteaux ou les composants exposés à l'humidité, aux aliments ou aux produits chimiques de nettoyage, le 440C ou une autre nuance d'acier inoxydable constitue le choix le plus sûr.
C'est possible, mais cela s'avère difficile et nécessite une procédure spécifique. Sa forte teneur en carbone et en chrome le rend sensible à la fissuration ; le soudage nécessite donc un préchauffage, un métal d'apport adapté, un refroidissement lent et un recuit de consolidation par la suite. Le soudage de réparation des matrices en D2 est courant dans les ateliers d'outillage, mais il s'agit d'un travail de spécialiste plutôt que d'une opération de fabrication courante.
L'acier à outils D2 nécessite une planification minutieuse. Précisez les conditions et la dureté sur le plan, prévoyez une marge de rectification lorsque les tolérances sont serrées, ajoutez des rayons lorsque la conception le permet, et déterminez dès le début si un durcissement sous vide est nécessaire. Ces quatre décisions ont une incidence plus importante sur les coûts et le taux de rebut que l'usinage lui-même.
Nous usinons l'acier D2 à l'état recuit et trempé, nous réalisons la finition des éléments trempés par rectification et électroérosion, et nous coordonnons le traitement thermique afin que la pièce finale soit conforme au plan. Consultez notre acier Service d'usinage CNC, capacités en matière d'électroérosion à fil et services d'usinage de précision. Pour plus d'informations, consultez Comment fonctionne l'électroérosion à fil ? et notre article explicatif sur résistance à la traction et limite d'élasticité.
Pour calculer le prix d'une pièce en matériau D2, Téléchargez votre dessin pour obtenir un devis ou rendez-vous sur Précision Tuowei pour découvrir l'ensemble de notre gamme de produits.
Sources et lectures complémentaires
Les valeurs relatives à la composition, à la dureté et au traitement thermique sont des chiffres indicatifs fournis à titre de référence. Respectez toujours la fiche technique du fournisseur d'acier et la procédure homologuée de votre prestataire de traitement thermique.