引張強度と降伏強度の違いは、同じ試験曲線上の2つの点に集約されます。降伏強度とは、材料が永久的な曲がりや伸びを始め始める応力のことです。引張強度(極限引張強度、UTS)とは、材料が首縮みを起こして破断し始める前に耐えられる最高応力のことです。 降伏は常に先に発生するため、降伏強度は引張強度よりも低くなります。ほとんどの機械加工部品において、設計の基準となるのは降伏強度です。なぜなら、恒久的に変形した部品は、通常、その役割をすでに果たせなくなっているからです。
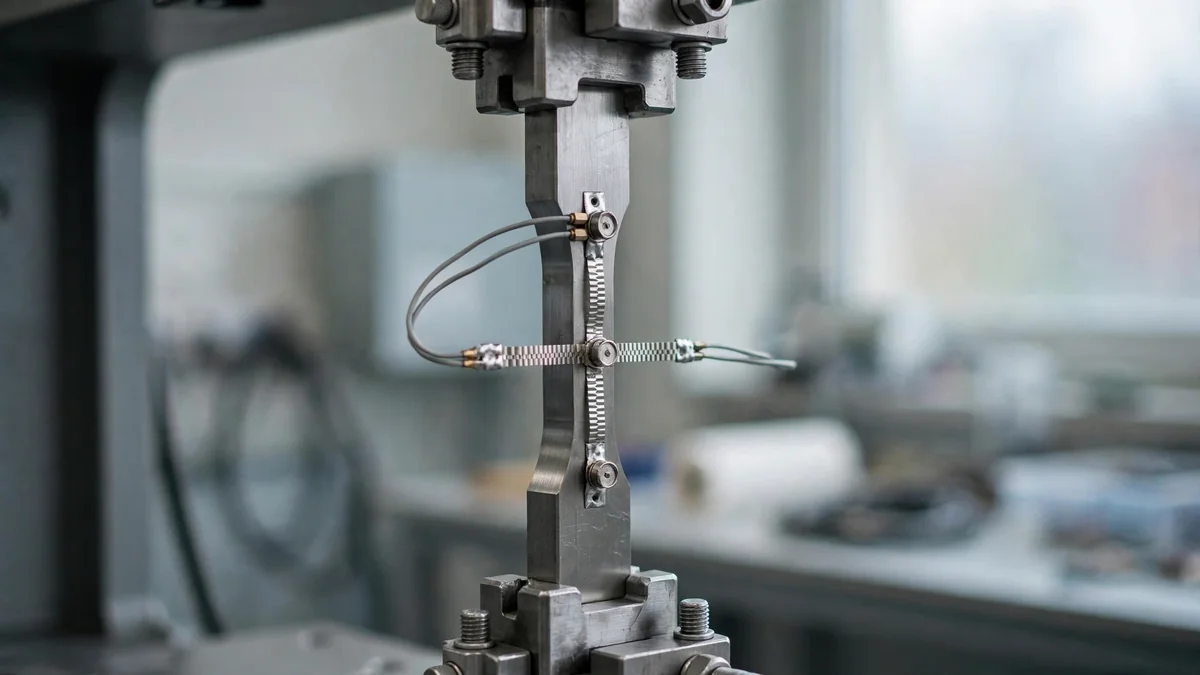
引張試験では、標準的なドッグボーン試験片を一定の速度で引っ張りながら、試験機が荷重と伸びを記録します。 降伏応力は、曲線が直線から初めて外れる地点で読み取られ、極限強度は、曲線が下降に転じる前に到達する最高点となります。試験の全過程で応力が記録されるため、1回の試験で、最初の恒久的な変形から最終的な破断に至るまで、材料がどれだけの応力に耐えられるかがわかります。
金属部品に荷重をかけると、最初は弾性変形を起こします。荷重を取り除くと、元の 大きさに戻ります。荷重をさらにかけ続けると、伸びの一部が残ったままになる点に達します。これが降伏です。
普通鋼には明確な降伏点が認められます。すなわち、材料が変形するにつれて曲線は下降または平坦化します。一方、アルミニウム、ステンレス鋼、チタンにはそのような降伏点が見られません。これらの材料については、慣例により、0.2%の永久ひずみを生じさせる応力を降伏強度と定義しており、これを「0.2%オフセット降伏強度」と呼びます。
オフセットは、ひずみ0.2%の点から曲線の弾性部分に平行な直線を引くことで求められます。その直線が曲線と交差する点が降伏点となります。この手順は、以下の文献に記載されています。 ASTM E8/E8M、金属材料の引張試験に関する標準試験方法、米国の材料認証のほとんどが参照している規格です。
応力-ひずみ曲線において、延性のある材料は降伏後に長く平坦な伸びを示すのに対し、脆性材料は、その間にほとんど塑性変形を伴わずに破断する。 両方の材料に対して同じ試験が行われるため、引張強度と降伏強度は1つの曲線から読み取ることができ、使用中に部品が形状を維持できるかどうかは、依然としてその材料の降伏点における強度によって決まります。
降伏点を過ぎると、ほとんどの金属は伸び続けるにつれて強さを増していきます。これがひずみ硬化です。やがて応力はピークに達します。そのピークが引張強さです。
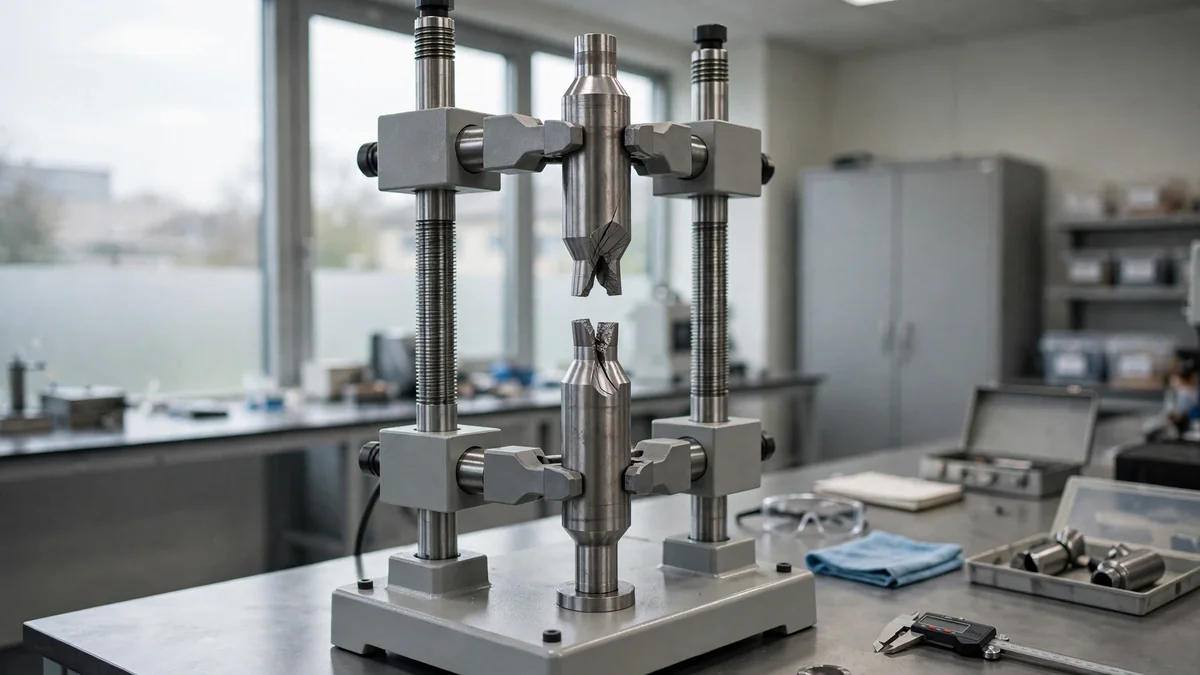
ピークを過ぎると、試験片はネッキング現象を起こし始めます。つまり、局所的な断面が急速に薄くなり、棒が耐えられる荷重が低下し、その直後に破断します。破断時の応力は「破断強度」と呼ばれ、延性のある金属の場合、元の断面積に基づいて計算すると、引張強さ(UTS)よりも低くなります。
引張強度は、最大力を元の断面積で割ることで算出されます:UTS = F_max / A₀。
ピークを過ぎると、試験片がネッキングを起こすにつれて曲線は下降するため、ピークそのものが極限強度を示す。 脆性材料はネッキングが生じることなくピークで破断するのに対し、延性のある材料はピークを過ぎても伸び続けます。降伏強度が高いほど、そのピークまでの余裕幅は狭くなり、引張強度が降伏強度よりわずかに高いだけの場合、余裕はほとんど残されませんが、余裕幅が大きいほど、部品が破断する前に予兆が現れやすくなります。
| 降伏強度 | 極限引張強さ | |
|---|---|---|
| その意味するところ | 恒久変形の開始 | ネッキング前の最大応力 |
| 応力-ひずみ曲線上の位置 | 弾性領域の終わり | 曲線のピーク |
| 価値 | 常に低い | 常に高い |
| 発見の経緯 | 利回りポイント、または0.2%のオフセット | 最大荷重 ÷ 元の面積 |
| 主な用途 | 形状を維持しなければならない部品の設計限界 | 許容誤差、材料比較、品質チェック |
| 代表的な仕様記号 | Rp0.2、σy、Fy | Rm、σu、Fu |
降伏強度と引張強度の違いは、最初の恒久的なたわみと最終的な破断との間の差です。多くの場合、データシートにはこの2つの値が併記されています。同一の検査証明書に記載された引張強度と降伏強度の値は、同じロットに関するものであり、降伏強度と引張強度の値は、部品が破損する前にどれだけの予兆を示すかを示しています。
以下の数値は、一般的な材料仕様書や公表されている代表的な値に基づく最小値であり、これらは『』などの参考文献に長年にわたりまとめられてきたデータの一種です。 NBS通達第447号「金属および合金の機械的特性」(NIST). 強度は、焼入れ状態、厚さ、および製品の形状に大きく左右されるため、必ず製造証明書または当該部品の正確な仕様を確認してください。
| 素材 | 降伏強度(MPa/ksi) | 引張強度(MPa/ksi) | 降伏比 |
|---|---|---|---|
| 構造用鋼材 ASTM A36(最低規格) | 250 / 36 | 400~550/58~80 | 約0.45~0.63 |
| ステンレス304、焼きなまし(ASTM A240 以上) | 205 / 30 | 515 / 75 | 約0.40 |
| アルミニウム 6061-T6(標準) | 276 / 40 | 310 / 45 | 約0.89 |
| アルミニウム 7075-T6(標準) | 503 / 73 | 572 / 83 | 約0.88 |
| チタングレード5、Ti-6Al-4V(ASTM B348 以上) | 828 / 120 | 895 / 130 | 約0.93 |
最後の列をご覧ください。焼鈍処理した304ステンレス鋼の降伏強度は引張強度の約40%に過ぎないため、塑性範囲が広く、破断する前に十分な予兆が現れます。 7075-T6およびTi-6Al-4Vは、最大強度に近い値で降伏します。これらは非常に強度が高いですが、「曲がる」状態と「破断する」状態の間の余裕はほとんどありません。私たちの比較によると、 6061 対 7075 アルミニウムの CNC 加工 合金を選ぶ際にこれがどのように影響するかを示しており、その グレード2対グレード5のチタンガイド チタンについても同様の質問を取り上げています。
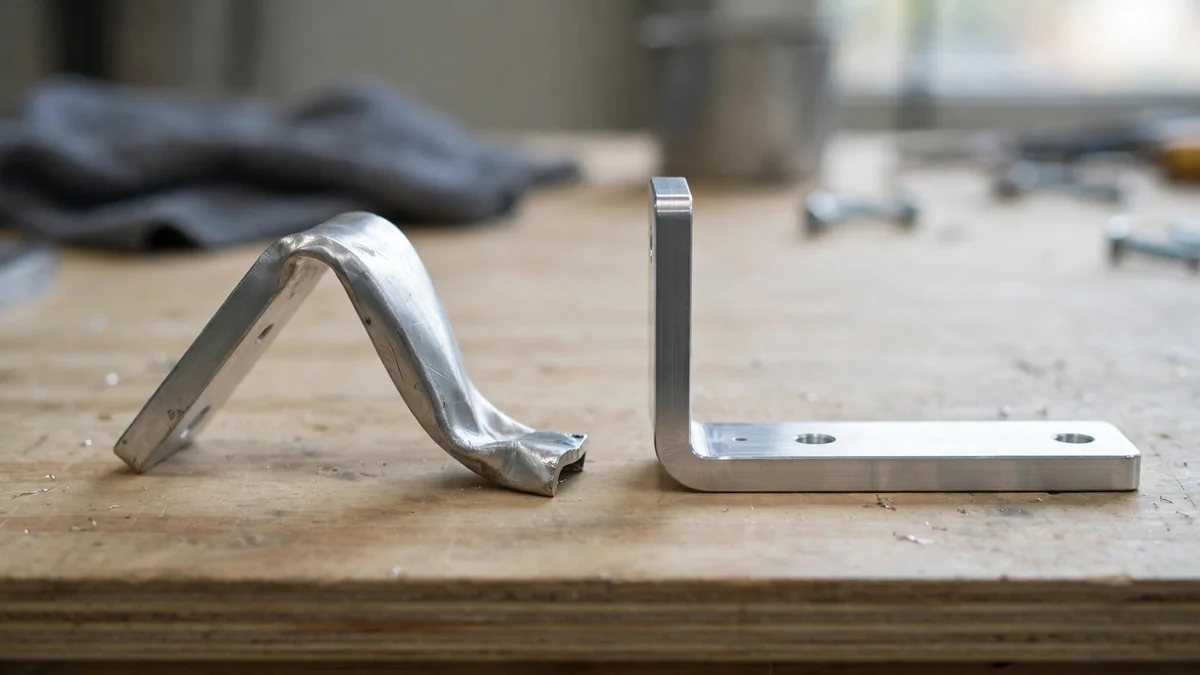
ほとんどの機械部品において、降伏強度がより重要となります。2 mm 曲がったブラケット、永久変形が生じた軸、あるいは歪んでシールから漏れが生じたハウジングなどは、たとえ破損していなくても、すでに機能不全に陥っていると言えます。 そのため、設計者は、使用応力を降伏応力以下に設定し、用途に適した安全率(業界や荷重の確実性に応じて、多くの場合1.5~4)を乗じて計算します。
その他のケースでは、引張強度が最も重要となります:
当社の見解:設計時は降伏強度を基準とし、引張強度との比較検証を行い、伸び率も確認する必要があります。伸び率が極めて低い高強度材料であっても、数値上の要件を満たしていても、衝撃を受けると割れてしまう可能性があります。
圧縮強度についても、逆の観点から同様の理屈が当てはまります。引張強度が高い材料でも、圧縮強度には弱い場合があるため、柱や支持部については、圧縮時の最小降伏値を個別に確認します。「材料の強度」という分野では、こうしたあらゆるケースが網羅されており、一般的に、降伏値が高いほど破断強度も高くなります。
「剛性」は別の特性であり、当ガイドの ヤング率.
降伏比(YS ÷ UTS)は、材料がどれだけの塑性余力を持っているかを示します。構造用鋼や焼鈍処理されたステンレス鋼によく見られる0.4~0.7程度の比率は、部品が破断するずっと前に目に見える変形が生じることを意味します。 0.85を超える比率は、熱処理されたアルミニウムやチタン合金によく見られ、降伏後に破断がより早く生じることを意味します。
耐震基準や構造基準では、鋼材の場合、この比率が上限として定められていることがよくあります。これは、鋼材が延性を活かしてエネルギーを吸収することを前提としているためです。機械加工部品の場合、この比率が大きいことは欠陥ではありません。単に、設計余裕を材料の警告伸長率ではなく、安全率から確保する必要があることを意味するだけです。
この比率は、部品の弾性挙動と塑性挙動の関係も表しています。 この比率が低い場合は、降伏後の塑性範囲が広いことを意味し、高い場合は、材料が弾性状態から破断に至るまで、その間の曲げ変形がほとんどないことを意味します。圧縮荷重下では、鋼の場合、圧縮降伏値は通常、引張降伏値に近い値をとりますが、鋳鉄やコンクリートでは、材料を降伏点を超えて応力をかけるために必要な荷重が大きく異なります。
図面や見積依頼書には、次のような誤りが頻繁に見られます:
強度が重要な部品については、ご注文の際に材料証明書をご請求ください。当社の 品質保証 このプロセスには製粉証明書の確認が含まれており、当社の CNC加工サービス 上記に記載された状態の鋼、アルミニウム、チタンを対象としています。
もう1つ確認すべき点は、証明書に記載されている降伏強度と引張強度のバランスです。引張強度試験の結果が降伏強度をわずかに上回る程度の場合、そのロットには余裕がほとんどないため、証明書に記載されている値よりも降伏強度が低い場合は、そのロットを不適合とする理由となります。 引張強度の測定値は、常に降伏値と同じ試験片から得られたものでなければなりません。そうして初めて、この2つの数値が同一の材料を表すことになります。
降伏強度とは、材料が恒久的な変形を始め始める応力のことです。引張強度とは、ネッキングや破断が生じる前に材料が耐えうる最大応力のことです。降伏は引張強度よりも先に発生し、その値は常に引張強度よりも低くなります。技術者は、部品が降伏点を超えないように設計しますが、引張強度は破断に至るまでの余裕がどれほどあるかを示す指標となります。
はい。降伏点は弾性挙動の終わりを示し、その点以降、材料はひずみ硬化により、それ以上の荷重に耐えることができます。引張強度は応力-ひずみ曲線のピーク値であるため、常に降伏点以上となります。非常に脆い材料の場合、この2つの値はほぼ同じになります。
これは、荷重を取り除いた後に0.2%の永久ひずみが残る応力のことです。アルミニウムやステンレス鋼を含む多くの金属には明確な降伏点がないため、このオフセット法を用いることで、一貫性があり再現性のある値が得られます。これを求めるには、0.2%のひずみ点から弾性領域の傾きに平行な直線を引きます。
必ずしもそうとは限りません。引張強度が高いほど、通常は伸びや靭性が低下するため、衝撃を受けた際に曲がるのではなく、材料に亀裂が生じる可能性があります。また、機械加工が難しくなったり、コストが高くなったりすることもあります。最適な選択とは、実際の使用条件において、強度と延性、剛性、耐食性、およびコストのバランスが取れたものです。
これは材料によって異なります。 構造用鋼の降伏比は通常約0.6、焼なまし処理済みのステンレス鋼は約0.4、熱処理済みのアルミニウムやチタン合金は約0.85~0.93です。この比率が低いほど、材料が破断する前に生じる塑性変形が大きくなり、目に見える兆候もより顕著になります。
ほとんどの部品において、降伏強度がより重要となります。なぜなら、恒久的に変形した部品は、たとえ破断していなくても、すでに破壊されているとみなされるからです。一方、破断荷重が限界となる衝突構造、脆性材料、および締結部品においては、引張強度がより重要となります。設計は降伏強度を基準とし、引張強度で検証を行い、伸び率も確認する必要があります。
降伏強度は、使用中に部品が決して超えてはならない一線として扱い、引張強度は破断直前の最終ラインとして捉えてください。規格の最低値を採用し、すべての図面に焼戻し状態を明記し、衝撃や疲労が想定される場合は伸び率を確認してください。これら3つの習慣を身につければ、強度データは本来の役割を果たしてくれます。
特定の合金や焼入れ状態の部品をお探しですか?図面をアップロードして、 無料即時見積もり、または以下のサイトをご覧ください 卓偉精密 当社の素材や製造プロセスの全ラインナップをご覧いただけます。