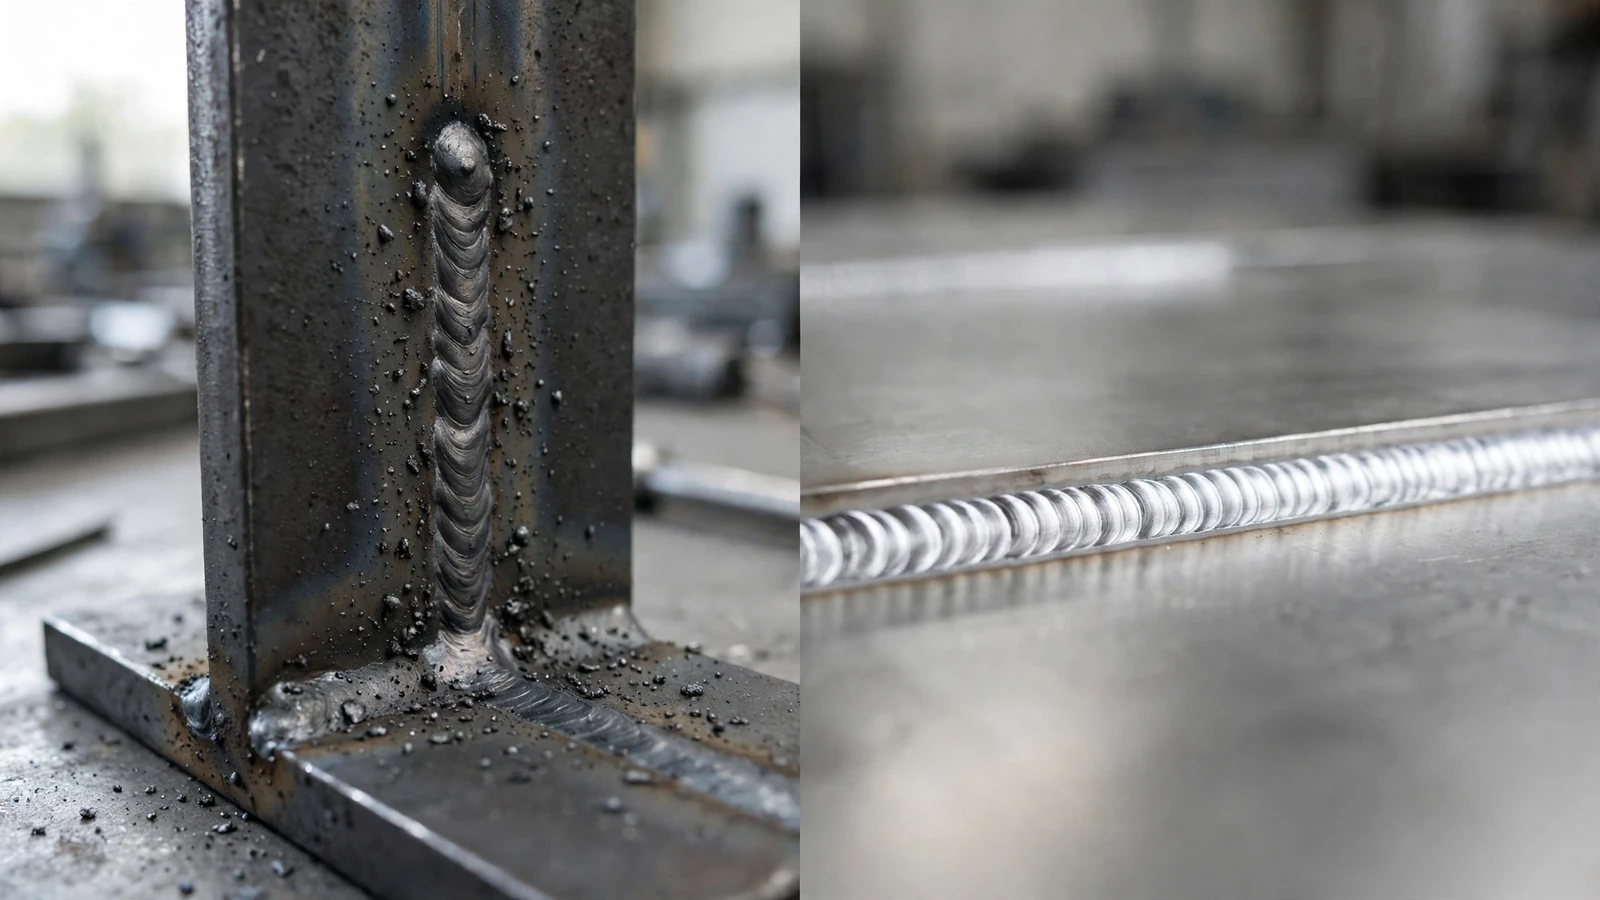
MIG溶接とTIG溶接の最大の違いは、溶加材の供給方法にあります。MIGはガンから消耗性のワイヤを供給するため、作業が速く、習得も容易です。一方、TIGは非消耗性のタングステン電極と別の溶加棒を使用するため、作業速度は遅くなりますが、はるかに精密な制御が可能で、溶接部がきれいで、より良い結果が得られます。 薄い部分や目立つ部分.
簡単な答え: 速度、厚肉材、および部品あたりのコスト削減を重視する場合はMIG溶接を選びましょう。薄板、ステンレス鋼、アルミニウム、および見た目がきれいでなければならない、あるいは気密性が求められる溶接にはTIG溶接を選びましょう。適切な手順を踏めば、どちらの溶接法でも母材と同等の強度の溶接部を得ることができます。両者の違いは、速度と制御性であり、本質的な強度ではありません。
TIG溶接とMIG溶接のどちらを検索しても、疑問点は同じです。そこで、このガイドでは、加工業者の視点からMIG溶接とTIG溶接のプロセスを比較します。それぞれの得意分野、材料や厚さに応じた選び方、コストを左右する要因、そして手直しを招くミスについて解説します。
MIG溶接とTIG溶接は、いずれもシールドガスによって保護されるアーク溶接法です。MIG溶接とTIG溶接の違いは、電極にあります。
MIG溶接、メタル・インert・ガス(MIG)の略称であり、ガス・メタル・アーク溶接(GMAW)とも呼ばれるこの溶接法では、スプールから溶接ガンへと固形ワイヤ電極を送り出します。このワイヤは電極であると同時に溶加材でもあり、トリガーを引いている間、継ぎ目に連続的に溶け込んでいきます。
TIG溶接, 「タングステン・不活性ガス(Tungsten Inert Gas)」の略称であり、正式名称はガス・タングステン・アーク溶接(GTAW)と呼ばれるこの溶接法では、溶融しないタングステン電極からアークを発生させます。溶接工は、別の棒状材料から手作業で溶加材を供給するか、適切な薄肉接合部では溶加材を使わずに溶接を行い、通常はフットペダルや指先操作で電流を制御します。
その一つの設計上の選択が、スピード、必要なスキル、清潔さ、コスト、そして各工程がどの作業に適しているかといった、他のあらゆる要素を左右するのです。
これらの違いや、セットアップにおける共通点と相違点を理解しておけば、溶接プロジェクトにおいてどちらの工法が適しているかを判断しやすくなります。MIG溶接は生産現場では標準的な工法としてよく用いられますが、TIG溶接は、溶接部が見える場合や気密性が求められる部品に限定して使用されることが多いです。
| ファクター | MIG(GMAW) | TIG(GTAW) |
|---|---|---|
| 電極 | 溶接用ワイヤ(溶加材) | 非消耗品のタングステン |
| 溶加材 | Fedが自動的に | 手動で追加(またはなし) |
| シールドガス | 鋼材にはアルゴン/CO₂混合ガス、アルミニウムにはアルゴン | 純アルゴン(場合によってはアルゴン/ヘリウム) |
| 速度 | 高速かつ高堆積率 | 遅い |
| 習得すべきスキル | 低~中程度 | 高い |
| 制御と精度 | 中程度 | 素晴らしい |
| 外観 | よし、少し飛び散ったな | とてもきれいで、飛び散りも全くない |
| 最適な厚さの範囲 | 中程度~太め | 細め~中程度 |
| アルミニウム | スプールガンまたはプッシュプル方式で可能 | エアコンと相性抜群 |
| 屋外での使用 | かわいそう(ガスが吹き飛んでしまう) | かわいそう(ガスが吹き飛んでしまう) |
| 溶接1メートルあたりのコスト | 下へ | より高い |
| 代表的な用途 | フレーム、ブラケット、構造部品、量産ロット | ステンレス製の筐体、アルミニウム製部品、チューブ、目に見える溶接部 |
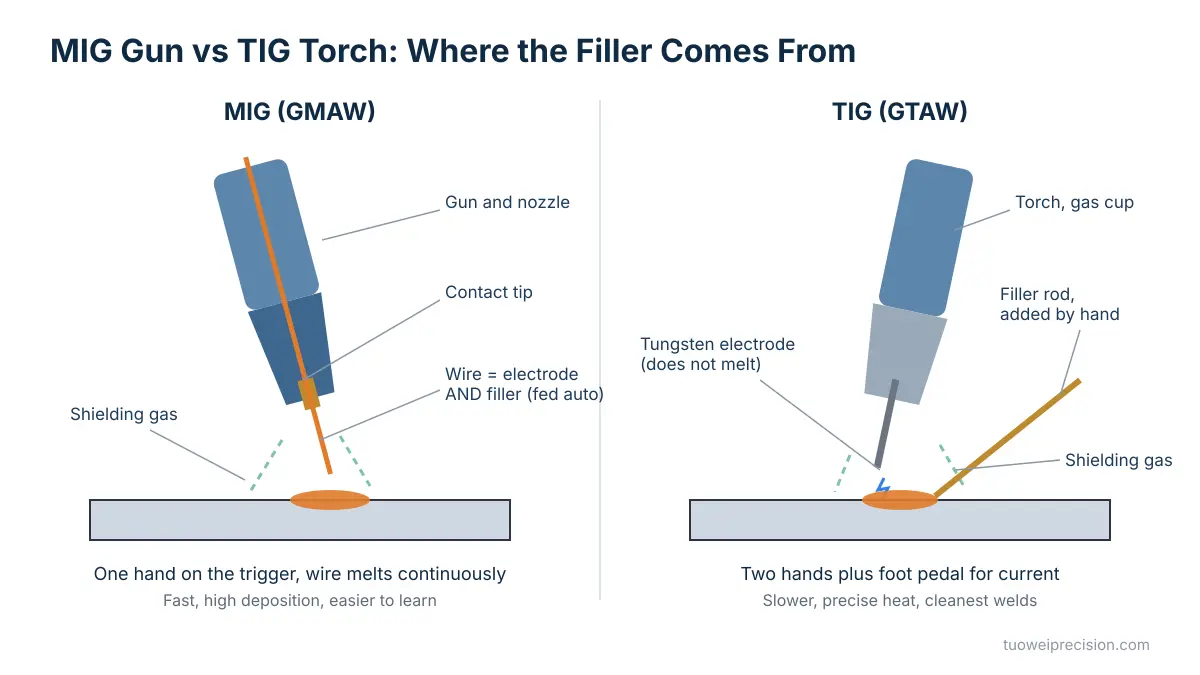
もしこの表を一行にまとめるとすれば、「MIGは量産向けの溶接法、TIGは精密加工向けの溶接法」となります。適切な溶接法を選ぶ上で、それ以外のすべての判断は、この点から導き出されるものです。
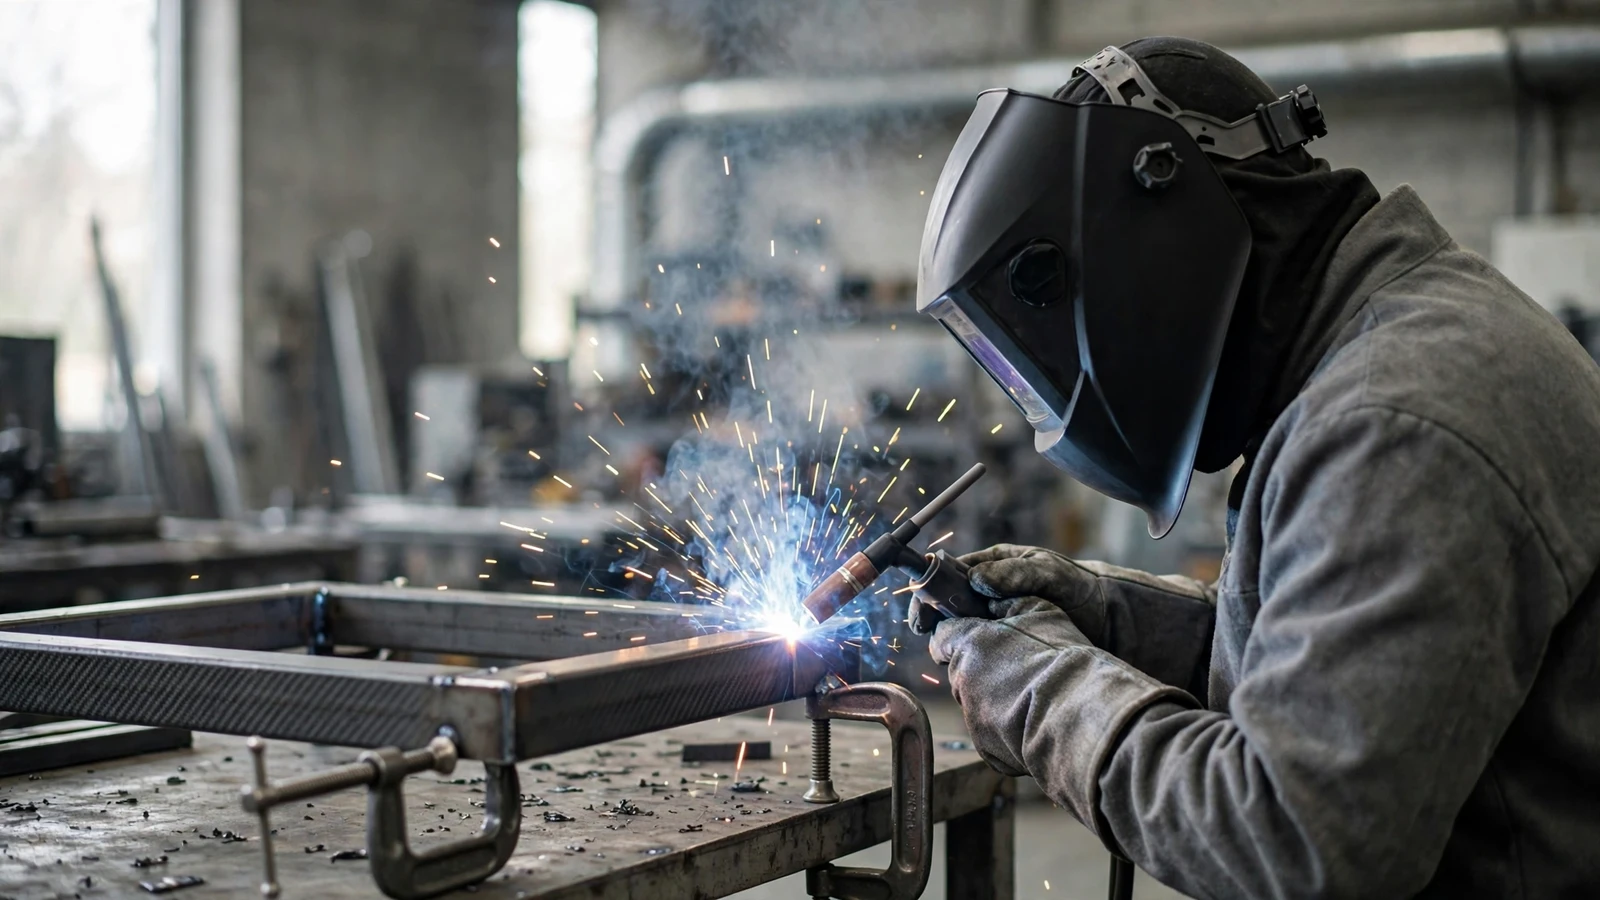
MIG溶接機は、ライナーを通してコンタクトチップまでワイヤを送り出します。そこで電流がワイヤに流れ込み、被溶接材との間でアークが発生します。シールドガスがアークの周囲を流れ、溶融池に酸素や窒素が混入するのを防ぎます。普通鋼の場合、75%のアルゴンと25%のCO₂の混合ガスが、現場で最も一般的に使用されています。
MIG溶接装置の構成はシンプルで、電源、ワイヤフィーダー、トーチ、ガスボンベから成ります。MIG溶接は一般的にミスを許容しやすい溶接法であり、溶接速度が速く、ワイヤが連続して供給されるため、長い溶接ビードではより迅速に作業を進めることができます。
MIG溶接の利点:
制限事項:
TIG溶接トーチには、ガスカップの中に研ぎ澄まされたタングステン電極が収められています。溶接工はアークを発生させ、小さな溶融池を形成し、必要に応じて溶加棒をその中に浸します。鋼やステンレスには直流が使用され、アルミニウムには交流が使用されます。これは、交流が表面の頑丈な酸化皮膜を破壊するためです。
TIG溶接装置にはフットペダルが装備されており、より重い作業では水冷式トーチも使用されます。TIG溶接には安定した手元が求められ、MIG溶接に比べて作業速度は遅くなりますが、一般的なアーク溶接法の中では最もきれいなビードが得られます。 熟練したTIG溶接工は、ホイルのように薄い部品に対しても熱をきめ細かく制御できるため、MIG溶接がスピードを重視するのに対し、TIG溶接は制御性を重視すると言えます。
TIG溶接の利点:
制限事項:
どちらの溶接法も、自動的に強度が高いというわけではありません。この事実は、TIG溶接とMIG溶接の比較記事を読む多くの人々を驚かせます。強度というのは、溶融状態、溶加材の選択、および溶接手順に左右されるため、どちらの溶接法でも適切に施工された溶接部であれば、母材と同等かそれ以上の強度を発揮することができるのです。
TIG溶接が定評を得ているのは、その安定性にあります。その精密な制御により、薄い材料や重要な接合部においても完全な溶着が得られやすく、欠陥も少なくて済むため、TIG溶接では欠陥が隠れにくいという特徴があります。一方、MIG溶接は、適切な設定で行えば、厚い鋼材に対しても強固な構造用溶接を行うことが十分に可能であり、そうした作業の多くにおいて標準的な溶接法となっています。
私たちの見解は単純です。接合部に必要な工程を明確にし、強度が重要な場合は検査手順を定めることです。適切な手順こそが、機械に書かれた文字よりもはるかに重要です。
習得の難易度という点では、この2つは大きな差があります。MIG溶接の方が、特に初心者にとっては習得しやすいです。溶接機がワイヤを供給し、溶接作業者はガンの角度と移動速度を制御するだけで、ほとんどの人にとって、軟鋼での満足のいく溶接は数回の練習でできるようになります。
TIG溶接では、溶接工がアーク長、トーチの角度、溶加棒、電流値を同時に調整する必要があるため、溶接技術がはるかに重要になります。 多くの溶接工は、まずMIG溶接を学び、溶接池の挙動を理解してからTIG溶接に移ります。製造作業のために何を学ぶかを選択する人にとって、TIG溶接のスキルは、習得に時間がかかるからこそ、より需要が高いことが多いのです。
製造現場では、通常、ここで溶接方法、ひいてはTIG溶接とMIG溶接のどちらを採用するかという問題が決定されます。この表は一般的な慣行を示したものであり、手順の認定や顧客の仕様が優先されます。
| 材質と厚さ | 一般的な選択 | なぜ |
|---|---|---|
| 普通鋼、厚肉部およびフレーム | MIG | 速度と堆積 |
| 軟鋼板、薄板 | TIG、あるいは注意を払ったMIG | TIG溶接はバーンスルーを防ぎます。MIG溶接は、被溶接物の位置合わせが適切であれば、より速く溶接できます。 |
| ステンレス鋼、外装用または衛生用 | TIG | きれいな溶接、歪みが少なく、仕上げ作業が軽減される |
| ステンレス鋼、構造用ブラケット | MIG | 見た目がそれほど重要でない場面では、より高速に |
| アルミ板および小部品 | TIG(AC) | 最高の操作性と外観 |
| 厚手のアルミニウム、製造 | スプールガンまたはプッシュプル方式のMIG溶接 | 堆積量の増加 |
| クロモリおよび薄肉チューブ | TIG | 薄肉壁の制御 |
| 銅合金、チタン | TIG | 正確な加熱とガス分布 |
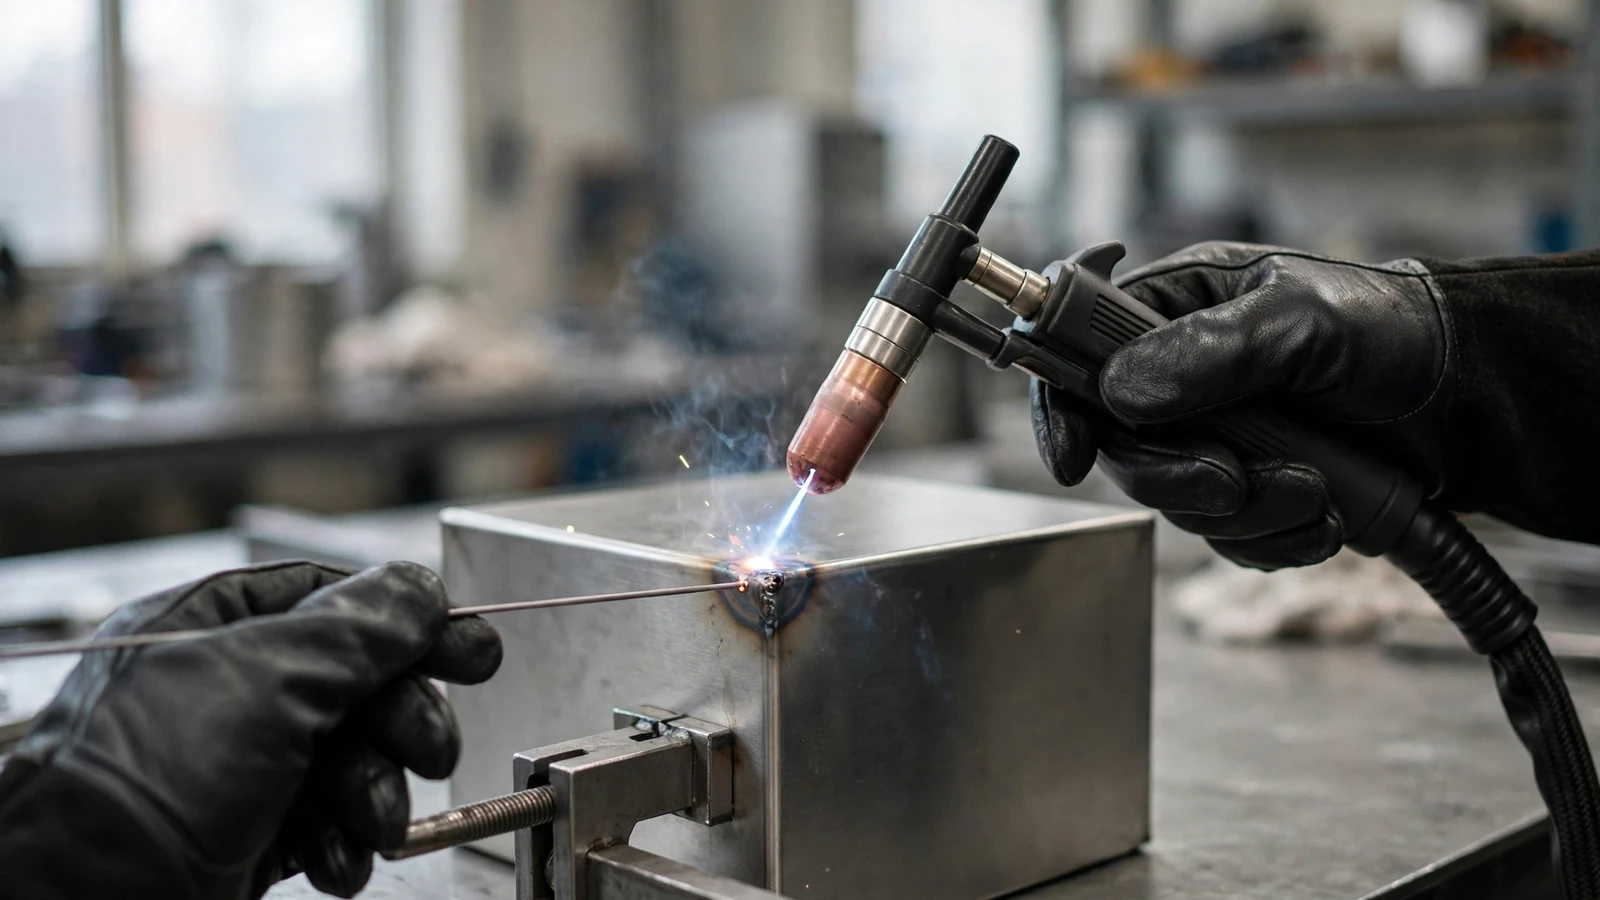
薄いステンレス製の筐体を見ると、MIG溶接とTIG溶接のどちらを選ぶかがなぜ重要なのかがわかります。MIG溶接でもこれらを溶接することは可能ですが、余分な熱やスパッタが発生するため、歪みが生じやすく、仕上げ作業も多くなりがちです。TIG溶接はトーチを当てる時間は長くなりますが、作業後の矯正や研磨がほとんど不要なため、全体としては時間を節約できる場合が多いです。
どの溶接法を採用すべきかについて、手っ取り早く答えを知りたい場合は、以下の質問を順番に確認し、最初に「はい」と答えられるところで止めてください:
同じアセンブリであっても、接合部ごとに適切な溶接方法が変わってきます。当社が製造するフレームの多くは、骨組み部分にはMIG溶接を、目に見える部分や薄い部分にはTIG溶接を採用しています。
MIG溶接やTIG溶接と並んで、他にも2つの溶接方法がしばしば話題に上ります。また、アーク溶接は購入にかかる費用が最も安いため、修理用途として依然として人気があります。
| プロセス | シールド | こんな方に最適 | 主な欠点 |
|---|---|---|---|
| MIG(GMAW) | 外部ガス | きれいな金属面への迅速な溶接 | 屋外ではガスが吹き飛んでしまう |
| TIG(GTAW) | 外部ガス | 精密で、薄くて、目に見える溶接部 | 動きが遅く、高いスキルが必要 |
| スティック(SMAW) | ロッド上のフラックス被膜 | 屋外、汚れや錆びた鋼材、修理 | スラグ除去、洗浄度が低い |
| フラックスコア(FCAW) | ワイヤ内部のフラックス、オプションのガス | 屋外用で厚手の鋼材、高堆積量 | スラグ、さらに煙 |
MIG、TIG、スティック溶接の比較において、屋外や現場ではスティック溶接が優れており、作業場での生産性ではMIGが、品質と仕上がりではTIGが優れています。フラックスコア溶接はMIGとスティック溶接の中間に位置し、MIG並みの作業速度を持ちながら、風の影響を受けにくいという利点があります。
機器の価格は、比較検討の際に最もよく言及されるコストですが、量産部品の場合、それが決定的な要因となることはめったにありません。通常、1個あたりのコストを決定づけるのは以下の要素です:
見積もりでMIG溶接とTIG溶接を比較する場合、重要なのは「トーチ時間」ではなく「総作業時間」です。仕上げ加工なしで出荷されるTIG溶接のステンレスパネルは、研削や矯正が必要なMIG溶接のパネルよりも安くなる場合があります。
これらは、溶接部品で最もよく見られる欠陥とその一般的な原因です。
これらは、そのほとんどがMIG溶接とTIG溶接のいずれにも共通する「手順上の問題」であり、「プロセス上の問題」ではありません。TIG溶接を選んだからといってガス被覆の不十分さが解消されるわけではなく、MIG溶接を選んだからといって接合面の不整合が解消されるわけでもありません。
その工程が重要である場合は、図面にその旨を明記してください。AWS A2.4 によると、工程の指定は溶接記号の末尾に記載されます。MIG 溶接の場合は GMAW、TIG 溶接の場合は GTAW となります。当社のガイドでは、 溶接記号の読み方 その位置や、記号の他の部分が何を意味するのかを説明しています。
溶接方法を指定しない場合、加工業者が選択します。多くの場合、それで問題ありませんが、目に見えるステンレス鋼の溶接部や、気密性が求められる接合部、あるいは薄いアルミニウムの場合、GTAWと明記しておけば予期せぬ事態を避けることができます。
一概には言えませんが、特定の作業には適しています。TIG溶接は、制御性が高く、溶接ビードがきれいで、薄板、ステンレス鋼、アルミニウムの溶接において優れた結果が得られます。一方、MIG溶接は、厚板の溶接において作業速度が速く、習得が容易で、1個あたりのコストも安くなります。ほとんどの加工工場では両方の溶接法を採用しており、接合部ごとに最適な溶接法を選んでいます。
必ずしもそうとは限りません。適切な溶接手順、溶加材、溶融状態が確保されていれば、どちらの溶接法でも母材と同等の強度の溶接部を得ることができます。TIG溶接は、精密な制御により欠陥を低減できるため、薄肉や重要な接合部においてより安定した溶接が可能です。MIG溶接も、適切な設定と検査を行えば、厚肉材料に対して強固な構造用溶接を行うことが十分に可能です。
MIG。この装置はワイヤを自動的に送り出すため、初心者はトーチの角度と移動速度を調整するだけで済み、軟鋼に対して素早く良好な溶接を行うことができます。一方、TIGでは、トーチ、溶加棒、電流の制御を同時に調整する必要があります。多くの溶接工はMIGから始め、溶融池の挙動を理解してからTIGを習得します。
はい。アルミニウムのMIG溶接では、純アルゴンガスを使用し、通常はスプールガンまたはプッシュプル方式が用いられます。これは、柔らかいアルミニウムワイヤが標準的なライナー内で絡まってしまうためです。MIG溶接は作業が速く、量産における厚めのアルミニウムの溶接に適しています。一方、薄いアルミニウム板や、外観が重要な溶接箇所では、AC TIG溶接の方が制御性が優れており、よりきれいな仕上がりになります。
はい。TIG溶接では、タングステン電極と溶融池を保護するために、常に不活性シールドガス(通常は純アルゴン)が必要です。これがなければ、タングステンが燃え尽きてしまい、溶接部に気孔が生じてしまいます。MIG溶接でも通常はガスを使用しますが、フラックス入りワイヤを使用すればガスを使わずに溶接できるため、屋外での作業ではフラックス入りワイヤが広く利用されています。
MIG溶接とTIG溶接のどちらが最適かは、溶接方法ではなく、部品によって決まります。 厚い鋼板や量産部品では、作業速度を重視してMIG溶接を使用します。薄板、ステンレス鋼、アルミニウム、および見た目がきれいでなければならない溶接や耐圧性が求められる溶接には、TIG溶接を使用します。判断に迷った場合は、接合部の仕様、材料、および必要な仕上げを説明し、加工業者に適切な溶接プロセスを提案してもらいましょう。
Tuoweiでは、社内で両方のプロセスを採用しており、 板金加工サービス、および レーザー切断 そして 精密金属曲げ加工, そのため、溶接アセンブリは切断から仕上げまで一貫して計画されます。背景については、当社の概要をご覧ください。 板金加工にはどのような作業が含まれるか.
溶接部品のお見積もりをご依頼ください または、こちらをご覧ください 卓偉精密 当社の全機能をご確認ください。
出典および参考文献
加工に関する推奨事項は、一般的な製造慣行に基づいています。認定された溶接手順およびお客様の仕様が常に優先されます。