溶接記号とは、技術者が使用する略記法であり、 図面上で 溶接工に対して、どの接合部を溶接するか、どのような種類の溶接を行うか、その大きさはどれくらいか、そして接合部のどちら側に溶接するかを正確に伝えるためです。それぞれを決まった順序で読み取ってください:矢印、基準線、形状、寸法、そしてテール。
簡単な答え: 溶接記号には、接合部を指す矢印、水平な基準線、および任意の尾部が含まれます。基準線の下に描かれた図形は矢印の指す側に適用され、基準線の上の図形は反対側に適用されます。サイズは溶接記号の左側に、長さとピッチは右側に、工程や仕様の注記は尾部に記載されます。
この線に関する1つのルールは、入ってくる図面で見られる他のどのミスよりも多くの手直しを引き起こしています。以下に、各形状、寸法の配置、3つの具体例、および米国と国際的な規則の相違点について説明します。
A 溶接図面 接合部は数十カ所にも及ぶことがあります。その一つひとつに「1/4インチのフィレット溶接、両側、全長、工場溶接、GMAW」と書き添えてしまうと、図面が文字で埋め尽くされてしまいます。標準的な注記であれば、わずかな記号で同じ指示を伝えることができ、訓練を受けた溶接工や検査員なら誰でも同じように解釈できます。
これは、溶接に関するすべての情報を、設計図や製作図上の1つのコンパクトな記号にまとめたものだと考えてください。溶接作業者には、溶接箇所、溶接の種類、そのサイズ、および溶接方法や仕上げなどの補足情報が必要です。
優れた溶接指定は、溶接に関する情報や溶接方法の指示、接合部を完成させるために必要な情報を、長々とした注釈を添えることなく伝えます。溶接指定を読み解くことを学ぶことは、既製の部品を購入する場合でも、独自の溶接プロジェクトを計画する場合でも、その部品に必要な溶接の種類を理解するための最も手っ取り早い方法でもあります。
米国では、規則は以下のものに基づいています。 AWS A2.4, 溶接、ろう付け、および非破壊検査に関する標準記号、米国溶接協会(AWS)により発行され、米国国家規格協会(ANSI)の承認を受けたものです。世界の他の地域のほとんどでは、 ISO 2553。中国の国家規格であるGB/T 324は、ISOの方式に準拠しています。この2つの規格では、形状の大部分は共通していますが、重要な配置がいくつか異なっており、これについては以下で説明します。
標準規格自体がこの点について厳格な規定を設けているため、ある用語については早い段階で正しく理解しておく価値があります:
つまり、フィレットの三角形は、より大きな呼び出し記号の一部に過ぎません。これらを混同しても、溶接不良につながることはめったにありませんが、メールでのやり取りが混乱する原因にはなります。
単純なブラケット図面であろうと、完全な溶接図面であろうと、すべての呼び出し記号は同じ8つの要素から構成されています。必須なのは矢印と参照線のみです。それ以外は、接合部に必要に応じて追加されます。
基本的な溶接記号は、溶接部の断面を簡略化したものです。これは、接合される部品の形状や端面の処理方法を反映しており、そのため、正方形の突合せ、面取り、V字形ではそれぞれ異なる形状が用いられます。いずれの場合も、溶接金属が接合部に堆積され、そこで溶加材が母材と融合して接合部が形成されます。
| 要素 | その位置 | そこから何がわかるか |
|---|---|---|
| 矢印 | 基準線を接合部に接続する | どの接合部を溶接するか。矢印の方向で指定します。 |
| 基準線 | 水平線。常に水平に描かれる。 | その他すべての情報を掲載しています |
| 基本的な溶接記号 | 基準線の上、上側、または下 | 溶接の種類(隅肉溶接、溝溶接、プラグ溶接など) |
| 寸法 | 溶接記号の左右 | サイズ、長さ、ピッチ、角度、根元開口部 |
| 補足記号 | 矢印と線の交点、または図形の上で | オールラウンド、フィールド溶接、溶込み、輪郭 |
| 終了記号 | 等高線記号の上か下か | 溶接面の仕上げ方法(研削、機械加工) |
| 尾 | 線の最奥にあるV字形 | 工程、WPS番号、またはその他の備考 |
| 仕様または注意事項 | 尾の内部 | 他の項目に分類できない参考文献 |
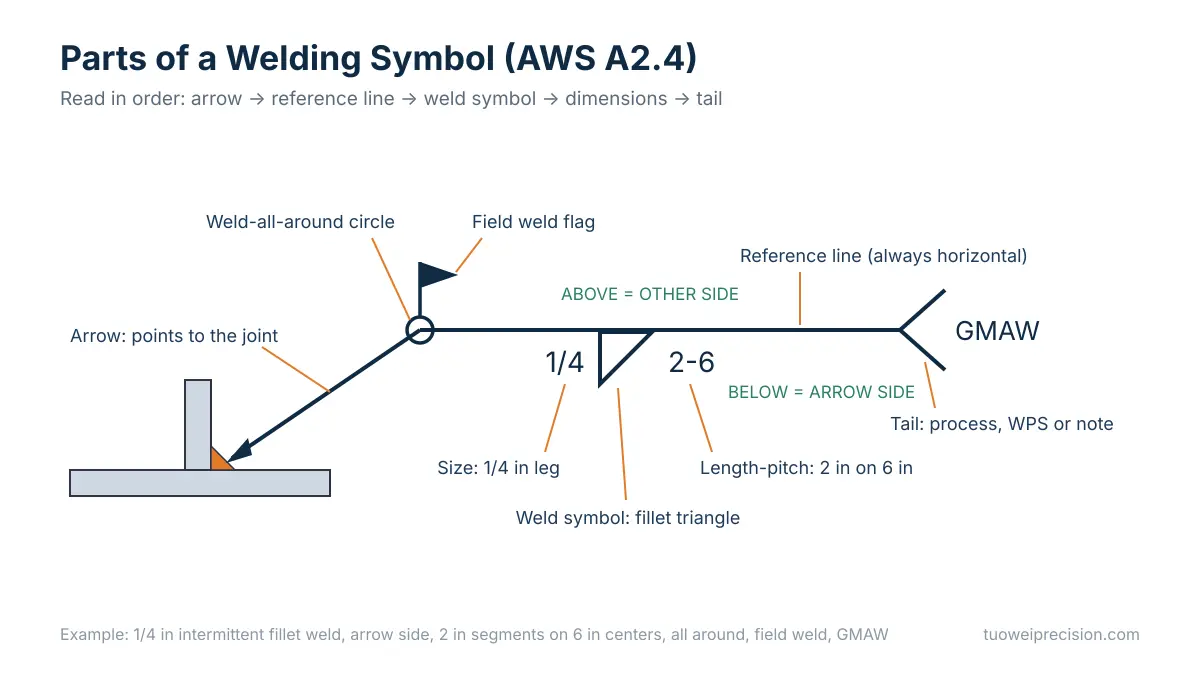
矢印は基準線のどちらの端にも取り付けることができ、狭い継手部に届くように曲げることも可能です。どちらの場合でも意味は変わりません。矢印側とは常に矢印が接している側を指し、溶接記号では、基準線のどちら側に位置するかによって、継手の両側を区別しています。
基準線より下に示されたものはすべて、矢印の向いた側に適用されます。基準線の中心を横切るように描かれた図形には側面がまったくなく、スポット溶接やシーム溶接はこの方法で表されます。
溶接記号の末尾部分は任意です。末尾に記載される情報には、通常、溶接施工仕様書(WPS)、プロセスコード、または図面注記などが含まれます。追加すべき情報がない場合は、記号の末尾は単に省略されます。また、溶接記号の末尾が空白である場合は、工場の標準規格が適用されることを意味します。
矢印自体に切れ目があって、特定の部材を指している場合、その部材に加工(面取りまたはJカット)を施す必要があります。この詳細は、面取り接合やJ溝接合において重要ですが、小さな図面では見落としがちです。
以下の溶接記号表には、米国規格で定義されているすべての基本記号が網羅されています。検索、コピー、印刷ができるよう、テキスト形式で掲載しています。末尾にはPDF版のリンクも掲載しています。
| 溶接の種類 | 記号の形状 | 代表的な用途 | 主要寸法の配置 |
|---|---|---|---|
| フィレ | 直角三角形、左側に垂直な辺がある | T字接合、重ね継ぎ、コーナー継ぎ | 左:脚のサイズ、右:長さおよびピッチ |
| 角溝 | 2本の平行な縦線 | 薄い突合せ継手、端面の加工なし | 記号の内側の根元の開口部 |
| V溝 | V字型 | 板の突き合わせ継手、両端に面取り加工が施されている | 溝角、深さ、および溶接サイズ(左) |
| 面取り溝 | 一本の斜線と一本の垂直線 | 突き合わせ継手またはT字継手、片側のエッジに面取り加工が施されている | 矢印の破線は、どの部材に面取りが施されているかを示しています |
| U字溝 | U字型 | V字接合部よりも充填材を少なく済ませられる、厚みのある突合せ継手 | 溝角、根元半径 |
| J溝 | J字型 | 厚い接合部、1つの部材が加工済み | Arrowのブレークポイントが、あらかじめ定義されたメンバーを指す |
| フレアV溝 | 外側を向いた2本の曲線 | 棒やチューブなどの丸みを帯びた部品2つ | ()内の溶接サイズ |
| フレア・ベベル溝 | 1本の曲線と1本の垂直線 | 平板に当てる円形部材 | ()内の溶接サイズ |
| プラグ | 長方形 | ある部材にある丸い穴を貫通して溶接する | 左側の穴の直径、内部の充填深さ |
| スロット | 長方形(スリット付き) | 細長いスリットを通して溶接する | スロットの幅は左側。長さとピッチは詳細図で規定されている |
| スポット | 円 | 板金への抵抗溶接またはアークスポット溶接 | 残りの直径または強度、括弧内の数値 |
| 縫い目 | 2本の横線が入った円 | 連続抵抗溶接 | 幅は左、長さは右 |
| バック、またはバッキング | 半円(塗りつぶし) | 溝溶接の裏側に溶接を施す | 溝の記号の向かい側に配置する |
| 浮上 | 2つの小さな弧 | 表面を形成する | 残存肉盛厚 |
| エッジ | 外側に曲がった2本の縦線 | 薄肉フランジ部品の縁部 | 残りのサイズ |
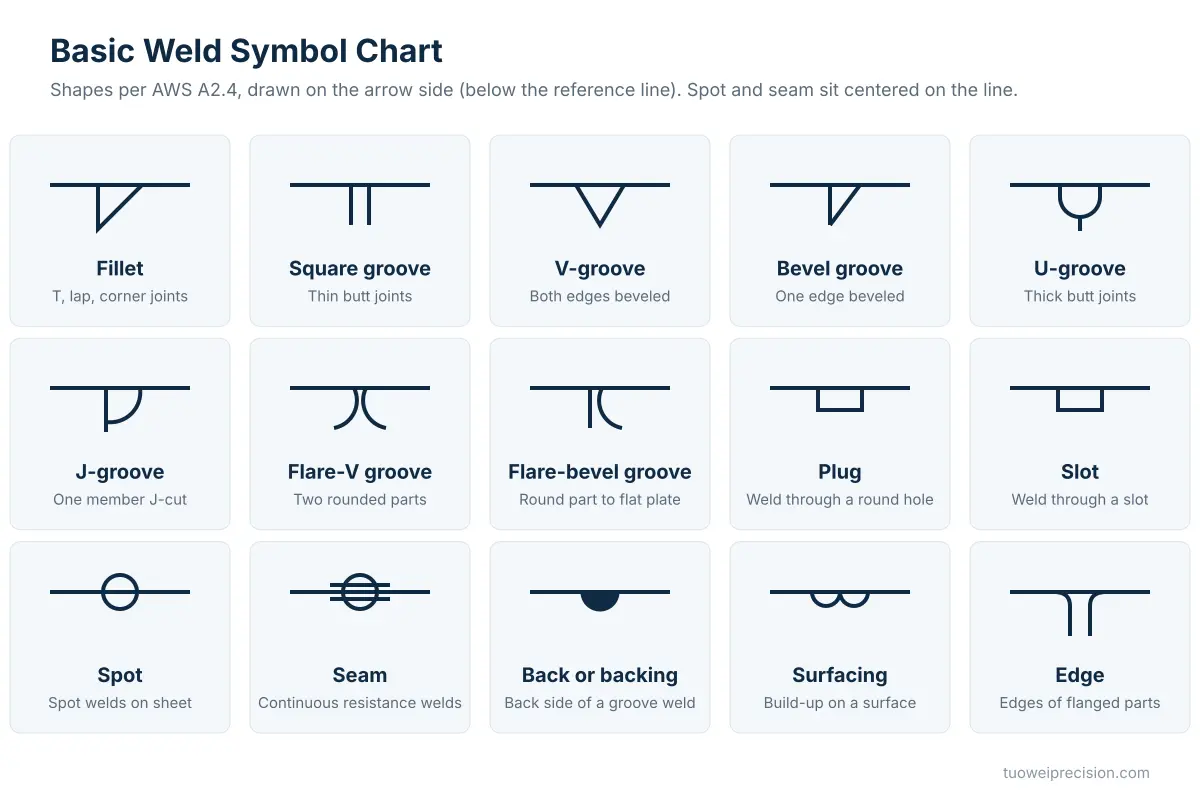
フィレット溶接は、最もよく見かける形状です。この三角形は、矢印がどちらの方向を向いていても、常に左側に垂直な辺があります。その左側にある「1/4」などの数字は、その辺の長さを表します。 この辺の長さによって溶接部のサイズが決まります。フィレット溶接の三角形の右側にある数字は長さを表し、2-6のようにハイフンでつながれた2つの数字は、6インチ間隔で2インチの区間ごとに溶接を行う間欠溶接を意味します。
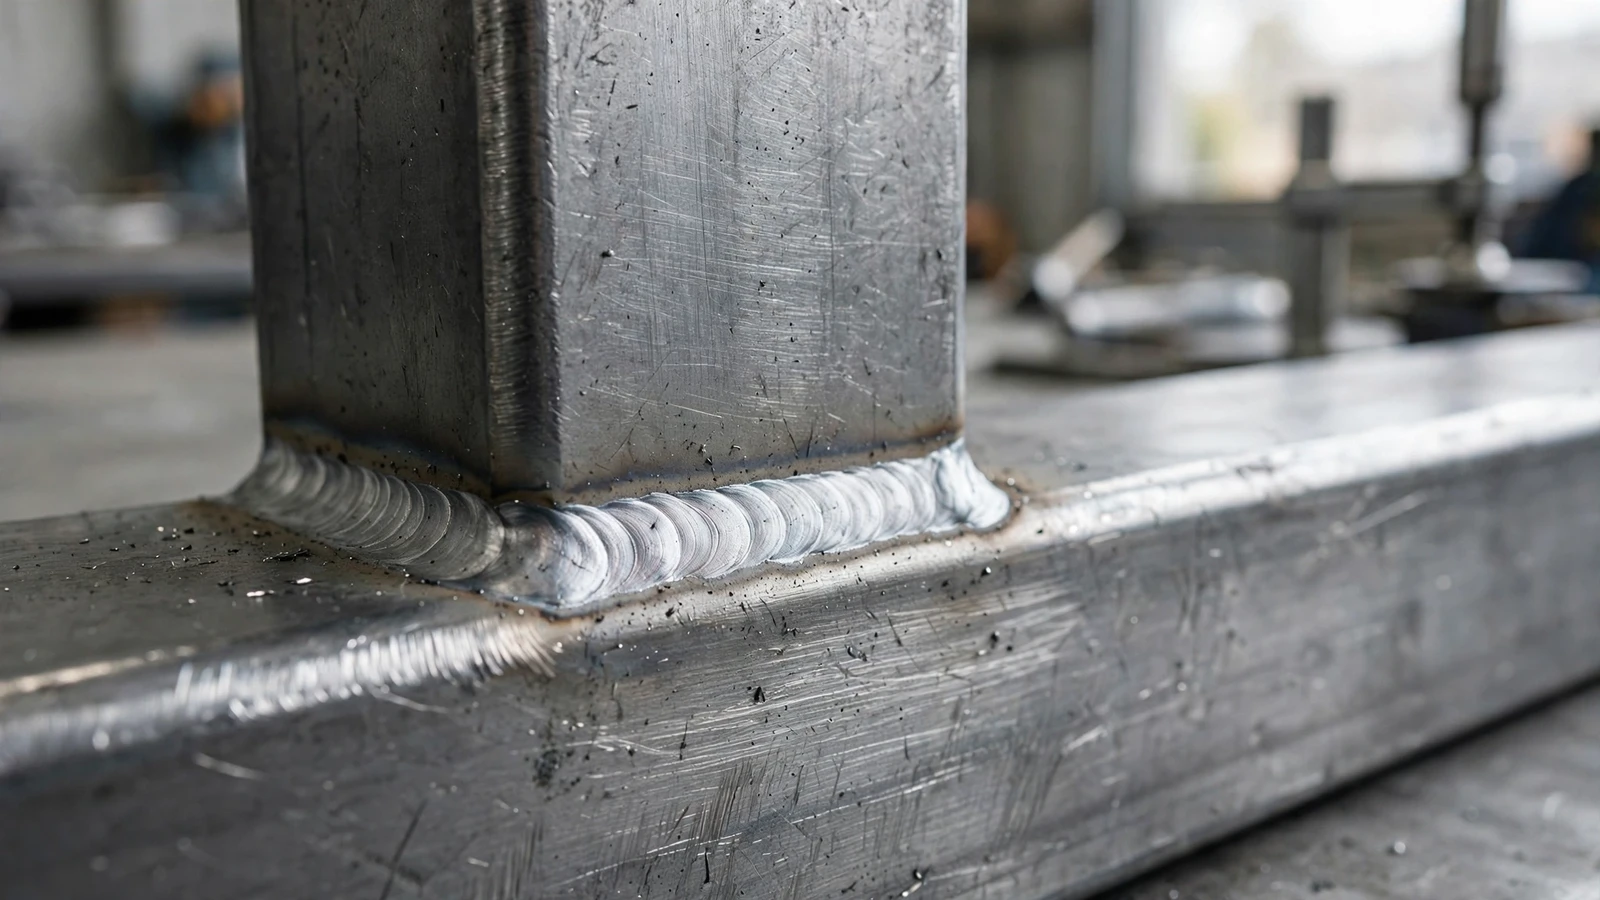
線のすぐ上とすぐ下にそれぞれ1つずつ三角形がある場合は、両側に溶接を行うことを意味し、三角形が1つの場合は、片側のみに1か所の溶接を行うことを意味します。重ね継ぎ手やT字継ぎ手では、通常、隅肉溶接が採用されます。三角形が一直線に並んでいる場合は、各セグメントが連鎖状に配置されており、ずれている場合は、各セグメントが互い違いに配置されています。
溝溶接記号は、常に溶接部だけでなく、端面処理についても規定しています。V字やベベルの内側または横に記された角度は、溝角度です。 括弧内の数値は有効溶接幅を示し、その前に括弧なしで記載されている数値はベベルの深さを示します。シングルグルーブ継手に寸法が一切記載されていない場合、要求される溶接は完全溶込み(CJP)となります。
プラグ記号やスロット記号の場合、長方形の中に記された数字は充填の深さを表します。数字がない場合は、穴を完全に充填することを意味します。スポット溶接やシーム溶接の記号は、矢印やその他の側面の意味がない場合、線の中央に配置されます。これは、抵抗溶接では一般的なケースです。
補助記号は、基本的な溶接記号だけでは表現できない指示を追加するものです。これらは小さく、図面を拡大縮小したりスキャンしたりすると、見えなくなってしまうことがよくあります。
| 補助記号 | 形状 | 意味 |
|---|---|---|
| 全周を溶接する | 矢印と線の交点にある小さな円 | 管の端部など、継ぎ目全体に沿って溶接を続けてください。 |
| 現場溶接 | 矢印と線の交点にある小さな旗 | 溶接は工場ではなく、現場で行われます |
| 溶け抜け | 溝の記号の反対側に描かれた半円 | 片面溶接による、目に見える根元補強 |
| 消耗品インサート | 溝の記号の向かいにある開いた四角形 | 末尾に指定されたクラスの消耗品インサートを使用してください |
| バッキング | 溝の記号の向かい側にある長方形 | バッキングストリップを使用します。「R」は、溶接後にこれを除去することを意味します。 |
| 滑らかな輪郭または平坦な輪郭 | 溶接記号の上にある直線 | Weld face finished flat |
| Convex contour | Outward arc over the weld symbol | Weld face finished convex |
| Concave contour | Inward arc over the weld symbol | Weld face finished concave |
A finish letter placed with the contour symbol states how the contour is reached. Common letters include G for grinding, M for machining, C for chipping, H for hammering, and R for rolling. If the letter is missing, the method is the fabricator’s choice.
The field weld symbol is used for designating welds made on site, and a contour symbol may be used on its own when no finish method matters. Letters used in welding symbols, such as GMAW or GTAW, are used for designating the welding process used in making the weld. Describing the type of weld preparation is left to the basic shape.
Reading a welding blueprint becomes fast once you follow the same order every time. Our inspectors use this sequence when checking customer drawings before quoting.
A triangle below the line, “5/16” to its left, nothing to its right, and “GMAW” in the tail. Read it as: a 5/16-inch fillet weld on the arrow side, running the full length of the joint, made with gas metal arc welding.
Triangles above and below the line, offset from each other. Each has “1/4” on the left and “2-5” on the right. Read it as: 1/4-inch staggered intermittent fillet welds on both sides, 2-inch segments spaced 5 inches center to center. Welders often call this a stitch weld.
A bevel symbol below the line with a break in the arrow, “3/8 (5/16)” to its left and “45°” beside it. A flag sits at the arrow junction. Read it as: bevel the member the arrow points to at 45 degrees, to a depth of 3/8 inch, for an effective weld size of 5/16 inch, welded on the arrow side, in the field rather than the shop.
Most misreads are dimension misreads, not shape misreads. This table shows where each value lives relative to the basic shape.
| 価値 | Position | Example |
|---|---|---|
| Fillet leg size | Left of the triangle | 1/4 |
| Unequal leg fillet | Left, both legs with “x” | 1/4 x 3/8 (orientation of the weld shown on drawing) |
| Weld length | Right of the symbol | 6 |
| Pitch (intermittent) | Right, after a hyphen | 2-6 |
| Depth of bevel | Left, no parentheses | 3/8 |
| Effective weld size (groove) | Left, in parentheses | (5/16) |
| Groove angle | Inside or next to the groove symbol | 60° |
| Root opening | Inside the groove symbol | 1/8 |
| Plug/slot filling depth | Inside the rectangle | 1/2 |
| Number of spot or projection welds | In parentheses near the symbol | (6) |
| Process or WPS | In the tail | GTAW, WPS-12 |
A missing value does not mean “anything goes.” Usually the shop standard or the referenced WPS controls it. If neither exists, ask before welding.
Most guides skip this, yet it matters to anyone sourcing welded parts internationally. A US drawing read by a shop trained on international rules, or the reverse, can put the weld on the wrong side.
| Topic | AWS A2.4 (United States) | ISO 2553 (international, also basis of GB/T 324) |
|---|---|---|
| Arrow side indication | Weld symbol below the reference line | System A: symbol on the solid line; a dashed line marks the other side |
| Other side indication | Weld symbol above the line | System A: symbol on the dashed identification line |
| Fillet weld size | Leg length | Leg length (z) or throat thickness (a); the letter must be shown |
| Intermittent spacing | Pitch, center to center | Clear gap between segments |
| Units on drawings | Inches common, metric allowed | Millimeters |
Two of these rows cause real defects. First, side placement: ISO 2553 offers a second system that matches the AWS arrangement, so you cannot tell which convention a drawing follows from the symbols alone. Second, size: on an equal-leg fillet the throat is about 0.7 times the leg. A 5 mm weld meant as throat but welded as leg comes out roughly 30 percent undersized.
Our position is simple. State the standard in the title block (“Weld symbols per AWS A2.4” or “per ISO 2553”) on every drawing that leaves your building. It costs one line of text and removes the single biggest source of welding disputes we handle with overseas customers.
These are the problems we see most when engineering drawings arrive for quoting.
Each one usually adds a round of questions before a quote is final, and on tight programs that delay costs more than the weld. Base metal changes what the tail should say as well: a high carbon steel part needs preheat and a qualified WPS, while stainless needs its own filler.
AWS A2.4 does not define a dedicated tack weld symbol. Tack welds are normally left to the welder’s judgment or specified with a note, because they are temporary or are consumed by the final weld. If tack size or spacing matters, write it as a note in the tail or on the drawing.
“Stitch weld” is shop language rather than a separate symbol. It means an intermittent weld, drawn as a fillet weld symbol with a length-pitch dimension such as 2-6.
左側の数字は、フィレット脚の長さや溝溶接のサイズなどの寸法を表します。右側の数字は長さを示し、ハイフンの後には間欠溶接のピッチが記載されます。角度やルート開口幅は、溝記号の上または内部に表記されます。GMAWなどのプロセスコードやWPS番号は、末尾に記載されます。
矢印が基準線と交差する位置にある小さな円は、「全周溶接」の記号です。これは、溶接工に対して、継手全体(例えば、パイプやブラケットの周囲など)を溶接するよう指示するものです。円がない場合は、矢印が触れている側面や部分のみが溶接対象となりますので、スキャンした図面を注意深く確認してください。
このフラグは現場溶接の記号です。これは、溶接が製造工場ではなく設置現場で行われることを意味します。製造工場では、こうした接合部は未完成のままにしておき、輸送のために仮止めを行うこともあり、別途見積もりが提示されます。このフラグはどちらの方向を向いていてもかまいません。米国規格では、その方向には意味がなく、あるかどうかだけが重要です。
溶接記号とは、三角形やV字など、溶接の種類を示す小さな図形のことだけです。完全な溶接記号とは、矢印、基準線、その図形、寸法、補助記号、および尾部からなる一連の要素全体を指します。この規格では、これら2つの用語を意図的に区別して使用しており、品質文書においてもその用語法に従う必要があります。
これらは溶接姿勢であり、記号ではありません。板の溝溶接では、1Gは平溶接、2Gは水平溶接、3Gは垂直溶接、4Gは天井溶接です。パイプの溶接では、5Gは水平で固定された姿勢、6Gは45度の角度で固定された姿勢です。 Gの代わりにFが用いられる場合(例:2F)、それは隅肉溶接を意味します。溶接姿勢は、WPS(溶接手順書)や溶接工の資格記録に記載されます。
形状のほとんどは一致していますが、配置に関する規則は異なります。AWSでは、矢印側の溶接部を基準線の下に配置しますが、ISO 2553システムAでは実線と破線を使用します。また、ISOでは、フィレットのサイズを「脚」ではなく「喉」に基づいて指定することも認められており、断続的な間隔は「クリアギャップ」として測定されます。図面がどの規格に準拠しているかを必ず明記してください。
These callouts only save time when the person reading them sees exactly what the drafter intended. Before you send a welded assembly out for quotes, run through this short checklist:
Our engineering team reviews the weld callouts on every drawing we receive for 板金加工, and flags anything ambiguous before production starts. If your assembly also needs formed or cut parts, see our precision metal bending service そして laser cutting capabilities. For background on how welded parts are produced, read our guides on 板金加工にはどのような作業が含まれるか そして 板金の曲げ方.
Ready to check a drawing? Upload it for a free quote または、こちらをご覧ください 卓偉精密 to see our full range of manufacturing services. Download the free chart PDF below to keep at your workstation.
Download the Welding Symbols Chart (PDF)
出典および参考文献
This guide summarizes common weld callout conventions for reference. Always work to the edition of AWS A2.4 or ISO 2553 named on your drawing and your approved WPS.