الفولاذ D2 هو فولاذ عالي الكربون وعالي الكروم فولاذ الأدوات المعالج على البارد وتحتوي على حوالي 1.5% من الكربون و12% من الكروم. تتصلب في الهواء لتصل صلابتها إلى ما يقارب 58–62 HRC، ويُختار استخدامها لمقاومتها الفائقة للتآكل. وهذا يجعلها مادة قياسية في صناعة قوالب الختم، والمثاقب، وشفرات القص، والسكاكين عالية المتانة.
إجابة سريعة: D2 هو فولاذ أدوات يتصلب بالهواء، ويشتهر بمقاومته الفائقة للتآكل واستقراره الأبعادي الجيد أثناء المعالجة الحرارية. ويحافظ على حدة شفرته لفترة أطول بكثير من معظم أنواع فولاذ السكاكين المقاوم للصدأ، لكنه أقل صلابة، وأصعب في الشحذ، كما أنه شبه مقاوم للصدأ فقط. وبالنسبة للقوالب والأجزاء المعرضة للتآكل، فهو أحد أكثر الخيارات المتاحة فعالية من حيث التكلفة.
معظم المقالات الأكثر قراءة حول هذه السبيكة موجهة لمشتري السكاكين. يتناول هذا الدليل هذا الموضوع أيضًا، لكنه موجه بشكل أساسي للمهندسين والمشترين الذين يحتاجون إلى قطع مصنوعة من مادة D2، بعد أن يتم تشكيلها آليًّا ومعالجتها حراريًّا وتسليمها وفقًا للمخطط.
ينتمي AISI D2 إلى المجموعة “D” من فولاذ أدوات التشكيل على البارد، حيث يشير الحرف “D” إلى الدرجات عالية الكربون وعالية الكروم. ويحدد الرقم «2» ترتيبه ضمن تلك المجموعة. ويُعزى الفضل في مقاومة التآكل التي يتمتع بها هذا الفولاذ عالي الكروم إلى احتوائه على كمية كبيرة من كربيدات الكروم الصلبة، كما أن استجابته للتصلب بالهواء تقلل من التشوه مقارنةً بالدرجات التي يتم تصلبها بالماء أو الزيت. وقد تم تطوير هذا الفولاذ لاستخدامه في أدوات التشكيل على البارد التي يجب أن تقاوم التآكل والاحتكاك خلال دورات الإنتاج الطويلة.
تُباع هذه السبيكة نفسها تحت عدة أسماء في أنحاء العالم، وهو أمر مهم عند شراء المواد أو قراءة شهادة المصنع الصادرة من بلد آخر.
| النظام | التسمية |
|---|---|
| AISI / SAE (الولايات المتحدة الأمريكية) | D2 |
| UNS | T30402 |
| ASTM | A681، الدرجة D2 |
| DIN / EN (ألمانيا، أوروبا) | 1.2379، X153CrMoV12 |
| JIS (اليابان) | SKD11 (مكافئ قريب) |
| GB (الصين) | Cr12Mo1V1 (مكافئ قريب؛ Cr12MoV مشابه له ولكنه ليس مطابقًا له) |
“يُعد مصطلح ”المكافئ القريب’ عاملاً فعليًّا في هذا الجدول. تتشابه التركيبات الكيميائية لـ SKD11 و Cr12Mo1V1 مع تلك الخاصة بـ D2، لكنها ليست متطابقة دائمًا؛ لذا، يرجى تحديد المعيار المطلوب في الرسم.
يعتمد التركيب الكيميائي على نسبة عالية من الكربون، تبلغ عادةً حوالي 1.55% (وغالبًا ما يتم تقريبها إلى 1.5%)، ونسبة عالية من الكروم تقترب من 12%. ويُظهر تركيب الفولاذ d2 أدناه الحدود النموذجية وفقًا لمعيار ASTM A681. وغالبًا ما تعمل المصانع الفردية وفقًا لنطاقات أكثر دقة.
| العنصر | النطاق المعتاد (بالنسبة المئوية من الوزن) | وظيفته |
|---|---|---|
| الكربون (C) | 1.40–1.60 | يُنتج كربيدات صلبة؛ ويتيح الحصول على صلابة عالية |
| الكروم (Cr) | 11.00–13.00 | قالب من الكربيد؛ يضفي مقاومة للتآكل وبعض المقاومة للتآكل الكيميائي |
| الموليبدينوم (Mo) | 0.70–1.20 | يزيد من درجة التصلب؛ ويحسن مقاومة التصدع |
| الفاناديوم (V) | 1.10 كحد أقصى (غالبًا ما يكون حوالي 0.9) | يشكل كربيدات الفاناديوم شديدة الصلابة؛ ويحسن ناعمة الحبيبات |
| المنغنيز (Mn) | 0.60 كحد أقصى | القدرة على التصلب؛ تُحافظ على مستوى منخفض للحد من التشوه |
| السيليكون (Si) | 0.60 كحد أقصى | مزيل الأكسدة |
| الحديد (Fe) | الرصيد | المعادن غير الثمينة |
قد يبدو محتوى الكروم البالغ 12 في المائة قريبًا من الفولاذ المقاوم للصدأ، لكن جزءًا كبيرًا من هذا الكروم مرتبط في شكل كربيدات بدلاً من أن يكون مذابًا في الفولاذ. في البنية المجهرية المقواة، تظهر بنية الكربيد تلك على شكل كربيدات كروم كبيرة في مصفوفة مارتنسيت مقسّاة، وهي تتحكم في كل من التآكل والمتانة. ولهذا السبب يتعرض فولاذ الأدوات هذا للبقع والصدأ بسهولة أكبر من درجة الفولاذ المقاوم للصدأ الحقيقية التي تحتوي على كروم مشابه.
تعتمد صلابة فولاذ D2 كليًّا على حالته، لذا يجب دائمًا ذكرها مع درجة D2 في الرسم الفني. ويذكر المشترون أحيانًا رقمًا واحدًا فقط، لكن هذه المادة تتصرف كأنها ثلاثة معادن مختلفة في حالاتها المختلفة: المصلدة، والمقسّاة، والمُصلّبة.
| الممتلكات | القيمة النموذجية | الملاحظات |
|---|---|---|
| الصلابة، بعد التلدين | حوالي 217–255 قبل الميلاد | في حالة تسمح بالتشغيل الآلي، كما تم توريدها |
| الصلابة، والمُصلَّب، والمُقسَّى | 58–62 HRC نموذجي | يعتمد ذلك على درجة حرارة التلدين |
| الكثافة | حوالي 7.7 غ/سم³ | أخف وزنًا قليلاً من الفولاذ الكربوني العادي |
| مقاومة التآكل | مرتفع جدًا | السبب الرئيسي لاختيار D2 |
| الصلابة | منخفض إلى متوسط | أقل من A2 أو S7 أو H13 |
| ثبات الأبعاد أثناء عملية التصلب | جيد جدًا | يحد التصلب بالهواء من حدوث التشوهات |
| قابلية التشغيل الآلي (بعد التلدين) | عادلة | ما يقارب نصف قيمة فولاذ الأدوات الكربوني بنسبة 1% |
| مقاومة التآكل | جيد، شبه مقاوم للصدأ | أفضل من فولاذ الأدوات الكربوني، وأقل من 440C |
يجب أن يذكر مقياس الصلابة في الرسم الخاص بك دائمًا المقياس والنطاق، على سبيل المثال “58–60 HRC”، وليس مجرد “D2 مقوى”. ويُعد النطاق الذي يتراوح بين نقطتين وثلاث نقاط أمرًا طبيعيًا، ويتيح للمتخصص في المعالجة الحرارية الوصول إلى هذا النطاق بشكل موثوق.
يُقاس الصلابة وفقًا لمقياس روكويل C في درجة حرارة الغرفة. واعتمادًا على عملية التصلب، يمكن أن تتراوح درجة الصلابة بين 55 و62 HRC تقريبًا، ويقوم بعض صانعي السكاكين برفع صلابة الشفرات إلى 62-63 HRC على حساب تعرضها للتشقق.
يُعد التوازن بين الصلابة والمتانة هو المفاضلة الأساسية: مقارنةً بأنواع الفولاذ الأخرى في فئته، يوفر الفولاذ D2 مقاومة عالية للتآكل مع متانة منخفضة، وهي متانة لا تزال كافية للقوالب والشفرات التي لا تتعرض للطرق. ونظرًا لأنه قابل للمعالجة الحرارية بالكامل، يمكن ضبط نفس القضيب لتحقيق مقاومة للتآكل ومتانة بنسب مختلفة.
تعد المعالجة الحرارية هي العامل الذي يحدد نجاح أو فشل الأجزاء المصنوعة من الفئة D2، وهي الموضوع الذي يتجاهله معظم الأدلة التنافسية. ويُعد المخطط التالي تسلسلاً نموذجياً؛ أما درجات الحرارة الدقيقة فتُستمد من ورقة بيانات مورد الفولاذ وإجراءات شركة المعالجة الحرارية.
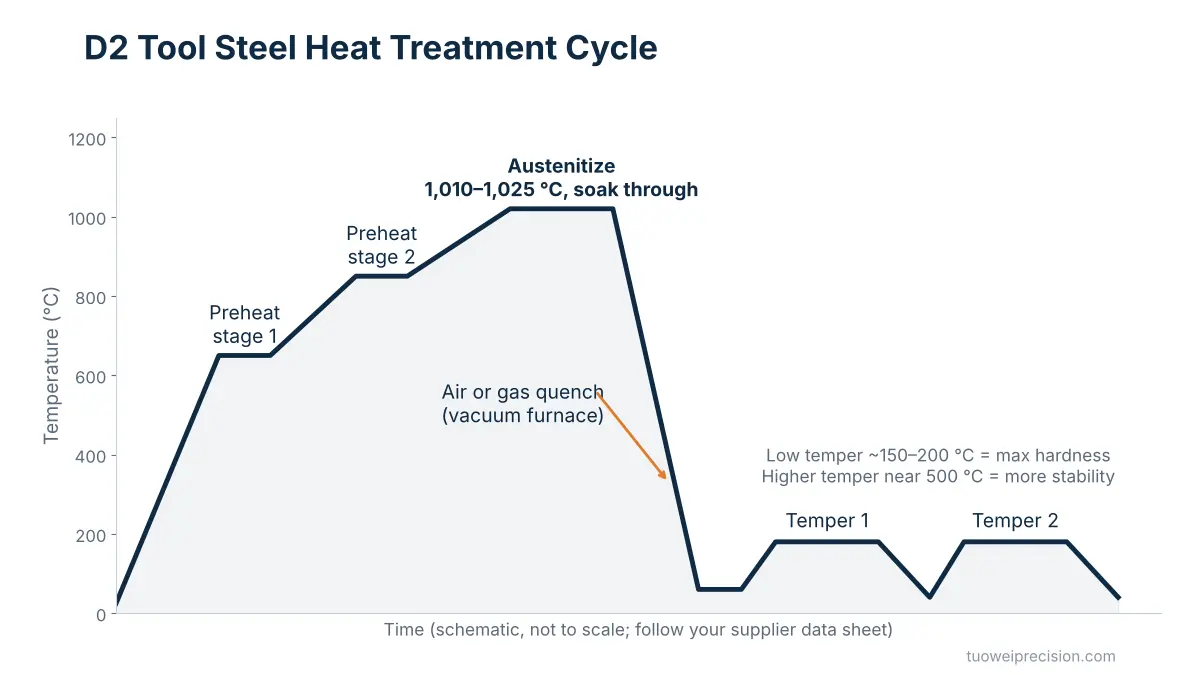
نوصي عادةً باستخدام التصلب بالفراغ لمواد D2 الدقيقة، لأنه يمنع فقدان الكربون من السطح وتكوّن القشور. ورغم أن تكلفته أعلى من المعالجة في الفرن المفتوح، إلا أنه غالبًا ما يغني عن عملية الطحن، لذا غالبًا ما تكون التكلفة الإجمالية متشابهة.
نادرًا ما يكون التشكيل بالضغط خيارًا مجديًّا مع هذه الدرجة من الفولاذ. فهذه المادة المقاومة للتآكل الشديد تتميز بنطاق ضيق للتشكيل على الساخن، كما أنها تتشقق بسهولة إذا تم تشكيلها في درجة حرارة منخفضة جدًّا؛ ولذلك تُصنع معظم الأجزاء بالقطع والتشكيل الآلي من قضبان مُصهَّرة بدلاً من ذلك.
يمكن معالجة الفولاذ AISI D2 آليًّا في حالته الملدنة، لكنه لا يتحمل الأخطاء. وهذه هي النقاط التي يراقبها فنيو التصنيع لدينا في كل مهمة يتم تنفيذها باستخدام مادة D2.
تدرب برفق، وأكمل التدريب بقوة. قم بإزالة الكمية الكبيرة من المادة في الحالة الملدنة، ثم قم بتشطيب الملامح الحرجة عن طريق الصقل أو الطحن الصلب بعد المعالجة الحرارية. إن محاولة الحفاظ على تفاوتات ضيقة قبل التصلب تتجاهل التغير في الحجم الذي يصاحب هذه العملية.
توقع حدوث تآكل في الأدوات الكاشطة. تتميز كربيدات الكروم بصلابة تفوق صلابة العديد من مواد أدوات القطع. وتُستخدم أدوات الكربيد المطلية في معالجة المواد المُصهرة؛ أما عمليات الطحن والخراطة للمعادن الصلبة، فتتطلب استخدام أدوات CBN أو السيراميك، بالإضافة إلى معلمات يتم التحكم فيها بدقة.
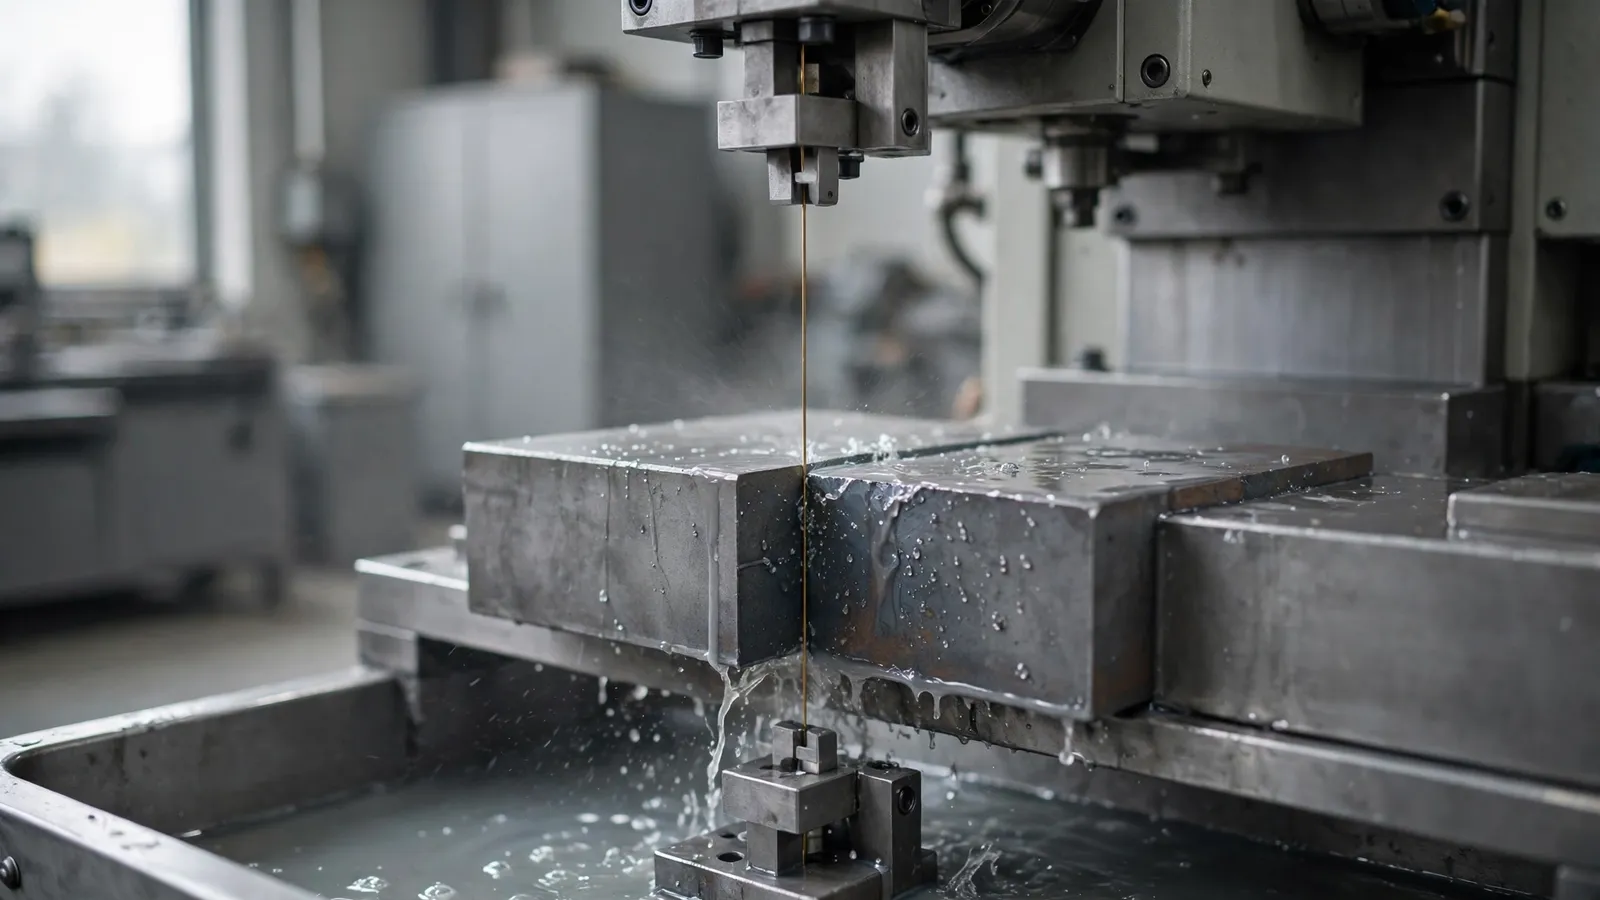
استخدم تقنية القطع بالأسلاك الكهربائية (EDM) بحذر. التقطيع الإلكتروني السلكي تقوم هذه العملية بقطع الفولاذ D2 المتصلب بدقة، لكنها تترك طبقة رقيقة من الفولاذ المعاد صهره وقد تؤدي إلى تحرير إجهاد متبقي، مما يتسبب في تشقق المقاطع السميكة. ويمكن تقليل هذه المخاطر من خلال إجراء عدة تمريرات خفيفة وتليين الفولاذ بعد عملية القطع الكهربائي.
احذر من الحروق الناتجة عن الاحتكاك. يؤدي الصقل المكثف إلى ارتفاع درجة حرارة السطح بشكل مفرط، مما قد يؤدي إلى انخفاض الصلابة في مناطق محددة أو ظهور تشققات. ويمكن تجنب ذلك باستخدام أقراص صقل ناعمة، وكمية وفيرة من سائل التبريد، ومرور خفيف.
تصميم مخصص للمعالجة الحرارية. تؤدي الزوايا الداخلية الحادة، والتغيرات المفاجئة في السماكة، والثقوب القريبة من الحواف، إلى تركيز الإجهاد أثناء عملية التبريد السريع. ويُعد توفير نصف قطر كبير عند الزوايا إحدى أرخص الطرق لتجنب تشقق القوالب.
الخطأ الأكثر شيوعًا الذي نلاحظه في الرسومات هو تحديد تفاوت ضيق دون الإشارة إلى ما إذا كان ينطبق قبل التصلب أم بعده. وهذا الغموض البسيط وحده كفيل بتحويل القطعة النهائية إلى خردة.
إن المواصفات الواضحة توفر عليك جولة من الأسئلة وتحميك في حال وصول قطع غير مطابقة لمعايير التفاوت المسموح به. وفيما يلي العبارات التي نوصي بإضافتها إلى أي رسم لقطع AISI D2:
إذا كان هناك سطر مفقود، فسيضطر المورد إلى التخمين. وسيختار معظمهم التفسير الصحيح الأرخص، والذي قد لا يكون هو ما قصدته أنت.
CPM D2 هو نسخة مصنوعة بتقنية المعادن المسحوقة من نفس التركيب الكيميائي. تتميز كربيداته بأنها أدق بكثير وأكثر توزيعًا بشكل متساوٍ، مما يحسّن من المتانة ويجعل عملية الطحن أسهل، مع ارتفاع سعر المادة. DC53 هو فولاذ من النوع D2 معدل تم تطويره في اليابان، ويتميز بصلابة أعلى وأداء أفضل في القطع بالأسلاك الكهربائية (EDM). يجدر النظر في كلا النوعين عندما تتآكل القوالب المصنوعة من الدرجة القياسية D2 مبكرًا، ولكن يجب التحقق من توفرهما ومدة التسليم قبل إعادة التصميم بناءً عليهما.
عادةً ما يقوم المهندسون بمقارنة الدرجة D2 بعدد قليل من الدرجات المألوفة. ويلخص جدول المقارنة هذا أوجه التوازن بينها.
| الصف | النوع | الصلابة النموذجية | مقاومة التآكل | الصلابة | مقاومة التآكل | الأفضل لـ |
|---|---|---|---|---|---|---|
| D2 | التشكيل على البارد، التصلب بالهواء | 58–62 HRC | مرتفع جدًا | منخفضة إلى متوسطة | عادلة | قوالب، مثاقب، آلات التقطيع، ألواح مقاومة التآكل |
| A2 | التشكيل على البارد، التصلب بالهواء | 57–62 HRC | متوسط – مرتفع | أعلى من D2 | منخفضة | الأدوات التي تتعرض للصدمات، قوالب التشكيل |
| D3 | التشكيل على البارد، التصلب بالزيت | 58–64 HRC | مرتفع جدًا | أقل من D2 | عادلة | أشكال بسيطة ومقاومة للتآكل الشديد |
| 440C | الفولاذ المقاوم للصدأ المارتنسيتي | 56–60 درجة على مقياس هارتسون | عالية | معتدل | جيد | المحامل، قطع غيار الصمامات، السكاكين المصنوعة من الفولاذ المقاوم للصدأ |
| 4140 | الفولاذ منخفض السبائك | حوالي 28–32 HRC مسبق التصلب | منخفضة إلى متوسطة | عالية | منخفضة | الأعمدة، الحوامل، الأجزاء الهيكلية للآلات |
A2 ضد D2: يحتوي الفولاذ A2 على حوالي 5% من الكروم وكمية أقل من الكربيدات، لذا فهو أكثر صلابة ولكنه يتآكل بسرعة أكبر. اختر الفولاذ A2 عندما يكون التكسر هو سبب الفشل؛ واختر الفولاذ D2 عندما يكون التآكل هو سبب الفشل.
D3 مقابل D2: يحتوي الفولاذ D3 على نسبة أكبر من الكربون ولا يحتوي على كميات تذكر من الموليبدينوم أو الفاناديوم، وعادةً ما يتم تقويته بالزيت. وقد يكون مقاومته للتآكل أفضل قليلاً في الأشكال البسيطة، لكن تقوية الفولاذ D2 بالهواء تجعله أكثر استقرارًا ومتوفرًا على نطاق أوسع.
4140 مقابل D2: هذان النوعان ليسا منافسين بقدر ما هما شريكان. 4140 هي سبيكة فولاذية متينة ورخيصة الثمن تُستخدم في صناعة الحوامل والأعمدة والتركيبات؛ أما D2 فتُستخدم في الأماكن التي يتعين أن تتحمل فيها الأسطح التآكل. وتجمع العديد من مجموعات القوالب بين الاثنين.
يُخطئ البعض أحيانًا في اعتبار الفولاذ D2 من أنواع الفولاذ عالي السرعة مثل M2، لكنه ليس كذلك. فالفولاذ عالي السرعة يحافظ على صلابته عند درجات حرارة القطع، بينما يبدأ الفولاذ D2 في التليين بمجرد تجاوز درجات حرارة التصلية حوالي 500 درجة مئوية.
نعم، إذا كنت تفضل الحفاظ على حدة الشفرة على سهولة شحذها. ولهذا السبب يُعد السؤال “هل فولاذ D2 جيد للسكاكين” أحد أكثر الأسئلة شيوعًا حول هذه السبيكة. وبمعدل صلابة يتراوح بين 59 و61 HRC، فإنها تحافظ على حدة الشفرة لفترة أطول بشكل ملحوظ مقارنة بأنواع فولاذ السكاكين المقاومة للصدأ الشائعة، كما أن تكلفتها أقل من أنواع الفولاذ الحديثة المصنوعة بتقنية المعادن المسحوقة.
اكتسبت سكاكين D2 شعبية لأن هذه الدرجة من الفولاذ غير مكلفة، ومتوفرة على نطاق واسع لدى موردي الفولاذ، وتستجيب بشكل ثابت للمعالجة الحرارية. في اختبارات الاحتفاظ بحدة الحافة المنشورة، أفاد لارين توماس من موقع «Knife Steel Nerds» أن الفئة D2 تُظهر أداءً جيدًا بالنسبة لسعرها في اختبارات CATRA، لكنها تتخلف عن أنواع الفولاذ المسحوق عالي الفاناديوم مثل S30V. وتفسر نتائج اختبارات CATRA الخاصة بالاحتفاظ بحدة الحافة سبب استخدام هذه الفئة بكثرة في السكاكين ذات الأسعار المنخفضة والمتوسطة.
إلا أن المفاضلات حقيقية بالفعل:
بالمقارنة مع 440C، يتفوق D2 عادةً في ثبات حافة الشفرة، بينما يتفوق 440C في مقاومة الصدأ وسهولة الشحذ. ولا يُعتبر أي منهما خيارًا خاطئًا؛ فالأمر يعتمد على ما إذا كان السكين يُحفظ في جيب جاف أم في مطبخ رطب. تقع مقاومة التآكل في الفولاذ D2 بين الفولاذ الكربوني والفولاذ المقاوم للصدأ، بينما يوفر الفولاذ 440C مقاومة أفضل للتآكل في الأماكن التي تتواجد فيها الرطوبة باستمرار.
غالبًا ما يُطلق على فولاذ الأدوات من النوع D2 اسم «شبه المقاوم للصدأ» لأن نسبة الكروم التي تبلغ 12% فيه توفر مقاومة أفضل للصدأ مقارنةً بـ فولاذ الأدوات الكربوني العادي، ولكن لا يتبقى منه ما يكفي من الكروم الحر ليصبح فولاذًا مقاومًا للصدأ. ومن المتوقع ظهور الصدأ السطحي في أماكن التخزين الرطبة، وعلى الأجزاء التي يتم لمسها باليدين العاريتين، وفي سائل التبريد الذي فسد.
بالنسبة للأدوات، فإن طبقة رقيقة من الزيت، أو طلاء مانع للصدأ، أو معالجة سطحية بتقنية PVD أو النتريد، تحل معظم المشاكل. أما بالنسبة للأجزاء المستخدمة في الصناعات الغذائية أو الطبية التي يجب أن تظل نظيفة، فينبغي اختيار فئة من الفولاذ المقاوم للصدأ مثل 440C أو الفولاذ المقاوم للصدأ المصنوع بتقنية المعادن المسحوقة بدلاً من ذلك.
| التطبيق | لماذا يُعد D2 الخيار المناسب |
|---|---|
| قوالب القطع والختم | يحافظ على حدة الحافة خلال دورات الإنتاج الطويلة |
| اللكمات وأزرار القوالب | صلابة عالية ومقاومة عالية للتآكل |
| شفرات القص والتقطيع | ثبات الحواف في الألواح واللفائف |
| قوالب درفلة الخيوط | مقاومة التآكل الناتج عن الاحتكاك وضغط الدوران |
| أدوات التشكيل والتشذيب | مستقر من خلال المعالجة الحرارية |
| أجهزة القياس وألواح الحماية من التآكل | ثبات الأبعاد وصلابة السطح |
| السكاكين الصناعية وسكاكين الجيب | عمر طويل للحافة بتكلفة معتدلة |
في الحالات التي يهيمن فيها التأثير، مثل الضربات القوية للصفائح السميكة المصنوعة من مادة D2، غالبًا ما تدوم الدرجة الأكثر صلابة مثل A2 أو S7 لفترة أطول، على الرغم من أنها تتآكل بسرعة أكبر.
نعم، بالنسبة للتطبيقات التي تُعد فيها مقاومة التآكل عاملاً بالغ الأهمية. يُعد D2 أحد أكثر أنواع فولاذ الأدوات المستخدمة في التشكيل على البارد انتشارًا، لأنه يجمع بين الصلابة العالية ومقاومة التآكل الجيدة جدًّا والمعالجة الحرارية المستقرة، وذلك بسعر معتدل. أما نقاط ضعفه فهي: صلابة محدودة، وصعوبة في الشحذ، ومقاومة تآكل معتدلة فقط؛ لذا يجب اختيار هذا النوع وفقًا لطبيعة العمل المطلوب.
في الغالب، يُستخدم النوع D2. وهو يتصلب بالهواء، لذا يتعرض لتشوهات أقل أثناء المعالجة الحرارية، كما أنه يسهل شراؤه بمجموعة واسعة من الأحجام. أما النوع D3 فيحتوي على نسبة كربون أعلى ويمكن أن يتحمل التآكل بشكل أفضل قليلاً في الأشكال البسيطة، لكنه عادةً ما يتم تصلبه بالزيت ويكون أقل استقرارًا. ويُعد النوع D3 الخيار الأكثر تقييدًا وتخصصًا.
نعم، مقارنةً بمعظم أنواع فولاذ السكاكين المقاوم للصدأ. فكاربيدات الكروم الكبيرة الموجودة فيه تقاوم المواد الكاشطة العادية، لذا يستغرق شحذه وقتًا أطول على الأحجار التقليدية. أما أدوات الشحذ الماسية أو الخزفية فتعمل بشكل أفضل بكثير. والميزة الإيجابية لهذه الصعوبة هي ثبات الحافة: فبمجرد شحذها، تدوم حافة D2 التي خضعت لمعالجة حرارية مناسبة لفترة أطول بشكل ملحوظ في اختبارات القطع.
يعتمد الأمر على الأولوية. عادةً ما تتمتع مادة D2 بميزة وتقاوم التآكل بشكل أفضل، في حين أن مادة 440C تقاوم الصدأ بشكل أفضل وتكون أسهل في الشحذ. بالنسبة للقوالب وقطع الغيار الصناعية المعرضة للتآكل، تُفضل مادة D2 عمومًا. أما بالنسبة للسكاكين أو المكونات المعرضة للرطوبة أو المواد الغذائية أو مواد التنظيف الكيميائية، فإن مادة 440C أو أي نوع آخر من الفولاذ المقاوم للصدأ يُعد الخيار الأكثر أمانًا.
هذا ممكن، لكنه أمر صعب ويتطلب اتباع إجراءات محددة. فارتفاع نسبة الكربون والكروم يجعلها عرضة للتشقق، لذا يتطلب اللحام التسخين المسبق، واستخدام معدن حشو متوافق، والتبريد البطيء، ثم عملية التلدين بعد ذلك. ويُعد لحام إصلاح قوالب D2 أمرًا شائعًا في ورش الأدوات، لكنه عمل متخصص وليس عملية تصنيع روتينية.
يستلزم استخدام فولاذ الأدوات D2 تخطيطًا دقيقًا. حدد الحالة والصلابة في الرسم، واترك هامشًا للتجليخ في الحالات التي تكون فيها التفاوتات المسموح بها ضيقة، وأضف نصف قطرًا حيثما يسمح التصميم بذلك، وقرر مبكرًا ما إذا كان التصلب بالفراغ ضروريًا أم لا. فهذه القرارات الأربعة تؤثر على التكلفة ونسبة الخردة أكثر من عملية التصنيع نفسها.
نقوم بتشغيل الفولاذ D2 في حالتيه الملدنة والمقواة، ونقوم بإنهاء تشكيل الأجزاء المقواة عن طريق الصقل والتصنيع بالقطع الكهربائي (EDM)، كما ننسق المعالجة الحرارية بحيث تتوافق القطعة النهائية مع مواصفات المخطط. انظر الصلب خدمة التصنيع باستخدام الحاسب الآلي (CNC), قدرات القطع بالصعق الكهربائي بالأسلاك و خدمات التصنيع الدقيق. لمعرفة المزيد من المعلومات الأساسية، اقرأ كيفية عمل القطع بالأسلاك الكهربائية (EDM) وشرحنا حول قوة الشد مقابل قوة الخضوع.
لتحديد سعر قطعة مصنوعة من مادة D2، قم بتحميل رسمك للحصول على عرض أسعار أو قم بزيارة دقة تووي للاطلاع على مجموعتنا الكاملة من المنتجات الصناعية.
المصادر ومزيد من القراءة
تُعد قيم التركيب والصلابة والمعالجة الحرارية أرقامًا نموذجية للاسترشاد بها. يجب دائمًا الالتزام بورقة بيانات مورد الفولاذ والإجراءات المعتمدة التي يتبعها متخصص المعالجة الحرارية.