専門的な機械加工ソリューションが必要ですか?私たちTuowei Protoのチームは、あなたのすべての製造のニーズを支援するためにここにいる。現在進行中または今後のプロジェクトのお見積もりについては、今すぐご連絡ください!
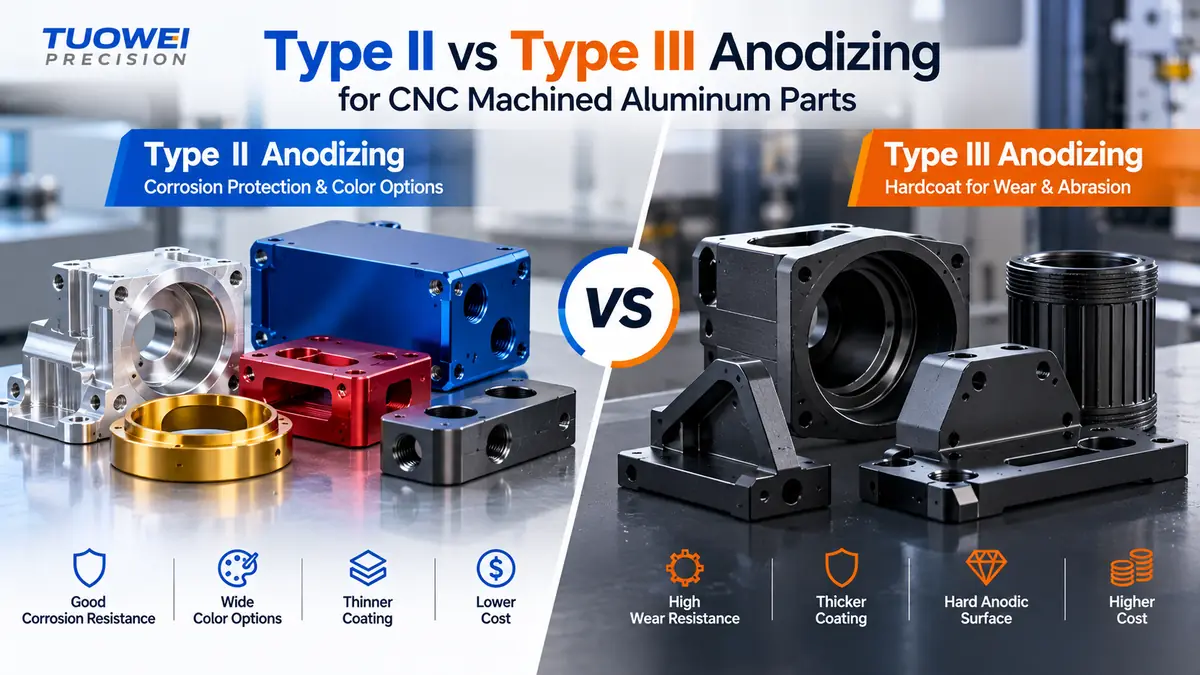
タイプIIとタイプIIIの陽極酸化処理の選択は、実際にはその表面がどのような環境に耐えなければならないかという問題に尽きます。 タイプIIは硫酸による薄い被膜で、染色性が良く、腐食防止効果もあるため、ハウジング、ブラケット、外観部品に適しています。タイプIII(ハードアルマイトとも呼ばれる)は、摺動摩耗や摩耗に耐えるため、はるかに厚く緻密な被膜を形成します。コストが高く、寸法変化が大きくなり、色の選択肢も限られます。.
簡単な答え: 機械加工されたアルミニウム部品に防食性、着色、または美しい外観仕上げが必要な場合は、タイプIIを選択してください。表面が滑ったり、摩擦を受けたり、摩耗にさらされたりする場合は、タイプIIIを選択してください。タイプIIIははるかに厚い被膜を形成するため、穴、ねじ、および嵌合部については、機械加工前に余裕を持たせる必要があり、通常、1個あたりのコストも高くなります。.
以下では、両方の仕上げについて、仕様書に記載された要件との比較を行います。また、それぞれの仕上げが寸法にどの程度影響を与えるか、そして設計通りの部品が納品されるように、それらをどのように明記すべきかについても説明します。.
タイプIIは硫酸陽極酸化処理です。部品は硫酸浴中で陽極となり、電流によってアルミニウム表面が酸化アルミニウムに変化します。この酸化皮膜は多孔質であるため染料を吸収し、その後、孔を塞ぐために封止処理が施されます。.
これは金属の表面に塗られた塗料やメッキではなく、コーティング自体がアルミニウムから生成されるため、剥がれることがないのです。.
米国では、適用される規格はMIL-PRF-8625ですが、多くの図面では依然としてMIL-A-8625と表記されています。この規格では、コーティングを「タイプ」(工程)および「クラス」によって分類しています。 クラス1は非着色、クラス2は着色です。タイプIIについては、この規格では1平方フィートあたり1,000 mgの最低被膜重量が定められており、図面に別段の記載がない限り、被膜は密封処理が施されていることが求められます。密封処理されたタイプIIは、その後、以下の条件下で336時間の塩水噴霧試験に合格しなければなりません。 ASTM B117.
耐食性、色調、そして適度な厚みを兼ね備えていることから、タイプIIは、電子機器の筐体、カメラや光学機器のハウジング、ロボットのブラケット、民生用製品、固定具など、陽極酸化処理を施したアルミニウム部品の日常的な仕上げとして広く用いられています。この規格には、タイプIのクロム酸陽極酸化処理に代わるクロム酸フリーの代替品として、より薄い硫酸コーティングであるタイプIIBも含まれています。.
タイプIIIは、MIL-PRF-8625で「硬質陽極酸化皮膜」と呼ばれるものです。ほとんどの工場ではこれを「ハードコート」と呼んでいます。この処理浴はタイプIIよりもはるかに低温で、より高い電流密度で運転されるため、より緻密で、はるかに厚い酸化皮膜が形成されます。.
図面に別段の記載がない限り、本仕様書ではタイプIIIの公称厚さを0.002インチ(2ミル)とし、その厚さまでのコーティングについては±20%の公差を定めています。これより厚いコーティングも注文可能です。 0.002インチを超える場合、厚さは±0.0004インチの範囲内に維持されます。.
この規格では、タイプIIIの硬度値は規定されていません。その代わりに、ASTM D4060に準拠したテーバー摩耗試験(CS-17ホイール、荷重1,000 g、10,000サイクル)を用いて摩耗試験が行われます。 ほとんどの合金における最大摩耗指数は1,000サイクルあたり1.5 mgであり、銅含有量が2%以上の合金では3.5 mgとなります。オンライン上でハードコート陽極酸化処理に関して記載されているロックウェルC値は概算値であり、サプライヤーが満たさなければならない要件ではありません。.
購入者が見落としがちなもう1つの違いがあります。それは、耐摩耗性を目的としてタイプIIIを使用する場合、デフォルトではシーリング処理が施されていないということです。シーリング処理を行うと細孔が塞がれ、耐食性は向上しますが、耐摩耗性は低下します。屋外で使用される部品にハードコートが必要な場合は、発注書にシーリング処理を明記する必要があります。.
| プロパティ | II型 | III型 |
| プロセス | 硫酸陽極酸化処理 | 高電流密度下での冷浴法による硬質アルマイト処理 |
| MIL-PRF-8625におけるコーティング要件 | 最小塗布量は1,000 mg/ft² | 特に指定がない限り、公称値は0.002インチ。0.002インチまで、±20%。. |
| デフォルトでのシール処理 | 密封済み | 主に摩耗を目的とする場合は、シールを取り外す |
| 腐食試験 | 336時間の塩水噴霧試験(ASTM B117) | 336時間は、シーリングが指定されている場合のみ |
| 摩耗試験 | 不要 | テーバー摩耗試験:1,000サイクルあたり最大1.5または3.5 mg |
| 被覆面あたりの成長量 | 薄いコーティングの約半分 | 公称0.002インチのコーティング厚で、約0.001インチ |
| カラー | 幅広い種類の染料(クラス2) | 本来はグレーから濃いブロンズ色。染色可能な色は濃い色調に限られる。 |
| 疲労の影響 | 疲労強度の低減が可能 | 被膜が厚いほど疲労強度が低下するため、その低減幅はより大きくなる |
| 相対的なコスト | 下へ | より高い |
| 代表的な部品 | ハウジング、筐体、ブラケット、外装部品 | ピストン、スライド、バルブボディ、ガイドレール、摩耗パッド |
陽極酸化処理の厚さが重要なのは、コーティングが単に部品の表面に付着するだけではないからです。MIL-PRF-8625には、実用上の目安として「コーティングされた各表面は、コーティング厚さの約半分分だけ厚くなると見込む」と規定されています。残りの部分は、アルミニウムが酸化物に変換される過程で、元の表面の下に形成されます。.
平らな面では、その大きさは小さく聞こえます。直径になると、その効果は2倍になります。なぜなら、2つの反対側の面が同時に大きくなるからです:
ねじ山は、この問題が最も顕著に現れる箇所です。60°のねじ山では、側面での外側への成長により、ピッチ直径(ねじの嵌合状態を決定する有効直径)が、1面あたりの成長量の約4倍分変化します。 1面あたり0.001 in.の成長率の場合、ピッチ直径ではおよそ0.004 in.の変動となり、これは多くのクラス2Aおよび2Bのねじ公差が許容する範囲を超えています。タイプIII部品のねじ山は通常、マスキング処理されるか、あるいはオーバーサイズで切削され、コーティング後にゲージ検査が行われます。.
タイプIIはより薄いため、その変化は小さいものの、ゼロというわけではありません。高精度穴や微細ねじについては、依然として判断が必要です。.
当社の見解:重要な寸法はすべて「コーティング後」の寸法として指定し、部品の寸法はメーカーに任せるべきである。そうすることで、2つのサプライヤー間で責任を分担するのではなく、機械加工と仕上げの両方を管理する側に余裕を持たせることができる。.
合金選びによって、コーティングの外観や品質が変わり、タイプIIIの場合は、その部品がハードアルマイト処理が可能かどうかまで左右されます。.
| 合金 | II型の結果 | タイプIIIの結果 |
| 6061-T6 | 色合いが鮮明で均一。外観部品には一般的に選ばれる素材です。 | ハードコートが良好で、指定が最も容易な合金 |
| 6063 | 押出成形品に非常に均一な外観仕上げが施されている | グッド |
| 7075-T6 / T651 | 陽極酸化処理は良好に行えるが、クリアコートはわずかに黄色がかったり灰色がかったりすることがある | 高強度合金における優れた耐摩耗性被膜 |
| 2024年第3四半期 | 色味がくすんでいて、色むらも目立つ | コーティングが柔らかく、3.5 mgというより厳しい摩耗限度内に収まる |
| 高シリコン鋳造合金 | 灰色で斑点がある | 購入者の承認がない限り、8.0%シリコンを超えるものは使用不可 |
MIL-PRF-8625では、公称銅含有量が5.0%を超える合金、または公称シリコン含有量が8.0%を超える合金については、購入者の承認がない限り、タイプIIIの棒材の使用が禁止されています。ほとんどの鍛造・機械加工用合金は、これらの制限値を十分に下回っています。この規定は、主に特定の鋳造合金に適用されます。.
強度が重要な部品については、, 7075-T651アルミニウム どちらの仕上げにもよく対応しますが、同じタンクで処理した6061とは色合いが異なる場合があります。これがよくある間違いの原因となります。 同じロットで黒色アルマイト処理を施した6061製のカバーと7075製のフレームが、完全に一致することはほとんどありません。アセンブリ全体で色の統一が重要な場合は、部品を同一の合金および同一のアルマイト処理ロットに統一してください。.
ピストンやシリンダーボア、スライドやガイドレール、バルブボディ、摩耗パッド、および砂粒や締結部品による繰り返しの摩耗を受ける部品など、表面に機械的負荷がかかる場合は、タイプIII陽極酸化処理を選択してください。こうした用途では、酸化皮膜が厚くなることで、そのコストに見合う価値が得られます。.
それ以外のほとんどの場合には、タイプIIを選択してください。当社の見解としては、表面に摩擦が生じない場合、適切なシール処理を施したタイプIIクラス2であれば、ほとんどの部品に対して必要な耐食性、色、価格を実現でき、かつ寸法変化も最小限に抑えることができます。.
さらに検討が必要なケースがいくつかあります:
陽極酸化処理における問題の多くは、機械加工の段階で生じているものです。以下は、見積依頼(RFQ)で最も頻繁に挙げられる問題です:
私たちの CNCフライス加工サービス チームは、仕上げを考慮して、エッジの切れ目、ねじのサイズ、マスキングの仕様について検討を行います。というのも、最初の試作品が完成した後にこれらを変更すると、時間がかかり、コストも高くなるからです。.
最もコストがかかる失敗は、同時に最もよくあるケースでもあります。図面に「陽極酸化処理」とだけ記載され、種類やクラス、色が明記されていない場合、部品はクリアタイプのIIとして返却されてきますが、顧客が求めていたのは摺動面に施された黒色のハードコートでした。表面処理を剥離して再処理を行うと、母材がさらに削れ、寸法が再びずれてしまうため、多くの場合、新しい部品を作り直すしかありません。.
重要な箇所には、仕様、種類、クラス、色、厚さ、シーリング、マスキングが明記されています。例えば:
多くの図面では、依然としてMIL-A-8625が参照されています。現在の改訂版であるMIL-PRF-8625F(修正第2号付)は、MIL-A-8625Fに取って代わりました。最新の状況については、米国防総省(DoD)で確認することができます。 ASSIST仕様データベース. 国際的なサプライチェーンにおいては、, ISO 10074 硬質アルマイト皮膜について扱っており、タイプIIIの作業の参考資料として活用できます。.
用部品 防衛・軍事プログラム 多くの場合、契約書に記載された正確な仕様リビジョンに基づいて認証されています。リビジョンは変更されることがあるため、注文品が出荷される前に、どのリビジョンが適用されるかを確認してください。.
見積依頼書(RFQ)には、該当箇所の指定に加え、部品のサイズまたは表面積、ロット数、および必要な認証情報を併せてご記載ください。仕上げの価格は、これら4つの要素すべてによって決まります。.
ハードコート陽極酸化処理は、タイプII陽極酸化処理よりもコストが高くなります。これには、実用的な観点から4つの理由があります:
どちらのタイプもロット単位で一括生産されるため、小ロットの注文ではどちらの場合でも部品あたりの単価が高くなります。同じタイプ、クラス、色の部品を1つのロットにまとめるのが、最も簡単なコスト削減策です。マスキング箇所が多い小さな部品の場合、マスキング作業の人件費が仕上げ費用の大きな割合を占めることがあります。.
両者の正確な価格差は、部品のサイズ、陽極酸化処理の厚さ、色、ロットサイズによって異なります。そのため、「陽極酸化処理」という言葉だけで比較するのではなく、同じ仕様条件に基づいて見積もりを比較してください。また、機械加工の見積もりも依頼される場合は、当社の CNC加工サービス 部品と仕上げをまとめて見積もることで、被覆代と仕上げ代を一か所にまとめて管理できます。.
タイプIIとタイプIIIの陽極酸化処理については、部品全体としてではなく、表面ごとに判断するようにしてください。どの面が摩耗するか、どの面が導電性を必要とするか、どの面の色を合わせる必要があるか、どの面に厳しい嵌合が求められるかを確認してください。その答えから、ほとんどの陽極酸化処理されたアルミニウム部品にはタイプIIが適しており、ハードコートはそれに見合う表面に限定して使用するのが一般的です。.
準備ができたら、図面と仕上げの注記を以下の宛先までお送りください。 卓偉精密. 当社のエンジニアは、材料の切断を行う前に、お見積もりと併せて、材質、コーティングの厚さ、およびマスキング計画を確認いたします。.
Q:タイプIIとタイプIIIの陽極酸化処理の主な違いは何ですか?
A: タイプIIは、腐食防止と着色を目的とした、比較的薄い硫酸皮膜です。タイプIIIは、耐摩耗性を高めるために形成された、厚く緻密な硬質アルマイト皮膜です。タイプIIIは寸法変化が大きく、コストも高く、選べる色も限られています。また、耐摩耗性を重視する場合、デフォルトではシーリング処理が施されません。.
Q:タイプIIIの硬質アルマイト処理の厚さはどれくらいですか?
A: MIL-PRF-8625では、図面に別段の指定がない限り、タイプIIIの公称厚さを0.002インチ(2ミル)とし、その厚さまでの許容差は±20%としています。これより厚いコーティングも注文可能です。 各被膜表面は、被膜厚さの約半分分だけ外側に膨らむことが予想されるため、その点を考慮して加工余量を計画してください。.
Q:タイプIIIの陽極酸化処理は着色できますか?
A: はい、ですが選択肢は限られています。ハードコートは合金や厚さによって本来、灰色から濃いブロンズ色になるため、着色しても主に黒や濃い色合いになります。鮮やかな色や、部品間の色合わせを正確に行うには、タイプIIクラス2の方がはるかに容易です。.
Q:陽極酸化処理はねじ山や公差に影響を与えますか?
A: はい。各表面はコーティング厚さの約半分分だけ増厚し、60°のねじの場合、ピッチ直径は各表面の増厚量の約4倍分だけ変化します。ハードコートが施された部品のねじ山は、通常、マスキング処理が施されるか、オーバーサイズに切削されます。そのため、重要寸法には、コーティング後の寸法が適用される旨を明記する必要があります。.
Q:耐食性の点では、タイプIIIの陽極酸化処理の方が優れていますか?
A: 必ずしもそうとは限りません。シール付きタイプIIは、ASTM B117に基づく336時間の塩水噴霧試験に合格する必要があります。タイプIIIは、耐摩耗性を確保するためシール処理を施さないことが多く、シール処理が指定された場合にのみ、その塩水噴霧試験の要件が適用されます。屋外用のハードコート部品については、発注書にシール処理を明記してください。.
執筆:TUOWEI Precisionの製造エンジニア、アンディ。. アンディは、CNC加工、精密製造、生産工学を専門としており、ラピッドプロトタイピングから本格生産に至るまでのプロジェクト支援において、実務経験を有しています。彼は、エンジニアリングチームや製造チームと緊密に連携し、材料、公差、加工プロセス、および設計の製造適性を評価しています。 彼の記事は、実用的かつ技術的な知見に裏打ちされた洞察を提供し、エンジニアや購買担当者がより適切な製造上の意思決定を行い、生産効率を最適化し、一貫した部品品質を実現できるよう支援しています。次回のプロジェクトには、TUOWEI PrecisionのCNC加工およびカスタム製造ソリューションをご検討ください。.
ラピッドプロトタイピングから量産に至るまで、Tuowei Precisionは、あらゆる工程において精度と一貫性を兼ね備えた信頼性の高いCNC加工を提供します。今すぐプロジェクトを始めましょう。.
Tuowei精密の実際のCNC加工、業界動向、生産洞察力を常に更新しますが、より良い生産の意思決定を行うことができるようにインストールされています。.