

トゥオウェイ・プレシジョン エンジニア、オーウェン・リン著 · 2026年11月
板金加工とは、平らな金属板を切断、曲げ、接合、仕上げなどの工程を経て、完成品に仕上げるプロセスです。A レーザー あるいは、パンチで平面の形状を打ち抜き、プレスブレーキで立体に曲げ、溶接やリベット、あるいは挿入された金具で各部品を固定します。
筐体、ブラケット、シャーシ、パネルなどはすべてこの方法で製造されています。では、板金加工の真価はどこにあるのでしょうか?それは、壁厚がほぼ均一で、強くて軽量な部品を、高価な金型を使わずに短期間で製造できる点にあります。
簡単な答え: 板金加工とは、通常厚さ約6 mm以下の薄い金属板を成形して部品にする一連の製造工程のことです。 主な工程は、平らなブランク材の切断、曲げ加工による成形、部品の接合または組立、そして表面仕上げの4つです。この加工法は、鋼、ステンレス鋼、アルミニウム、銅合金など、試作から量産まで幅広く適しています。
このガイドでは、プロセスの各段階、必要な資材や許容誤差、工事費用、そして多くのプロジェクトの進行を遅らせる原因となる設計上のミスについて解説します。
「ファブリケーション」とは、液状の材料から鋳造したり、固体の塊から機械加工したりするのとは対照的に、材料を加工・組み立てて何かを作り上げることを意味します。板金加工では、すべての部品は厚さが均一な平らな板から作られます。その形状は、輪郭に沿って材料を取り除き、残った部分を折り曲げることで形成されます。
その均一な肉厚こそが、この部品の最大の特徴です。板金部品は、曲げ部分におけるわずかな局所的な変化を除き、どの部分でも肉厚が均一です。機械加工部品や鋳造部品のように、リブ、ボス、厚肉部を設けることはできません。その代わり、剛性はフランジ、曲げ部、および成形された形状によって確保されています。
ほとんどの工場では、厚さ約6 mm(0.25インチ)までの板材を「シート」として扱っています。それより厚いものは通常「プレート」と呼ばれ、より大型の切断・成形設備で加工されます。厚さはしばしば「ゲージ」という単位で表されますが、鋼とアルミニウムではゲージの定義が異なるため、当サイトでは 板金厚さ表 デザインを確定する前に、一度確認しておく価値があります。
金属加工の3つの種類について尋ねられる場合、通常は、すべての加工部品が経る3つの基本的な工程を指しています:
仕上げ工程は、多くの場合、第4段階として追加されます。情報源によっては、業界別(構造用、商業用、工業用製造)など、作業の分類が異なる場合があるため、答えは質問者によって異なります。部品設計においては、切削、曲げ、接合という分類が有用です。
一般的な特注部品は、板金加工工程において以下の順序で処理されます:
単純なブラケットの場合、手順3から8までで数日かかることがあります。溶接や粉体塗装が施された筐体の場合は、溶接、研磨、塗装の各工程でそれぞれ待ち時間が生じるため、さらに時間がかかります。遅延の多くは、切断作業が始まる前に発生します。具体的には、成形できない曲げ部分がある場合、図面を顧客に返送して修正してもらう必要があるためです。
切断加工によって平らなブランクが作成され、これは通常、板金加工における最初の機械加工工程となります。主な選択肢は以下の通りです:
当社の見解:中程度の厚さまでのカスタム部品については、金型費用がかからず、設計ごとに柔軟に対応できるため、レーザー切断が標準的な選択肢となります。一方、部品に数十個の同一の穴や成形加工箇所があり、大量生産される場合には、パンチング加工が費用対効果に優れています。
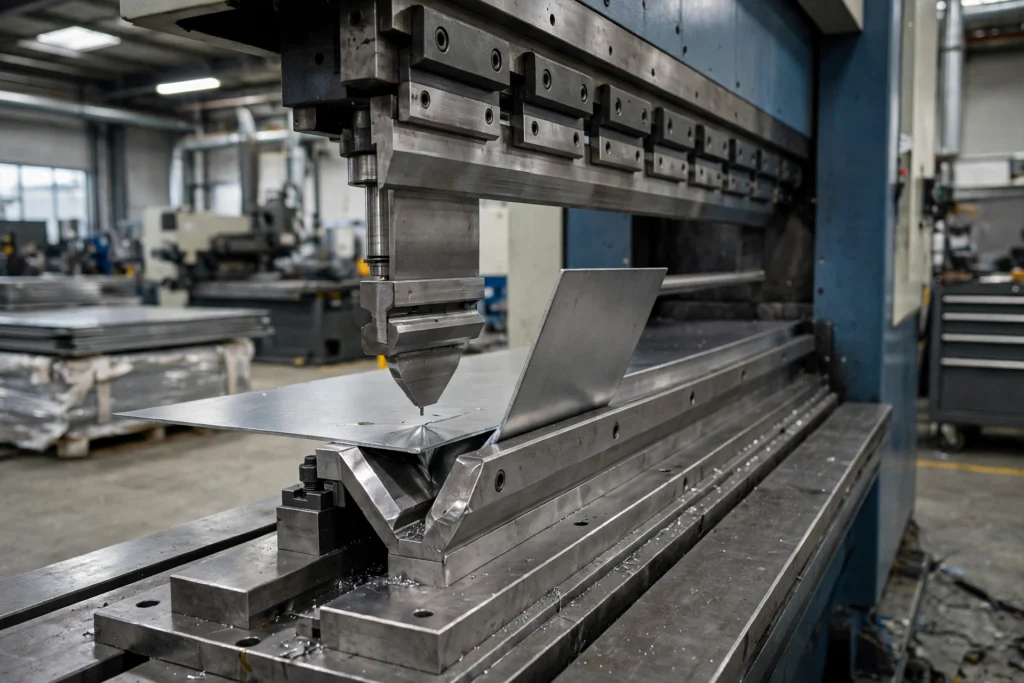
成形加工により、平らなブランクに形状が与えられます。オーダーメイドの板金加工において、プレスブレーキによる曲げ加工は、断然最も一般的な工程です。パンチが、目標の角度に達するまで、シートをV字型の金型に押し込みます。
すべての曲げ部には内側半径があり、パンチが持ち上がった後、金属はわずかに元に戻ります。優れた工場では、この両方の要因を適切に補正しています。当社の 金属曲げ加工サービス このページには、当社が準拠している半径および角度の許容差が記載されています。当社のガイドでは、 板金の曲げ方 K係数、曲げ代、スプリングバックについて詳しく解説しています。
部品が成形されると、それらはアセンブリとして組み合わされます。一般的な方法は以下の通りです:
| 方法 | 仕組み | こんな方に最適 |
|---|---|---|
| MIG(GMAW)溶接 | ワイヤ送給式アーク溶接 | 鋼材や厚肉部への高速溶接 |
| TIG(GTAW)溶接 | 別添の溶加材を用いたタングステンアーク溶接 | ステンレスやアルミニウムに対する、きれいで精密な溶接 |
| スポット溶接 | 重なり合ったシート間の各箇所における抵抗溶接 | 大量生産用のシートアセンブリ |
| 釘付けになる | 両方のシートを貫通する機械式ファスナーセット | 異種金属の接合、加熱なし |
| セルフクリンチ式金具 | シートに圧入されたナット、スタッド、およびスタンドオフ | 薄板のねじ山 |
| ファスナー | ネジとボルト | 整備のために分解が必要な部品 |
溶接は強固ですが、熱が発生し、歪みが生じ、後処理に時間がかかります。また、溶接ヒュームやアーク放射についても適切な管理が必要であり、OSHAではこれについて規定しています。 溶接、切断、ろう付け 一般産業における危険要因。設計上可能であれば、曲げ加工や圧入インサートは、溶接に比べてコストが安く、品質も安定していることが多い。
未加工の板金は、そのまま出荷されることはほとんどなく、板金加工工程において仕上げ作業が最も時間を要する段階となることがよくあります。一般的な仕上げには、次のようなものがあります:
仕上げ加工は通常、成形や溶接の後に施されるため、曲げ部分でコーティングにひびが入ることはありません。また、厚みが増すため、狭いスロットや圧入式の金具を使用する場合に重要です。
板金加工のほとんどでは、ごく少数の標準的な合金が使用されています:
| 素材 | 強み | 注意点 |
|---|---|---|
| 冷間圧延鋼板 | 低コストで、強度が高く、成形や溶接が容易 | 錆を防ぐためにコーティングやメッキが必要 |
| 亜鉛メッキ鋼 | 亜鉛メッキは腐食を防ぐ | 溶接を行うと亜鉛が燃え尽き、煙が発生する |
| ステンレス鋼 304 / 316 | 耐食性があり、きれいな仕上がり | 成形が難しく、スプリングバックが大きく、コストが高い |
| アルミニウム 5052 | 軽量で、成形性に優れ、耐食性も良好 | 柔らかめで、傷がつきやすい |
| アルミニウム 6061 | 5052よりも強度が高い | 急カーブでひびが入る可能性があるため、半径を大きくする必要がある |
| 銅と真鍮 | 優れた導電性 | 高価で、柔らかく、傷がつきやすい |
曲げ加工を施すアルミニウム部品については、通常、6061よりも5052を推奨しています。これは、5052であればひび割れを起こさずにきつい曲げ加工が可能だからです。6061を選ぶのは、その部品に本当に高い強度が求められる場合に限り、その際は曲げ半径を大きくするようにしてください。
板金部品は高い精度を保っていますが、曲げ加工を重ねるごとに公差が累積するため、機械加工部品に比べて公差幅が広くなります。当社の板金加工サービスにおける一般的な公差は以下の通りです:
| 特徴 | 一般的な許容差 |
|---|---|
| 一般的な公差(金属) | ISO 2768-c |
| カット機能 | ±0.2 mm(±0.008 インチ) |
| 曲げ角度 | ±1.0° |
| 曲げからエッジまで | ±0.254 mm(±0.010 インチ) |
| 曲げから穴あけ | ±0.2 mm(±0.008 インチ) |
ISO 2768-1 図面に個別の公差が指定されていない寸法について、一般的な公差クラスを定義します。クラスを指定することで、本当に重要なフィーチャーだけに公差を設定することができます。複数の曲げ部をまたぐ寸法は、この表で示されているよりもばらつきが大きくなるため、可能な場合は同じフランジ上の寸法が重要なフィーチャーに公差を設定してください。
板金加工業者は、図面を部品に仕上げます。典型的な1日の業務としては、図面や3Dモデルの確認、レーザーカッターやプレスブレーキのプログラミング、治具のセットアップ、部品の曲げ加工や溶接、そして検査などが挙げられます。 受託製造工場では、加工技術者やエンジニアが顧客の設計図を確認し、部品の製造を容易にするための変更を提案したり、作業順序を計画したりすることも行います。
これは熟練を要する作業です。現在、板金加工機の多くはCNC化されていますが、多段曲げ部品を正確に仕上げるには、曲げ順序、金型の選定、スプリングバックの補正が重要であり、これらはソフトウェアによるものと同じくらい、経験に左右されるものです。
| メリット | 制限事項 |
|---|---|
| レーザー切断部品やプレスブレーキ成形部品には、金型がほとんど、あるいはまったく必要ありません | 壁厚が一定であるため、部品の形状に制限が生じる |
| CADファイルから部品までの迅速な製造 | 曲げ部ごとに公差が累積する |
| 使用されている素材の割に、丈夫で軽い | 複雑な3D形状には、溶接や多数の曲げ加工が必要となる |
| 1つの試作品から数千個の部品まで対応 | 溶接は歪みと手間を招く |
| 豊富な金属素材と仕上げのラインナップ | 生産量が非常に多い場合でも、部品当たりのコストはプレス加工よりも高止まりする |
筐体やブラケットの製造においては、切削加工に比べて板金加工の方が通常は安価です。これは、切削加工に比べて材料の無駄(切りくず)がはるかに少ないためです。電子機器の筐体に関するより詳細な比較については、当社のガイドをご覧ください。 アルミニウム製筐体の製造における板金加工とCNC加工の比較.
板金加工における問題の多くは、CADの段階で発生します。以下は、私たちが最も頻繁に指摘する問題点です:
これは、平らな金属板から部品を製造する工程です。金属板を所定の形状に切断し、立体的に曲げ、溶接や締結具で接合した後、仕上げ加工を施します。身近な例としては、コンピュータの筐体、電気ボックス、ブラケット、通気口、家電製品のパネルなどが挙げられ、これらはすべて、同一の厚さの薄い金属板から作られています。
基本的な操作は簡単に説明できますが、正確に行うには熟練した技術が必要です。加工業者は、曲げの順序を計画し、スプリングバックを補正し、溶接による歪みを制御し、複数の曲げ工程にわたって公差を維持しなければなりません。最新のCNCレーザーカッターやプレスブレーキを使えば、再現性の高い結果が得られますが、適切なセットアップには依然として経験豊富な技術者の手腕が不可欠です。
違いは厚さです。ほとんどの加工業者は、厚さ約6 mm(0.25インチ)までの材料を「シート」、それ以上のものを「プレート」と呼んでいます。プレートは、より大型の切断・成形設備、より大きな曲げ半径、そしてより大きな力を必要とするため、筐体やブラケットではなく、構造部品に使用されます。
コストは、材質、厚さ、部品のサイズ、曲げ箇所数、溶接、金具、仕上げ、および数量によって異なります。レーザー切断やプレスブレーキによる曲げ加工は専用の金型を必要としないため、試作のコストを抑えることができます。通常、溶接や外観仕上げに最もコストがかかるため、設計段階でこれらを排除することで、材質を変更するよりも大幅なコスト削減につながる場合が多いです。
板金加工プロセスとは、平らなブランクを切断し、曲げやプレス加工によって成形し、部品を接合し、表面仕上げを行うという一連の工程の別名です。各工程の間には、部品の仕様に応じて、バリ取り、金具の挿入、検査などが行われます。
で 卓偉精密 当社は、レーザー切断、プレスブレーキによる曲げ加工、溶接、金具の挿入、仕上げ加工をすべて1つの施設内で一貫して行っています。レーザーカッター、曲げ加工機、溶接機など、100台以上の機械を備えた生産体制を整えています。20種類以上の素材と10種類以上の表面仕上げに対応しており、単純な部品であれば最短3日で出荷可能です。 当社の品質管理システムは、ISO 9001:2015およびISO 13485の認証を取得しています。
STEPファイルと、材質、厚さ、数量、仕上げが記載された図面をお送りください。当社のエンジニアが見積もりを出す前にすべての設計案を確認し、問題の原因となりうる曲げ部、穴、フランジなどを指摘します。まずは当社の 板金加工 サービスページ。
著者について:オーウェン・リンは、Tuowei Precisionのエンジニアです。金型や生産プロセスの計画を担当し、品質管理チームと連携して、すべてのロットで一貫した品質を維持しています。





