

トゥオウェイ・プレシジョン エンジニア、レオン・シュウ著 · 2026年11月
レーザー切断は、集束された高出力のレーザービームを用いて、プログラムされた経路に沿って材料を溶融、燃焼、または気化させ、同時にガスの噴流によって切断面から溶融した材料を排出する熱切断プロセスです。これは、切断を行うための標準的な方法です。 平板金属部品、薄いステンレス製のブラケットから、厚さ約25 mmの炭素鋼板まで。
では、レーザー切断はどのような用途に最も適しており、どのような点で限界があるのでしょうか?このガイドでは、その両方について解説します。
簡単な答え: レーザーカッターは、ファイバーまたはCO₂光源からの光を、幅が数分の1ミリメートル程度のスポットに集光します。CNC制御による動作によってそのスポットが部品の輪郭に沿って移動し、ビームが材料を溶かし、酸素、窒素、空気などのアシストガスが溶融物を切断面から吹き飛ばします。その結果、工具が材料に接触することなく、きれいで細い切断面が得られます。
以下では、このプロセスの仕組みを段階的に解説するとともに、主な3種類のレーザー、切断に適した材料、期待できる精度、このプロセスの用途、そして不良品の主な原因となる設計上のミスについて説明します。
レーザー(Laser)は、「Light Amplification by Stimulated Emission of Radiation(誘導放出による光増幅)」の頭文字をとった略語です。レーザー光源は、単一の波長を持ち、整然と並んで進む光ビームを発生させます。つまり、この光ビームは極めて小さく、高強度のスポットに集光することができます。そのスポットに十分なエネルギーを集中させると、金属はほぼ瞬時に融点を超えて加熱されます。
レーザー切断機はCNC工作機械の一種です。コンピュータ数値制御(CNC)により、切断ヘッドまたは板材が、CADファイルから生成された経路に沿って移動します。ワークピースに何も接触しないため、工具の摩耗や切断力が生じず、薄くて繊細な部品も、厚みのある部品と同様にきれいに切断できます。
いくつかの用語が繰り返し登場します:
一般的な板金加工におけるレーザー切断の工程は、データから完成したブランクに至るまで、以下の通りです:
問題が発生すると、通常はその下端に現れます。速度やガス圧が適切でない場合、溶融金属がスラグとしてそこに付着します。ごく小さな穴の場合、リードインが始まる部分に膨らみが生じることがあります。また、薄いシートに多くの小さな部品がぎっしりと配置されている場合、残りの骨格部分に熱がこもり、最後に切断される部品が反ってしまうことがあります。 こうした問題のほとんどは、レーザー出力を上げるのではなく、適切なプログラミングによって解決できます。
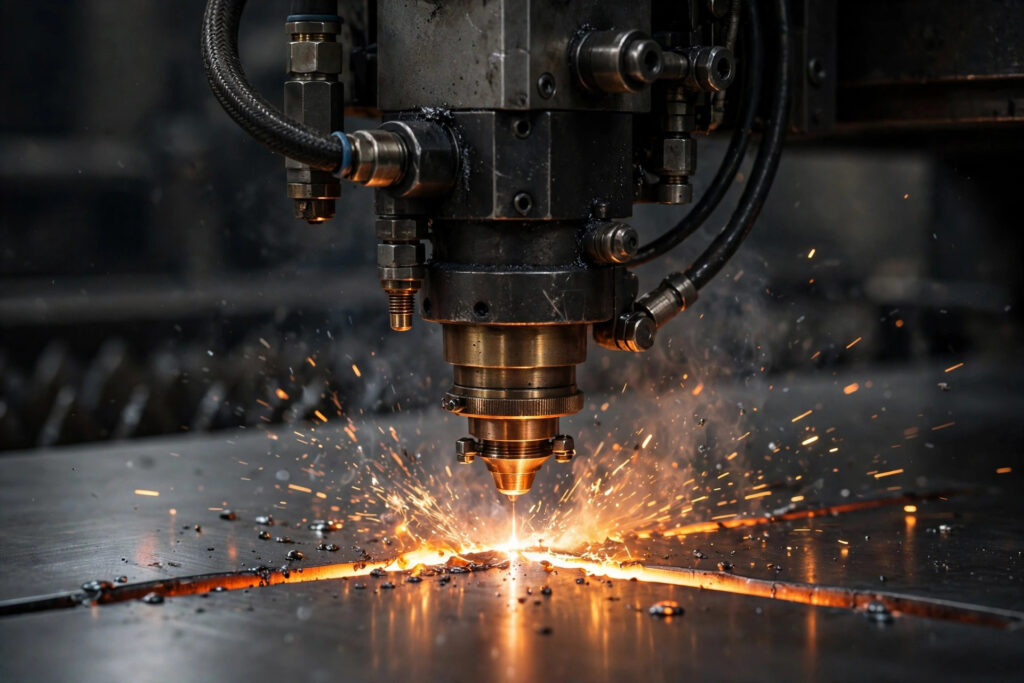
ガスの選択によって、速度、コスト、そして得られる性能上の優位性が変わるため、たとえ機械を稼働させたことが一度もないとしても、理解しておく価値があります。
| ガス | 仕組み | 代表的な用途 | エッジの結果 |
|---|---|---|---|
| 酸素 | 高温の鋼と反応し、切断部に熱を加える | 炭素鋼、特に厚板 | 速く、縁に濃い酸化膜がある |
| 窒素 | 不活性で、単に溶融物を吹き出すだけ | ステンレス鋼とアルミニウム | 明るく、きれいで、酸化物のないエッジ |
| 圧縮空気 | 主に窒素で、少量の酸素が含まれている | コストが重要な薄板 | 低コストで、端部にわずかな酸化が見られる |
当社の見解:もし炭素鋼製の部品が 粉体塗装 あるいは溶接する場合は、窒素切断による切断面を依頼するか、酸化皮膜を除去する計画を立ててください。酸素切断によるスケールの上にコーティングを施すと、後で端部から剥がれ落ちる可能性があります。
| レーザーの種類 | 波長 | こんな方に最適 | 備考 |
|---|---|---|---|
| 食物繊維 | 約1.07 µm | 鋼、ステンレス、アルミニウム、銅、真鍮 | エネルギー効率に優れ、反射性の高い金属にも対応し、薄板および中厚板の加工が高速です |
| CO2 | 10.6 µm | アクリル、プラスチック、木材、ゴム、発泡材、薄い金属 | アクリルには滑らかな縁を残します。長波長は、素地のアルミニウムや銅から反射します。 |
| Nd:YAG | 1.064 µm | 精密加工、厚肉・高硬度合金、穴あけ加工 | パルス方式ではピーク出力が大きい。現在では、一般的なシート切断用途ではあまり使われていない。 |
ファイバーレーザーは、ドーピング処理されたガラスファイバーの内部で光を発生させるため、スポットサイズが小さく、高効率である。CO₂レーザーはガス混合物を励起させ、その長い波長は有機材料によく吸収される。Nd:YAGレーザーは固体結晶を使用し、短くて強力なパルスを発生させる。
当社の見解:板金部品に関しては、現在ではファイバーレーザーが標準となっています。CO₂レーザーは、アクリルや木材、その他の非金属素材において依然としてその地位を保っており、Nd:YAGレーザーは特殊用途向けのツールとなっています。 卓偉精密 当社では、最大10 kWのレーザー光源を備えたこれら3種類の機種すべてを取り扱っており、材料に合わせてレーザーを選定しており、その逆ではありません。
主な工業用途は金属です。当社では、炭素鋼、ステンレス鋼(304および316を含む)、5052、6061、7075などのアルミニウム合金、銅、真鍮、チタンを定期的に切断しています。非金属には、アクリル、エンジニアリングプラスチック、ゴム、発泡材、木材などが含まれます。
最大加工厚さは、素材やレーザー出力によって異なります。当社の装置では:
| 素材 | 最大厚さ |
|---|---|
| 炭素鋼 | 25 mm(0.98インチ)未満 |
| ステンレス | 15 mm(0.59インチ)未満 |
| アルミニウム | 15 mm(0.59インチ)未満 |
| 銅 | 12.7 mm(0.5インチ)未満 |
一部の素材は、レーザー切断を一切行ってはなりません。PVCは有毒で、機械を腐食させる塩素化合物を放出します。PTFEは加熱するとフッ素化合物を放出します。ポリカーボネートは、きれいに切断されるというよりは、燃えたり変色したりする傾向があります。排煙装置とビームエンクロージャーは、あらゆるレーザーにおいて重要であり、OSHAは以下を挙げています。 レーザーの危険性に関する基準 一般産業におけるこれらの機械に適用されるもの。
レーザー切断は、ほとんどの板金加工において、二次加工を必要としないほど高い精度を誇ります。当社のレーザー切断プロセスの特徴は以下の通りです:
| 仕様 | 価値 |
|---|---|
| 全体寸法 | ISO 2768-c、通常 ±0.2 mm(0.008 インチ) |
| 再現性 | ±0.05 mm (0.002 インチ) |
| 測位精度 | ±0.10 mm (0.004 インチ) |
| 切込み幅 | 約0.5 mm(0.02インチ) |
| 最小部品サイズ | 材料の厚さの2倍、最小1 mm(0.04インチ) |
| 境界条件 | マット仕上げで、細い縦線が入っている |
| リードタイム | 5~7日 |
ISO 2768-1 4つの一般的な公差クラス、すなわち「精密(f)」、「中程度(m)」、「粗(c)」、「極粗(v)」を定義しています。図面にこれらのクラスを明記することで、個別に公差を指定していないすべての寸法にどの公差が適用されるかを加工業者に伝えることができます。
2つの点で誤解を招きやすい。まず、CAMソフトウェアは切削経路を切削幅の半分だけオフセットするため、加工後の部品は図面通りのサイズになります。図面に切削幅を自分で加えないでください。 次に、厚板の場合、切断端面にはわずかなテーパーがかかり、熱影響域も広くなるため、精密な嵌合が必要な穴については、切断後にドリル加工やリーマ加工を行う方が良いでしょう。
精度は機械だけでなく、加工対象の部品によっても左右されます。細長い部品は、板材にかかる応力が解放される際にわずかに動く可能性があるため、極めて厳しい平坦度や真直度を確保するには、追加の工程が必要になる場合があります。
レーザー切断は、平板を成形品に変えるため、シートやプレート部品が必要な場所ならどこでも活用されています。一般的な用途としては、次のようなものがあります:
The industries that use laser cutting most include automotive, aerospace, consumer electronics, medical devices, robotics and automation, industrial machinery and construction. In most of these, laser cutting is the first step of a wider 板金加工 workflow that continues with bending, welding, hardware insertion and finishing.
| プロセス | Best at | Limits |
|---|---|---|
| レーザー切断 | Thin to medium sheet, fine detail, narrow kerf | Thickness ceiling; reflective metals need fiber; small heat-affected zone |
| Plasma cutting | Thick conductive plate at high speed and low cost | Wider kerf, rougher and slightly beveled edge; conductive metals only |
| Waterjet cutting | Almost any material, very thick stock, no heat | Slower; abrasive adds running cost |
| Turret punching | High volumes of standard holes, louvers and forms | Needs a tool for each shape; less suited to complex contours |
Our view: laser is the first choice for most sheet parts up to medium thickness because it combines accuracy, speed and no tooling. Switch to waterjet when heat would damage the material, and to plasma for thick structural plate where edge quality matters less than cost.
はい。金属は、産業用レーザー切断において最も一般的な素材です。ファイバーレーザーは、炭素鋼、ステンレス鋼、アルミニウム、銅、真鍮、チタンを切断できます。最大切断厚さは出力と素材によって異なりますが、当社の装置では、炭素鋼は最大約25 mm、ステンレス鋼やアルミニウムは最大約15 mmまで切断可能です。
レーザーには、主にファイバーレーザー、CO₂レーザー、Nd:YAGレーザーの3種類があります。ファイバーレーザーは金属の切断に優れており、CO₂レーザーはアクリルや木材などの非金属に適しており、Nd:YAGレーザーは特殊な精密加工に使用されます。切断方法としては、窒素を用いた溶融切断、酸素を用いた火炎切断、あるいは気化切断があります。
CNCレーザーカッターとは、コンピュータ数値制御によって動作が制御されるレーザー切断機のことです。コントローラは、CADファイルから生成されたプログラムを読み取り、出力、速度、ガスを設定しながら、切断ヘッドを各輪郭に沿って移動させます。産業用レーザーカッターのほぼすべてがCNCマシンです。
部品は通常、SolidWorks、Fusion、AutoCADなどのCADソフトウェアで設計され、DXFまたはSTEPファイルとしてエクスポートされます。その後、CAMおよびネスティングソフトウェアが、シート上に部品を配置し、切断パラメータを設定して、レーザー加工機が実行するGコードを生成します。
レーザー切断は集束した光ビームを使用し、薄板や中厚板において、より精細なディテール、より狭い切断幅、そしてよりきれいな切断面を実現します。プラズマ切断はイオン化されたガスのアークを使用し、導電性のある金属にのみ適用可能で、厚板の切断ではより高速かつ低コストですが、切断面は粗くなります。
At Tuowei Precision we run fiber, CO2 and Nd:YAG laser cutters with sources up to 10 kW, and our quality system is certified to ISO 9001:2015, ISO 13485, IATF 16949:2016 and AS9100D. Typical laser cutting lead time is 5 to 7 days.
Upload a STEP, STP, SLDPRT, DXF, IPT, PRT or SAT file with the material, thickness, quantity and finish. Our engineers review every drawing before quoting and flag design issues before cutting. Parts that also need tapped holes or milled pockets move straight into our CNC shop, so they arrive ready to assemble. Start with our レーザー切断サービス ページ。.
About the author: Leon Xu is an engineer at Tuowei Precision. He reviews customer drawings, gives DFM feedback and plans CNC machining processes to hold tight tolerances.





