専門的な機械加工ソリューションをお探しですか?Tuowei Precisionのチームが、お客様のあらゆる製造ニーズにお応えします。現在進行中または今後予定されているプロジェクトのお見積もりについては、ぜひ今すぐお問い合わせください!
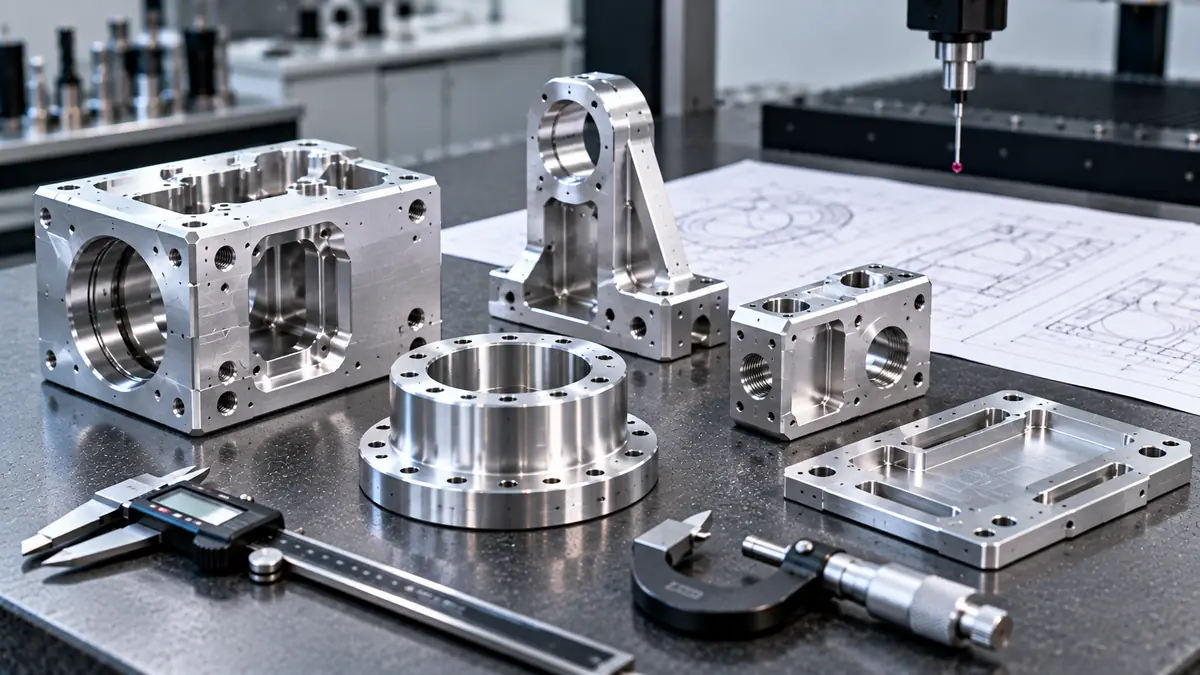
適切にセットアップされたフライス盤を用いた場合、アルミニウムのCNC加工における現実的な公差は、標準的な形状では±0.005インチ(±0.127 mm)、高精度な形状では±0.001インチ(±0.025 mm)となります。 旋削加工された直径やリーマ加工された穴については、これよりも厳しい公差も可能です。ただし、実際にどの程度の公差を維持し、検査できるかは、温度、部品のサイズ、薄肉部分、および陽極酸化処理によって決まります。.
簡単な答え: デフォルト値として±0.005インチを使用し、それ以外についてはISO 2768-mなどの一般的な公差注記を適用してください。±0.001インチは、嵌合部、穴、およびシール面にのみ適用してください。 アルミニウムは1°Cごとに1メートルあたり約23 µm膨張すること、また、陽極酸化処理により内径やねじ山を含むすべての表面に肉厚が増加することを覚えておいてください。.
公差とは、寸法が公称寸法から許容される変動範囲のことです。公称寸法が20.000 mmで公差が±0.025 mmの穴の場合、19.975 mmから20.025 mmまでの範囲であれば許容されます。.
図面には3種類があります:
公差は機械の精度とは異なります。この違いは、アルミニウム部品の現実的な公差を判断する際に重要な意味を持ちます。数ミクロン単位の位置決めが可能な機械であっても、工具の摩耗、熱、クランプ、材料の変位などによって、製造される部品の寸法にはばらつきが生じます。.
これらは、Tuowei社がCNCフライス加工部品について公表しているアルミニウム加工公差です。これらは、単発のベストケースではなく、量産工場が繰り返し達成できる精度を示しています。.
| フィーチャータイプ | 現実的な許容範囲 |
| 標準的な機械加工仕様 | ±0.005インチ(±0.127 mm) |
| 高精度な機能 | ±0.001インチ(±0.025 mm) |
| 小型部品 | ±0.002インチ(±0.051 mm) |
| 大型部品 | ±0.010インチ(±0.254 mm) |
| ねじ加工部 | ±0.005インチ(±0.127 mm) |
旋削による径や、リーマ加工・ボーリング加工された穴は、通常、フライス加工された形状よりも公差を狭く設定できます。これは、この加工工程では寸法を制御する軸が1つだけだからです。一方、長い部品や大きなプレートの場合は逆になります。部品が大きければ大きいほど、熱や内部応力によって変形しやすくなるからです。.
当社の立場: 特定の部品にどのような公差が必要か分からない場合は、おそらく標準の公差が適用されるでしょう。厳しい公差は、位置決め、シール、または軸受を支える部品に適用されます。.
アルミニウム部品では、機能によって必要な公差が異なります。実用的な目安として:
| 特徴 | 一般的な注記 | なぜ |
| 軸受穴 | H7フィット | 標準ベアリングによるフィット感を調整します |
| ダボピン穴 | H7、リーマ加工済み | 嵌合する部品を繰り返し正確に位置決めします |
| ボルト用の貫通穴 | 緩やかな、大まかな公差 | ボルトが通るだけでよい |
| タップ穴 | ねじ規格 6H(メートル法)または 2B(インチ法) | 標準のねじゲージで測定します |
| Oリング用溝 | 奥行きは狭め、幅は広め | 深さによってシールへの圧力が決まります |
| 化粧用外装面 | 一般的な許容誤差 | 重要なのはフィット感ではなく、見た目だ |
図面上のアルミニウム加工公差のほとんどは、許容範囲の広い列に該当するはずです。許容範囲の狭い列に該当する形状が数個以上ある場合は、それぞれが実際に位置決め、シール、または荷重を支える役割を果たしているかどうかを再検討してください。.
ISO 2768-1 図面に個別の公差が指定されていない直線寸法に対して、一般的な公差を設定します。クラスを選択し、一度だけ記述します。例えば、「一般公差 ISO 2768-m」などです。“
| 公称サイズ(mm) | ファイン (f) | 中(m) |
| 0.5~3 | ±0.05 | ±0.1 |
| 3~6以上 | ±0.05 | ±0.1 |
| 6以上~30 | ±0.1 | ±0.2 |
| 30以上~120 | ±0.15 | ±0.3 |
| 120以上~400 | ±0.2 | ±0.5 |
| 400以上~1000 | ±0.3 | ±0.8 |
ほとんどのアルミニウム部品において、公差が指定されていないアルミニウム加工の公差については、ISO 2768-m が適切な一般的なクラスとなります。この規格は、高速加工が可能なほど緩やかであり、かつ重要度の低い形状要素に対しては十分な精度を確保できるほど厳格です。 ISO 2768-fは、精密治具など部品全体に精度が求められる場合にのみ使用してください。これは、公差が指定されていないすべての寸法に対して、一度に厳しい公差が適用されるためです。.
一般的な公差は、能力の表明ではありません。それはデフォルト値です。重要な特徴については、依然として個別の公差を設定する必要があります。.
アルミニウムは、同じ温度変化に対して鋼の約2倍の膨張率(1メートルあたり1℃につき約23 µm)を示すため、温度変化によってアルミニウムの公差は急速に狭まってしまいます。数字で計算してみるまでは、この数値はさほど大きくないように思えるかもしれませんが:
これが、寸法が基準温度で定義される理由です。. ISO 1 寸法規定における基準参照温度を20 °Cに定めている。機械から取り出したばかりの温かい状態で測定された部品は、製造現場では合格となるが、冷えた検査室では不合格となる可能性がある。.
実際には、公差の厳しいアルミニウム製部品は、最終仕上げや測定を行う前に室温まで冷却され、温度管理された部屋で検査が行われます。.
図面の仕様よりも先に、合金や焼き入れ状態によって、加工業者がアルミニウム部品の公差をどの程度容易に維持できるかが決まります。.
| 合金および焼き戻し | その動作について | 寛容に関するヒント |
| 6061-T651 | 応力除去済みで安定しており、きれいに切断できる | 厳密な特徴量に対する最も安全なデフォルト設定 |
| 7075-T651 | 硬めで、シャキッとした切れ味があり、にじみが少ない | 細かいディテールをしっかりと再現できるが、価格は高めだ |
| 2024-T351 | 機械の調子は良好で、安定している | コーティングを施してください。腐食が進むと、時間の経過とともに嵌合に支障をきたす恐れがあります。 |
| 5052 | 柔らかくてグミのような食感で、バリがかなり目立つ | 5052材の機械加工において、厳しい公差は避けること |
| MIC6 鋳造プレート | 加工後は非常に平坦で安定している | 平坦度が重要な公差となる場合の最適な選択肢 |
部品に厳格な平坦度や位置の指定があり、素材が通常のT6や押出成形品である場合、荒加工後に変形が生じることが予想されます。余分な加工工程をかけて歪みを修正するよりも、T651プレートやMIC6に切り替えるほうが、多くの場合、コスト面で有利です。.
アルミニウムの公差を維持する際の問題のほとんどは、5つの要因に起因しています。.
一般的な対策としては、対称的な荒加工を行うこと、仕上げ用余裕を残すこと、最終加工の前にクランプを一度緩めてから軽く締め直すこと、そして設計上許容される限り壁厚を厚く保つことが挙げられます。.
陽極酸化処理により、アルミニウムの表面は酸化皮膜に変化します。この皮膜の一部は金属内部に浸透し、一部は表面に形成されます。表面に形成された部分が、製品の寸法に影響を与えます。.
アルミニウム部品の公差に関しては、横方向に測定する形状ではその影響が2倍になります。内径は、両側の壁がともに膨張するため、外側への肉盛量の2倍分だけ縮小します。外径は同じ分だけ大きくなります。ねじ山が過度に締まり、ねじが切り込めなくなることもあります。.
ハードアルマイト(タイプIII)は、装飾用のタイプIIよりもはるかに厚いため、公差の厳しい部位への影響が大きくなります。アルマイトの肉厚を考慮する3つの方法:
使用している合金について、サプライヤーに標準的なコーティング厚さを確認し、その陽極酸化の余裕分を設計に盛り込んでください。当て推量で進めると、陽極酸化処理を施した部品がはまらなくなってしまう原因となります。Tuoweiの II型陽極酸化処理 このページでは、標準的な仕上げについて説明しています。.
すべての部品が検査に合格しても、組み立て品が不合格になることがあります。これが「公差の積み重ね」です。.
「スタックアップ」とは、アルミニウム部品の個々の公差が積み重なる現象のことです。例えば、ハウジング内に積み重ねられた3つの機械加工済みスペーサーを例に挙げると、それぞれが10.00 mm ±0.05 mmの公差を持っています。.
| 方法 | スタックの総変動量 | 使用タイミング |
| 最悪のケース | ±0.15 mm (0.05 + 0.05 + 0.05) | 安全性が極めて重要な組み付け、少量生産 |
| 統計的(二乗和の平方根) | 約 ±0.087 mm (0.05 × √3) | 取引高は高いが、極端な値動きが重なることはめったにない |
ハウジングの許容誤差が±0.10 mmしかない場合、最悪のケースでは、すべてのスペーサーが許容範囲内にあっても設計が機能しなくなる可能性があります。この問題を解決するには、通常、すべての部品の許容誤差を厳しくするのではなく、特定の部品の許容誤差を厳しくするか、シムやスロットなどの調整機能を追加します。.
図面を承認する前に、3つ以上の部品からなる任意のチェーンについて、簡単な公差積み上げ計算を行ってください。.
公差が厳しい加工は、いくつかの理由が重なってコストが高くなりますが、アルミニウムの公差も例外ではありません:
コストは直線的に上昇するわけではありません。1つの形状について、標準精度から高精度へ変更する程度なら対応可能です。しかし、部品全体を高精度仕様に変更すると、価格が数倍になることもあります。そのため、ほとんどの図面において、最もコストをかけずに改善できるのは、特に意味のない厳しい公差を取り除くことです。.
公差は、確認できる場合にのみ意味を持つ。現場での一般的な経験則として、測定器の精度は、測定対象の公差の約10倍であるべきである。.
| 寛容 | 一般的な測定方法 |
| ±0.005インチ(±0.127 mm) | キャリパー、高さゲージ |
| ±0.001インチ(±0.025 mm) | マイクロメーター、内径ゲージ、ピンゲージ |
| 位置、平坦度、輪郭 | CMM |
| ねじの嵌合 | ゴー/ノーゴー式スレッドゲージ |
新しい部品については、図面上のアルミニウムの公差が「推測」ではなく「確認」されるよう、初回製品検査報告書を請求してください。報告書には、単に「合格」または「不合格」という判定だけでなく、すべての寸法について測定値が記載されている必要があります。Tuowei社は、その取り組みについて 品質保証 ページ。.
入荷検査の結果がサプライヤーの報告書と一致しない場合、その原因は通常、温度の違い、基準点の設定の違い、あるいは測定方法の違いのいずれかです。生産開始前に、これら3点すべてについて合意を固めておいてください。.
「公差は±0.0002インチ」という記載は、その機械が「調子の良い日」に達成できる性能を示すものであり、実際に部品がどの程度の精度になるかを示すものではありません。厳しい公差の加工に依存する注文を行う前に、次の点を確認してください:
これらの質問に明確に答えてくれるサプライヤーは、最も安い価格を提示するサプライヤーよりも信頼できます。.
明確な図面があれば、現実的な見積もりが得られ、却下されるケースも減ります:
機械加工されたアルミニウム部品の公差は、通常±0.005インチ(±0.127 mm)が標準的です。多くの図面では、公差が指定されていない寸法について、ISO 2768-mなどの一般的な公差注記と組み合わせて記載されています。重要な部品については、より厳しい公差を設定することも可能ですが、切削速度を落とす必要があり、検査も増えるため、コストが高くなります。.
はい、適切な部位であれば可能です。 適切にセットアップされたフライス盤であれば、穴、嵌合部、およびシール面において±0.001インチ(±0.025 mm)の公差を維持できます。ただし、大型部品や薄肉部品、あるいは陽極酸化処理後の部品では、熱、応力、および皮膜の成長によって寸法が変動するため、公差維持が難しくなります。機能上必要な箇所にのみ適用してください。.
ほとんどのアルミニウム部品には、ISO 2768-m を使用してください。これは一般的な形状に適しており、加工を迅速に進めることができます。ISO 2768-f は、精密治具など、部品全体に精度が求められる場合にのみ選択してください。これは、許容差が指定されていないすべての寸法に対して許容差が厳格化されるためです。重要な形状については、引き続き個別の許容差を指定する必要があります。.
はい。陽極酸化処理では、一部が外側に向かって盛り上がる被膜が形成されるため、内径は小さくなり、外径は大きくなり、ねじが締め付けられやすくなります。ハード陽極酸化処理は、タイプIIよりもその影響が大きくなります。重要な寸法はマスキング処理を施すか、被膜の厚みを考慮して加工を行うか、あるいは寸法が陽極酸化処理の前か後かを明記してください。.
薄い肉厚の部品は、切削力によってたわみ、工具が通過した後に元に戻るため、測定値はプログラムされた値よりも厚く出ます。素材から解放された応力やクランプ圧力も歪みの原因となります。肉厚を厚くすること、応力除去処理を施したT651鋼板を使用すること、クランプ圧力を弱めること、そして対称的な荒加工を行うことは、いずれも薄い部の公差を維持するのに役立ちます。.
アルミニウムのCNC加工において良好な公差を確保するには、まず維持しやすいデフォルト値を設定し、部品に必要な箇所にのみ精度を高めることから始めます。温度、応力、陽極酸化処理の影響を考慮した計画を立て、積層厚さを確認し、各重要寸法の測定方法についてサプライヤーと合意しておく必要があります。.
Tuowei Precision社は、自社製品において以下の公差で製造を行っています。 CNCフライス加工, CNC旋盤加工, そして 精密機械加工 図面。すべての図面は、切断作業が始まる前にDFM(製造を考慮した設計)の審査を受けます。図面を Tuowei Precisionのホームページ また、当社のエンジニアは、機能の向上につながらないにもかかわらずコスト増につながる公差については、その都度指摘いたします。加工プロセス全体の詳細については、当社の アルミニウムのCNC加工完全ガイド.

執筆:TUOWEI Precisionの製造エンジニア、アンディ。. アンディは、CNC加工、精密製造、生産工学を専門としており、ラピッドプロトタイピングから本格生産に至るまでのプロジェクト支援において、実務経験を有しています。彼は、エンジニアリングチームや製造チームと緊密に連携し、材料、公差、加工プロセス、および設計の製造適性を評価しています。 彼の記事は、実用的かつ技術的な知見に裏打ちされた洞察を提供し、エンジニアや購買担当者がより適切な製造上の意思決定を行い、生産効率を最適化し、一貫した部品品質を実現できるよう支援しています。次回のプロジェクトには、TUOWEI PrecisionのCNC加工およびカスタム製造ソリューションをご検討ください。.
ラピッドプロトタイピングから量産に至るまで、Tuowei Precisionは、あらゆる工程において精度と一貫性を兼ね備えた信頼性の高いCNC加工を提供します。今すぐプロジェクトを始めましょう。.
CNC加工、材料、仕上げ、業界の動向に関する最新のガイドをご覧いただき、より適切な生産判断を行ってください。