Vous avez besoin de solutions d'usinage spécialisées ? L'équipe de Tuowei Precision est là pour répondre à tous vos besoins en matière de fabrication. Contactez-nous dès aujourd'hui pour obtenir un devis concernant vos projets en cours ou à venir !
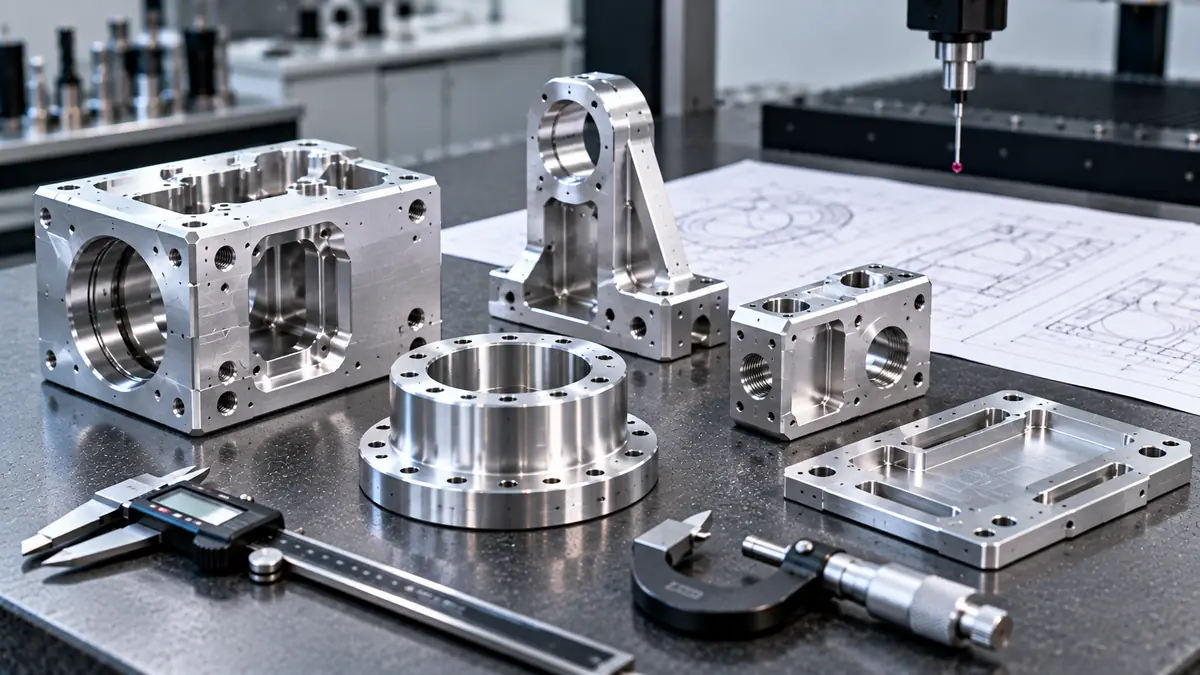
Tolérances d'usinage réalistes CNC pour l’aluminium sont de ±0,005 pouce (±0,127 mm) pour les caractéristiques standard et de ±0,001 pouce (±0,025 mm) pour les caractéristiques de haute précision sur une fraiseuse bien réglée. Des tolérances plus serrées sont possibles sur les diamètres tournés et les alésages, mais la température, la taille de la pièce, la finesse des parois et l’anodisation déterminent ce que vous pouvez réellement maintenir et contrôler.
Réponse rapide : Utilisez ±0,005 pouce comme valeur par défaut et indiquez une tolérance générale telle que ISO 2768-m pour tout le reste. N'appliquez la tolérance de ±0,001 pouce qu'aux ajustements, aux alésages et aux surfaces d'étanchéité. N'oubliez pas que l'aluminium s'épaissit d'environ 23 µm par mètre pour chaque degré Celsius, et que l'anodisation ajoute de la matière à toutes les surfaces, y compris les alésages et les filetages.
Une tolérance correspond à la variation autorisée d'une cote par rapport à sa valeur nominale. Un trou de 20,000 mm avec une tolérance de ±0,025 mm est considéré comme acceptable si sa cote se situe entre 19,975 et 20,025 mm.
Il existe trois types de dessins :
Une tolérance n'est pas la même chose que la précision d'une machine, et cette distinction est importante lorsqu'il s'agit d'évaluer les tolérances réalistes pour les pièces en aluminium. Même une machine capable d'un positionnement à quelques microns produit des pièces dont les dimensions varient en fonction de l'usure des outils, de la chaleur, du serrage et du déplacement du matériau.
Voici les tolérances d'usinage de l'aluminium publiées par Tuowei pour les pièces usinées par CNC. Elles reflètent les résultats qu'un atelier de production est capable d'obtenir de manière répétée, et non un cas isolé représentant le meilleur résultat possible.
| Type d'élément | Tolérance réaliste |
| Caractéristiques d'usinage standard | ±0,005 pouce (±0,127 mm) |
| Fonctionnalités de haute précision | ±0,001 pouce (±0,025 mm) |
| Petits composants | ±0,002 pouces (±0,051 mm) |
| Grands composants | ±0,010 pouce (±0,254 mm) |
| Fonctionnalités de discussion | ±0,005 pouce (±0,127 mm) |
Les diamètres tournés et les alésages peuvent généralement être réalisés avec une tolérance plus serrée que les éléments fraisés, car le procédé ne contrôle qu’un seul axe dimensionnel. Il en va autrement pour les pièces longues et les grandes plaques : plus la pièce est grande, plus la chaleur et les contraintes internes la font se déformer.
Notre position : Si vous ne savez pas quelle tolérance appliquer à une pièce, optez probablement pour la tolérance standard. Les tolérances serrées s'appliquent aux pièces qui servent à positionner, à assurer l'étanchéité ou à supporter un roulement.
Les différentes caractéristiques des pièces en aluminium nécessitent des tolérances différentes. Un point de départ pratique :
| Fonctionnalité | Légende courante | Pourquoi |
| Alésage du roulement | Coupe H7 | Permet de régler l'ajustement à l'aide d'un roulement standard |
| Trou pour goupille de centrage | H7, alésé | Permet de positionner les pièces d'assemblage de manière reproductible |
| Orifice de passage pour un boulon | Tolérance approximative, générale | Il suffit de laisser passer le boulon |
| Trou taraudé | Filetage de classe 6H (métrique) ou 2B (en pouces) | On vérifie cela à l'aide de jauges de filetage standard |
| Rainure pour joint torique | Peu profond, mais plus large | La profondeur détermine la pression exercée sur le joint |
| Faces extérieures esthétiques | Tolérance générale | C'est l'apparence qui compte, pas la coupe |
La plupart des tolérances d'usinage de l'aluminium indiquées sur un plan devraient se situer dans les colonnes « tolérances larges ». Si plusieurs éléments figurent dans les colonnes « tolérances étroites », vérifiez si chacun d'entre eux sert réellement au positionnement, à l'étanchéité ou à la transmission de charge.
ISO 2768-1 définit les tolérances générales pour les cotes linéaires qui ne font l'objet d'aucune tolérance spécifique sur le dessin. Vous choisissez une classe et l'indiquez une seule fois, par exemple “ Tolérances générales ISO 2768-m ”.”
| Diamètre nominal (mm) | Amende (f) | Moyen (m) |
| 0,5 à 3 | ±0,05 | ±0,1 |
| De 3 à 6 | ±0,05 | ±0,1 |
| De 6 à 30 | ±0,1 | ±0,2 |
| De plus de 30 à 120 | ±0,15 | ±0,3 |
| Entre 120 et 400 | ±0,2 | ±0,5 |
| Entre 400 et 1 000 | ±0,3 | ±0,8 |
Pour la plupart des pièces en aluminium, la norme ISO 2768-m constitue la classe générale appropriée pour les tolérances d’usinage de l’aluminium sans spécification de tolérance. Elle est suffisamment souple pour permettre un usinage rapide et suffisamment stricte pour les caractéristiques non critiques. N'utilisez la norme ISO 2768-f que lorsque l'ensemble de la pièce doit être précis, comme dans le cas d'un dispositif de fixation de précision, car elle resserre d'un seul coup toutes les cotes sans tolérance.
Une tolérance générale n'est pas une spécification de capacité. Il s'agit d'une valeur par défaut. Les caractéristiques critiques doivent tout de même disposer de leur propre tolérance.
L'aluminium se dilate environ deux fois plus que l'acier pour une même variation de température, soit environ 23 µm par mètre et par °C ; la température réduit donc rapidement les tolérances de l'aluminium. Cela peut sembler insignifiant jusqu'à ce qu'on fasse le calcul :
C'est pourquoi les dimensions sont définies à une température de référence. ISO 1 fixe la température de référence standard pour les spécifications dimensionnelles à 20 °C. Une pièce mesurée à chaud, à la sortie de la machine, peut être jugée conforme à l'usine et non conforme dans une salle d'inspection climatisée.
Dans la pratique, on laisse les pièces en aluminium à tolérances serrées refroidir à température ambiante avant les dernières passes d'usinage et avant la mesure, puis on les contrôle dans une salle à température contrôlée.
L'alliage et le traitement thermique influent sur la capacité d'un atelier à respecter les tolérances sur les pièces en aluminium, avant même que le plan ne le fasse.
| Alliage et état de trempe | Comment cela fonctionne-t-il ? | Conseil sur la tolérance |
| 6061-T651 | Détendu, stable, coupe proprement | Le paramètre par défaut le plus sûr pour les éléments de dimensions serrées |
| 7075-T651 | Plus dur, coupe nettement, laisse moins de traces | Il met bien en valeur les détails, mais coûte plus cher |
| 2024-T351 | Machines en bon état, stables | Appliquez un revêtement ; la corrosion peut altérer les ajustements au fil du temps |
| 5052 | Tendre et caoutchouteux, très granuleux | Évitez les tolérances serrées sur l'aluminium 5052 usiné |
| Plaque moulée MIC6 | Très plat et stable après usinage | Le meilleur choix lorsque la planéité est la tolérance critique |
Si une pièce doit respecter des tolérances strictes en matière de planéité ou de position et que le matériau de base est du T6 brut ou un profilé extrudé, il faut s'attendre à un déplacement après l'ébauche. Il est souvent plus économique d'opter pour une tôle T651 ou du MIC6 que de lutter contre la déformation à l'aide d'opérations supplémentaires.
La plupart des problèmes liés au respect des tolérances sur l'aluminium proviennent de cinq sources.
Les solutions habituelles consistent à effectuer un ébauchement symétrique, à prévoir une marge de finition, à desserrer puis à resserrer légèrement la pièce avant les dernières passes, et à conserver des parois aussi épaisses que le permet la conception.
L'anodisation transforme la surface de l'aluminium en oxyde. Une partie du revêtement pénètre dans le métal, tandis qu'une autre se forme à la surface. C'est cette partie superficielle qui modifie les dimensions de la pièce.
En ce qui concerne les tolérances des pièces en aluminium, cet effet est doublé sur les éléments mesurés en largeur. Un alésage se rétrécit d'une valeur équivalente au double de l'accumulation vers l'extérieur, car les deux parois s'épaississent. Les diamètres extérieurs augmentent d'une valeur équivalente. Les filetages peuvent se resserrer au point qu'une vis ne puisse plus s'engager.
L'anodisation dure (type III) est nettement plus épaisse que l'anodisation décorative de type II ; elle a donc un impact plus important sur les cotes serrées. Il existe trois façons de gérer la tolérance d'anodisation :
Demandez à votre fournisseur quelle est l'épaisseur de revêtement habituelle pour l'alliage que vous utilisez, et prévoyez cette marge d'anodisation dans votre conception. C'est en se contentant de deviner que les pièces anodisées finissent par ne plus s'ajuster. Tuowei’s Anodisation de type II Cette page décrit la finition standard.
Chaque pièce peut passer le contrôle, mais l'ensemble peut tout de même ne pas être conforme. C'est ce qu'on appelle le cumul des tolérances.
On parle d'« empilement » lorsque les tolérances individuelles des pièces en aluminium s'additionnent. Prenons l'exemple de trois entretoises usinées empilées dans un boîtier, chacune mesurant 10,00 mm ± 0,05 mm.
| Méthode | Variation totale de la pile | Quand l'utiliser ? |
| Le pire des cas | ±0,15 mm (0,05 + 0,05 + 0,05) | Assemblages critiques pour la sécurité, petits volumes |
| Statistique (somme des carrés) | environ ± 0,087 mm (0,05 × √3) | Des volumes élevés où les valeurs extrêmes se combinent rarement |
Si le boîtier ne tolère qu'un écart de ±0,10 mm, le scénario le plus défavorable indique que la conception peut échouer même si toutes les entretoises respectent les tolérances. La solution ne consiste généralement pas à resserrer les tolérances sur chaque pièce, mais à resserrer celle d'une seule pièce ou à ajouter un dispositif de réglage, tel qu'une cale ou une fente.
Effectuez une vérification rapide de l'accumulation des tolérances sur toute chaîne composée d'au moins trois pièces avant de valider le dessin.
L'usinage à tolérances serrées coûte plus cher pour plusieurs raisons à la fois, et les tolérances sur l'aluminium ne font pas exception :
Le coût n'augmente pas de manière linéaire. Passer d'une précision standard à une haute précision pour une seule caractéristique reste gérable. En revanche, faire passer l'ensemble de la pièce à une haute précision peut multiplier le prix. C'est pourquoi, sur la plupart des plans, la mesure d'amélioration la moins coûteuse consiste à supprimer les tolérances serrées qui n'apportent rien.
Une tolérance n'est réelle que si elle peut être vérifiée. En règle générale, l'instrument de mesure doit être environ dix fois plus précis que la tolérance qu'il permet de vérifier.
| Tolérance | Méthode de mesure courante |
| ±0,005 pouce (±0,127 mm) | Pieds à coulisse, jauge de hauteur |
| ±0,001 pouce (±0,025 mm) | Micromètres, jauges d'alésage, jauges à broche |
| Position, planéité, profil | CMM |
| Ajustement du filetage | Jauges filetées « go/no-go » |
Pour une nouvelle pièce, demandez un rapport d'inspection du premier article afin que les tolérances de l'aluminium indiquées sur votre plan soient vérifiées, et non pas simplement supposées. Ce rapport doit indiquer les valeurs mesurées pour chaque cote, et non pas se contenter d'une mention « conforme » ou « non conforme ». Tuowei présente son approche sur le l'assurance qualité page.
Lorsque vos résultats de contrôle à la réception ne correspondent pas au rapport du fournisseur, cela s'explique généralement par l'une des trois raisons suivantes : une température différente, un repère de référence différent ou une méthode de mesure différente. Mettez-vous d'accord sur ces trois points avant de lancer la production.
Une indication de tolérance de “ ±0,0002 pouce ” vous indique les performances maximales d'une machine dans des conditions optimales, et non les dimensions réelles de votre pièce. Avant de passer une commande nécessitant un usinage à tolérance serrée, posez-vous les questions suivantes :
Un fournisseur qui répond clairement à ces questions inspire davantage confiance qu'un autre qui propose le prix le plus bas.
Un dessin clair vous permet d'obtenir des devis réalistes et de réduire le nombre de refus :
Une tolérance standard de ±0,005 pouce (±0,127 mm) est couramment appliquée aux éléments usinés en aluminium. De nombreux plans l'associent à une note de tolérance générale, telle que la norme ISO 2768-m, pour les cotes non tolérées. Des tolérances plus strictes sont disponibles pour les éléments critiques, mais elles entraînent un surcoût car elles nécessitent une vitesse d'usinage plus faible et davantage de contrôles.
Oui, sur les éléments adaptés. Une fraiseuse bien réglée peut maintenir une tolérance de ±0,001 pouce (±0,025 mm) sur les alésages, les ajustements et les surfaces d'étanchéité. Cela devient plus difficile sur les pièces de grande taille, les parois minces ou après anodisation, car la chaleur, les contraintes et l'épaisseur du revêtement modifient les cotes. N'appliquez cette tolérance que lorsque la fonction l'exige.
Utilisez la norme ISO 2768-m pour la plupart des pièces en aluminium. Elle convient aux caractéristiques générales et permet un usinage rapide. Ne choisissez la norme ISO 2768-f que lorsque l'ensemble de la pièce doit être précis, comme dans le cas d'un dispositif de fixation de précision, car elle resserre toutes les cotes non tolérées. Les caractéristiques critiques doivent toutefois conserver leurs propres tolérances individuelles.
Oui. L'anodisation applique un revêtement qui s'épaissit partiellement vers l'extérieur ; par conséquent, les alésages se rétrécissent, les diamètres extérieurs augmentent et les filetages peuvent se resserrer. L'anodisation dure a un effet plus marqué que l'anodisation de type II. Il convient de masquer les caractéristiques critiques, d'usiner les pièces en tenant compte de l'épaisseur du revêtement ou de préciser si les cotes s'appliquent avant ou après l'anodisation.
Les parois minces se déforment sous l'effet des forces de coupe et reprennent leur forme initiale une fois l'outil passé, ce qui fait qu'elles sont mesurées comme étant plus épaisses que la valeur programmée. La libération des contraintes de la pièce et la pression de serrage contribuent également à la déformation. Des parois plus épaisses, une tôle T651 pré-détendue, un serrage moins fort et un ébauchement symétrique permettent tous de maintenir les tolérances des éléments minces.
Pour obtenir de bonnes tolérances d'usinage CNC de l'aluminium, il faut commencer par une valeur par défaut facile à respecter, puis n'ajouter de la précision que là où la pièce en a besoin. Tenez compte de la température, des contraintes et de l'anodisation, vérifiez vos épaisseurs cumulées et convenez avec votre fournisseur de la manière dont chaque caractéristique critique sera mesurée.
Tuowei Precision respecte ces tolérances sur ses Fraisage CNC, Tournage CNC, et usinage de précision lignes. Chaque dessin fait l'objet d'une vérification DFM (conception pour la fabrication) avant le début de la découpe. Envoyez votre dessin via le Page d'accueil de Tuowei Precision et nos ingénieurs signaleront toute tolérance qui entraîne un surcoût sans apporter de fonctionnalité supplémentaire. Pour en savoir plus sur l'ensemble du processus d'usinage, consultez notre Guide complet de l'usinage CNC de l'aluminium.

Rédigé par Andy, ingénieur de production chez TUOWEI Precision. Andy est spécialisé dans l'usinage CNC, la fabrication de précision et l'ingénierie de production. Il possède une expérience pratique dans l'accompagnement de projets, du prototypage rapide à la production à grande échelle. Il travaille en étroite collaboration avec les équipes d'ingénierie et de fabrication pour évaluer les matériaux, les tolérances, les procédés d'usinage et la fabricabilité des conceptions. Ses articles offrent des conseils pratiques et techniquement fondés pour aider les ingénieurs et les acheteurs à prendre de meilleures décisions en matière de fabrication, à optimiser l’efficacité de la production et à garantir une qualité constante des pièces. Découvrez les solutions d’usinage CNC et de fabrication sur mesure de TUOWEI Precision pour votre prochain projet.
Du prototypage rapide à la production à grande échelle, Tuowei Precision propose des services d'usinage CNC fiables, alliant précision et régularité à chaque étape. Lancez votre projet dès aujourd'hui.
Consultez nos derniers guides sur l'usinage CNC, les matériaux, les finitions et les tendances du secteur pour prendre de meilleures décisions en matière de production.