هل تحتاج إلى حلول متخصصة في مجال التصنيع الآلي؟ فريقنا في Tuowei Precision جاهز لمساعدتك في تلبية جميع احتياجاتك التصنيعية. تواصل معنا اليوم للحصول على عرض أسعار لمشاريعك الجارية أو المرتقبة!
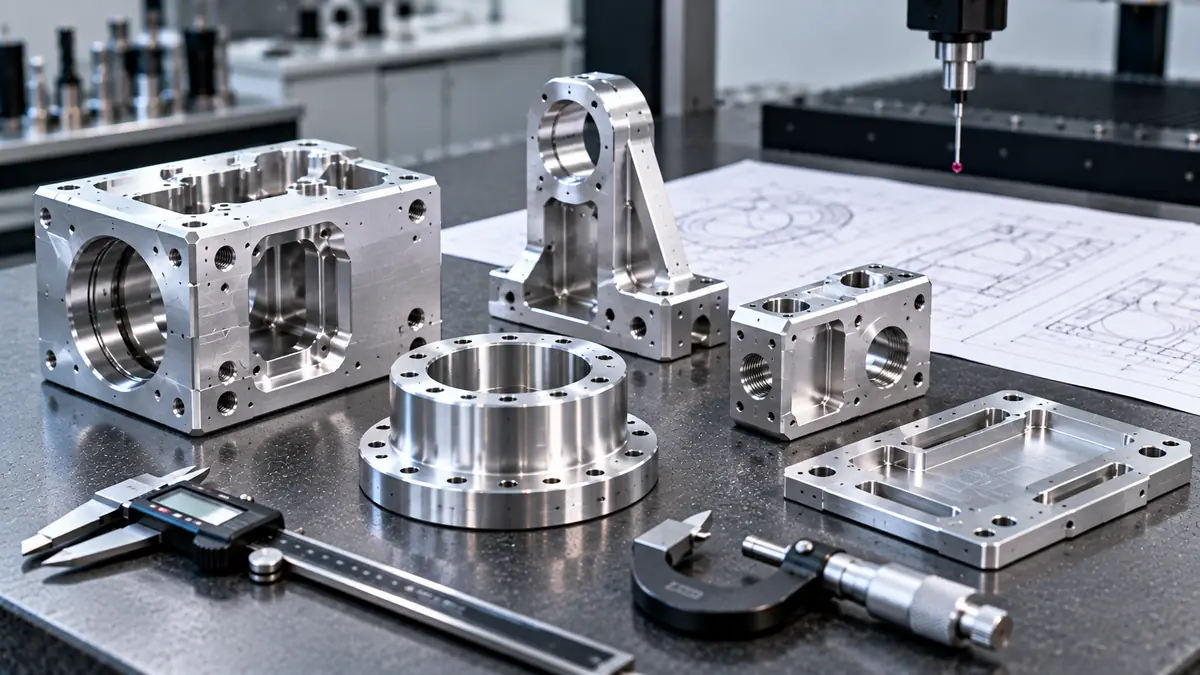
تبلغ التفاوتات الواقعية في التصنيع باستخدام الحاسب الآلي (CNC) للألمنيوم ±0.005 بوصة (±0.127 مم) للخصائص القياسية و±0.001 بوصة (±0.025 مم) للخصائص عالية الدقة على آلة طحن مُعدة جيدًا. ويمكن تحقيق تفاوتات أقل دقةً في الأقطار المُخروطة والثقوب المُوسعة، لكن درجة الحرارة وحجم القطعة والجدران الرقيقة وعملية الأكسدة هي العوامل التي تحدد ما يمكنك فعليًّا الحفاظ عليه وفحصه.
إجابة سريعة: استخدم ±0.005 بوصة كقيمة افتراضية، مع ملاحظة عامة بشأن التفاوت مثل ISO 2768-m لكل ما عدا ذلك. لا تطبق ±0.001 بوصة إلا على التوافقات، والتجاويف، وأسطح الإحكام. تذكر أن الألومنيوم يتوسع بمقدار 23 ميكرومترًا تقريبًا لكل متر مع كل زيادة بمقدار 1 درجة مئوية، وأن عملية الأنودة تضيف مادة إلى كل سطح، بما في ذلك الثقوب واللوالب.
التفاوت هو الحد المسموح به لتباين البعد عن قياسه الاسمي. فعلى سبيل المثال، الثقب الذي يبلغ قياسه 20.000 مم مع تفاوت يبلغ ±0.025 مم يُعتبر مقبولاً إذا تراوح قياسه بين 19.975 و20.025 مم.
تستخدم الرسومات ثلاثة أنواع:
التفاوت المسموح به يختلف عن دقة الآلة، وهذا الاختلاف مهم عند تقييم التفاوتات الواقعية للأجزاء المصنوعة من الألومنيوم. فالآلة التي تحدد المواقع بدقة تصل إلى بضعة ميكرونات لا تزال تنتج أجزاءً تتفاوت قيمها تبعًا لتآكل الأدوات، والحرارة، والتثبيت، وحركة المادة.
هذه هي تفاوتات التصنيع الخاصة بالألمنيوم التي تنشرها شركة Tuowei للأجزاء المُشكَّلة بالطحن باستخدام الحاسب الآلي (CNC). وهي تعكس الدقة التي يمكن لمصنع الإنتاج تحقيقها بشكل متكرر، وليست مجرد حالة مثالية لمرة واحدة.
| نوع الميزة | التسامح الواقعي |
| الخصائص القياسية الناتجة عن المعالجة الآلية | ±0.005 بوصة (±0.127 ملم) |
| ميزات عالية الدقة | ±0.001 بوصة (±0.025 ملم) |
| المكونات الصغيرة | ±0.002 بوصة (±0.051 ملم) |
| المكونات الكبيرة | ±0.010 بوصة (±0.254 ملم) |
| الميزات ذات الخيوط | ±0.005 بوصة (±0.127 ملم) |
عادةً ما يمكن تحقيق أقطار أكثر دقة في القطع بالخراطة، وكذلك في الثقوب التي يتم توسيعها أو حفرها، مقارنةً بالسمات التي يتم تشكيلها بالطحن، لأن العملية تتحكم في محور واحد فقط من أبعاد الحجم. أما بالنسبة للأجزاء الطويلة والألواح الكبيرة، فالأمر عكس ذلك تمامًا؛ فكلما كبر حجم الجزء، زادت الحرارة والضغط الداخلي اللذان يؤثران على تحركه.
موقفنا: إذا كنت لا تعرف ما هو التفاوت المسموح به الذي تحتاجه إحدى الميزات، فمن المرجح أنها تحتاج إلى التفاوت القياسي. أما التفاوتات الضيقة فتُستخدم في الميزات التي تُستخدم في تحديد الموضع، أو الإحكام، أو حمل المحامل.
تتطلب الميزات المختلفة تفاوتات مختلفة في الأجزاء المصنوعة من الألومنيوم. نقطة انطلاق عملية:
| الميزة | توضيح شائع | لماذا |
| تجويف المحمل | مقاس H7 | يضبط الملاءمة باستخدام محمل قياسي |
| ثقب دبوس التثبيت | H7، مُوسَّع | يحدد مواقع الأجزاء المتوافقة بشكل متكرر |
| فتحة تثبيت لمسمار | تفاوت عام غير محدد | ما عليك سوى السماح للمسمار بالمرور |
| ثقب مسنن | فئة الخيط 6H (متري) أو 2B (بوصة) | يتم فحصه باستخدام مقاييس الخيوط القياسية |
| أخدود الحلقة الدائرية | ضيق من حيث العمق، وأوسع من حيث العرض | العمق هو الذي يتحكم في ضغط الختم |
| الأوجه الخارجية التجميلية | التفاوت العام | المظهر هو ما يهم، وليس المقاس |
ينبغي أن تقع معظم تفاوتات التصنيع الخاصة بالألمنيوم الواردة في المخطط ضمن الصفوف ذات التفاوتات الفضفاضة. وإذا كان هناك أكثر من عدد قليل من الميزات تقع ضمن الصفوف ذات التفاوتات الضيقة، فيجب مراجعة ما إذا كانت كل واحدة منها تؤدي بالفعل وظيفة تحديد الموضع أو الإحكام أو تحمل الحمل.
ISO 2768-1 يحدد التفاوتات العامة للأبعاد الخطية التي لا يوجد لها تفاوت فردي محدد في الرسم. ما عليك سوى اختيار فئة وكتابتها مرة واحدة، على سبيل المثال “التفاوتات العامة ISO 2768-m”.”
| الحجم الاسمي (مم) | غرامة (غ) | متوسط (م) |
| 0.5 إلى 3 | ±0.05 | ±0.1 |
| أكثر من 3 إلى 6 | ±0.05 | ±0.1 |
| أكثر من 6 إلى 30 | ±0.1 | ±0.2 |
| أكثر من 30 إلى 120 | ±0.15 | ±0.3 |
| أكثر من 120 إلى 400 | ±0.2 | ±0.5 |
| أكثر من 400 إلى 1000 | ±0.3 | ±0.8 |
بالنسبة لمعظم قطع الألمنيوم، تُعد المواصفة ISO 2768-m الفئة العامة المناسبة لتفاوتات التصنيع غير المحددة التفاوتات الخاصة بالألمنيوم. فهي فضفاضة بما يكفي لإجراء المعالجة بسرعة، وضيقة بما يكفي للخصائص غير الحرجة. لا تستخدم المعيار ISO 2768-f إلا عندما يتطلب الأمر دقة الجزء بأكمله، مثل التجهيزات الدقيقة، لأنه يضيق كل البُعد غير المحدد التفاوت في آن واحد.
التفاوت العام ليس بيانًا بالقدرات. إنه الإعداد الافتراضي. أما الميزات الحاسمة، فلا تزال تحتاج إلى تفاوت خاص بها.
يتوسع الألومنيوم بمقدار يبلغ تقريبًا ضعف ما يتوسع به الفولاذ عند نفس التغير في درجة الحرارة، بمعدل يبلغ حوالي 23 ميكرومترًا لكل متر لكل درجة مئوية، لذا فإن درجة الحرارة تؤثر سريعًا على تفاوتات الألومنيوم. قد يبدو هذا الرقم صغيرًا إلى أن تقوم بحساب الأرقام:
ولهذا السبب تُحدد الأبعاد عند درجة حرارة مرجعية. ISO 1 يحدد المعيار درجة الحرارة المرجعية لمواصفات الأبعاد عند 20 درجة مئوية. وقد ينجح قطعة تم قياسها وهي دافئة، مباشرة بعد خروجها من الآلة، في الاختبار الذي يُجرى في المصنع، بينما تفشل في غرفة الفحص الباردة.
في الممارسة العملية، يُترك الأجزاء المصنوعة من الألومنيوم ذات التفاوتات الضيقة لتبرد حتى تصل إلى درجة حرارة الغرفة قبل إجراء عمليات التشطيب النهائية وقبل القياس، ويتم فحصها في غرفة يتم التحكم في درجة حرارتها.
تؤثر السبيكة ودرجة الصلابة على مدى سهولة التزام الورشة بالتفاوتات المسموح بها في قطع الألومنيوم، حتى قبل أن يؤثر عليها شكل القطعة.
| السبائك والصلابة | كيف يعمل | نصيحة حول التسامح |
| 6061-T651 | مُزالت التوتر، مستقر، يقطع بدقة | الإعداد الافتراضي الأكثر أمانًا للخصائص الدقيقة |
| 7075-T651 | أكثر صلابة، يقطع بدقة، ويترك آثارًا أقل | يحتفظ بالملامح الدقيقة بشكل جيد، لكن سعره أعلى |
| 2024-T351 | الآلات تعمل بشكل جيد ومستقر | قم بطلائها؛ فقد يؤثر التآكل على دقة الملاءمة بمرور الوقت |
| 5052 | طري ولزج، ويُحدث الكثير من النتوءات | تجنب استخدام التفاوتات الضيقة في قطع 5052 المُشكَّلة آليًّا |
| لوحة مصبوبة من طراز MIC6 | تتميز بسطح مستوٍ للغاية وثبات تام بعد المعالجة الآلية | الخيار الأمثل عندما تكون الاستواء هو التفاوت المسموح به الحاسم |
إذا كانت هناك مواصفات صارمة تتعلق باستواء أو موضع قطعة ما، وكان الخام المستخدم عبارة عن معدن عادي من النوع T6 أو قطعة مبثوقة، فيجب توقع حدوث تحرك بعد مرحلة التخشين. وغالبًا ما يكون التحول إلى استخدام صفائح T651 أو MIC6 أقل تكلفة من محاولة معالجة التشوه من خلال عمليات إضافية.
تنبع معظم المشكلات المتعلقة بالالتزام بتفاوتات الألومنيوم من خمسة مصادر.
وتتمثل الحلول المعتادة في إجراء عملية التخشين المتماثل، وترك هامش للتشطيب، وفك التثبيت وإعادة تثبيته برفق قبل المرات النهائية، والحفاظ على سماكة الجدران بقدر ما يسمح به التصميم.
تؤدي عملية الأنودة إلى تحويل سطح الألومنيوم إلى أكسيد. حيث يتغلغل جزء من الطلاء في المعدن، بينما يتراكم جزء آخر على السطح الخارجي. وهذا الجزء الخارجي هو الذي يغير أبعاد القطعة.
بالنسبة للتفاوتات المسموح بها في قطع الألومنيوم، يتضاعف التأثير على الخصائص التي يتم قياسها عبرها. يتقلص التجويف بمقدار ضعف التراكم الخارجي، لأن كلا الجدارين يتوسعان. وتزداد الأقطار الخارجية بنفس المقدار. وقد تشتد الخيوط لدرجة أن المسمار لن يتمكن من الدخول.
الأنودة الصلبة (النوع الثالث) أكثر سمكًا بكثير من الأنودة الزخرفية (النوع الثاني)، لذا فإن تأثيرها أكبر على التفاصيل الدقيقة. وهناك ثلاث طرق للتعامل مع هامش الأنودة:
اطلب من المورد معرفة السماكة المعتادة للطلاء على السبيكة التي تستخدمها، وقم بتضمين هامش الأكسدة في التصميم. التخمين هو السبب في عدم ملاءمة الأجزاء المطلية بالأنودة. Tuowei’s الأنودة من النوع الثاني تصف هذه الصفحة التشطيب القياسي.
قد يجتاز كل جزء الفحص، ومع ذلك قد تفشل عملية التجميع. وهذا ما يُعرف بتراكم التفاوتات.
يحدث التراكم عندما تتراكم التفاوتات الفردية لأجزاء الألومنيوم معًا. لنأخذ على سبيل المثال ثلاث فواصل مُشكَّلة آليًّا مكدسة في غلاف، يبلغ قياس كل منها 10.00 مم ±0.05 مم.
| الطريقة | التباين الكلي للمجموعة | متى يتم استخدامه |
| أسوأ سيناريو | ±0.15 مم (0.05 + 0.05 + 0.05) | التصنيع الذي يتطلب دقة عالية في مجال السلامة، بكميات صغيرة |
| إحصائي (مجموع مربعات الجذور) | حوالي ±0.087 مم (0.05 × √3) | أحجام تداول كبيرة حيث نادرًا ما تتزامن الظروف المتطرفة |
إذا كان الغلاف لا يسمح إلا بتفاوت يبلغ ±0.10 مم، فإن أسوأ سيناريو يشير إلى أن التصميم قد يفشل حتى لو كانت كل الفواصل ضمن حدود التفاوت المسموح بها. ولا يتمثل الحل عادةً في تشديد حدود التفاوت لكل قطعة على حدة، بل في تشديدها بالنسبة لقطعة واحدة فقط، أو إضافة ميزة تعديل مثل رقاقة تعويضية أو فتحة.
قم بإجراء عملية تراكم التفاوتات السريعة على أي سلسلة مكونة من ثلاثة أجزاء أو أكثر قبل إصدار الرسم.
تتطلب عمليات التصنيع ذات التفاوتات الضيقة تكاليف أعلى لعدة أسباب في آن واحد، ولا تشكل تفاوتات الألومنيوم استثناءً من ذلك:
لا ترتفع التكلفة بشكل خطي. فالانتقال من الدقة القياسية إلى الدقة العالية في سمة واحدة أمر يمكن تحمله. أما تحويل القطعة بأكملها إلى الدقة العالية، فقد يؤدي إلى مضاعفة السعر. ولهذا السبب، فإن أرخص تحسين يمكن إجراؤه على معظم الرسومات هو التخلص من التفاوتات الضيقة التي لا تضيف أي فائدة.
لا يكون التفاوت المسموح به حقيقيًّا إلا إذا أمكن التحقق منه. وكقاعدة عامة شائعة في الورش، يجب أن تكون أداة القياس أكثر دقةً بحوالي عشرة أضعاف من التفاوت المسموح به الذي يتم التحقق منه.
| التسامح | طريقة القياس النموذجية |
| ±0.005 بوصة (±0.127 ملم) | مقاييس، مقياس الارتفاع |
| ±0.001 بوصة (±0.025 ملم) | الميكرومتر، مقاييس التجويف، مقاييس الدبوس |
| الموضع، الاستواء، المظهر الجانبي | CMM |
| ملاءمة الخيط | مقاييس الخيوط من نوع «الموافقة/الرفض» |
بالنسبة للقطعة الجديدة، اطلب تقرير فحص العينة الأولى حتى يتم التحقق من تفاوتات الألومنيوم المحددة في الرسم الهندسي الخاص بك، بدلاً من الافتراض. يجب أن يتضمن التقرير القيم المقاسة لكل بُعد، وليس مجرد تحديد ما إذا كانت القطعة «مقبولة» أم «مرفوضة». توضح شركة «تووي» نهجها في ضمان الجودة الصفحة.
عندما تتعارض نتائج الفحص عند الاستلام مع تقرير المورد، فإن السبب عادةً ما يكون أحد الأمور الثلاثة التالية: اختلاف درجة الحرارة، أو اختلاف إعدادات نقطة الإسناد، أو اختلاف طريقة القياس. لذا، يجب الاتفاق على هذه الأمور الثلاثة قبل بدء الإنتاج.
إن العبارة التي تنص على أن “التفاوتات المسموح بها تبلغ ±0.0002 بوصة” توضح لك ما يمكن للآلة تحقيقه في أفضل الأحوال، وليس القياس الفعلي الذي ستسجله قطعتك. قبل تقديم طلب يعتمد على تصنيع يتطلب تفاوتات ضيقة، اسأل:
المورد الذي يجيب على هذه الأسئلة بوضوح هو أكثر جدارة بالثقة من المورد الذي يقدم أقل سعر.
الرسم الواضح يضمن لك الحصول على عروض أسعار واقعية وتقليل حالات الرفض:
يُعد التفاوت القياسي البالغ ±0.005 بوصة (±0.127 مم) هو المعيار المعتاد للخصائص المصنعة من الألومنيوم. وتُرفق العديد من الرسومات به ملاحظة عامة بشأن التفاوت، مثل معيار ISO 2768-m للأبعاد غير المحددة التفاوت. وتتوفر تفاوتات أكثر دقة للخصائص الحرجة، لكنها تكلف أكثر لأنها تتطلب قطعًا أبطأ ومزيدًا من الفحص.
نعم، في الحالات المناسبة. يمكن للمطحنة المُعدة جيدًا الحفاظ على دقة ±0.001 بوصة (±0.025 مم) في الثقوب، والمقاسات، وأسطح الإحكام. ويصبح الأمر أكثر صعوبة في حالة الأجزاء الكبيرة، أو الجدران الرقيقة، أو بعد عملية الأكسدة، لأن الحرارة، والضغط، ونمو الطلاء تؤدي إلى تغيير الأبعاد. استخدمها فقط حيثما تتطلب الوظيفة ذلك.
استخدم المعيار ISO 2768-m لمعظم قطع الألومنيوم. فهو يناسب الخصائص العامة ويحافظ على سرعة المعالجة. لا تختر المعيار ISO 2768-f إلا عندما يتعين أن تكون القطعة بأكملها دقيقة، مثل التجهيزات الدقيقة، لأنه يحدد بدقة كل بُعد غير خاضع للتفاوت. وينبغي أن تظل الخصائص الحرجة خاضعة لتفاوتاتها الفردية.
نعم. تضيف عملية الأنودة طبقة تغطي السطح وتنتفخ جزئيًا إلى الخارج، مما يؤدي إلى تقلص قطر التجويف، وزيادة القطر الخارجي، واحتمال إحكام ربط الخيوط. وتكون تأثير عملية الأنودة الصلبة أكبر من تأثير النوع الثاني. لذا، يجب إخفاء الميزات الحساسة، أو إجراء المعالجة الآلية بما يتناسب مع الطبقة، أو تحديد ما إذا كانت الأبعاد تسري قبل عملية الأنودة أم بعدها.
تنحني الجدران الرقيقة تحت تأثير قوى القطع وتعود إلى شكلها الأصلي بعد مرور الأداة، مما يجعل قياس سمكها أكبر من القيمة المبرمجة. كما أن الإجهاد المنطلق من قطعة العمل وضغط التثبيت يزيدان من التشوه. وتساعد الجدران الأكثر سمكًا، والصفائح T651 التي خضعت لعملية تخفيف الإجهاد، والتثبيت الأقل قوة، والتخشين المتماثل، كلها على الحفاظ على التفاوت المسموح به في الملامح الرقيقة.
تبدأ التفاوتات المسموح بها الجيدة في التصنيع باستخدام الحاسب الآلي (CNC) للألمنيوم بقيمة افتراضية يسهل الالتزام بها، ثم تُضاف الدقة فقط في الأماكن التي يحتاجها الجزء. يجب مراعاة العوامل المتعلقة بالحرارة والضغط وعملية الأكسدة، والتحقق من تراكم الطبقات، والاتفاق مع المورد على كيفية قياس كل سمة حاسمة.
تلتزم شركة «تووي بريسيجن» بهذه التفاوتات المسموح بها في منتجاتها الطحن باستخدام الحاسب الآلي (CNC), الخراطة باستخدام الحاسب الآلي (CNC), و التصنيع الآلي الدقيق خطوط. يخضع كل رسم لمراجعة DFM (التصميم من أجل التصنيع) قبل بدء عملية القطع. أرسل الرسم الخاص بك عبر الصفحة الرئيسية لشركة Tuowei Precision وسيقوم مهندسونا بتحديد أي تفاوتات تسبب زيادة في التكلفة دون إضافة أي وظيفة. للاطلاع على عملية التصنيع الكاملة، انظر دليل شامل لتصنيع الألومنيوم باستخدام الحاسب الآلي (CNC).

بقلم آندي، مهندس تصنيع في شركة TUOWEI Precision. يتخصص آندي في التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع الدقيق وهندسة الإنتاج، ويتمتع بخبرة عملية في دعم المشاريع بدءًا من النماذج الأولية السريعة وصولًا إلى الإنتاج على نطاق واسع. وهو يعمل عن كثب مع فرق الهندسة والتصنيع لتقييم المواد والتفاوتات المسموح بها وعمليات التصنيع وقابلية التصميم للتصنيع. تقدم مقالاته رؤى عملية ومستندة إلى المعرفة التقنية لمساعدة المهندسين والمشترين على اتخاذ قرارات تصنيع أفضل، وتحسين كفاءة الإنتاج، وتحقيق جودة متسقة للأجزاء. اكتشف حلول التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع المخصص التي تقدمها TUOWEI Precision لمشروعك القادم.
بدءًا من النماذج الأولية السريعة وصولاً إلى الإنتاج القابل للتوسع، تقدم شركة Tuowei Precision خدمات تصنيع موثوقة باستخدام الحاسب الآلي (CNC) تتسم بالدقة والاتساق في كل خطوة. ابدأ مشروعك اليوم.
اقرأ أحدث أدلةنا حول التصنيع باستخدام الحاسب الآلي (CNC) والمواد والتشطيب واتجاهات الصناعة لاتخاذ قرارات إنتاجية أفضل.