ポアソン比(ν)とは、材料が引張られた際に横方向に狭くなる量を、その伸長量で割った値のことです。数式で表すと、ν = −ε_transverse / ε_axial となります。 ほとんどの金属は0.25から0.35の範囲にあり、これは棒を1%伸ばすと、その幅が約0.3%狭くなることを意味します。ゴムは0.5に近く、コルクは0に近く、一部の「オキシック」材料では負の値をとるものさえあります。
部品に複数の方向から荷重がかかる場合、この値は重要になります。実際のアセンブリでは、ほとんどの場合がこれに該当します。
この概念は、荷重下における固体の変形を研究する力学の一分野である「材料力学」に由来しています。機械工学において、この比率は応力解析の基本的な入力値であり、その値によって、複数の方向から同時に力が作用した際の材料の挙動が決まります。
輪ゴムを引っ張ると、伸びるにつれて太さが細くなります。金属も同様です。 ただ、目には見えないだけです。なぜなら、鋼棒の場合、その棒が降伏点近くまで荷重がかかったとしても、直径の変化は1000分の1ミリメートル単位でしか測れないからです。この横方向の応答は、フランスの数学者シメオン・デニス・ポアソンにちなんで、「ポアソン効果」と呼ばれています。
これには2つの系統が関わっています:
引張状態では、軸方向のひずみは正、横方向のひずみは負となる。式中のマイナス記号により、通常の材料ではこの比は正の値となる。
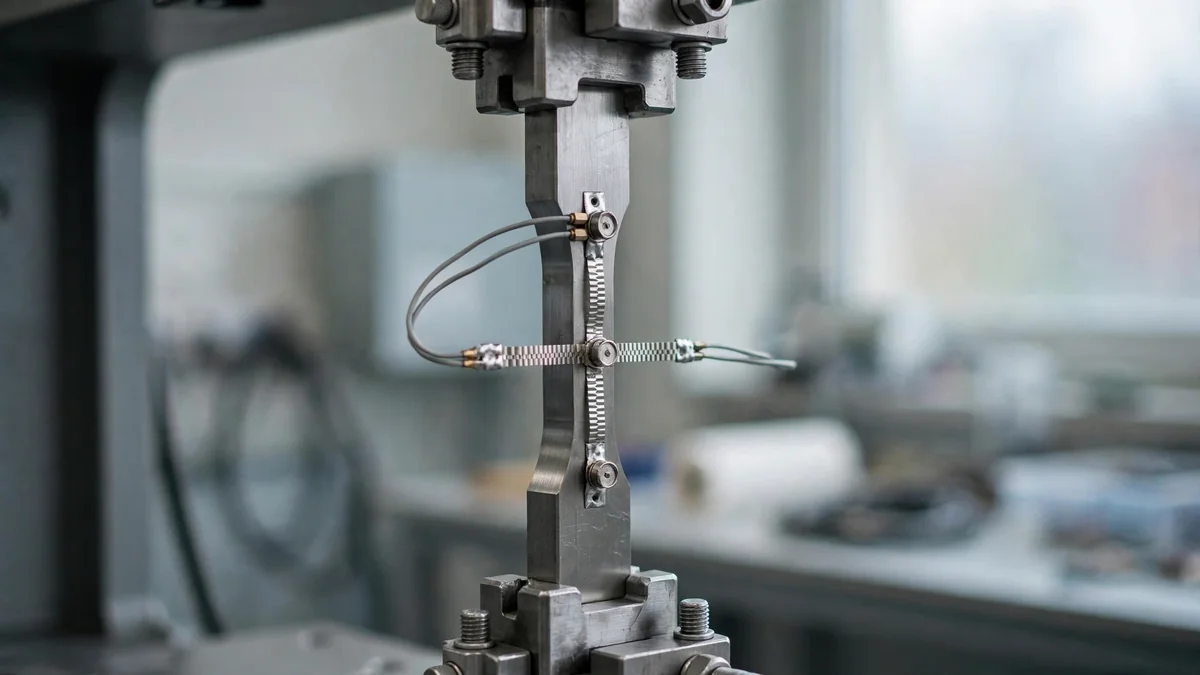
技術者は、試験片を1つの軸に沿って引っ張り、横方向の狭まり具合を測定する単純な一軸試験からこの比を算出します。その結果は、横方向のひずみと軸方向のひずみの比として定義され、値が正になるようマイナス記号が付されます。 試験片の側面に設置された横方向のひずみゲージが、横方向の変化を記録しますが、この変化量は通常、長さの変化量よりもはるかに小さいものです。
ν = −ε_横方向 / ε_軸方向
解き方の例。 ある鋼製の試験棒は、直径が10.000 mm、ゲージ長が50 mmである。荷重がかかると、ゲージ長は0.050 mm伸び、直径は0.0029 mm縮む。
0.29という結果は、炭素鋼では典型的な値です。直径の変化がどれほど小さいか見てください。3ミクロン未満です。これを正確に測定することが、どのような試験においても最も難しい部分であり、ASTM規格も「横ひずみ誤差」に関する注記の中でこの点を明確に指摘しています。
この数値は、材料が荷重下でどのように変形するかを示しています:
等方性材料の場合、理論上、この比は−1から0.5の範囲に制限される。
土木工学では、コンクリートや土壌についても同様の概念が用いられており、この値は基礎の沈下や擁壁の反力に影響を与えます。物理学的に言えば、この数値は体積の変化と形状の変化を結びつけるものであり、体積が一定に保たれる物質(ν = 0.5)は、各横方向において、長さ方向に伸びる分の半分だけ幅が狭くなります。
室温における代表的な値は以下の通りです。これらは設計および解析のための目安であり、認定されたデータではありません。安全上重要な計算を行う場合は、サプライヤーのデータシートを確認してください。
| 素材 | 典型的なν |
|---|---|
| 炭素鋼 | 0.27~0.30 |
| ステンレス鋼 304 / 316 | 0.27~0.30 |
| アルミニウム合金(6061、7075) | 0.33 |
| チタン Ti-6Al-4V | 0.31~0.34 |
| 銅 | 0.33~0.34 |
| 真鍮 | 0.33~0.35 |
| ねずみ鋳鉄 | 0.21~0.26 |
| リード | 約0.43 |
| ガラス | 0.20~0.25 |
| コンクリート | 0.10~0.20 |
| ABS | 約0.35 |
| ポリカーボネート | 約0.37 |
| PEEK | 約0.38~0.40 |
| 天然ゴム | 0.49~0.50 |
| コルク | 0に近い |
金属は密に凝集します。そのため、多くの手計算では、有意義な精度を損なうことなく、鋼には0.3、アルミニウムには0.33という値を単純に用いることが一般的です。一方、プラスチックは値が高く、温度、湿度、繊維含有量によって変動も大きいため、嵌合やシールに関する計算を確定する前に、その値を改めて確認する必要があります。
等方性材料の場合、3つの弾性定数は互いに結びついています:
E = 2G(1 + ν)
Eは ヤング率 また、Gはせん断弾性率である。このうち2つが分かれば、3つ目は自ずと導き出される。NISTの報告書によると、 弾性係数のデータ(NISTIR 6853) 同じ関係式、すなわち ν = E / 2G − 1 を用いる。
例:E = 68.9 GPa、ν = 0.33 のアルミニウムの場合、G ≈ 25.9 GPa となります。せん断挙動の詳細については、当社のガイドをご覧ください。 せん断弾性率と材料の剛性.
これに関連する式として、体積弾性率 K = E / [3(1 − 2ν)] が挙げられます。ν が 0.5 に近づくと、体積弾性率は無限大に近づきます。これは、ゴムは伸びやすいものの、あらゆる方向への圧縮には非常に抵抗があるということを、数学的に表したものです。
弾性係数はこれら3つの定数を結びつけているため、そのうちの2つを知っていれば、設計者は3つ目の値を算出することができる。安全性が極めて重要な部品の場合、最も重要な要素は比率そのものではなく、温度や湿度を含む実際の荷重下における構造物全体の性能である。
構造用材料において一般的に用いられる方法は ASTM E132、室温におけるポアソン比の標準試験方法. 平板状の試験片に引張荷重をかけながら、2つの伸び計またはひずみゲージを用いて、軸方向および横方向のひずみを同時に測定する。
その方法から、3つの実用的なルールが導き出されます:
超音波検査はより迅速です。この検査法では、材料内を伝わる縦波および横波の伝播速度から弾性定数を算出するため、試験片に切り出すことができない完成品に対して有用です。
ポアソン効果を無視すると、主にフィッティングやシールに関して深刻な問題が生じます:
現場からの実用的な注意点:PEEKやアセタールなどのプラスチックは、金属に比べて比率が大きく、剛性が低い。旋削加工中に薄いプラスチックスリーブを強く締め付けすぎると、膨らんでしまい、加工によって丸く削られた後、締め付けを緩めると楕円形に元に戻ってしまう。 軽くクランプし、柔らかいチャックを使用し、仕上げ加工を行うことで、こうした現象のほとんどを回避できます。当社の 精密機械加工 チームは、公差の厳しい部品に生じるこれらの影響を考慮して、工程計画を立てています。
ひとつだけ注意すべき点があります。表に記載されている値は、等方性材料を前提としています。圧延板、押出成形品、複合材料、3Dプリント部品などは、方向によって比率が異なる場合があります。こうした材料については、適切な方向で得られた試験データが、ハンドブックの数値よりも信頼性が高くなります。
この影響は長さにも及ぶ。縦方向に引っ張られた棒は長くなり、横方向の狭窄は直径の減少に相当するため、きつい嵌合ではこの点を考慮に入れる必要がある。これらの数値に基づいてシールや圧入嵌合を設計すれば、使用中に漏れや緩みが生じることはなく、良好な状態を維持できる。
0.3という比率は、材料が荷重方向に受けるひずみの30%分だけ、横方向に収縮することを意味します。棒を1%伸ばすと、その幅は0.3%縮みます。この値は鋼や他の多くの金属に典型的なものであり、手計算では通常、この値がデフォルトとして用いられます。
0.5という比率は、材料が変形しても体積が一定に保たれることを意味し、したがって伸び分はすべて収縮分によって完全に相殺されます。ゴムやその他のエラストマーは、この値に非常に近い特性を示します。こうした材料はほぼ圧縮不能であるため、シール溝には材料が横方向に移動できる余裕を確保する必要があります。
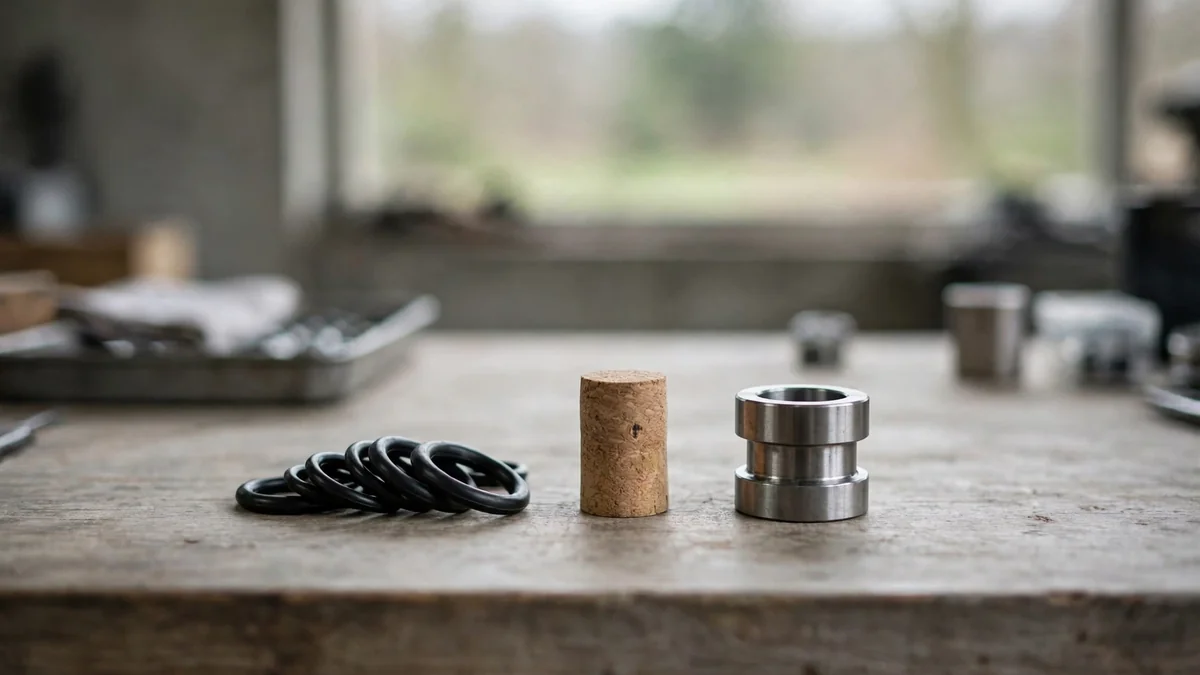
コルクは、その比率がほぼゼロに近い素材として最もよく知られています。一軸方向に圧縮されても、横方向への膨張はほとんどありません。この特性により、ボトルネックに押し込んでも膨らむことなく容易に挿入できます。一部のエンジニアリングフォームや格子構造も、比率がほぼゼロになるように設計されています。
はい。比率が負の材料は「オクセティック材料」と呼ばれます。これらは、引っ張ると幅が広がり、圧縮すると薄くなります。その多くは、再入角を持つセル形状を持つ、人工発泡体、織物、あるいは3Dプリントされた格子構造です。理論上、等方性材料の比率は−1から0.5の範囲をとることが可能ですが、一般的な金属やプラスチックは常に正の値をとります。
引張試験中に、2つの方向のひずみを測定する。幅の変化量を元の幅で割ると横方向のひずみが得られ、長さの変化量を元の長さで割ると軸方向のひずみが得られる。その比は、横方向のひずみを軸方向のひずみで割った値の負となる。
これは、ある軸に沿って材料が伸長された際に、横方向の幅がどれだけ狭くなるかを示すものです。金属では通常0.3前後の値をとりますが、0.5に近い場合はゴムのように体積がほぼ変化せず、0に近い場合はコルクのようにほとんど狭まりません。エンジニアは、この値を用いて、荷重がかかる部品の形状変化を予測します。
ねずみ鋳鉄の値は約0.21~0.26であり、0.27~0.30の鋼よりも低くなっています。この低い値は、鋳鉄中に含まれる片状黒鉛によるもので、荷重がかかった際の横方向の変位を低減します。 比率は組成や熱処理によって変化するため、正確なグレードについてはデータシートの値を使用してください。
この比率は形状変化を表しており、材料が引っ張られた際に横方向にどれだけ狭くなるかを示します。ヤング率は剛性を表しており、荷重がかかった際にどれだけ伸びるかを示します。これら2つは式 E = 2G(1 + ν) によって関連付けられているため、この比率とせん断弾性率を知っていればヤング率を求めることができ、これら3つの定数は常に一致します。
この比率は、ある軸に沿って荷重が加わった際に、部品が横方向にどのように変形するかを示しています。初期の計算では上記の典型的な値を用い、3つ目の定数が必要な場合はヤング率やせん断弾性率と関連付け、異方性のある部品や安全上重要な部品については試験データに基づいてください。特に、圧入部品、シール、薄肉部品については細心の注意を払ってください。
適合性やたわみが重要な部品をお探しですか?当社の製品をご覧ください 材料, 探検する CNC加工サービス、または図面をアップロードして 無料即時見積もり 出典: 卓偉精密.