¿Necesitas soluciones de mecanizado especializadas? El equipo de Tuowei Precision está a tu disposición para ayudarte con todas tus necesidades de fabricación. ¡Ponte en contacto con nosotros hoy mismo para solicitar un presupuesto para tus proyectos actuales o futuros!
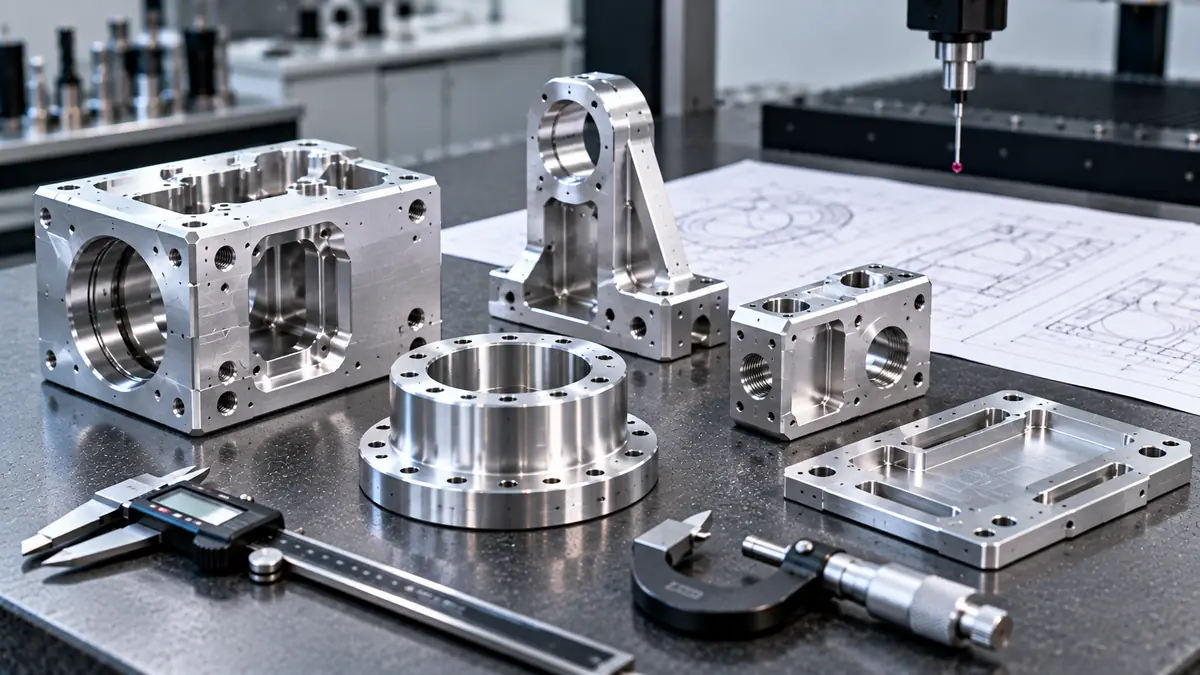
Las tolerancias realistas de mecanizado CNC para el aluminio son de ±0,005 pulgadas (±0,127 mm) para las características estándar y de ±0,001 pulgadas (±0,025 mm) para las características de alta precisión en una fresadora bien ajustada. Es posible alcanzar tolerancias más ajustadas en diámetros torneados y orificios escariados, pero la temperatura, el tamaño de la pieza, las paredes delgadas y el anodizado determinan lo que realmente se puede mantener y inspeccionar.
Respuesta rápida: Utiliza ±0,005 pulgadas como valor por defecto y una nota de tolerancia general, como la norma ISO 2768-m, para todo lo demás. Aplica ±0,001 pulgadas únicamente a los ajustes, los orificios y las superficies de sellado. Recuerda que el aluminio se expande unos 23 µm por metro por cada 1 °C, y que el anodizado añade material a todas las superficies, incluidos los orificios y las roscas.
Una tolerancia es la variación permitida de una dimensión con respecto a su medida nominal. Un orificio de 20,000 mm con una tolerancia de ±0,025 mm es aceptable si su medida está comprendida entre 19,975 y 20,025 mm.
Los dibujos pueden ser de tres tipos:
Una tolerancia no es lo mismo que la precisión de una máquina, y esa diferencia es importante a la hora de evaluar las tolerancias realistas para las piezas de aluminio. Una máquina que se posiciona con una precisión de unas pocas micras sigue produciendo piezas que varían en función del desgaste de la herramienta, el calor, la sujeción y el movimiento del material.
Estas son las tolerancias de mecanizado de aluminio que Tuowei publica para las piezas fresadas con CNC. Reflejan los resultados que un taller de producción puede alcanzar de forma repetida, no un caso aislado en el mejor de los casos.
| Tipo de elemento | Tolerancia realista |
| Características de mecanizado estándar | ±0,005 pulgadas (±0,127 mm) |
| Características de alta precisión | ±0,001 pulgadas (±0,025 mm) |
| Componentes pequeños | ±0,002 pulgadas (±0,051 mm) |
| Componentes de gran tamaño | ±0,010 pulgadas (±0,254 mm) |
| Características roscadas | ±0,005 pulgadas (±0,127 mm) |
Los diámetros torneados y los orificios escariados o mandrinados suelen poder alcanzarse con mayor precisión que las piezas fresadas, ya que el proceso controla un único eje dimensional. En el caso de las piezas largas y las placas grandes ocurre lo contrario: cuanto mayor es la pieza, más calor y tensión interna la deforman.
Nuestra postura: Si no sabes qué tolerancia necesita un elemento, lo más probable es que necesite la estándar. Las tolerancias estrechas se aplican a los elementos que sirven para posicionar, sellar o soportar un cojinete.
Las diferentes características requieren tolerancias distintas en las piezas de aluminio. Un punto de partida práctico:
| Característica | Nota explicativa habitual | Por qué |
| Diámetro interior del cojinete | Ajuste H7 | Regula el ajuste mediante un cojinete estándar |
| Orificio para pasador | H7, escariado | Localiza las piezas de acoplamiento de forma repetible |
| Orificio de paso para un perno | Tolerancia amplia y general | Solo hay que dejar que pase el perno |
| Orificio roscado | Clase de rosca 6H (métrica) o 2B (en pulgadas) | Se comprueba con calibres de rosca estándar |
| Ranura para la junta tórica | Más ajustado en profundidad, más holgado en anchura | La profundidad determina la presión de sellado |
| Caras exteriores decorativas | Tolerancia general | Lo que importa es la apariencia, no la forma física |
La mayoría de las tolerancias de mecanizado del aluminio que figuran en un plano deberían situarse en las filas de tolerancias holgadas. Si hay más de unas pocas características situadas en las filas de tolerancias ajustadas, comprueba si cada una de ellas realmente sirve para la orientación, el sellado o la transmisión de carga.
ISO 2768-1 Establece las tolerancias generales para las dimensiones lineales que no tienen una tolerancia específica indicada en el plano. Se elige una clase y se indica una sola vez, por ejemplo: “Tolerancias generales ISO 2768-m”.”
| Diámetro nominal (mm) | Multa (f) | Medio (m) |
| De 0,5 a 3 | ±0,05 | ±0,1 |
| Entre 3 y 6 | ±0,05 | ±0,1 |
| Más de 6 a 30 | ±0,1 | ±0,2 |
| De más de 30 a 120 | ±0,15 | ±0,3 |
| Entre 120 y 400 | ±0,2 | ±0,5 |
| Entre 400 y 1000 | ±0,3 | ±0,8 |
Para la mayoría de las piezas de aluminio, la norma ISO 2768-m es la clase general adecuada para las tolerancias de mecanizado de aluminio sin especificar. Es lo suficientemente amplia como para permitir un mecanizado rápido y lo suficientemente estricta para las características no críticas. Utilice la norma ISO 2768-f únicamente cuando sea necesario que toda la pieza sea precisa, como en el caso de un dispositivo de fijación de precisión, ya que esta norma restringe todas las dimensiones sin tolerancia de una sola vez.
Una tolerancia general no es una especificación de capacidad. Es un valor por defecto. Las características críticas siguen necesitando su propia tolerancia.
El aluminio se expande aproximadamente el doble que el acero ante el mismo cambio de temperatura, a unos 23 µm por metro por °C, por lo que la temperatura reduce rápidamente las tolerancias del aluminio. Parece una cifra insignificante hasta que se hacen los cálculos:
Por eso las dimensiones se definen a una temperatura de referencia. ISO 1 establece la temperatura de referencia estándar para la especificación dimensional en 20 °C. Una pieza que se mida caliente, recién salida de la máquina, puede pasar la inspección en la fábrica y no superarla en una sala de inspección más fría.
En la práctica, las piezas de aluminio con tolerancias estrictas se dejan enfriar hasta alcanzar la temperatura ambiente antes de las pasadas finales y antes de su medición, y se comprueban en una sala con temperatura controlada.
La aleación y el estado de temple influyen en la facilidad con la que un taller puede respetar las tolerancias en las piezas de aluminio, incluso antes de que lo haga el plano.
| Aleación y temple | Cómo funciona | Consejo sobre la tolerancia |
| 6061-T651 | Sin tensiones residuales, estable, realiza cortes limpios | La opción predeterminada más segura para elementos con tolerancias ajustadas |
| 7075-T651 | Más duro, corta con precisión, se emborrona menos | Conserva bien los detalles, pero es más caro |
| 2024-T351 | Funciona bien, es estable | Aplícale una capa protectora; la corrosión puede afectar a los ajustes con el paso del tiempo |
| 5052 | Es blando y gomoso, y tiene muchas rebabas. | Evita las tolerancias ajustadas en el aluminio 5052 mecanizado |
| Placa de fundición MIC6 | Muy plano y estable tras el mecanizado | La mejor opción cuando la planitud es la tolerancia crítica |
Si una pieza tiene una tolerancia estricta de planitud o de posición y el material de partida es T6 sin tratar o una extrusión, es probable que se produzcan desplazamientos tras el desbaste. Cambiar a chapa de T651 o MIC6 suele resultar más económico que intentar corregir la deformación con operaciones adicionales.
La mayoría de los problemas para mantener las tolerancias del aluminio se deben a cinco causas.
Las soluciones habituales son el desbaste simétrico, dejar un margen de acabado, aflojar y volver a sujetar ligeramente antes de las pasadas finales, y mantener las paredes con el mayor espesor que permita el diseño.
El anodizado transforma la superficie del aluminio en óxido. Parte del recubrimiento penetra en el metal y otra parte se forma en el exterior. La parte exterior modifica las dimensiones.
En el caso de las tolerancias de las piezas de aluminio, el efecto se duplica en los elementos que se miden transversalmente. El diámetro interior se reduce en el doble de la acumulación exterior, ya que ambas paredes aumentan de tamaño. Los diámetros exteriores aumentan en la misma medida. Las roscas pueden apretarse tanto que un tornillo no pueda enroscarse.
El anodizado duro (Tipo III) es mucho más grueso que el decorativo (Tipo II), por lo que tiene un mayor impacto en las tolerancias ajustadas. Hay tres formas de gestionar el margen de anodizado:
Pregunta a tu proveedor cuál es el espesor habitual del recubrimiento en la aleación que estás utilizando e incluye ese margen de anodizado en el diseño. Las conjeturas son la causa de que las piezas anodizadas dejen de encajar. Tuowei’s Anodizado de tipo II En esta página se describe el acabado estándar.
Todas las piezas pueden superar la inspección y, aun así, el conjunto puede fallar. A eso se le llama acumulación de tolerancias.
Los «apilamientos» se producen cuando se suman las tolerancias individuales de las piezas de aluminio. Tomemos como ejemplo tres espaciadores mecanizados apilados en una carcasa, cada uno de 10,00 mm ±0,05 mm.
| Método | Variación total de la pila | Cuándo utilizarlo |
| El peor de los casos | ±0,15 mm (0,05 + 0,05 + 0,05) | Ajustes críticos para la seguridad, volúmenes reducidos |
| Estadístico (suma de las raíces cuadradas) | aproximadamente ±0,087 mm (0,05 × √3) | Grandes volúmenes en los que rara vez se dan situaciones extremas |
Si la carcasa solo admite una tolerancia de ±0,10 mm, en el peor de los casos el diseño puede fallar aunque todos los espaciadores estén dentro de la tolerancia. La solución no suele consistir en aplicar tolerancias más estrictas a todas las piezas, sino en ajustar una sola pieza o añadir un elemento de ajuste, como una cuña o una ranura.
Realiza un cálculo rápido de la acumulación de tolerancias en cualquier cadena de tres o más piezas antes de dar el visto bueno al plano.
El mecanizado con tolerancias estrictas resulta más caro por varias razones a la vez, y las tolerancias del aluminio no son una excepción:
El coste no aumenta de forma lineal. Pasar de una precisión estándar a una alta en una sola característica es factible. Sin embargo, aplicar la alta precisión a toda la pieza puede multiplicar el precio. Por eso, la mejora más económica en la mayoría de los planos consiste en eliminar las tolerancias estrictas que no aportan nada.
Una tolerancia solo es real si se puede comprobar. Como regla general en el taller, el instrumento de medición debe ser unas diez veces más preciso que la tolerancia que comprueba.
| Tolerancia | Método de medición habitual |
| ±0,005 pulgadas (±0,127 mm) | Calibres, medidor de altura |
| ±0,001 pulgadas (±0,025 mm) | Micrómetros, calibres de diámetro interior, calibres de pasador |
| Posición, planitud, perfil | CMM |
| Ajuste de la rosca | Calibres de rosca de tipo «pasa/no pasa» |
En el caso de una pieza nueva, solicita un informe de inspección del primer artículo para que se verifiquen las tolerancias del aluminio indicadas en tu plano, en lugar de darlas por supuestas. En él deben figurar los valores medidos de cada dimensión, no solo si se ha superado o no la inspección. Tuowei describe su enfoque en el garantía de calidad página.
Cuando los resultados de tu inspección de entrada no coinciden con el informe del proveedor, la causa suele ser una de estas tres cosas: una temperatura diferente, una configuración de referencia diferente o un método de medición diferente. Acuerda estos tres aspectos antes de iniciar la producción.
Una especificación que indique “tolerancias de ±0,0002 pulgadas” te indica lo que una máquina es capaz de hacer en un buen día, no cuáles serán las medidas reales de tu pieza. Antes de realizar un pedido que dependa de un mecanizado con tolerancias estrictas, pregunta:
Un proveedor que responda con claridad a estas preguntas inspira más confianza que uno que se limite a ofrecer el presupuesto más bajo.
Un dibujo claro te permite obtener presupuestos realistas y reducir el número de rechazos:
Una tolerancia estándar de ±0,005 pulgadas (±0,127 mm) es habitual para las características de las piezas de aluminio mecanizadas. En muchos planos se combina con una nota de tolerancia general, como la norma ISO 2768-m, para las dimensiones sin especificar. Existen tolerancias más estrictas para las características críticas, pero su coste es mayor, ya que requieren una velocidad de corte menor y más controles de calidad.
Sí, en las características adecuadas. Una fresadora bien ajustada puede mantener una tolerancia de ±0,001 pulgadas (±0,025 mm) en orificios, ajustes y superficies de sellado. Resulta más complicado en piezas grandes, paredes delgadas o tras el anodizado, ya que el calor, las tensiones y el crecimiento del recubrimiento alteran las dimensiones. Aplícalo solo donde la función lo requiera.
Utiliza la norma ISO 2768-m para la mayoría de las piezas de aluminio. Se adapta a las características generales y permite un mecanizado rápido. Elige la norma ISO 2768-f únicamente cuando toda la pieza deba ser precisa, como en el caso de un dispositivo de fijación de precisión, ya que esta norma establece tolerancias más estrictas para todas las dimensiones sin tolerancia. Las características críticas deben seguir teniendo sus propias tolerancias individuales.
Sí. El anodizado añade un recubrimiento que se expande parcialmente hacia el exterior, por lo que los orificios se reducen, los diámetros exteriores aumentan y las roscas pueden apretarse. El anodizado duro tiene un efecto mayor que el de tipo II. Enmascara las características críticas, mecaniza teniendo en cuenta el recubrimiento o especifica si las dimensiones se refieren a antes o después del anodizado.
Las paredes delgadas se deforman bajo las fuerzas de corte y recuperan su forma original una vez que pasa la herramienta, por lo que su espesor resulta mayor que el programado. La tensión liberada del material y la presión de sujeción contribuyen a la distorsión. Las paredes más gruesas, la chapa T651 sometida a un tratamiento de alivio de tensiones, una sujeción más suave y el desbaste simétrico contribuyen a que los elementos delgados mantengan la tolerancia.
Para conseguir buenas tolerancias en el mecanizado CNC del aluminio, hay que partir de un valor predeterminado que sea fácil de mantener y, a continuación, añadir precisión solo donde la pieza lo requiera. Hay que tener en cuenta la temperatura, la tensión y el anodizado, comprobar los espesores acumulados y acordar con el proveedor cómo se medirá cada característica crítica.
Tuowei Precision trabaja con estas tolerancias en sus Fresado CNC, Torneado CNCy mecanizado de precisión líneas. Cada plano se somete a una revisión de DFM (diseño para la fabricación) antes de que comience el corte. Envía tu plano a través del Página de inicio de Tuowei Precision y nuestros ingenieros señalarán cualquier tolerancia que suponga un coste adicional sin aportar ninguna funcionalidad. Para conocer el proceso completo de mecanizado, consulta nuestra Guía completa sobre el mecanizado CNC del aluminio.

Escrito por Andy, ingeniero de fabricación en TUOWEI Precision. Andy está especializado en mecanizado CNC, fabricación de precisión e ingeniería de producción, y cuenta con experiencia práctica en el apoyo a proyectos que abarcan desde la creación rápida de prototipos hasta la producción a gran escala. Trabaja en estrecha colaboración con los equipos de ingeniería y fabricación para evaluar materiales, tolerancias, procesos de mecanizado y la facilidad de fabricación de los diseños. Sus artículos ofrecen información práctica y con base técnica para ayudar a ingenieros y compradores a tomar mejores decisiones de fabricación, optimizar la eficiencia de la producción y lograr una calidad constante de las piezas. Descubre las soluciones de mecanizado CNC y fabricación a medida de TUOWEI Precision para tu próximo proyecto.
Desde prototipos rápidos hasta la producción a gran escala, Tuowei Precision ofrece un mecanizado CNC fiable, con precisión y uniformidad en cada paso. Empieza tu proyecto hoy mismo.
Lee nuestras últimas guías sobre mecanizado CNC, materiales, acabados y tendencias del sector para tomar mejores decisiones de producción.