
専門的な機械加工ソリューションが必要ですか?私たちTuowei Protoのチームは、あなたのすべての製造のニーズを支援するためにここにいる。現在進行中または今後のプロジェクトのお見積もりについては、今すぐご連絡ください!
著者:Tuowei Precisionの製造エンジニア、アンディ · 公開日:2026年10月16日 · 更新日:2026年10月16日
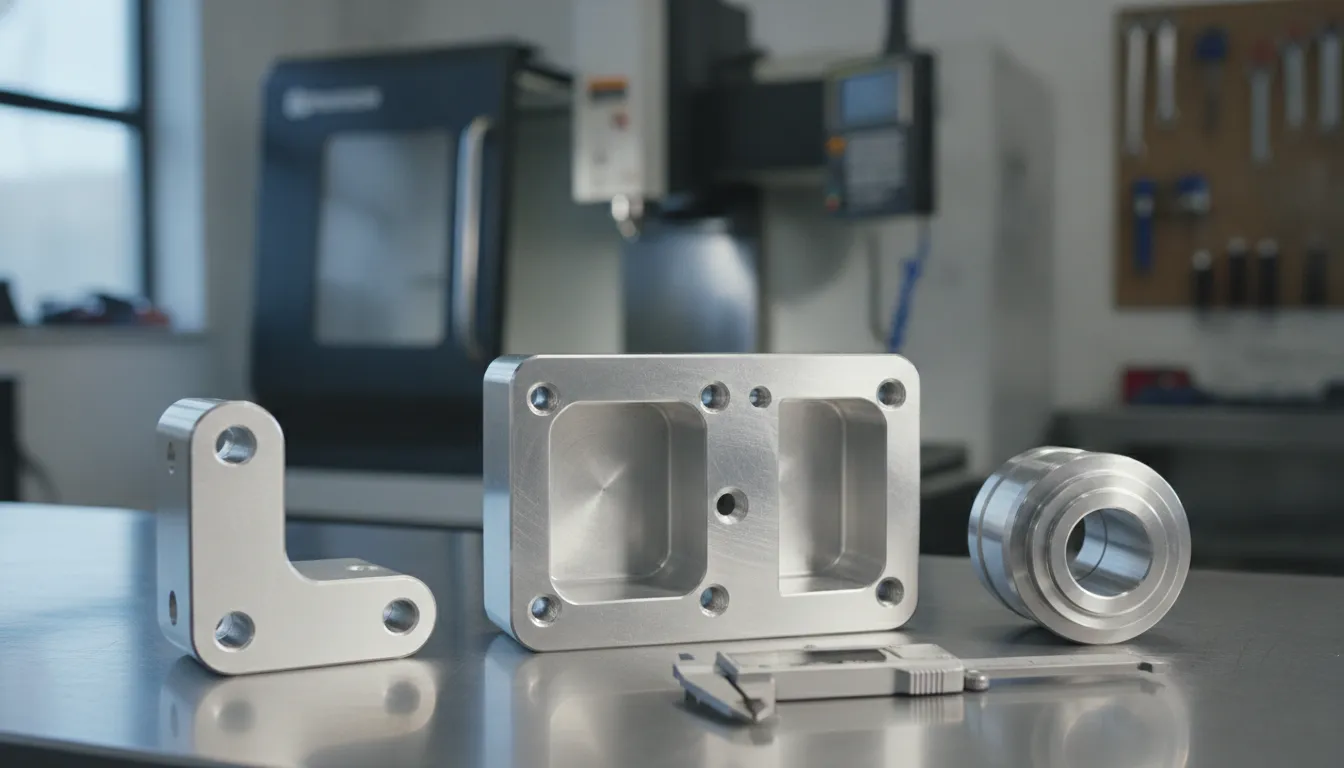
簡単な答え: アルミニウム製試作部品の加工とは、3Dモデルを基に、CNC加工機を用いてアルミニウムの棒材や板材から試作部品を切り出すことを指します。ほとんどの部品は6061-T651材から作られ、標準的な寸法公差は±0.005インチです。また、プログラミングやセットアップのコストがごく少数の部品に分散されるため、量産部品に比べて1個あたりのコストが高くなります。.
このガイドでは、CADファイルから完成品に至るまでのプロセスについて解説します。具体的には、材質の選定、加工工程、現実的な限界、コスト、納期、そして再製作を余儀なくされるようなミスについて取り上げます。生産数量にかかわらず全体像を把握するには、まず当社の アルミニウムのCNC加工完全ガイド.
アルミニウムの機械加工は、多くのCNC加工業者が最初に手掛ける分野ですが、それには十分な理由があります。アルミニウムは切削速度が速く、軽量である上、機械加工された試作品をアセンブリにボルトで固定して荷重をかけた際、実際の金属部品と同様の挙動を示すからです。そのため、多くのチームが部品や試作品の両方にアルミニウムを採用しているのです。.
ただし、限界もあります。この金属は傷やへこみが付きやすく、熱による膨張率も鋼合金よりも大きいです(カイザーのデータによると、1℃あたり23.6 µm/m)。.
また、金属製の試験部品からは、成形プラスチック部品の挙動についてほとんど判断できません。量産部品がプラスチック製である場合は、通常、機械加工されたプラスチック部品や3Dプリントによるラピッドプロトタイプの方が、より適切な試験方法となります。.
当社の基本方針:部品に特別な理由がない限り、6061-T651から始める。この材料は加工性が良く、陽極酸化処理が均一に施され、板材や棒材として入手も容易である。 T651の「51」は、焼入れ後に応力を緩和するために板材が伸展処理されたことを意味しており、これにより、大幅な材料除去後も平坦性を維持しやすくなります。.
| グレード | こんな時に選んでください | 注意してください |
|---|---|---|
| 6061-T651 | ブラケット、ハウジング、固定具、筐体、初期製作のほとんど | 中程度の強度のみ |
| 7075-T651 | 航空宇宙産業で使用される、高荷重や部品向けの超高強度アルミニウム。代表的な引張強度は83 ksi(572 MPa)、ブリネル硬度は150です。 | ガス溶接やアーク溶接では溶接できません。また、陽極酸化処理後の色むらが生じやすくなります(カイザー社の7075データシート (6061アルミニウムの陽極酸化反応について、BをAと比較して評価) |
| 2024 | 疲労荷重を受ける部品 | 湿気の多い場所や屋外で使用する場合は、保護コーティングが必要です |
| 5052 | 腐食の影響を受けたカバー、また、変形している部品 | 柔らかくて粘り気があり、切りづらい。シート状の方が適している。 |
| 6063 | アルミニウム押出成形を基にした外装部品およびデザイン | 6061よりも強度が低い |
あるトレードオフは、多くのエンジニアが予想する以上に重要です。試作が強度を証明するためのものであるなら、量産時に使用するのと同じアルミニウム合金と熱処理条件で加工してください。荷重試験に合格した6061製の部品は、7075製の量産部品について何の証明にもなりません。.
アルミニウムのグレードの選び方については、当社の グレード別合金ガイド.
CNC工作機械での一般的な加工工程は、以下の7つのステップを経ます:
アルミ製の試作部品がうまく仕上がるかどうかは、製造現場における2つの細部に左右されます。.
1つ目は切りくずの排出です。適切に排出されなかった切りくずは再切削され、切り刃に堆積してビルドアップエッジを形成し、表面を傷つけてしまいます。そのため、工場では、鋭利で溝が研磨されたエンドミルを使用し、冷却液を大量に噴射するかエアブローを行い、登り切り加工を行うことで、切りくずをスムーズに排出させています。.
2つ目は、残留応力による変形です。板から材料の大部分を取り除くと、内部に残った応力によって部品が反ってしまうことがあります。経験豊富な機械加工技術者は、まず部品を荒加工し、クランプを緩めて応力を解放させた後、軽く再クランプして仕上げ加工を行います。.
金属製の試作部品を製造する方法は、CNCだけではありません。ここでは、1個から数十個程度の生産量における主な製造方法の比較をご紹介します。.
| 方法 | こんな方に最適 | 主な制限事項 |
|---|---|---|
| ビレットからのCNC加工 | 機能部品、高い寸法精度、量産グレード | 内部の溝やアンダーカットは、加工が困難、あるいは不可能です。 |
| 金属3Dプリンティング(DMLS、直接金属レーザー焼結) | 複雑な内部形状、格子構造 | プレス成形アルミニウムは、鍛造6061/7075とは異なり、面を精密に仕上げるためには加工後の仕上げ処理が必要です。 |
| 板金加工 | 平板から作られたブラケット、パネル、筐体 | 成形可能な形状および一定の肉厚に限定される |
| アルミニウム鋳造(砂型鋳造またはダイカスト) | 量産に近い鋳造アルミニウム部品の大量生産 | 型や工具が必要となるため、1点ものの製造には時間がかかり、コストもかかる |
実用的な製品の製造においては、精度や素材の質感という点で、機械加工の方が優れています。ただし、形状の都合で切削加工が不可能な場合、アルミニウムのラピッドプロトタイピングにおいては3Dプリントが依然として有用です。一方、大量生産向けの部品製造では、通常、鋳造や押出成形が採用されます。.
私たちの ラピッドプロトタイピングの選択肢 このページでは、その他のプロセスや受注生産のルートについて解説しています。.
Tuowei社が公表しているアルミ切削加工の公差は、標準的な形状については±0.005インチ(±0.127 mm)、ベアリング穴やシール面などの高精度形状については±0.001インチ(±0.025 mm)となっています。.
精密アルミニウム製CNC部品において、個別の指定がない項目は、通常、一般的な注意事項に該当します。. ISO 2768-1 4つのクラスを定義しています。精密部品で最もよく使われる2つは以下の通りです。.
| 公称サイズ(mm) | ISO 2768-f(細) | ISO 2768-m(中) |
|---|---|---|
| 0.5~6 | ±0.05 mm | ±0.1 mm |
| 6以上~30 | ±0.1 mm | ±0.2 mm |
| 30以上~120 | ±0.15 mm | ±0.3 mm |
| 120以上~400 | ±0.2 mm | ±0.5 mm |
アドバイス:何かと組み合わされる寸法に対してのみ、厳しい公差を設定してください。すべての寸法に±0.001インチの公差を設定した図面は、コストが高くなるだけでなく、性能が向上することはほとんどありません。.
適切な仕上げは試験の種類によって異なります。嵌合検査であれば、機械加工後の表面のままでも問題ありません。一方、顧客に提示するサンプルについては、通常、ビーズブラスト処理に加え、タイプII陽極酸化処理を施して、優れた表面仕上げを実現します。陽極酸化処理は、穴やねじ山を含むすべての表面に材料を付着させるため、仕上げ後に測定が必要な箇所を加工業者に伝えておく必要があります。.
当ブログの投稿「 アルミニウム部品における現実的な公差 さらに踏み込んでいます。.
価格は部品によって異なり、キログラムあたりの単価で決まるわけではありません。この考え方は、特注のCNC加工から一般的なCNC加工サービスに至るまで共通しています。1点ものの場合、セットアップやプログラミングにかかる時間が、金属のコストを上回ることもよくあります。主な要因は以下の通りです:
| コスト要因 | 初めてのビルドにおいてなぜ重要なのか |
|---|---|
| プログラミングと設定 | 注文ごとの固定費で、1つまたはごく少数の部品で分担される |
| セットアップ数 | 部品を裏返したり、固定位置を変更したりするたびに、時間とリスクが増加します |
| 加工時間 | 資金力、小型工作機械、薄肉構造がサイクルタイムを遅らせる |
| 精密な注記 | 精密な加工には、仕上げ加工と検査の時間が必要です |
| 仕上げ | 機械加工部品の陽極酸化処理やその他の表面処理には、多くの場合、ロットごとの最低料金が設定されています。 |
| グレード | 7075のプレートは、一般的に6061よりも高価です。 |
| 検査書類 | CMMレポートや初回製品検査には、エンジニアリング作業時間が追加される |
1個ではなく2個や3個注文しても、セットアップ費用はすでに支払済みであるため、総額はほんの少し高くなるだけです。最初の部品がテスト中に破損した場合、予備の部品があると便利です。これらのドライバーが実際のブラケットにどのように組み合わされるかについては、当社の記事をご覧ください。 実費計算の例.
Tuoweiでは、CNCによる試作品(1~100個)は通常1~5営業日で出荷され、小ロット生産(101~10,000個)は5~15営業日で出荷されます。通常、スケジュールは次のように構成されています:
部品によって異なります。穴径が±0.001インチでハードアルマイト処理が施された5面加工の7075製部品は、平らなブラケットよりも時間がかかりますので、試験スケジュールを確定する前に、加工業者に納期を確認してください。.
遅延のほとんどは、情報の不足によるものであり、機械の稼働時間によるものではありません。英国やEUのエンジニアは、その部品を「アルミニウム製プロトタイプ」と呼ぶかもしれませんが、いずれにせよ、見積依頼の際には以下の情報を添付してください:
医療機器や航空宇宙分野向けの製品では、通常、最初の1個から材料証明書と検査報告書が必要となるため、事前にそれらを依頼してください。.
ほとんどのリメイク作品には、同じ数少ない問題が引き金となっている:
自動車部品や民生用部品は、多くの場合、ビレットから試作され、量産段階ではダイカスト成形されます。これは嵌合や組立の確認には有効ですが、機械加工された6061材の部品は鋳造部品とは異なります。ダイカスト用アルミニウム材には気孔が生じたり、抜き勾配が必要だったりする場合があり、また、鍛造板とは強度や延性が異なります。.
試作から量産までの工程がダイカストである場合は、機械加工部品に、鋳造品に必要な抜き勾配、肉厚、フィレットを付与し、強度結果はあくまで目安として扱うこと。設計を承認する前に、鋳造サンプルの少量生産を計画すること。.
金属の種類よりも、セットアップ、加工時間、仕様、仕上げといった要素に左右されます。1つの部品につきプログラミングとセットアップのコストがすべてかかるため、数量が増えるにつれて1個あたりの価格は大幅に下がります。.
アルミニウムは切削が比較的容易な金属の一つであり、その加工性の良さが、精密CNC加工業者が迅速に見積もりを提示できる大きな理由となっています。主な課題としては、切りくずの排出、工具への切りくずの堆積、および薄肉部品や高度に加工された部品の歪みが挙げられます。.
はい、ただし加工性はグレードによって異なります。6061や7075は切削性が良好です。5052のような軟質グレードは粘りがあり、カイザー・アルミニウム社によれば、6061は快削グレードに比べて加工が困難であるとのことです。.
チタン、インコネルなどのニッケル超合金、および焼入れ工具鋼は、一般的に最も硬い素材です。これらは切削に強く、工具部に熱を蓄積しやすく、工具の摩耗を早めます。.
通常はそうです。鍛造板や棒材は、気孔を含むことがある多くの鋳造品に比べて、密度が高く、均一性にも優れています。正確な数値は、鋼種、焼入れ状態、および鋳造プロセスによって異なります。.
優れたアルミニウム試作部品の加工は、金属を切削する前から始まります。試験で別のグレードが必要な場合を除き、6061-T651を選択し、嵌合部に対してのみ厳しい公差を設定し、STEPファイルと、仕上げ仕様が明記された図面を提出してください。.
お見積りのご依頼がございましたら、特注アルミニウム部品のSTEPファイルと図面をアップロードしてください。当社のエンジニアが確認いたします。詳細については 卓偉精密.
執筆:TUOWEI Precisionの製造エンジニア、アンディ。. アンディは、CNC加工、精密製造、生産工学を専門としており、ラピッドプロトタイピングから本格生産に至るまでのプロジェクト支援において、実務経験を有しています。彼は、エンジニアリングチームや製造チームと緊密に連携し、材料、公差、加工プロセス、および設計の製造適性を評価しています。.

執筆:TUOWEI Precisionの製造エンジニア、アンディ。. アンディは、CNC加工、精密製造、生産工学を専門としており、ラピッドプロトタイピングから本格生産に至るまでのプロジェクト支援において、実務経験を有しています。彼は、エンジニアリングチームや製造チームと緊密に連携し、材料、公差、加工プロセス、および設計の製造適性を評価しています。 彼の記事は、実用的かつ技術的な知見に裏打ちされた洞察を提供し、エンジニアや購買担当者がより適切な製造上の意思決定を行い、生産効率を最適化し、一貫した部品品質を実現できるよう支援しています。次回のプロジェクトには、TUOWEI PrecisionのCNC加工およびカスタム製造ソリューションをご検討ください。.
ラピッドプロトタイピングから量産に至るまで、Tuowei Precisionは、あらゆる工程において精度と一貫性を兼ね備えた信頼性の高いCNC加工を提供します。今すぐプロジェクトを始めましょう。.
Tuowei精密の実際のCNC加工、業界動向、生産洞察力を常に更新しますが、より良い生産の意思決定を行うことができるようにインストールされています。.





