
需要专业的加工解决方案?拓维 Proto 团队可满足您的所有加工需求。现在就联系我们,为您正在进行或即将进行的项目报价!
作者:安迪,图威精密制造工程师 · 发布于 2026 年 10 月 16 日 · 更新于 2026 年 10 月 16 日
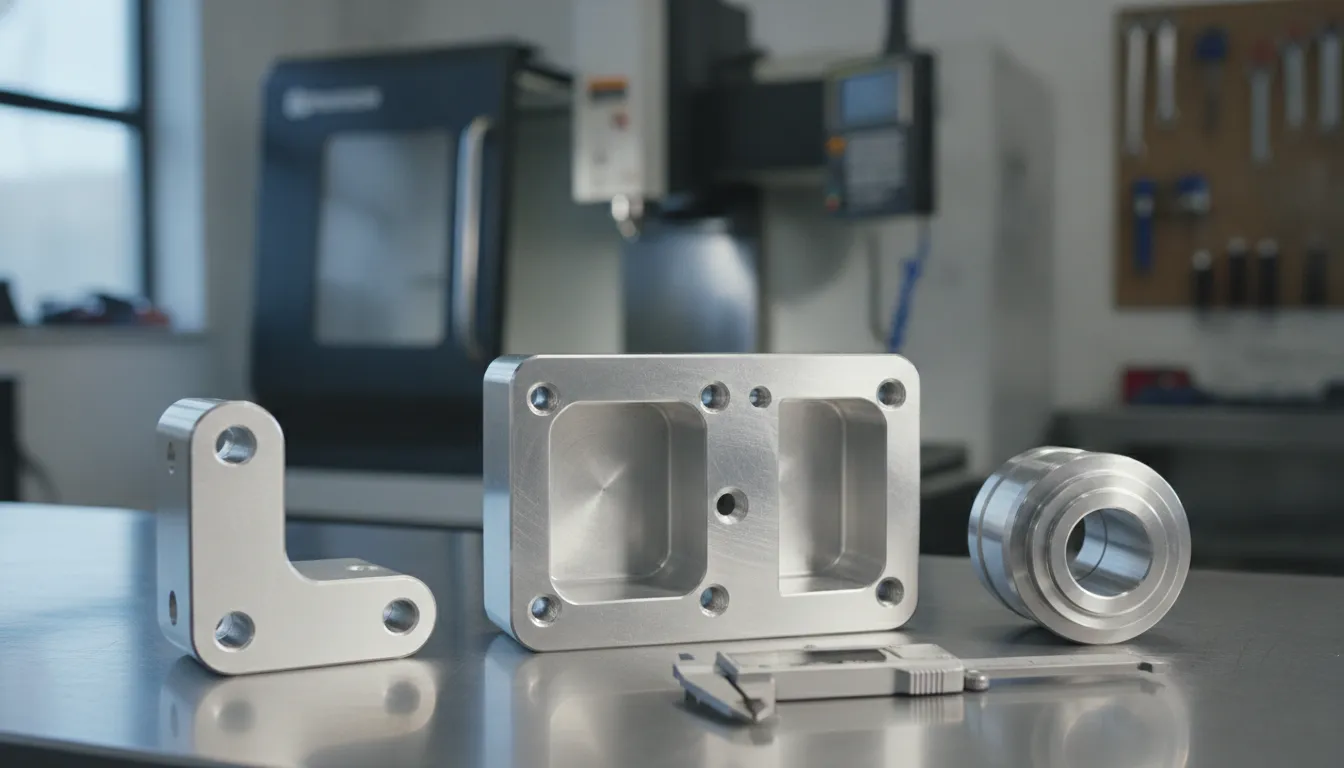
简答: 铝制原型加工是指在数控机床上,直接根据您的3D模型,从实心铝棒或铝板上切削出测试件。大多数零件采用6061-T651材料,标准特征的公差控制在±0.005英寸,且由于编程和设置成本分摊到极少的零件上,因此单件成本高于量产零件。.
本指南详细介绍了从CAD文件到成品零件的全过程:材料等级的选择、加工工艺、实际限制、成本、时间安排,以及那些会导致需要重新制作一次的常见错误。若想全面了解任何生产批量的整体情况,请从我们的 铝材数控加工完全指南.
铝材加工是大多数数控加工厂起步的领域,这自有其道理。这种金属切削速度快、重量轻,而且将加工好的原型件用螺栓固定到装配体上并施加载荷时,其表现与真正的金属零件无异。这就是为什么如此多的团队将其用于零件和原型件制作的原因。.
但也有其局限性。这种金属很容易被划伤和凹陷,而且受热时的膨胀程度比钢合金更大(根据凯泽的数据,每摄氏度膨胀23.6微米/米)。.
金属测试件也无法充分反映注塑塑料件的实际性能。如果量产件是塑料的,那么通常采用机加工塑料件或3D打印的快速原型进行测试效果会更好。.
我们的立场是:除非零件有特殊原因需要使用其他材料,否则优先选用6061-T651。该材料加工表面光洁,阳极氧化处理均匀,且板材和棒材均易于采购。 T651中的“51”表示该板材在淬火后经过拉伸处理以消除应力,这有助于其在大量切削后保持平整。.
| 等级 | 什么时候摘它 | 请注意 |
|---|---|---|
| 6061-T651 | 支架、外壳、固定装置、机箱,以及大多数首次组装 | 仅限中等强度 |
| 7075-T651 | 用于承受重载及航空航天工业零部件的高强度铝合金。典型抗拉强度为83 ksi(572 MPa),布氏硬度为150 | 无法采用气体或电弧焊接方法进行焊接;阳极氧化后的颜色不够均匀(Kaiser 的 7075 数据表 (对6061铝合金的阳极氧化反应进行B级与A级对比评价) |
| 2024 | 承受疲劳载荷的部件 | 在潮湿环境或户外使用时,需要涂覆保护性涂层 |
| 5052 | 受腐蚀影响的盖板,以及同样发生变形的部件 | 质地柔软且有韧性,不易切割;更适合制作成片状 |
| 6063 | 基于铝型材挤压的装饰件和设计 | 强度低于6061 |
有一项权衡比大多数工程师预期的更为重要。如果试制件的目的是为了验证强度,那么就应使用与量产相同的铝合金和热处理工艺进行加工。一个通过载荷测试的6061零件,并不能证明7075量产零件的性能。.
关于如何选择铝合金牌号,我们在 各等级合金指南.
在数控机床上,典型的加工过程包括七个步骤:
两个车间层面的细节决定了加工后的铝制原型是否能制作成功。.
首先是切屑排出。未被清除的切屑会再次切入工件,作为积屑瘤焊接在切削刃上,从而划伤表面。加工车间通常采用锋利且沟槽经过抛光的立铣刀、充量冷却液或气流冷却,并采用爬行铣削方式,以确保切屑持续排出。.
第二种是残余应力引起的变形。当从板材上切除大部分材料后,内部残留的应力会导致工件发生弯曲。经验丰富的机加工人员会先对工件进行粗加工,然后松开夹具让其松弛,再轻轻夹紧并进行精加工。.
数控加工并非制造金属原型零件的唯一途径。以下是对单件至数十件产量情况下主要制造方式的对比分析。.
| 方法 | 最适合 | 主要局限性 |
|---|---|---|
| 从坯料进行数控加工 | 功能性零件、高尺寸精度、生产等级 | 内部通道和倒角很难甚至无法实现 |
| 金属3D打印(DMLS,直接金属激光烧结) | 复杂的内部几何形状、格子结构 | 3D打印铝材与6061/7075锻造铝材不同;需要进行后续加工以获得精确的端面 |
| 钣金加工 | 由扁材制成的支架、面板和外壳 | 仅限于可成型的形状和壁厚恒定的情况 |
| 铝铸件(砂型铸造或压铸) | 大批量生产的接近量产水平的铸铝零件 | 需要模具或工具,因此单件生产既费时又昂贵 |
对于大多数功能性产品,在精度和材料真实感方面,机械加工更具优势。当零件几何形状不适合使用切削刀具时,3D打印在铝材快速原型制作中仍有其应用空间;而大批量零件的生产通常会转向铸造或挤压工艺。.
我们的 快速原型制作方案 本页介绍了其他工艺和定制生产流程。.
Tuowei公布的铝材铣削公差值为:标准特征为±0.005英寸(±0.127毫米),高精度特征(如轴承孔和密封面)为±0.001英寸(±0.025毫米)。.
对于精密铝制数控零件,凡是未单独标注的,通常都属于一般说明的范畴。. ISO 2768-1 共定义了四个类;其中在精密零件中使用最广泛的两个如下。.
| 公称尺寸(毫米) | ISO 2768-f(精细) | ISO 2768-m(中) |
|---|---|---|
| 0.5 至 6 | ±0.05 毫米 | ±0.1 毫米 |
| 6 以上至 30 | ±0.1 毫米 | ±0.2 毫米 |
| 30 以上至 120 | ±0.15 毫米 | ±0.3 毫米 |
| 120 以上至 400 | ±0.2 毫米 | ±0.5 毫米 |
我们的建议是:仅对与其他部件配合的特征设定严格的公差。一份每个尺寸公差都设定为±0.001英寸的图纸,成本更高,但性能却很少因此得到提升。.
合适的表面处理取决于测试要求。对于配合检查,机加工原状表面即可;而面向客户的样品通常会进行珠击处理并进行II型阳极氧化处理,以获得优异的表面光洁度。阳极氧化处理会在所有表面(包括内孔和螺纹)上增加一层氧化膜,因此请告知加工厂,哪些特征需要在表面处理完成后进行测量。.
我们关于 铝制零件的实际公差 更进一步。.
价格取决于零件本身,而非按公斤计价,这一逻辑同样适用于定制CNC加工和一般的CNC加工服务。对于单件加工而言,调试和编程的时间成本往往高于金属材料本身的价格。主要影响因素包括:
| 成本驱动因素 | 这对首次构建为何重要 |
|---|---|
| 编程与设置 | 每笔订单的固定成本,仅由一个或少数几个部件分摊 |
| 设置次数 | 每次翻转工件或重新装夹都会增加时间和风险 |
| 加工时间 | 深槽、小型机床和薄壁结构导致加工周期延长 |
| 精确标注 | 公差要求严格的零件需要进行精加工和检验 |
| 精加工 | 机加工零件的阳极氧化及其他表面处理通常会收取最低批次费 |
| 等级 | 7075铝板的价格通常比6061铝板更高 |
| 检验文件 | 三坐标测量机(CMM)报告或首件检验会增加工程时间 |
与只买一个相比,买两三个的总费用往往只多一点点,因为安装费用已经包含在内了。如果第一个部件在测试中损坏,备件就派上用场了。要了解这些驱动器在实际支架上的组合效果,请阅读我们的 实际成本示例.
在Tuowei,1至100件的数控加工原型通常在1至5个工作日内发货,而101至10,000件的小批量生产则在5至15个工作日内完成。时间安排通常如下:
这要看零件的具体情况。一个五面加工的7075铝合金零件,孔径公差为±0.001英寸且经过硬质阳极氧化处理,其加工时间会比一个平面的支架更长,因此在确定测试计划之前,请先与车间确认具体日期。.
大多数延误源于信息缺失,而非设备加工时间。英国和欧盟的工程师可能会将该部件称为“铝制原型”;无论如何,请在提交报价请求时一并提供以下信息:
医疗器械和航空航天产品的生产通常需要从第一件产品开始就提供材料证书和检验报告,因此请提前索取这些文件。.
大多数翻拍作品的问题都源于这几个常见问题:
汽车和消费类零部件通常先用坯料制作原型,随后在量产阶段采用压铸工艺。这种方法虽可用于检查装配精度和组装情况,但经机加工的6061铝合金零件与铸件并不相同。用于压铸的铝合金可能存在气孔,需要设置脱模斜度,且其强度和延展性与锻造板不同。.
如果从原型到批量生产的工艺是压铸,请为机加工件设定铸件所需的脱模斜度、壁厚和圆角,并将强度测试结果仅作为参考。在最终确认设计之前,应先计划进行小批量铸件样品试制。.
这主要取决于装夹、加工时间、技术要求和表面处理,而非金属材质本身。单个零件需承担全部的编程和装夹成本,因此随着产量增加,单件价格会大幅下降。.
这是较易切割的金属之一,而铝的切削性能正是精密数控加工厂能够迅速报价的重要原因。主要挑战包括切屑排出、刀具上的积屑瘤以及薄壁或重度加工零件的变形。.
是的,不过不同牌号的切削性能有所不同。6061和7075的切削性能良好。较软的牌号(如5052)切削时容易产生粘连,凯泽铝业指出,6061的切削难度比易切削牌号更大。.
钛、镍基超级合金(如因科镍)以及淬火工具钢通常硬度最高。它们抗切削性强,会在刀具上积聚热量,并导致刀具迅速磨损。.
通常来说,是的。锻造钢板和钢棒的密度更高,且组织更均匀,而大多数铸件可能存在气孔。具体数值取决于钢种、热处理状态和铸造工艺。.
优质的铝制原型件加工,早在开始切割金属之前就已经开始了。除非测试需要其他牌号,否则请选择6061-T651;仅对配合特征设定严格的公差;并提交STEP文件以及标明表面处理要求的图纸。.
当您准备询价时,请上传定制铝制零件的STEP文件和图纸,我们的工程师将进行审核。了解更多关于 拓维精密.
作者:安迪,图威精密制造工程师。. 安迪专攻数控加工、精密制造和生产工程,在从快速原型制作到全面量产的整个项目过程中拥有丰富的实践经验。他与工程和制造团队紧密合作,共同评估材料、公差、加工工艺以及设计可制造性。.

作者:安迪,图威精密制造工程师。. 安迪专攻数控加工、精密制造和生产工程领域,在从快速原型制作到大规模量产的整个项目过程中拥有丰富的实践经验。他与工程和制造团队紧密合作,共同评估材料、公差、加工工艺以及设计可制造性。 他的文章提供了实用且具有技术深度的见解,旨在帮助工程师和采购人员做出更明智的制造决策、优化生产效率,并确保零件质量的一致性。欢迎了解图威精密的数控加工和定制制造解决方案,为您的下一个项目提供支持。.
从快速原型制作到可扩展的生产,Tuowei Precision 提供可靠的数控加工服务,在每个环节都确保精度与一致性。立即启动您的项目。.
随时了解拓维精工的真实数控加工、行业趋势和生产见解,安装拓维精工是为了让您做出更好的生产决策。.





