
هل تحتاج إلى حلول تصنيع آلية متخصصة؟ فريقنا في Tuowei Proto موجود هنا لمساعدتك في جميع احتياجات التصنيع الخاصة بك. تواصل معنا اليوم للحصول على عرض أسعار لمشاريعك الجارية أو القادمة!
بقلم آندي، مهندس تصنيع في شركة Tuowei Precision · نُشر في 16 أكتوبر 2026 · تم التحديث في 16 أكتوبر 2026
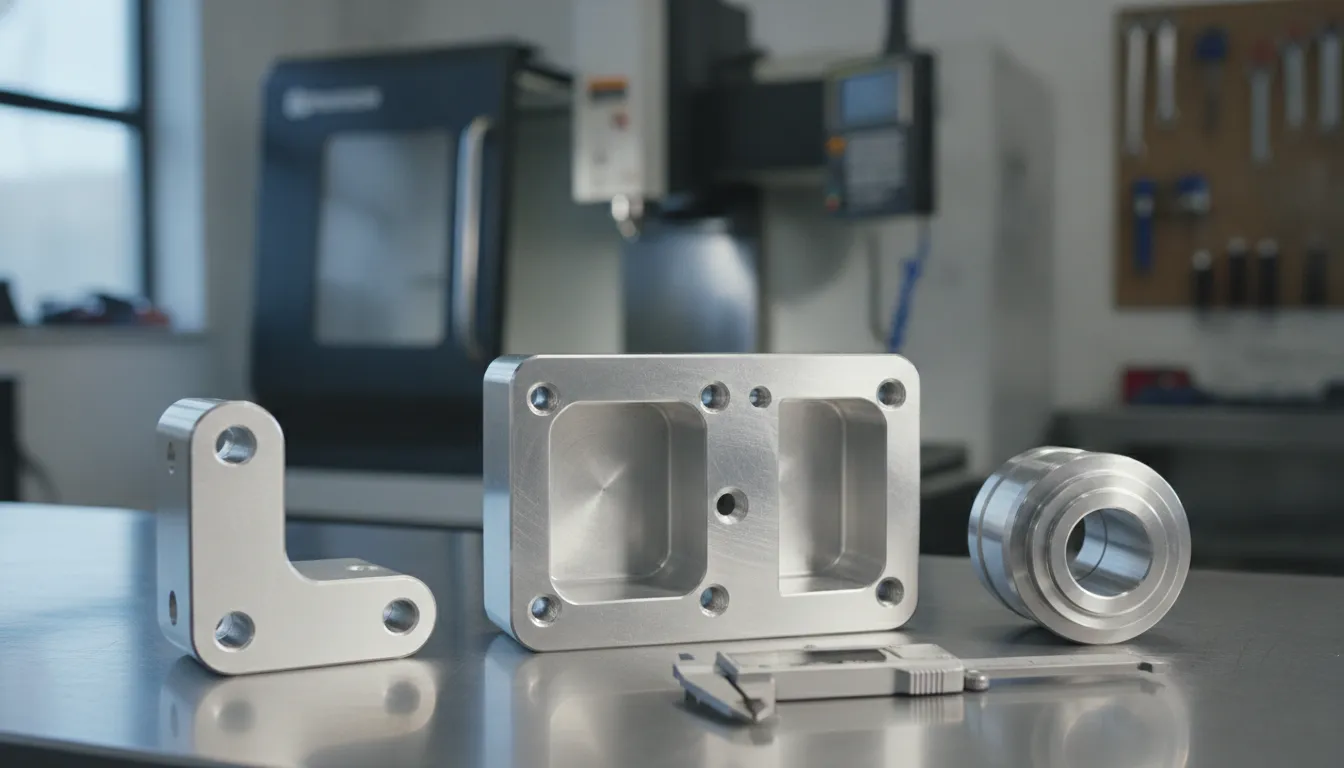
إجابة سريعة: تُقصد بتصنيع النماذج الأولية من الألومنيوم قطع قطعة تجريبية من قضيب أو صفيحة ألومنيوم صلبة على آلة تعمل بنظام التحكم الرقمي (CNC)، مباشرةً من النموذج ثلاثي الأبعاد الخاص بك. تُصنع معظم القطع من مادة 6061-T651، وتتميز بدقة تبلغ ±0.005 بوصة في الميزات القياسية، وتكون تكلفتها للقطعة الواحدة أعلى من قطع الإنتاج، وذلك لأن تكاليف البرمجة والإعداد تتوزع على عدد قليل جدًّا من القطع.
يغطي هذا الدليل المسار بدءًا من ملف CAD وصولاً إلى القطعة النهائية: اختيار نوع الخامة، وعملية التصنيع، والقيود الواقعية، والتكلفة، والجدول الزمني، والأخطاء التي تتطلب إعادة التصنيع. وللحصول على نظرة شاملة لأي حجم إنتاج، ابدأ بـ دليل شامل لتصنيع الألومنيوم باستخدام الحاسب الآلي (CNC).
تُعد معالجة الألومنيوم هي النقطة التي تبدأ منها معظم ورش التصنيع باستخدام الحاسب الآلي (CNC)، ولأسباب وجيهة. فهذا المعدن سهل القطع وخفيف الوزن، كما أن النموذج الأولي المصنوع منه يتصرف تمامًا مثل الأجزاء المعدنية الحقيقية عند تثبيته بمسامير في مجموعة ما وتعبئته. ولهذا السبب يستخدمه العديد من الفرق في صناعة الأجزاء والنماذج الأولية على حد سواء.
هناك حدود. فهذا المعدن يتعرض للخدش والانبعاج بسهولة، كما أنه يتمدد تحت تأثير الحرارة أكثر من سبائك الفولاذ (23.6 ميكرومتر/متر لكل درجة مئوية، وفقًا لبيانات كايزر).
كما أن قطعة الاختبار المعدنية لا تعطي فكرة كافية عن سلوك القطع البلاستيكية المصبوبة. فإذا كانت القطعة المراد إنتاجها من البلاستيك، فإن النموذج الأولي السريع المصنوع من البلاستيك أو المطبوع بتقنية الطباعة ثلاثية الأبعاد يُعد عادةً الاختبار الأفضل.
موقفنا: نبدأ باستخدام 6061-T651 ما لم يكن هناك سبب محدد يستدعي استخدام مادة أخرى للقطعة. فهي تُشغَّل آليًّا بسلاسة، وتُعالج بالأنودة بشكل متساوٍ، كما يسهل شراؤها على شكل صفائح وقضبان. يشير الرقم “51” في T651 إلى أن الصفيحة قد تم شدها بعد التبريد السريع لتخفيف التوتر، مما يساعدها على البقاء مسطحة بعد إزالة كميات كبيرة من المادة.
| الصف | اختره عندما | احذر من |
|---|---|---|
| 6061-T651 | الحوامل، والأغلفة، والتركيبات، والعلب، ومعظم التصاميم الأولية | قوة معتدلة فقط |
| 7075-T651 | ألومنيوم عالي القوة مخصص للأحمال الثقيلة والأجزاء المستخدمة في صناعة الطيران. تبلغ قوة الشد النموذجية 83 كيلو باسكال (572 ميجا باسكال)، وصلابة برينل 150 | لا يمكن لحامها بطرق الغاز أو القوس الكهربائي؛ ويكون لون الطلاء المؤكسد أقل تناسقًا (ورقة بيانات 7075 من شركة كايزر (تقييم استجابة عملية الأكسدة للدرجة B مقارنةً بالدرجة A بالنسبة لسبائك 6061) |
| 2024 | الأجزاء المعرضة للإجهاد | يحتاج إلى طبقة واقية عند الاستخدام في الأماكن الرطبة أو في الهواء الطلق |
| 5052 | الأغطية المعرضة للتآكل، والأجزاء التي تعرضت أيضًا للانحناء | ناعمة ولزجة عند التقطيع؛ مناسبة أكثر للاستخدام على شكل صفائح |
| 6063 | الأجزاء والتصاميم التجميلية المصنوعة من الألومنيوم المبثوق | قوة أقل من 6061 |
هناك مفاضلة واحدة تكتسي أهمية أكبر مما يتوقع معظم المهندسين. إذا كان الغرض من النموذج هو إثبات المتانة، فيجب تصنيعه من نفس سبيكة الألومنيوم ودرجة الصلابة التي ستستخدمها في الإنتاج الضخم. فالقطعة المصنوعة من سبيكة 6061 التي تجتاز اختبار الحمل لا تثبت شيئًا بشأن قطعة الإنتاج المصنوعة من سبيكة 7075.
يتم تناول موضوع اختيار درجة الألومنيوم بمزيد من التفصيل في دليل السبائك حسب الدرجة.
تتألف عملية التصنيع النموذجية على آلة CNC من سبع خطوات:
هناك تفصيلان في مرحلة التصنيع يحددان ما إذا كان النموذج الأولي المصنوع من الألومنيوم سيخرج بالشكل الصحيح أم لا.
الأول هو إزالة البرادة. فالبرادة التي لا يتم إزالتها يتم إعادة قطعها، وتلتصق بحافة القطع لتشكل حافة متراكمة، مما يؤدي إلى تمزق السطح. وتستخدم الورش طواحين طرفية ذات أخاديد حادة ومصقولة، وسائل تبريد غزير أو نفث هوائي، بالإضافة إلى الطحن الصاعد للحفاظ على حركة البرادة.
والسبب الثاني هو التشوه الناتج عن الإجهاد المتبقي. فعندما تزيل معظم المادة من الصفيحة، قد يؤدي الإجهاد المتبقي في الداخل إلى انحناء القطعة. ولذلك، يقوم عمال الآلات المتمرسون أولاً بتشطيب القطعة بشكل أولي، ثم يفكّون المشابك حتى تسترخي، بعد ذلك يعيدون تثبيتها برفق ويقومون بعمليات التشطيب النهائية.
التصنيع باستخدام الحاسب الآلي (CNC) ليس الطريقة الوحيدة لتصنيع نماذج أولية من المعدن. وفيما يلي مقارنة بين الخيارات الرئيسية عند تصنيع قطعة واحدة إلى بضع عشرات من القطع.
| الطريقة | الأفضل لـ | القيد الرئيسي |
|---|---|---|
| التصنيع باستخدام الحاسب الآلي (CNC) من قطعة معدنية خام | الأجزاء الوظيفية، الدقة العالية في الأبعاد، درجات الجودة الإنتاجية | يُعد تنفيذ القنوات الداخلية والتجاويف أمرًا صعبًا أو مستحيلًا |
| الطباعة ثلاثية الأبعاد للمعادن (DMLS، التلبيد المباشر للمعادن بالليزر) | هندسة داخلية معقدة، هياكل شبكية | يختلف الألمنيوم المطبوع عن الألمنيوم المطروق من النوع 6061/7075؛ حيث يتطلب معالجة لاحقة للحصول على أسطح دقيقة |
| تصنيع الصفائح المعدنية | الأقواس والألواح والعلب المصنوعة من المواد المسطحة | يقتصر على الأشكال القابلة للتشكيل وسمك الجدران الثابت |
| صب الألومنيوم (صب الرمل أو الصب بالقالب) | قطع من الألمنيوم المصبوب شبه الجاهزة للإنتاج بكميات أكبر | يتطلب نموذجًا أو أداة، لذا فهو عملية بطيئة ومكلفة بالنسبة للقطع الفريدة |
بالنسبة لمعظم التصاميم الوظيفية، تتفوق المعالجة الآلية من حيث الدقة وواقعية المواد. ولا تزال الطباعة تحتل مكانة في مجال النماذج الأولية السريعة المصنوعة من الألومنيوم عندما تستبعد الشكل الهندسي استخدام أداة القطع، في حين أن تصنيع القطع بكميات كبيرة عادةً ما يتم بالصب أو البثق.
لدينا خيارات النماذج الأولية السريعة تتناول هذه الصفحة العمليات الأخرى ومسارات التصنيع المخصصة.
تبلغ الأرقام التي نشرتها شركة «تووي» للألومنيوم المطحون ±0.005 بوصة (±0.127 مم) للمواصفات القياسية، و±0.001 بوصة (±0.025 مم) للمواصفات عالية الدقة مثل فتحات المحامل وأسطح الإحكام.
فيما يتعلق بقطع الألمنيوم الدقيقة المصنعة بتقنية CNC، فإن أي عنصر لا يحتوي على توضيح خاص به يُدرج عادةً ضمن الملاحظات العامة. ISO 2768-1 تحدد أربع فئات؛ وفيما يلي الفئتان الأكثر استخدامًا في الأجزاء الدقيقة.
| الحجم الاسمي (مم) | ISO 2768-f (دقيق) | ISO 2768-m (متوسط) |
|---|---|---|
| 0.5 إلى 6 | ±0.05 مم | ±0.1 مم |
| من 6 إلى 30 | ±0.1 مم | ±0.2 مم |
| أكثر من 30 إلى 120 | ±0.15 مم | ±0.3 مم |
| أكثر من 120 إلى 400 | ±0.2 مم | ±0.5 مم |
نصيحتنا: ضع حدودًا ضيقة فقط على الميزات التي تتوافق مع شيء ما. فالرسم الذي يتضمن ±0.001 بوصة في كل بُعد يكلف أكثر، ونادرًا ما يؤدي إلى نتائج أفضل.
يعتمد التشطيب المناسب على نوع الاختبار. فالسطح الذي يتم تشكيله بالآلة يكفي لفحوصات الملاءمة؛ أما العينة المخصصة للعملاء، فعادةً ما تخضع لعملية السفع بالخرز بالإضافة إلى عملية الأكسدة الأنودية من النوع الثاني للحصول على تشطيب سطحي ممتاز. وتضيف عملية الأكسدة الأنودية مادةً إلى كل سطح، بما في ذلك الثقوب واللولبات، لذا يجب إخبار ورشة التصنيع بالخصائص التي يجب قياسها بعد الانتهاء من التشطيب.
منشورنا حول تفاوتات واقعية للأجزاء المصنوعة من الألومنيوم ويذهب إلى أبعد من ذلك.
يعتمد السعر على القطعة نفسها، وليس على سعر الكيلوغرام، وينطبق هذا المنطق على الأعمال المخصصة باستخدام الحاسب الآلي (CNC) وخدمات التصنيع باستخدام الحاسب الآلي (CNC) بشكل عام. بالنسبة للقطعة الفريدة، غالبًا ما تفوق تكلفة الإعداد والبرمجة تكلفة المعدن نفسه. العوامل الرئيسية المؤثرة هي:
| عامل التكلفة | لماذا يُعد هذا الأمر مهمًا في عملية البناء الأولى |
|---|---|
| البرمجة والإعداد | تكلفة ثابتة لكل طلب، تتقاسمها قطعة واحدة أو بضع قطع فقط |
| عدد عمليات الإعداد | كلما تم قلب القطعة أو إعادة تثبيتها، زاد الوقت والمخاطر |
| مدة التصنيع | تؤدي الميزانيات الضخمة، والآلات الميكانيكية الصغيرة، والجدران الرقيقة إلى إبطاء الدورة |
| التعليقات التوضيحية الدقيقة | تتطلب الملامح الدقيقة عمليات تشطيب ووقتًا للفحص |
| التشطيب | غالبًا ما تُفرض رسوم دنيا على الدفعة بالنسبة لعملية الأنودة والتشطيبات الأخرى على الأجزاء المُشغَّلة آليًّا |
| الصف | تكلف ألواح 7075 عمومًا أكثر من ألواح 6061 |
| وثائق التفتيش | يستغرق إعداد تقرير قياس التنسيق (CMM) أو فحص العينة الأولى وقتًا إضافيًا من العمل الهندسي |
غالبًا ما لا يكلف طلب قطعتين أو ثلاث قطع بدلاً من قطعة واحدة سوى مبلغ إضافي بسيط في المجموع، لأن تكلفة الإعداد قد تم دفعها بالفعل. وتكون القطعة الاحتياطية مفيدة في حالة تلف القطعة الأولى أثناء الاختبار. لمعرفة كيف يتم تركيب هذه السماعات على حامل حقيقي، اقرأ مقالتنا مثال على التكلفة المحسوبة.
في Tuowei، يتم شحن النماذج الأولية المصنعة بتقنية CNC التي يتراوح عددها بين 1 و100 قطعة عادةً في غضون 1 إلى 5 أيام عمل، بينما يتم شحن الدفعات الصغيرة التي يتراوح عددها بين 101 و10,000 قطعة في غضون 5 إلى 15 يوم عمل. وعادةً ما يكون الجدول الزمني كما يلي:
يعتمد ذلك على القطعة. فالقطعة ذات الخمس أوجه المصنوعة من سبائك 7075، ذات الثقوب بدقة ±0.001 بوصة والمطلية بطبقة أنودية صلبة، ستستغرق وقتًا أطول من الدعامة المسطحة؛ لذا، تأكد من الموعد مع ورشة التصنيع قبل تحديد جدول الاختبارات.
تعود معظم حالات التأخير إلى نقص المعلومات، وليس إلى وقت تشغيل الآلات. قد يطلق المهندسون في المملكة المتحدة والاتحاد الأوروبي على هذه القطعة اسم «نموذج أولي من الألومنيوم»؛ وفي كلتا الحالتين، يرجى إرفاقها مع طلب عرض الأسعار:
عادةً ما تتطلب مشاريع تصنيع الأجهزة الطبية والفضائية شهادة المواد وتقرير الفحص منذ القطعة الأولى، لذا اطلبهما مسبقًا.
تعود معظم عمليات إعادة الإنتاج إلى نفس المجموعة المحدودة من المشاكل:
غالبًا ما يتم تصنيع النماذج الأولية لقطع غيار السيارات والسلع الاستهلاكية من قضبان معدنية، ثم يتم صبها بالقالب في مرحلة الإنتاج. ويناسب هذا الأسلوب عمليات فحص الملاءمة والتجميع، لكن القطعة المصنعة آليًّا من الألومنيوم 6061 تختلف عن القطعة المصبوبة. فقد تحتوي درجات الألومنيوم المستخدمة في الصب بالقالب على مسامية، وتحتاج إلى زوايا انحدار، وتختلف في القوة والليونة عن الألواح المطروقة.
إذا كان مسار الانتقال من النموذج الأولي إلى الإنتاج الضخم يتم عن طريق الصب بالقالب، فاحرص على تزويد القطعة المُشغَّلة بالآلة بزاوية الانحدار وسماكة الجدار والزوايا المستديرة التي سيتطلبها الصب، واعتبر نتائج القوة إرشادية فقط. وقم بالتخطيط لإنتاج دفعة صغيرة من العينات المصبوبة قبل الموافقة النهائية على التصميم.
يعتمد الأمر على عمليات الإعداد ووقت التصنيع والمواصفات والتشطيب أكثر مما يعتمد على المعدن نفسه. يتحمل كل قطعة على حدة كامل تكلفة البرمجة والإعداد، لذا ينخفض سعر القطعة الواحدة انخفاضًا حادًا مع زيادة الكمية.
وهو من أسهل المعادن في القطع، وتعد قابلية الألومنيوم للتشغيل الآلي أحد الأسباب الرئيسية التي تجعل ورش التصنيع الدقيقة التي تعمل بنظام التحكم الرقمي (CNC) تقدم عروض الأسعار بسرعة. وتتمثل التحديات الرئيسية في إزالة البرادة، وتراكم الحواف على الأداة، وتشوه الأجزاء الرقيقة أو التي خضعت لتشغيل مكثف.
نعم، على الرغم من أن قابلية المعالجة الآلية تختلف باختلاف الدرجة. فالدرجتان 6061 و7075 يسهل قطعهما. أما الدرجات الأكثر ليونة مثل 5052 فهي لزجة، وتشير شركة «كايزر ألومنيوم» إلى أن معالجة الدرجة 6061 آليًّا تكون أصعب مقارنةً بالدرجات سهلة المعالجة.
يُعد التيتانيوم وسبائك النيكل الفائقة مثل «إنكونيل» وفولاذ الأدوات المقوى من أكثر المواد صلابةً بشكل عام. فهي تقاوم القطع، وتحتفظ بالحرارة في الأداة، وتؤدي إلى تآكل الأدوات بسرعة.
عادةً، نعم. تتميز الألواح والقضبان المطروقة بكثافة أعلى وتجانس أكبر مقارنةً بمعظم القطع المصبوبة، التي قد تحتوي على مسامات. وتعتمد الأرقام الدقيقة على الدرجة النوعية، ودرجة الصلابة، وعملية الصب.
تبدأ عملية تصنيع النماذج الأولية الجيدة من الألومنيوم قبل قطع أي معدن. اختر الدرجة 6061-T651 ما لم يتطلب الاختبار درجة أخرى، وضع حدودًا دقيقة فقط على الملامح المتلاصقة، وأرسل ملف STEP بالإضافة إلى رسم يوضح التشطيب المطلوب.
عندما تكون مستعدًا لتقديم عرض أسعار، قم بتحميل ملف STEP ورسم تخطيطي للأجزاء المصنوعة من الألومنيوم حسب الطلب، وسيقوم مهندسونا بمراجعتها. تعرف على المزيد حول دقة تووي.
بقلم آندي، مهندس تصنيع في شركة TUOWEI Precision. يتخصص آندي في التصنيع باستخدام الحاسب الآلي (CNC)، والتصنيع الدقيق، وهندسة الإنتاج، ويتمتع بخبرة عملية في دعم المشاريع بدءًا من النماذج الأولية السريعة وصولًا إلى الإنتاج على نطاق واسع. وهو يعمل عن كثب مع فرق الهندسة والتصنيع لتقييم المواد، والتفاوتات المسموح بها، وعمليات التصنيع، وقابلية التصميم للتصنيع.

بقلم آندي، مهندس تصنيع في شركة TUOWEI Precision. يتخصص آندي في التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع الدقيق وهندسة الإنتاج، ويتمتع بخبرة عملية في دعم المشاريع بدءًا من النماذج الأولية السريعة وصولًا إلى الإنتاج على نطاق واسع. وهو يعمل عن كثب مع فرق الهندسة والتصنيع لتقييم المواد والتفاوتات المسموح بها وعمليات التصنيع وقابلية التصميم للتصنيع. تقدم مقالاته رؤى عملية ومستندة إلى المعرفة التقنية لمساعدة المهندسين والمشترين على اتخاذ قرارات تصنيع أفضل، وتحسين كفاءة الإنتاج، وتحقيق جودة متسقة للأجزاء. اكتشف حلول التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع المخصص التي تقدمها TUOWEI Precision لمشروعك القادم.
بدءًا من النماذج الأولية السريعة وصولاً إلى الإنتاج القابل للتوسع، تقدم شركة Tuowei Precision خدمات تصنيع موثوقة باستخدام الحاسب الآلي (CNC) تتسم بالدقة والاتساق في كل خطوة. ابدأ مشروعك اليوم.
ابق على اطلاع دائم على الماكينات بنظام التحكم الرقمي الحقيقي، واتجاهات الصناعة، ورؤى الإنتاج في Tuowei Precision، ولكن تم تثبيتها لتمكينك من اتخاذ قرارات إنتاج أفضل.





