
Besoin de solutions d'usinage expertes ? L'équipe de Tuowei Proto est là pour répondre à tous vos besoins en matière de fabrication. Contactez-nous dès aujourd'hui pour un devis sur vos projets en cours ou à venir !
Par Andy, ingénieur de production chez Tuowei Precision · Publié le 16 octobre 2026 · Mis à jour le 16 octobre 2026
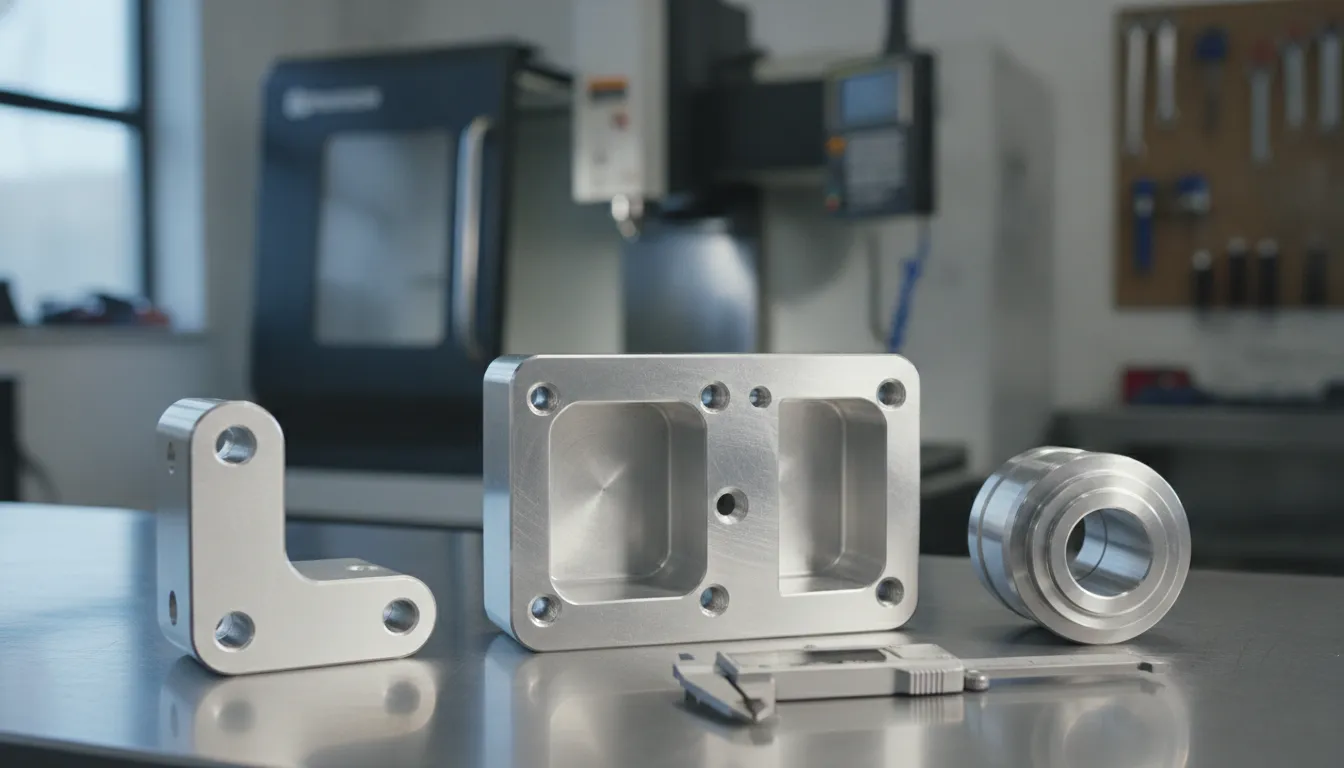
Réponse rapide : L'usinage de prototypes en aluminium consiste à découper une pièce d'essai à partir d'une barre ou d'une plaque d'aluminium massif sur une machine à commande numérique, directement à partir de votre modèle 3D. La plupart des pièces sont fabriquées en 6061-T651, présentent une tolérance de ±0,005 pouce sur les caractéristiques standard et coûtent plus cher à l'unité que les pièces de série, car la programmation et la mise en place sont réparties sur un très petit nombre de pièces.
Ce guide couvre toutes les étapes, du fichier CAO à la pièce finie : choix du matériau, processus d'usinage, limites réalistes, coût, délais et erreurs pouvant entraîner la nécessité d'une deuxième fabrication. Pour avoir une vue d'ensemble, quel que soit le volume, commencez par consulter notre Guide complet de l'usinage CNC de l'aluminium.
L'usinage de l'aluminium est le point de départ de la plupart des ateliers d'usinage CNC, et ce n'est pas sans raison. Ce métal se coupe rapidement, il est léger, et un prototype usiné se comporte comme une véritable pièce métallique lorsqu'on l'intègre à un ensemble et qu'on le soumet à une charge. C'est pourquoi tant d'équipes l'utilisent aussi bien pour la fabrication de pièces que pour la réalisation de prototypes.
Il y a toutefois des limites. Ce métal se raye et se cabosse facilement, et il se dilate davantage sous l'effet de la chaleur que les alliages d'acier (23,6 µm/m par °C, selon les données de Kaiser).
Une pièce d'essai en métal ne donne pas non plus beaucoup d'indications sur le comportement des pièces moulées en plastique. Si la pièce de série est en plastique, un prototype rapide usiné ou imprimé en 3D constitue généralement un meilleur test.
Notre position : privilégier le 6061-T651, sauf si la pièce nécessite expressément un autre matériau. Il s'usine facilement, s'anodise de manière homogène et est facile à se procurer sous forme de tôles et de barres. Le “ 51 ” dans la désignation T651 indique que la tôle a été étirée après trempe afin de la décontracter, ce qui lui permet de rester plane même après un enlèvement important de matière.
| Grade | Choisissez-le quand | Attention à |
|---|---|---|
| 6061-T651 | Supports, boîtiers, fixations, enceintes, la plupart des premières réalisations | Force modérée uniquement |
| 7075-T651 | Aluminium à haute résistance destiné aux charges lourdes et aux pièces utilisées dans l'industrie aérospatiale. Résistance à la traction typique : 83 ksi (572 MPa), dureté Brinell : 150 | Ne peut être soudé ni au gaz ni à l'arc ; la couleur anodisée est moins uniforme (Fiche technique du 7075 de Kaiser (note la réaction à l'anodisation de B par rapport à A pour l'alliage 6061) |
| 2024 | Pièces soumises à la fatigue | Nécessite une finition protectrice en cas d'utilisation en milieu humide ou à l'extérieur |
| 5052 | Couvercles exposés à la corrosion, pièces qui sont également tordues | Tendre et caoutchouteux à découper ; convient mieux à la découpe en feuille |
| 6063 | Pièces esthétiques et éléments de design issus de l'extrusion d'aluminium | Résistance inférieure à celle du 6061 |
Il existe un compromis dont l'importance dépasse ce que la plupart des ingénieurs imaginent. Si le prototype a pour but de démontrer la résistance du matériau, usinez-le dans le même alliage d'aluminium et avec le même traitement thermique que ceux que vous utiliserez pour la production en série. Une pièce en 6061 qui réussit un essai de charge ne prouve en rien la résistance d'une pièce de production en 7075.
Le choix d'une nuance d'aluminium est abordé plus en détail dans notre Guide des alliages par nuance.
La fabrication d'une pièce sur une machine à commande numérique se déroule généralement en sept étapes :
Deux détails liés à la production déterminent si un prototype en aluminium usiné sera réussi.
Le premier est l'évacuation des copeaux. Les copeaux qui ne sont pas évacués sont réusés, se soudent à l'arête de coupe sous forme de dépôts, et endommagent la surface. Les ateliers utilisent des fraises à queue avec des cannelures affûtées et polies, un arrosage abondant ou un jet d'air, ainsi que le fraisage ascendant pour assurer l'évacuation des copeaux.
Le deuxième facteur est la déformation due aux contraintes résiduelles. Lorsque l'on enlève la majeure partie de la matière d'une tôle, les contraintes qui subsistent à l'intérieur peuvent provoquer une déformation de la pièce. Les opérateurs expérimentés effectuent d'abord l'ébauche de la pièce, relâchent les serre-joints pour lui permettre de se détendre, puis la resserrent légèrement avant de procéder aux passes de finition.
L'usinage CNC n'est pas la seule méthode permettant de fabriquer des prototypes de pièces métalliques. Voici un comparatif des principales options pour des quantités allant d'une à quelques dizaines de pièces.
| Méthode | Idéal pour | Principale limite |
|---|---|---|
| Usinage CNC à partir d'une pièce brute | Pièces fonctionnelles, haute précision dimensionnelle, nuances de fabrication | Les canaux internes et les contre-dépouilles sont difficiles, voire impossibles à réaliser |
| Impression 3D métallique (DMLS, frittage direct au laser) | Géométrie interne complexe, structures en treillis | L'aluminium moulé par impression 3D diffère de l'aluminium forgé 6061/7075 ; il nécessite un usinage de finition pour obtenir des faces précises. |
| Fabrication de tôles | Supports, panneaux et caissons fabriqués à partir de profilés plats | Limité aux formes malléables et à une épaisseur de paroi constante |
| Moulage d'aluminium (au sable ou sous pression) | Pièces en aluminium moulé proches de la production, en grandes séries | Nécessite un gabarit ou un outil, ce qui rend le processus lent et coûteux pour les pièces uniques |
Pour la plupart des modèles fonctionnels, l'usinage l'emporte en termes de précision et de réalisme des matériaux. L'impression 3D a toutefois encore sa place dans le prototypage rapide de l'aluminium lorsque la géométrie ne permet pas l'utilisation d'une fraise, tandis que la fabrication de pièces en grande série s'appuie généralement sur le moulage ou l'extrusion.
Notre options de prototypage rapide Cette page traite des autres procédés et des filières de fabrication sur mesure.
Les tolérances publiées par Tuowei pour l'aluminium usiné sont de ±0,005 pouce (±0,127 mm) pour les éléments standard et de ±0,001 pouce (±0,025 mm) pour les éléments de haute précision, tels que les alésages de roulements et les faces d'étanchéité.
Sur les pièces de précision en aluminium usinées par CNC, tout élément ne faisant pas l'objet d'une indication spécifique relève généralement d'une remarque générale. ISO 2768-1 définit quatre classes ; les deux plus couramment utilisées pour les pièces de précision sont présentées ci-dessous.
| Diamètre nominal (mm) | ISO 2768-f (fin) | ISO 2768-m (moyen) |
|---|---|---|
| 0,5 à 6 | ±0,05 mm | ±0,1 mm |
| de 6 à 30 | ±0,1 mm | ±0,2 mm |
| plus de 30 à 120 | ±0,15 mm | ±0,3 mm |
| plus de 120 à 400 | ±0,2 mm | ±0,5 mm |
Notre conseil : ne fixez des tolérances strictes que pour les éléments qui s'emboîtent avec d'autres. Un plan comportant une tolérance de ±0,001 pouce sur chaque cote coûte plus cher et n'apporte que rarement de meilleures performances.
Le type de finition approprié dépend du test à réaliser. Une surface « telle que usinée » convient pour les contrôles d’ajustage ; un échantillon destiné au client fait généralement l’objet d’un grenaillage aux billes suivi d’une anodisation de type II afin d’obtenir une excellente finition de surface. L’anodisation ajoute de la matière sur toutes les surfaces, y compris les alésages et les filetages ; il convient donc d’indiquer à l’atelier quelles caractéristiques doivent être mesurées après la finition.
Notre article sur tolérances réalistes pour les pièces en aluminium va plus loin.
Le prix dépend de la pièce et non d'un tarif au kilo, et ce principe s'applique aussi bien aux travaux CNC sur mesure qu'aux services d'usinage CNC en général. Pour une pièce unique, le temps consacré à la mise en place et à la programmation dépasse souvent le coût du métal. Les principaux facteurs sont les suivants :
| Facteur de coût | Pourquoi est-ce important pour une première version ? |
|---|---|
| Programmation et configuration | Coût fixe par commande, réparti sur une seule ou quelques pièces seulement |
| Nombre de configurations | Chaque fois que la pièce est retournée ou repositionnée, cela entraîne un gain de temps et un risque supplémentaire |
| Durée d'usinage | Les poches profondes, les petites machines-outils et les parois fines ralentissent le cycle |
| Légendes de précision | Les pièces aux tolérances serrées nécessitent des passes de finition et un temps d'inspection |
| Finition | L'anodisation et les autres traitements de finition appliqués aux pièces usinées font souvent l'objet d'un supplément minimum par lot. |
| Grade | La tôle en 7075 coûte généralement plus cher que celle en 6061 |
| Documents d'inspection | Un rapport de mesure par machine à coordonnées (CMM) ou une inspection du premier article allonge le temps consacré à l'ingénierie |
Commander deux ou trois pièces au lieu d'une seule ne coûte souvent que légèrement plus cher au total, car les frais de mise en production sont déjà pris en charge. Cette pièce de rechange s'avère utile si la première pièce est endommagée lors des essais. Pour découvrir comment ces haut-parleurs s'intègrent sur un support réel, consultez notre Exemple de calcul des coûts réels.
Chez Tuowei, les prototypes usinés par CNC (de 1 à 100 pièces) sont généralement expédiés sous 1 à 5 jours ouvrés, tandis que la production en petites séries (de 101 à 10 000 pièces) est livrée sous 5 à 15 jours ouvrés. Le délai se décompose généralement comme suit :
Cela dépend de la pièce. Une pièce en 7075 à cinq faces, avec des alésages de précision à ±0,001 pouce et un traitement d'anodisation dure, prendra plus de temps à usiner qu'un support plat ; veillez donc à confirmer la date avec l'atelier avant de fixer définitivement un planning d'essais.
La plupart des retards sont dus à des informations manquantes, et non au temps de traitement sur machine. Les ingénieurs au Royaume-Uni et dans l'Union européenne peuvent qualifier cette pièce de « prototype en aluminium » ; quoi qu'il en soit, veuillez joindre les éléments suivants à votre demande de devis :
Les projets dans les secteurs des dispositifs médicaux et de l'aérospatiale nécessitent généralement le certificat de conformité des matériaux et le rapport d'inspection dès la première pièce ; veillez donc à les demander dès le départ.
C'est toujours la même poignée de problèmes qui est à l'origine de la plupart des remakes :
Les pièces automobiles et grand public font souvent l'objet d'un prototypage à partir de barres, puis sont moulées sous pression en phase de production. Cette méthode convient pour les contrôles d'ajustement et d'assemblage, mais une pièce usinée en 6061 n'est pas une pièce moulée. Les nuances d'aluminium destinées au moulage sous pression peuvent présenter de la porosité, nécessiter des angles de dépouille et présenter des caractéristiques de résistance et de ductilité différentes de celles des tôles corroyées.
Si le processus de passage du prototype à la production en série passe par le moulage sous pression, veillez à ce que la pièce usinée présente le dévers, l'épaisseur de paroi et les congés requis pour la pièce moulée, et considérez les résultats de résistance comme purement indicatifs. Prévoyez une petite série d'échantillons moulés avant de valider la conception.
Cela dépend davantage des réglages, du temps d'usinage, des cotes et de la finition que du métal lui-même. Une seule pièce engendre l'intégralité des coûts de programmation et de réglage ; par conséquent, le prix unitaire diminue fortement à mesure que la quantité augmente.
C'est l'un des métaux les plus faciles à usiner, et c'est notamment grâce à son usinabilité que les ateliers d'usinage CNC de précision sont en mesure de proposer rapidement des devis. Les principales difficultés résident dans l'évacuation des copeaux, la formation de bavures sur l'outil et la déformation des pièces fines ou fortement usinées.
Oui, même si l'usinabilité varie selon la nuance. Les nuances 6061 et 7075 se usinent bien. Les nuances plus tendres, comme la 5052, sont collantes, et Kaiser Aluminum précise que la nuance 6061 est plus difficile à usiner que les nuances à usinage facile.
Le titane, les superalliages à base de nickel tels que l'Inconel et les aciers à outils trempés sont généralement les plus durs. Ils résistent à la coupe, accumulent la chaleur au niveau de l'outil et usent rapidement les outils.
En général, oui. Les tôles et les barres forgées sont plus denses et plus homogènes que la plupart des pièces moulées, qui peuvent présenter des porosités. Les chiffres exacts dépendent de la nuance, de l'état de trempe et du procédé de moulage.
Un bon usinage de prototype en aluminium commence avant même que le métal ne soit découpé. Choisissez la nuance 6061-T651, sauf si l'essai nécessite une autre nuance ; ne fixez des tolérances strictes que pour les éléments d'assemblage ; et envoyez un fichier STEP ainsi qu'un plan précisant la finition souhaitée.
Lorsque vous serez prêt à demander un devis, téléchargez un fichier STEP et un plan pour vos pièces en aluminium sur mesure ; nos ingénieurs les examineront. En savoir plus sur Précision Tuowei.
Rédigé par Andy, ingénieur de production chez TUOWEI Precision. Andy est spécialisé dans l'usinage CNC, la fabrication de précision et l'ingénierie de production. Il possède une expérience pratique dans l'accompagnement de projets, du prototypage rapide jusqu'à la production à grande échelle. Il travaille en étroite collaboration avec les équipes d'ingénierie et de fabrication afin d'évaluer les matériaux, les tolérances, les procédés d'usinage et la fabricabilité des conceptions.

Rédigé par Andy, ingénieur de production chez TUOWEI Precision. Andy est spécialisé dans l'usinage CNC, la fabrication de précision et l'ingénierie de production. Il possède une expérience pratique dans l'accompagnement de projets, du prototypage rapide à la production à grande échelle. Il travaille en étroite collaboration avec les équipes d'ingénierie et de fabrication pour évaluer les matériaux, les tolérances, les procédés d'usinage et la fabricabilité des conceptions. Ses articles offrent des conseils pratiques et techniquement fondés pour aider les ingénieurs et les acheteurs à prendre de meilleures décisions en matière de fabrication, à optimiser l’efficacité de la production et à garantir une qualité constante des pièces. Découvrez les solutions d’usinage CNC et de fabrication sur mesure de TUOWEI Precision pour votre prochain projet.
Du prototypage rapide à la production à grande échelle, Tuowei Precision propose des services d'usinage CNC fiables, alliant précision et régularité à chaque étape. Lancez votre projet dès aujourd'hui.
Tenez-vous au courant de l'usinage CNC réel, des tendances de l'industrie et des perspectives de production de Tuowei Precision, qui est installé pour vous permettre de prendre de meilleures décisions en matière de production.





