
¿Necesita soluciones de mecanizado expertas? Nuestro equipo de Tuowei Proto está aquí para ayudarle con todas sus necesidades de fabricación. Póngase en contacto con nosotros hoy mismo para obtener un presupuesto para sus proyectos en curso o futuros.
Por Andy, ingeniero de fabricación en Tuowei Precision · Publicado el 16 de octubre de 2026 · Actualizado el 16 de octubre de 2026
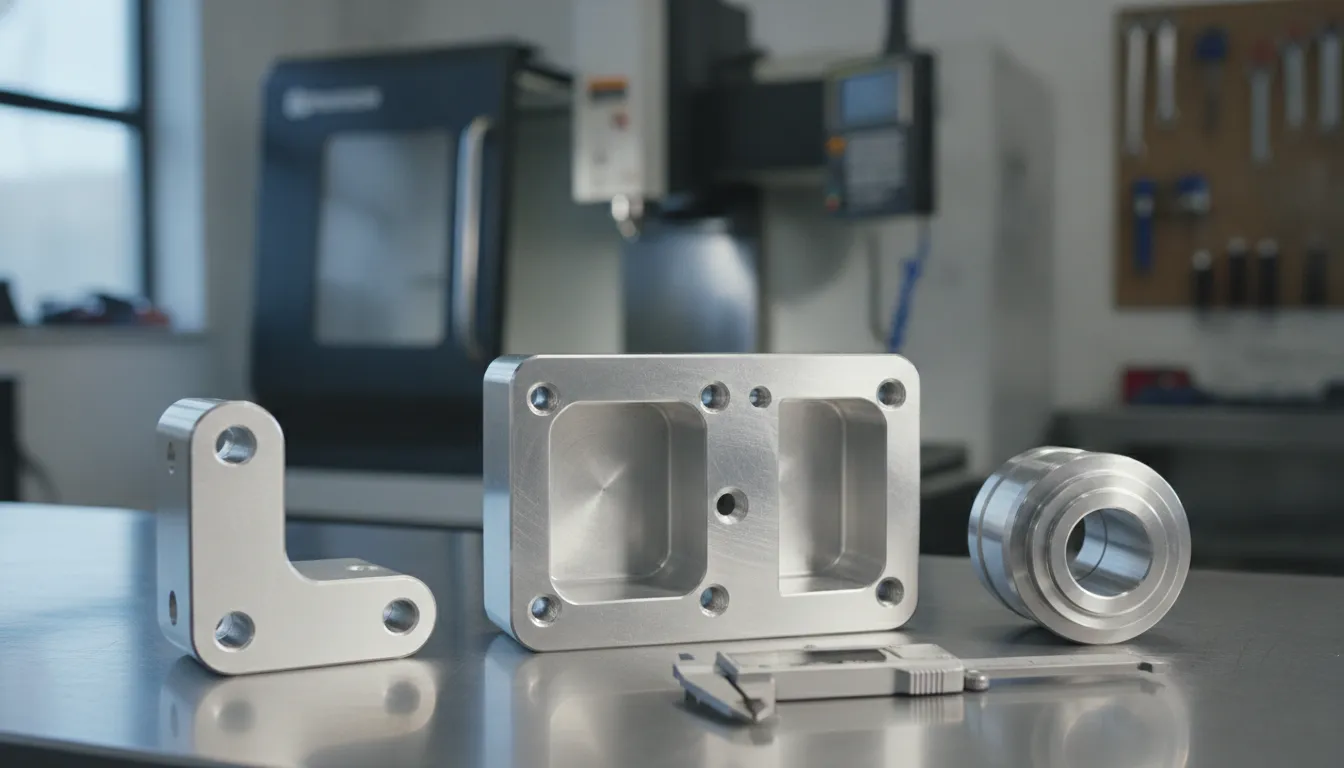
Respuesta rápida: El mecanizado de prototipos de aluminio consiste en cortar una pieza de prueba a partir de una barra o placa de aluminio macizo en una máquina CNC, directamente a partir de tu modelo 3D. La mayoría de las piezas se fabrican en aluminio 6061-T651, tienen una tolerancia de ±0,005 pulgadas en las características estándar y su coste unitario es superior al de las piezas de producción, ya que la programación y la configuración se reparten entre muy pocas piezas.
Esta guía abarca todo el proceso, desde el archivo CAD hasta la pieza terminada: la elección del grado, el proceso de mecanizado, los límites realistas, el coste, los plazos y los errores que obligan a realizar una segunda fabricación. Para tener una visión general, independientemente del volumen, empieza por nuestra Guía completa sobre el mecanizado CNC del aluminio.
El mecanizado del aluminio es por donde empiezan la mayoría de los talleres de CNC, y con razón. Este metal se corta rápidamente, es ligero y un prototipo mecanizado se comporta como las piezas metálicas reales cuando se atornilla a un conjunto y se le aplica carga. Por eso tantos equipos lo utilizan tanto para piezas como para prototipos.
Hay algunas limitaciones. El metal se raya y se abolla con facilidad, y se dilata más con el calor que las aleaciones de acero (23,6 µm/m por °C, según los datos de Kaiser).
Una pieza de prueba metálica tampoco ofrece mucha información sobre cómo se comportarán las piezas de plástico moldeadas. Si la pieza de producción es de plástico, lo habitual es que la mejor prueba sea un prototipo rápido de plástico mecanizado o impreso en 3D.
Nuestra recomendación: empezar con el 6061-T651, a menos que haya una razón específica para utilizar otro material en la pieza. Se mecaniza bien, se anodiza de forma uniforme y es fácil de adquirir en chapas y barras. El “51” del T651 indica que la chapa se ha estirado tras el temple para aliviar tensiones, lo que ayuda a que se mantenga plana tras un desbaste intenso.
| Grado | Cógelo cuando | Ten cuidado con |
|---|---|---|
| 6061-T651 | Soportes, carcasas, accesorios, cajas de protección, la mayoría de las primeras construcciones | Solo intensidad moderada |
| 7075-T651 | Aluminio de alta resistencia para cargas pesadas y piezas utilizadas en la industria aeroespacial. Resistencia a la tracción típica: 83 ksi (572 MPa); dureza Brinell: 150. | No se puede soldar mediante métodos de gas o de arco; el color anodizado es menos uniforme (Ficha técnica del 7075 de Kaiser (califica la respuesta al anodizado de B frente a A para el 6061) |
| 2024 | Piezas sometidas a fatiga | Requiere un acabado protector si se utiliza en entornos húmedos o al aire libre |
| 5052 | Cubiertas expuestas a la corrosión, piezas que además están dobladas | Es blando y pegajoso al cortarlo; más adecuado para utilizarlo en láminas |
| 6063 | Piezas y diseños estéticos basados en la extrusión de aluminio | Resistencia inferior a la del 6061 |
Hay un factor de compromiso que tiene más importancia de lo que la mayoría de los ingenieros creen. Si el prototipo se fabrica para demostrar su resistencia, hay que mecanizarlo con la misma aleación de aluminio y el mismo tratamiento térmico que se utilizarán en la producción en serie. Una pieza de 6061 que supere una prueba de carga no demuestra nada sobre una pieza de producción de 7075.
La elección de un tipo de aluminio se trata con mayor detalle en nuestro Guía de aleaciones por grado.
Un proceso de fabricación típico en una máquina CNC consta de siete pasos:
Hay dos detalles del taller que determinan si un prototipo de aluminio mecanizado sale bien.
El primero es la evacuación de virutas. Las virutas que no se eliminan se vuelven a cortar, se adhieren al filo de corte formando un reborde de acumulación y dañan la superficie. Los talleres utilizan fresas de extremo afiladas y con ranuras pulidas, refrigerante por inundación o chorro de aire, y fresado ascendente para mantener las virutas en movimiento.
La segunda es la deformación provocada por la tensión residual. Cuando se retira la mayor parte del material de una chapa, la tensión que queda en el interior puede hacer que la pieza se combe. Los operarios con experiencia realizan primero el desbaste de la pieza, aflojan las abrazaderas para que se relaje, y luego la vuelven a sujetar ligeramente y realizan las pasadas de acabado.
El CNC no es la única forma de fabricar prototipos de piezas metálicas. A continuación se comparan las principales opciones para la fabricación de una o varias docenas de piezas.
| Método | Ideal para | Limitación principal |
|---|---|---|
| Mecanizado CNC a partir de lingotes | Piezas funcionales, alta precisión dimensional, calidades de producción | Los canales internos y los socavados son difíciles o imposibles de realizar |
| Impresión 3D en metal (DMLS, sinterización directa de metal por láser) | Geometría interna compleja, estructuras reticulares | El aluminio impreso se diferencia del aluminio forjado 6061/7075; requiere un mecanizado posterior para obtener superficies precisas. |
| Fabricación de chapas metálicas | Soportes, paneles y carcasas fabricados con perfiles planos | Limitado a formas moldeables y a un espesor de pared constante |
| Fundición de aluminio (en arena o a presión) | Piezas de aluminio fundido de calidad casi de producción en grandes volúmenes | Requiere un patrón o una herramienta, por lo que resulta lento y costoso para piezas únicas. |
En la mayoría de los proyectos funcionales, el mecanizado destaca por su precisión y el realismo del material. La impresión sigue teniendo su lugar en la prototipación rápida de aluminio cuando la geometría impide el uso de una fresa, mientras que la fabricación de piezas en grandes volúmenes suele recurrir a la fundición o la extrusión.
Nuestra opciones de prototipado rápido En esta página se tratan los demás procesos y las vías de fabricación a medida.
Las tolerancias publicadas por Tuowei para el aluminio mecanizado son de ±0,005 pulgadas (±0,127 mm) para las características estándar y de ±0,001 pulgadas (±0,025 mm) para las características de alta precisión, como los orificios de los cojinetes y las superficies de sellado.
En las piezas de aluminio de precisión fabricadas con CNC, todo lo que no cuente con su propia especificación suele incluirse en una nota general. ISO 2768-1 establece cuatro clases; a continuación se indican las dos que más se utilizan en piezas de precisión.
| Diámetro nominal (mm) | ISO 2768-f (fina) | ISO 2768-m (medio) |
|---|---|---|
| De 0,5 a 6 | ±0,05 mm | ±0,1 mm |
| entre 6 y 30 | ±0,1 mm | ±0,2 mm |
| más de 30 a 120 | ±0,15 mm | ±0,3 mm |
| entre 120 y 400 | ±0,2 mm | ±0,5 mm |
Nuestro consejo: establece límites estrictos solo en aquellas características que encajan con otra pieza. Un plano con una tolerancia de ±0,001 pulgadas en todas las dimensiones sale más caro y rara vez ofrece mejores resultados.
El acabado adecuado depende de la prueba. Una superficie tal y como ha quedado tras el mecanizado es suficiente para las comprobaciones de ajuste; una muestra destinada al cliente suele someterse a un granallado con perlas y a un anodizado de tipo II para conseguir un acabado superficial excelente. El anodizado añade material a todas las superficies, incluidos los orificios y las roscas, por lo que debes indicar al taller qué elementos deben medirse tras el acabado.
Nuestra publicación sobre tolerancias realistas para piezas de aluminio va más allá.
El precio depende de la pieza, no de una tarifa por kilo, y esta misma lógica se aplica tanto a los trabajos CNC a medida como a los servicios de mecanizado CNC en general. En el caso de una pieza única, el tiempo de preparación y programación suele superar el coste del metal. Los principales factores son:
| Factor de coste | Por qué es importante en una primera versión |
|---|---|
| Programación y configuración | Coste fijo por pedido, repartido entre una sola pieza o unas pocas |
| Número de configuraciones | Cada vez que se da la vuelta a la pieza o se cambia su fijación, se añade tiempo y riesgo. |
| Tiempo de mecanizado | Los cavidades profundas, las máquinas-herramienta pequeñas y las paredes delgadas ralentizan el ciclo |
| Indicaciones precisas | Las piezas con tolerancias ajustadas requieren pasadas de acabado y tiempo para su inspección |
| Acabado | El anodizado y otros acabados de las piezas mecanizadas suelen conllevar un coste mínimo por lote. |
| Grado | La chapa de 7075 suele ser más cara que la de 6061 |
| Documentos de inspección | Un informe de la máquina de medición por coordenadas (CMM) o una inspección del primer artículo supone un aumento del tiempo dedicado a la ingeniería |
Pedir dos o tres unidades en lugar de una sola suele suponer solo un pequeño coste adicional en total, ya que los gastos de preparación ya están pagados. Esa pieza de repuesto resulta útil si la primera se daña durante las pruebas. Para ver cómo quedan estos altavoces montados en un soporte real, lee nuestro Ejemplo de costes calculados.
En Tuowei, los prototipos CNC de entre 1 y 100 unidades suelen enviarse en un plazo de 1 a 5 días laborables, y la producción en lotes pequeños de entre 101 y 10 000 unidades, en un plazo de 5 a 15 días laborables. El plazo suele desglosarse de la siguiente manera:
Depende de la pieza. Una pieza de 7075 con cinco caras, con orificios de ±0,001 pulgadas y anodizado duro, tardará más en fabricarse que un soporte plano, así que confirma la fecha con el taller antes de cerrar el calendario de pruebas.
La mayoría de los retrasos se deben a la falta de información, no al tiempo de máquina. Los ingenieros del Reino Unido y de la UE pueden referirse a la pieza como un prototipo de aluminio; en cualquier caso, envíalos junto con la solicitud de presupuesto:
Las fabricaciones de dispositivos médicos y aeroespaciales suelen requerir el certificado del material y el informe de inspección desde la primera pieza, así que solicítalos desde el principio.
La mayoría de los remakes se deben a los mismos problemas de siempre:
Las piezas para el sector de la automoción y de consumo suelen fabricarse primero como prototipos a partir de lingotes y, posteriormente, se moldean a presión en la fase de producción. Esto resulta adecuado para comprobar el ajuste y el montaje, pero una pieza mecanizada de aluminio 6061 no es lo mismo que una pieza fundida. Los grados de aluminio para fundición a presión pueden presentar porosidad, requerir ángulos de desmoldeo y diferir en resistencia y ductilidad respecto a la chapa forjada.
Si el proceso para pasar del prototipo a la producción en serie es la fundición a presión, asigne a la pieza mecanizada el ángulo de desmoldeo, el espesor de pared y los redondeos que necesitará la pieza fundida, y considere los resultados de resistencia únicamente a título indicativo. Planifique una pequeña serie de muestras fundidas antes de dar el visto bueno al diseño.
Depende más de los ajustes, el tiempo de mecanizado, las especificaciones y el acabado que del propio metal. Cada pieza conlleva el coste total de programación y ajuste, por lo que el precio por pieza se reduce considerablemente a medida que aumenta la cantidad.
Es uno de los metales más fáciles de cortar, y la maquinabilidad del aluminio es una de las principales razones por las que los talleres de mecanizado CNC de precisión ofrecen presupuestos con rapidez. Los principales retos son la evacuación de virutas, la acumulación de material en el filo de la herramienta y la deformación de piezas delgadas o sometidas a un mecanizado intenso.
Sí, aunque la maquinabilidad varía según el tipo de aleación. Las aleaciones 6061 y 7075 se cortan bien. Las aleaciones más blandas, como la 5052, son pegajosas, y Kaiser Aluminum señala que la 6061 se mecaniza con más dificultad que las aleaciones de fácil mecanizado.
El titanio, las superaleaciones de níquel —como el Inconel— y los aceros para herramientas templados son, por lo general, los más duros. Resisten el corte, retienen el calor en la herramienta y desgastan rápidamente las herramientas.
Por lo general, sí. Las chapas y barras forjadas son más densas y uniformes que la mayoría de las piezas fundidas, que pueden presentar porosidad. Las cifras exactas dependen del tipo de acero, el estado de temple y el proceso de fundición.
Un buen mecanizado de prototipos de aluminio comienza antes de cortar el metal. Elige el 6061-T651, a menos que la prueba requiera otro tipo de aleación; establece límites estrictos únicamente en las características de acoplamiento, y envía un archivo STEP junto con un plano en el que se especifique el acabado.
Cuando estés listo para solicitar un presupuesto, sube un archivo STEP y un plano de las piezas de aluminio a medida y nuestros ingenieros lo revisarán. Más información sobre Precisión Tuowei.
Escrito por Andy, ingeniero de fabricación en TUOWEI Precision. Andy está especializado en mecanizado CNC, fabricación de precisión e ingeniería de producción, y cuenta con experiencia práctica en el apoyo a proyectos, desde la creación rápida de prototipos hasta la producción a gran escala. Trabaja en estrecha colaboración con los equipos de ingeniería y fabricación para evaluar materiales, tolerancias, procesos de mecanizado y la facilidad de fabricación de los diseños.

Escrito por Andy, ingeniero de fabricación en TUOWEI Precision. Andy está especializado en mecanizado CNC, fabricación de precisión e ingeniería de producción, y cuenta con experiencia práctica en el apoyo a proyectos que abarcan desde la creación rápida de prototipos hasta la producción a gran escala. Trabaja en estrecha colaboración con los equipos de ingeniería y fabricación para evaluar materiales, tolerancias, procesos de mecanizado y la facilidad de fabricación de los diseños. Sus artículos ofrecen información práctica y con base técnica para ayudar a ingenieros y compradores a tomar mejores decisiones de fabricación, optimizar la eficiencia de la producción y lograr una calidad constante de las piezas. Descubre las soluciones de mecanizado CNC y fabricación a medida de TUOWEI Precision para tu próximo proyecto.
Desde prototipos rápidos hasta la producción a gran escala, Tuowei Precision ofrece un mecanizado CNC fiable, con precisión y uniformidad en cada paso. Empieza tu proyecto hoy mismo.
Manténgase al día sobre el mecanizado CNC real, las tendencias del sector y las perspectivas de producción en Tuowei Precision, pero se instala para permitirle tomar mejores decisiones de producción.





