専門的な機械加工ソリューションが必要ですか?私たちTuowei Protoのチームは、あなたのすべての製造のニーズを支援するためにここにいる。現在進行中または今後のプロジェクトのお見積もりについては、今すぐご連絡ください!
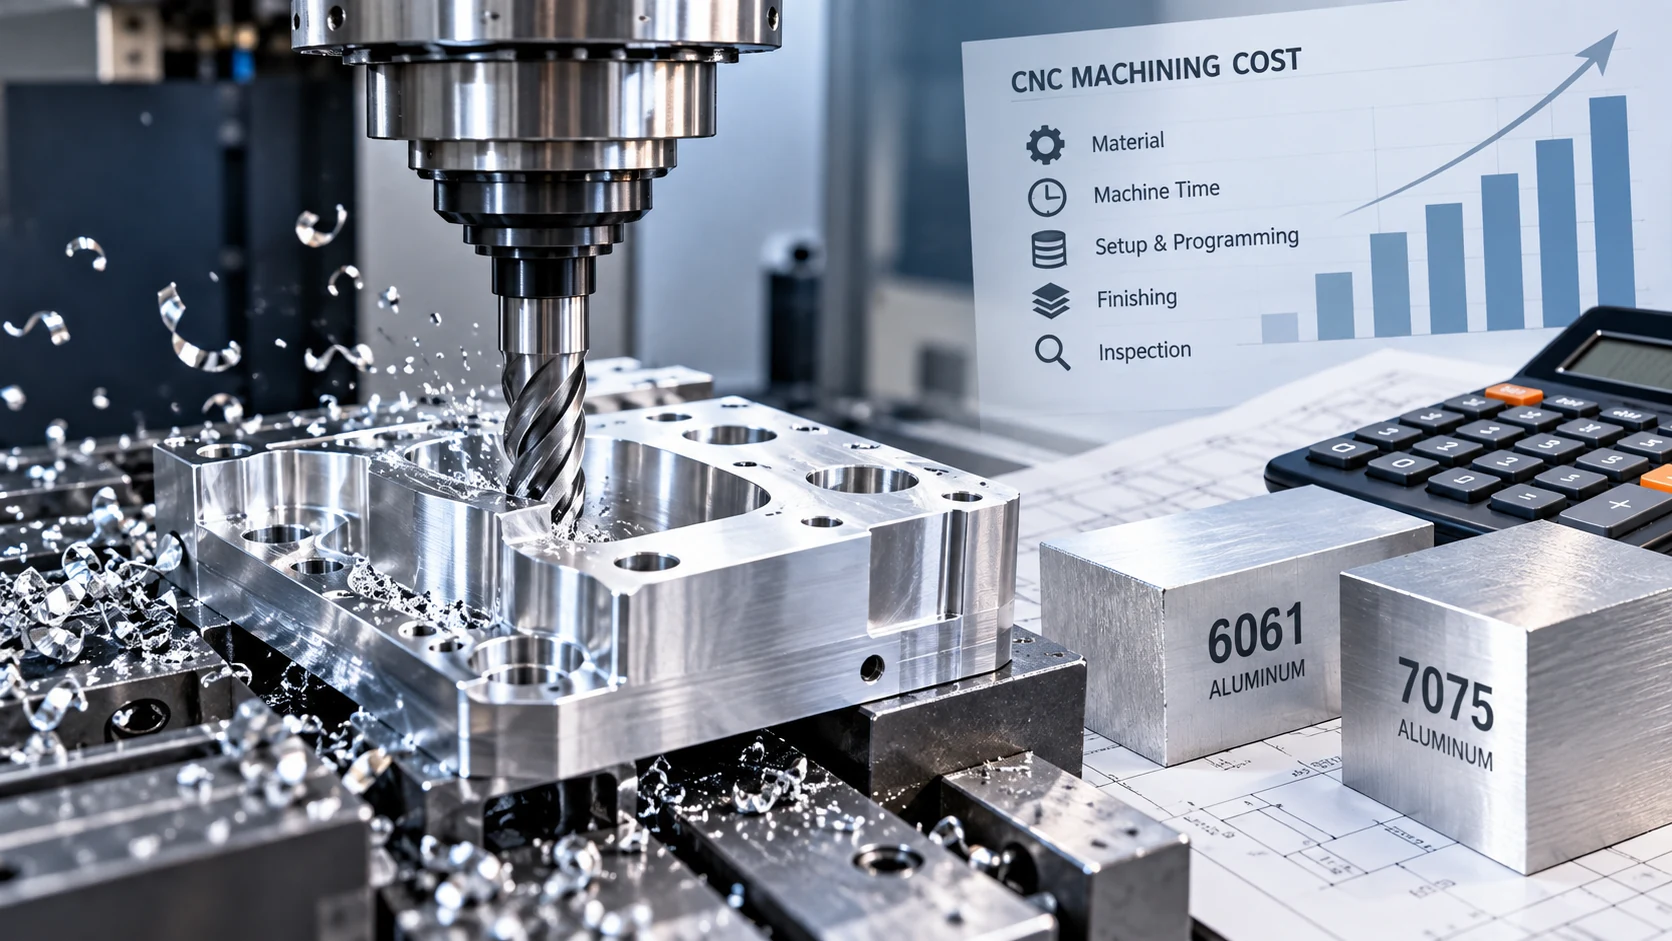
アルミニウムのCNC加工コストは、主に金属の材料費ではなく、加工時間に左右されます。 どの見積もりにも、材料費、加工時間、1回限りのプログラミングおよびセットアップ費用、仕上げ加工費、検査費といった項目が含まれます。これらの固定費は注文数量で割り振られるため、6061材のブラケット1個が試作品では数百ドルかかる一方で、500個のロットでは1個あたりTP4T30未満の価格になるのです。.
簡単な答え: アルミ加工部品の価格は、材料費に、サイクルタイムに工場の時間単価を掛けた額、セットアップとプログラミングの費用を生産数量で割った額、そして仕上げと検査の費用を加えたものとなります。サイクルタイムと生産数量が、価格に最も大きな影響を与えます。7075合金や非常に大きなビレットを使用する場合を除き、合金の選択が価格に与える影響は、多くの購入者が予想するほど大きくありません。.
このガイドでは、見積書の各項目について順を追って解説し、4つの数量を例にした具体的な計算例を示します。また、米国のバイヤーがしばしば見落としがちな費用、すなわち関税や運賃、そして金属市場の変動時に価格がどの程度有効かについても解説します。.
ほとんどの店舗、そして私たちのチームも Tuowei PrecisionのCNC加工サービス, 同じ数式から見積もりを作成する:
部品1個あたりの価格 = 材料費 + (サイクルタイム × 時間単価) + (プログラミングおよびセットアップ費用 ÷ 数量) + 仕上げ + 検査
間接費やマージンは、通常、個別に記載されるのではなく、時間単価に組み込まれています。以下の表は、各項目の内訳と、受注額が増加した際の推移を示しています。.
| 原価内訳 | その特徴は | 数量が増えるとどうなるか |
| 素材 | 合金、焼き入れ状態、および素材サイズ(仕上げ後のサイズではない) | 部品ごとにほぼ固定されたままで、体積の削減はわずかです |
| マシン時間 | サイクルタイムに機械の時間単価を乗じたもの | 部品ごとに固定されていますが、最適化されたツールパスや複数部品用の治具を使用することで、この数値を下げることができます。 |
| プログラミングと設定 | CAM(コンピュータ支援製造)プログラミング、治具設計、セットアップ回数 | 一括請求額を全ロットに按分する |
| 仕上げ | プロセス種別、ロット課金、マスキング | ロット単位の課金は部品ごとに分割されるが、部品ごとの取り扱い方法は維持される |
| 検査 | 初回製品検査、CMM(三次元測定機)報告書、サンプリング計画 | 初回検品は1回限りです。継続的なサンプリングは生産量に応じて規模が拡大します。 |
これらの項目のうち2つは部品ごとのコストです。3つは主に注文ごとのコストです。.
この区分を覚えておいてください。なぜなら、同じ部品の試作注文と量産注文の間で見られる価格差のほとんどすべてを、これが説明してくれるからです。.
支払うのは、加工店が切り出した素材の代金であり、完成品の代金ではありません。加工後に250gになるブラケットは、元は6061アルミニウムの624gの棒材だったかもしれません。購入した素材の半分以上が、切りくずとなって機械から排出されるのです。.
とはいえ、アルミニウムの加工コストを左右するのは、金属そのものであることはめったにありません。CNC加工の時給を$60と仮定すると、スピンドル稼働時間が1分増えるごとに、価格に$1.00が上乗せされます。 18分間のサイクルは$18の加工時間となり、これはこのページの下部に掲載されている具体例における材料費$6.24のほぼ3倍に相当します。.
サイクルタイムを長くする主な要因は、主に形状です。小型の切削工具では材料の除去速度が遅くなります。深い加工箇所では、リーチが長い工具の使用や、切削量を少なくした加工が必要になります。厳しい公差を満たすためには、追加の仕上げ加工や工程内測定が必要となり、工具交換のたびに数秒の時間がかかり、それがそのロットのすべての部品で繰り返されます。.
CNC加工の時給自体は、機械の種類、地域、そして工場の稼働状況によって異なります。公表されている価格帯は、確定価格ではなくあくまで目安として捉えてください。2つの見積もりで同じ時給が提示されていても、あるプログラマーがより高速なツールパスを見出した場合、実際のコストには大きな差が生じることがあります。.
場合によっては。5軸加工機は3軸フライス盤よりも時間単価が高くなりますが、1回のクランプで部品の4面や5面に加工を施すことができます。セットアップの回数が減れば、治具の取り付け時間が短縮されるだけでなく、新たなワークオフセットの設定も不要になり、異なる面にある形状同士の位置関係がずれてしまうリスクも回避できます。.
当社の見解:部品に4面以上に加工箇所が必要な場合は、3軸加工の見積もりと併せて5軸加工の見積もりも依頼し、単価ではなく総額を比較してください。1面または2面にのみ加工箇所がある平板や単純なブラケットの場合、ほぼ間違いなく3軸加工機の方がコスト面で有利になります。 当社では、各機械タイプごとの作業配分について、当社の CNCフライス加工サービスページ.
合金の選択は、アルミニウム加工コストの材料費の割合に影響を与え、まれに機械加工費の割合にも影響を及ぼします。 6061-T6も7075-T6も、熱処理済みの状態であれば加工性は良好であるため、CNCアルミニウム加工の見積もりにおける価格差は、通常、材料費や、必要なサイズで入手しやすいかどうかによって生じます。.
| 合金 | 理にかなっている場合 | 見積もりへの影響 |
| 6061-T6 | ブラケット、ハウジング、固定具、一般部品 | 定番の商品。バーやレストランなどで広く取り扱われている。 |
| 7075-T6 / T651 | 高強度構造部品および航空宇宙部品 | 材料費が高くなる。T651プレートは応力除去処理が施されており、これにより平坦性が向上する。 |
| 6063-T5 | 軽微な機械加工が必要な押出成形プロファイル | 押出成形品が最終形状に近づいた時点で、コストが低減される |
| 2024年第3四半期 | 疲労荷重を受ける部品 | 材料費が高い。耐食性が低いため、多くの場合、コーティングが必要となる。 |
| 5052 | 板金部品、船舶用金具 | 切断時に柔らかく、粘り気がある。機械加工よりも板金加工でよく見られる。 |
| MIC-6 | 平板、治具、検査台 | 機械加工後も平坦性を保つ鋳造金型用プレート。価格は6061プレートより高価です。 |
当社の見解:6061-T6は、ほとんどの部品にとって適切なデフォルトの材料です。移動先: 7075-T651アルミニウム 荷重計算の結果、その強度が必要であると判断された場合であり、その部品が構造部材のように見えるからという理由ではない。.
薄肉部品の場合、板材に残留応力が残っていると、荒加工後に部品が変形することがあります。応力除去処理を施した素材を使用するか、あるいは「荒加工→休ませる→仕上げ加工」という工程を採用すると、工程が1つ増えることになり、その分、価格に反映されます。.
以下の例では、仮定の入力値を用いて、生産数量の増加に伴い、1個あたりのCNC加工コストがどのように変化するかを示しています。これらは見積価格ではなく、サプライヤーによって単価は異なりますが、この曲線の傾向は、ほぼすべてのアルミニウム加工部品に当てはまります。.
6061-T6製ブラケットに関する前提条件:
| 数量 | 素材 | マシン時間 | 共有の設定 | 仕上げ | 検査 | 1個あたりの価格 | 注文合計 |
| 1 | $6.24 | $18.00 | $180.00 | $122.50 | $60.00 | $386.74 | $386.74 |
| 10 | $6.24 | $18.00 | $18.00 | $14.50 | $6.00 | $62.74 | $627.40 |
| 100 | $6.24 | $18.00 | $1.80 | $3.70 | $0.60 | $30.34 | $3,034.00 |
| 500 | $6.24 | $18.00 | $0.36 | $2.74 | $0.12 | $27.46 | $13,730.00 |
1個の場合、セットアップ費用は価格の約47%で、加工時間は5%未満です。 500個の場合、加工時間は約66%となり、セットアップ時間はほとんど無視できる程度です。この変化こそが、小ロット注文では「賢い発注」によって最大のコスト削減が得られる一方で、量産注文では「加工時間の短い部品の設計」によって最大のコスト削減が得られる理由なのです。.
実際の見積もりは、この表よりもさらに安くなる場合がよくあります。というのも、大量生産の場合、工場では1つの治具に複数の部品を載せてプログラムを調整できるからです。また、図面で100%検査が指定されている場合は、見積もりがこの表よりも高くなることもあります。小ロット生産や量産については、当社の 精密加工チーム 数量の推移を並べて表示するため、曲線がどこで横ばいになるかが一目でわかります。.
アルミニウムのCNC加工価格のうち、お客様が影響を与えられる部分のほとんどは、加工業者に図面が渡される前に、すでに図面上で決定されています。こうした特徴は、高額な見積依頼(RFQ)に繰り返し見られます:
機械加工されたアルミニウム部品の場合、仕上げ加工はしばしば別項目として見積もられることが多く、予算面で予期せぬ出費が生じる原因となることがよくあります。陽極酸化処理はロット単位で行われるバッチ処理であるため、10個の部品を陽極酸化処理するコストは、50個を処理する場合とほぼ同じになることがあります。.
タイプIIおよびタイプIIIの区分は、MIL-A-8625に基づいています。タイプIIIのハードコートはタイプIIよりもコストが高く、コーティングの一部が表面から外側へ突出するため、内径、嵌合部、ねじ部には寸法余裕を設けるか、マスキング処理を行う必要があります。マスキングは手作業となるため、その分価格に反映されています。.
接地のために表面の導電性を維持する必要がある場合、MIL-DTL-5541に準拠したクロメート変換処理は、通常、陽極酸化処理やその周囲のマスキングを行うよりもコストが安くなります。 陽極酸化処理の前にビーズブラスト処理を行うと、均一なマットな仕上がりになりますが、これは追加の工程であり、それ自体に処理コストがかかります。Tuoweiでは、陽極酸化処理、ビーズブラスト処理、クロメート化処理、粉体塗装を提供しているため、仕上げ加工を別途発注するのではなく、機械加工と合わせて一括で見積もりを提示することが可能です。.
検査の範囲は、お客様のご要望に応じて異なります。標準的な寸法検査は、通常の生産工程の一部です。完全なCMMレポート、AS9102形式による初回製品検査については、 航空宇宙用部品, 、あるいは100%による各機能の検査は、それぞれ実際の作業時間を追加することになるため、顧客が実際に必要とする文書のみを依頼するようにしてください。.
よくある間違いは、その仕上げがどの部分に接触するかを十分に検討せずに仕上げを指定してしまうことです。図面では部品全体に黒色アルマイト処理が指定されていますが、タップ穴やベアリング穴もその対象に含まれていることに誰も気づかず、組み立て時に部品が適合しなくなるまで問題が発覚しないのです。.
海外サプライヤーからの部品単価は、着荷総コストではありません。運賃、通関手数料、関税がすべて上乗せされますし、アルミニウムに関しては関税率が急速に変化しています。.
によると USGS 鉱物商品概要 2026, 米国は2025年3月、貿易拡大法第232条に基づき、アルミニウムおよびアルミニウム派生製品に対して25%の関税を課し、6月には大半の国に対してこれを50%に引き上げ、 さらに8月には400を超えるアルミニウム関連の関税コードを追加し、これらの製品に含まれるアルミニウム含有量に対して関税が課されることとなりました。特定の機械加工部品がこれらのコードのいずれに該当するかは、その調和関税表(HTS)の分類によって決まります。これらの規則は1年の間に数回変更されました。 発注前に、通関業者に現在の税率を確認してください。.
同じUSGSの報告書によると、2025年の米国のアルミニウム市場における年間平均価格は、2024年と比較して39%上昇すると推定されています。 金属価格がこれほど大きく変動する場合は、見積書の材料項目の有効期間や、価格がEXW(工場渡し)かDDP(関税・運賃込み渡し)かを確認してください。DDP価格には関税と配送費が含まれていますが、EXW価格ではその両方を購入者が負担することになります。.
見積もりの正確さは、その根拠となる資料の正確さに左右されます。情報が欠けていると、その欠落分がリスクとして価格に反映され、リスクは常に多めに見積もられます。送信:
見積書を比較する際は、合計金額ではなく、各費用項目ごとに並べて比較してください。あるサプライヤーは単価にプログラミング費用を含めている一方で、別のサプライヤーはそれを1回限りのNRE(非反復設計)費用として別途記載している場合があります。また、あるサプライヤーは陽極酸化処理のロット費用や検査報告書を含めているのに対し、別のサプライヤーはそれらを後から追加する場合もあります。.
1個あたりのCNC加工コストが低くても、その注文でセットアップ費用が高かったり、運賃条件が厳しかったり、材料の有効期限が短かったりすれば、あまり意味がありません。.
こうした変更が機能に影響を及ぼすことはめったになく、通常は価格にそのまま反映されます:
通常、最初の3つの項目が最も大きな効果をもたらします。なぜなら、これらは最初の部品だけでなく、すべての部品のサイクルタイムを短縮するからです。材料や仕上げの変更も役立ちますが、CNC加工コストを、プログラムの高速化ほど大幅に削減することはめったにありません。.
各変更による価値は、生産量によって異なります。 10個の試作の場合、公差を緩めても、セットアップ時間が大部分を占めるため、節約効果はほとんどありません。一方、1分あたりのスピンドル時間が$1である5,000個の量産では、サイクルタイムを2分短縮することで、$10,000の価値が生まれます。.
アルミニウムのCNC加工コストを管理する最も確実な方法は、どの形状に精度が本当に必要で、どの形状は単に存在していればよいのかを早い段階で決定することです。これらの判断が図面に反映されれば、サイクルタイムによって稼働コストが決まり、生産数量によって各部品のセットアップにかかる負担が決まります。.
価格見積もりの準備が整った部品がある場合は、STEPファイルと図面を以下の宛先までお送りください。 卓偉精密. 当社のエンジニアが内容を確認し、ご指定の数量に基づいた行ごとの見積書をお送りするとともに、機能の追加につながらないにもかかわらず加工時間を増やす要因については、DFM(製造性設計)に関するフィードバックも併せてご提供いたします。.
Q: アルミニウム部品のCNC加工にはどれくらいの費用がかかりますか?
A: それは、金属の種類よりも、サイクルタイム、セットアップ、生産数量に大きく左右されます。この例の場合、同じ6061製のブラケットでも、単体の試作品であれば$387程度ですが、500個単位であれば1個あたり約$27となります。 実際のCADファイルに基づいた見積もりこそが、唯一信頼できる数値となります。.
Q:アルミニウムは鋼よりも加工コストが安いですか?
A: 通常はそうです。6061などのアルミニウム合金は、ほとんどの鋼材に比べて切削速度を高く設定でき、工具の摩耗も少ないため、サイクルタイムが短縮され、工具の寿命も長くなります。実際の差は、材質、形状、公差によって異なりますので、具体的な部品について見積もりを比較してください。.
Q:陽極酸化処理を行うと、部品1個あたりの価格はかなり高くなりますか?
A: 少量の注文であれば可能です。陽極酸化処理はロット単位で行われ、1ロットあたりの加工費がかかります。そのため、10個の部品でその加工費の大部分を分担することになります。タイプIIIのハードコートはタイプIIよりも費用が高く、ねじ山や穴をマスキングするには手作業が必要となり、その費用は部品1個ごとに加算されます。.
Q:5軸加工は3軸加工よりもコストがかかりますか?
A: 時間単価は高くなりますが、総費用は必ずしも高くなるわけではありません。5軸加工機なら、1回のセットアップで複数の面を加工できるため、治具の取り付けや位置合わせの手間が省けます。4面以上に形状がある部品の場合、総費用では5軸加工の方が安くなる場合が多いですが、平らな部品の場合は、通常3軸加工の方がコスト面で有利です。.
Q: なぜ試作部品は量産部品よりもはるかに高価なのでしょうか?
A: プログラミング、治具製作、セットアップ、および初回品検査の費用は、注文ごとに1回分のみ請求されます。単一のプロトタイプの場合、その全額が1つの部品に割り当てられます。量産の場合、同じ費用が数百個の部品に分散されるため、1個あたりの単価は大幅に下がります。.
執筆:TUOWEI Precisionの製造エンジニア、アンディ。. アンディは、CNC加工、精密製造、生産工学を専門としており、ラピッドプロトタイピングから本格生産に至るまでのプロジェクト支援において、実務経験を有しています。彼は、エンジニアリングチームや製造チームと緊密に連携し、材料、公差、加工プロセス、および設計の製造適性を評価しています。 彼の記事は、実用的かつ技術的な知見に裏打ちされた洞察を提供し、エンジニアや購買担当者がより適切な製造上の意思決定を行い、生産効率を最適化し、一貫した部品品質を実現できるよう支援しています。次回のプロジェクトには、TUOWEI PrecisionのCNC加工およびカスタム製造ソリューションをご検討ください。.
ラピッドプロトタイピングから量産に至るまで、Tuowei Precisionは、あらゆる工程において精度と一貫性を兼ね備えた信頼性の高いCNC加工を提供します。今すぐプロジェクトを始めましょう。.
Tuowei精密の実際のCNC加工、業界動向、生産洞察力を常に更新しますが、より良い生産の意思決定を行うことができるようにインストールされています。.