Besoin de solutions d'usinage expertes ? L'équipe de Tuowei Proto est là pour répondre à tous vos besoins en matière de fabrication. Contactez-nous dès aujourd'hui pour un devis sur vos projets en cours ou à venir !
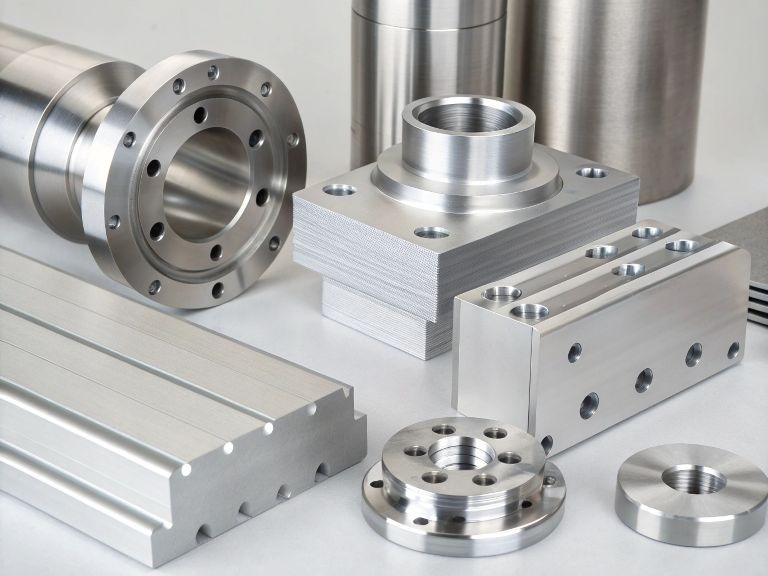
Le meilleur alliage d'aluminium pour Usinage CNC, pour la plupart des pièces, est le 6061-T6 ou le 6061-T651, qui offre un excellent équilibre entre résistance et usinabilité. Il se découpe proprement, s'anodise uniformément, se soude et coûte moins cher que les nuances à haute résistance, ce qui en fait un matériau idéal pour les pièces usinées par CNC. D'autres alliages ne s'imposent que lorsqu'une pièce nécessite des propriétés que le 6061 ne peut pas offrir : une résistance mécanique supérieure (7075), une meilleure résistance à la fatigue (2024), une résistance à l'eau salée (5083), une planéité sans contrainte (MIC-6) ou un tournage très rapide (2011).
Réponse courte : Commencez par le 6061. Optez pour le 7075-T651 lorsqu’un calcul de charge montre que le 6061 est trop peu résistant, pour le 2024-T351 en cas de charges de traction cycliques, pour le 6082 lorsqu’un plan européen l’exige, pour le MIC-6 pour les plaques plates et les fixations, et au 5052 ou au 5083 pour les pièces formées ou destinées à la construction navale. Évitez de choisir un alliage plus résistant “ au cas où ”.
Nous allons passer en revue ci-dessous, l'une par l'autre, dix nuances d'aluminium, y compris les alliages de la série 6xxx, puis nous indiquerons laquelle choisir pour les types de pièces courants, comment les désigner sur le plan, ainsi que les nuances qui posent le plus de problèmes dans la pratique.
Dans le cadre du système géré par L'Association de l'aluminium, le premier chiffre du numéro d'un alliage forgé indique son élément d'alliage principal :
| Série | Élément d'alliage principal | Peut-il être traité thermiquement ? | Exemples d'usinage |
| Les alliages de la série 1xxx sont réputés pour leur excellente résistance à la corrosion. | Aluminium pur (99%+) | Non | 1100 |
| 2xxx | Cuivre | Oui | 2011, 2014, 2017A, 2024 |
| 5xxx | Magnésium | Non | 5052, 5083 |
| 6xxx | Magnésium et silicium | Oui | 6061, 6063, 6082 |
| 7xxx | Zinc | Oui | 7050, 7075 |
Les lettres et les chiffres qui suivent le tiret indiquent l'état de traitement, et ils sont presque aussi importants que la série d'alliage d'aluminium elle-même. T6 signifie “ traité thermiquement en solution et vieilli artificiellement ”. Le T651 comprend un étirage destiné à éliminer les contraintes internes, ce qui permet à la tôle de rester plus plane après un usinage intensif. Le H32 est un état de durcissement par déformation et stabilisé utilisé sur les alliages 5xxx non traitables thermiquement. Un plan indiquant uniquement « 6061 » laisse le soin au fournisseur de deviner l’état de durcissement.
Ce tableau classe les dix catégories les unes par rapport aux autres. Il s'agit d'un guide relatif, et non d'une fiche technique.
| Grade | La résistance est un facteur essentiel dans le choix des alliages d'aluminium les plus courants pour divers projets. | Usinabilité | Anodisation esthétique | Soudabilité | Résistance à la corrosion | Coût relatif |
| 6061-T6/T651 | Moyen | Idéal pour la fabrication de pièces CNC. | Très bien | Bon | Bon | Faible |
| Le 6082-T6/T651 fait partie des alliages de la série 6xxx, réputés pour leur polyvalence. | Moyen | Bon | Bon | Bon | Bon | Faible |
| 6063-T5/T6 | Faible à moyen | Moyen (caoutchouteux) | Excellent | Bon | Bon | Faible |
| 7075-T6/T651, réputé pour son excellent rapport résistance/poids. | Très élevé | Bon | Bien, la couleur est légèrement différente | Non recommandé pour les applications nécessitant une excellente usinabilité. | Juste | Haut |
| 7050-T7451 | Très élevé | Bon | Bon | Non recommandé | Convient à un alliage d'aluminium de la série 7xxx. | Haut |
| 2024-T3/T351 | Haut | Bon | Pauvre | Non recommandé | Mauvais quand il est nu | Alliage de résistance moyenne à élevée |
| 2011-T3 | Moyen | Ses excellentes propriétés d'usinage (facilité d'usinage) en font un choix privilégié pour les pièces usinées par CNC. | Pauvre | Pauvre | Pauvre | Moyen |
| 5052-H32 | Faible à moyen | Moyen (caoutchouteux) | Bon | Excellent | Très bien | Faible |
| 5083-H111/H321 | Moyen | Moyen (caoutchouteux) | Juste | Excellent | Excellent en eau de mer | Moyen |
| Plaque moulée MIC-6 | Faible | Très bien | Pauvre | Juste | Bon | Moyen |
Remarquez qu'aucune nuance ne se démarque dans toutes les colonnes. C'est justement là tout l'intérêt de choisir le bon alliage d'aluminium.
En ce qui concerne les quatre alliages d'aluminium qui nous sont le plus souvent demandés, voici les chiffres publiés utilisés dans nos articles comparatifs, en mettant particulièrement l'accent sur leur adéquation à la fabrication de pièces CNC :
| Propriété | 6061-T6 | 7075-T6 | 2024-T3 | 5052-H32 |
| Résistance à la traction | 310 MPa (45 ksi) | 531 MPa (77 ksi), valeur de calcul | 503 MPa (73 ksi), fiche d'essai NACA | 228 MPa (33 ksi) |
| La limite d'élasticité est un critère essentiel pour choisir la série d'alliages adaptée aux applications d'usinage. | 276 MPa (40 ksi) | 455 MPa (66 ksi), valeur de calcul | 372 MPa (54 ksi), fiche d'essai NACA – tôle d'aluminium | 193 MPa (28 ksi) |
| Densité | 2,70 g/cm³ | 2,80 g/cm³ | Similaire au 7075 | 2,68 g/cm³ |
| Conductivité thermique | Environ 167 W/m·K | Environ 131 W/m·K | Inférieur à 6061 | 138 W/m·K |
| Traitable thermiquement | Oui | Oui | Oui | Non |
Les valeurs varient selon les sources et selon qu'il s'agit de plaques, de barres ou de tôles ; il convient donc de toujours se baser sur les valeurs minimales indiquées dans la norme applicable plutôt que sur les valeurs types.
L'aluminium est tendre par rapport à l'acier ; la dureté pose donc rarement problème. Le véritable enjeu réside dans la manière dont chaque alliage d'aluminium se met en copeaux, ce qui dépend de sa composition chimique et de son état de trempe.
La formation d'un bourrelet peut nuire à l'excellente usinabilité des pièces en aluminium. Sous l'effet de la chaleur et de la pression, l'aluminium tendre a tendance à se souder au tranchant de l'outil. Ce bourrelet modifie la géométrie de l'outil, abîme la surface et entraîne une perte de cotes. Les nuances recuites et non traitables thermiquement, telles que 5052, 5083 et 6063 sont les plus susceptibles d'en souffrir, car leur matrice molle a tendance à s'étirer plutôt qu'à se cisailler. C'est ce que les machinistes appellent “ collant ”.
Dureté résultant du traitement thermique. Dans les états T6 et T651, les alliages 6061 et 7075 sont suffisamment durs pour permettre un cisaillage net. Le copeau se détache net au lieu de s'étaler, ce qui explique pourquoi ces deux procédés d'usinage permettent d'obtenir de bonnes finitions. Le 7075, encore plus dur, laisse souvent une surface plus brillante que le 6061, avec moins de bavures.
Les brise-copeaux utilisés en chimie. Ceux de 2011 contiennent de petites particules tendres de plomb et de bismuth. Elles agissent comme des points faibles dans le copeau, qui se brise alors en petits copeaux bouclés au lieu de former de longs filaments. Sur un tour à alimentation par barres fonctionnant en autonomie, cela fait toute la différence entre un usinage propre et un « nid d’oiseau » autour de la pièce.
Usure des outils. Les alliages de fonderie à forte teneur en silicium, tels que Carbure résistant à l'usure A356 plus rapidement que la tôle forgée, car les particules de silicium dures sont abrasives. Pour les pièces usinées issues de pièces moulées, les outils en diamant polycristallin (PCD) s'avèrent souvent rentables sur les séries longues grâce à leurs excellentes propriétés mécaniques.
En pratique, cela signifie que, pour les pièces usinées, les nuances traitées thermiquement (6061, 6082, 7075, 7050, 2024) constituent la meilleure gamme de nuances d'aluminium à usiner, tandis que les nuances tendres non traitables thermiquement nécessitent davantage de temps de finition.
Selon les données dont nous disposons, l'alliage 6061-T6 présente une résistance à la traction typique de 310 MPa (45 ksi) et une limite d'élasticité de 276 MPa (40 ksi). Comparaison entre les alliages 6061 et 7075 s'inspire de la Manuel des matériaux de la NASA consacré à l'alliage 6061. Il produit des copeaux courts, respecte bien les tolérances et offre une couleur d'anodisation homogène. Sa conductivité thermique est d'environ 167 W/m·K, ce qui en fait également un bon matériau pour les dissipateurs thermiques.
Pour les boîtiers, les supports, les enceintes, les fixations, les collecteurs et les dissipateurs thermiques, c'est généralement l'aluminium le plus adapté à l'usinage CNC en termes de coût et de finition. Commandez des tôles T651 pour les pièces à poches ou à parois minces ; commandez des barres et des profilés extrudés T6 ou T6511 pour les pièces tournées.
Le 6082 est l'alliage d'aluminium de la série 6xxx le plus couramment utilisé en Europe pour les applications structurelles ; il est souvent légèrement plus résistant que le 6061 à des états de durcissement équivalents. Son usinage et son soudage s'effectuent de manière très similaire. Si votre plan provient d'un bureau d'études européen et mentionne la référence EN AW-6082, conservez-la. Le remplacement par le 6061 peut être acceptable, mais cette décision revient au concepteur, et non à l'atelier d'usinage.
Le 6063 est un alliage d'extrusion conçu pour les profils complexes. Il se prête très bien à l'anodisation et conduit mieux la chaleur que le 6061, ce qui explique pourquoi il est souvent utilisé dans la fabrication de dissipateurs thermiques extrudés. Il est toutefois plus tendre et a tendance à s'étaler plutôt qu'à se couper proprement lors d'un usinage de précision. Nous ne choisirions pas le 6063 pour un bloc usiné ; ne l'optez que lorsque la pièce est initialement une pièce extrudée.
L'alliage 7075-T6 atteint une résistance à la traction nominale d'environ 531 MPa (77 ksi) et une limite d'élasticité d'environ 455 MPa (66 ksi), d'après ses performances dans les applications aérospatiales et automobiles. Manuel NASA 7075. Cela correspond à environ 1,7 fois la valeur du 6061. Il s'usine facilement, offrant souvent un meilleur état de surface que le 6061, et constitue le choix standard pour les raccords en aluminium destinés à l'aérospatiale, les bras de drones, les articulations de robots et les pinces soumises à des charges élevées.
Les coûts sont réels, même s’ils peuvent varier considérablement selon le choix de l’alliage approprié. Le 7075 n’est pas recommandé pour le soudage par fusion ; il est moins résistant à la corrosion que le 6061 et, dans l’état T6, il peut subir une fissuration par corrosion sous contrainte en cas de charge prolongée. Lorsque ce risque existe, les états de durcissement T73 ou T7351, ayant subi un vieillissement supplémentaire, sacrifient une partie de leur résistance mécanique au profit d’une bien meilleure résistance à l’usinage de l’aluminium. Les deux alliages présentent une rigidité presque identique (environ 69 à 71 GPa) ; le 7075 ne rend donc pas une pièce moins susceptible de se déformer.
Le 7050 est un aluminium aérospatial conçu pour les tôles épaisses et les pièces forgées, là où le 7075 perd de ses propriétés en fonction de l'épaisseur. Dans des états de trempe tels que le T7451, il allie une résistance élevée à une bonne résistance à la corrosion sous contrainte, ce qui le rend adapté aux applications CNC de précision. Son coût est plus élevé et il est moins couramment disponible en stock ; ne le spécifiez donc que lorsque la pièce est épaisse, soumise à des charges importantes et destinée à une application aérospatiale.
L'alliage 2024 présente une résistance statique inférieure à celle du 7075, mais les fissures s'y propagent beaucoup plus lentement sous une charge cyclique. Les données de la NASA sur la propagation des fissures montrent qu’il faut deux à quatre fois plus de cycles de charge pour que l’alliage 2024 atteigne la même longueur de fissure. C’est pourquoi l’aluminium 2024 est toujours utilisé pour les revêtements de fuselage et les fixations soumises à des contraintes de traction. Notre 2024 vs 7075 pour l'aérospatiale Cet article explique en détail les compromis à prendre en compte lors de l'usinage des alliages d'aluminium.
Son point faible est la corrosion. L'acier 2024 nu se corrode facilement, il s'anodise mal en raison de sa teneur en cuivre et ne doit pas être soudé par fusion. Il convient de prévoir dès le départ un revêtement protecteur.
Le 2011-T3 est la nuance d'aluminium la plus proche du laiton à usinage facile. De faibles ajouts de plomb et de bismuth transforment les copeaux en minuscules boucles, ce qui permet un usinage à grande vitesse sur les tours de type suisse et à alimentation par barres, pratiquement sans enchevêtrement des copeaux. Il convient à l'usinage de pièces pour machines à vis, de raccords et de petits composants tournés fabriqués en grandes séries.
Il ne convient pas aux pièces qui doivent présenter une résistance à la corrosion, être soudées ou recevoir une anodisation décorative. Sa teneur en plomb est également un facteur à prendre en compte si le produit doit respecter les limites fixées par la directive RoHS. Il existe des nuances d’aluminium sans plomb à usinage facile ; renseignez-vous auprès de votre fournisseur pour savoir lesquelles il a en stock avant de concevoir vos pièces à partir de 2011.
Le 5052-H32 est un alliage non traitable thermiquement présentant une résistance à la traction d’environ 228 MPa (33 ksi), couramment utilisé dans les applications aérospatiales et automobiles. Il se plie sans se fissurer, se soude très bien et résiste à l’eau salée, des caractéristiques essentielles pour les pièces automobiles. Sur une fraiseuse, cependant, il est collant. Les copeaux adhèrent à l'outil et les bavures sont plus importantes que sur le 6061. Notre Guide comparatif 5052 vs 6061 aborde les cas où c'est encore la bonne décision.
Le 5083 est l'alliage courant non traitable thermiquement le plus résistant. Il conserve sa résistance après soudage, résiste à l'eau de mer et reste tenace à très basse température ; on le retrouve donc dans les équipements nautiques, les récipients sous pression et les équipements cryogéniques. Tout comme le 5052, il se usine en produisant des copeaux collants et nécessite des outils bien affûtés et polis.
Le MIC-6 n'est absolument pas un alliage d'aluminium forgé. Il s'agit d'une plaque moulée, usinée à plat sur les deux faces en usine, et qui ne présente pratiquement aucune contrainte résiduelle. Vous pouvez usiner une grande cavité sur l'une des faces sans que la plaque ne se déforme. Cela en fait un matériau idéal pour les plaques de fixation, les plaques à vide, les bases d'inspection et les tables de machines.
Sa résistance est faible par rapport à celle de l'alliage 6061, et comme il s'agit d'une pièce moulée, l'anodisation donne un aspect gris et irrégulier. Utilisez-le lorsque la planéité est importante et que l'aspect esthétique n'a pas d'importance.
La plupart des décisions importantes se résument à une exigence principale. Retrouvez la vôtre dans la colonne de gauche :
| Si votre pièce nécessite | Préciser | Éviter |
| Résistance générale, faible coût, anodisation propre | Plaque en 6061-T651 ou barre en 6061-T6 | 7075 “ au cas où ” |
| Une résistance maximale par rapport à son poids | 7075-T651 | 6061 si le cas de charge est proche de sa limite, mais envisagez l'aluminium 7075 pour les applications d'usinage plus exigeantes. |
| Longue résistance à la fatigue sous contrainte cyclique | 2024-T351 (avec finition) | Bare 2024 en plein air |
| Pièce aérospatiale épaisse et soumise à des contraintes élevées | 7050-T7451 ou 7075-T7351 | L'alliage 7075-T6 soumis à une charge prolongée est souvent comparé à d'autres alliages utilisés dans les secteurs aérospatial et automobile. |
| Planéité après un usinage intensif par poches | Le MIC-6 et le 6061-T651 sont des alliages d'aluminium couramment utilisés dans diverses applications. | Barre en 6061-T6, 2024-T3 |
| Petites pièces tournées en grande série | 2011-T3 ou une nuance à usinage facile sans plomb | 5052, 5083 |
| Exposition à l'eau salée ou au milieu marin | 5083 ou 5052 | 2024, 7 075 sans protection |
| Châssis ou ensemble soudé | L'aluminium 6061 ou les alliages 5052/5083 sont couramment utilisés dans diverses applications. | Les alliages d'aluminium 7075, 2024 et 2011 comptent parmi les plus courants. |
| C'est souvent avec les alliages d'aluminium couramment utilisés que l'on obtient le meilleur transfert thermique, notamment dans les applications aérospatiales et automobiles. | Les alliages 6063 (s'il s'agit d'un profilé extrudé) et 6061 font tous deux partie des alliages d'aluminium les plus couramment utilisés. | 7075, 2024 |
| Même anodisé noir ou en couleur | 6061 | 2024, 2011, MIC-6 |
Si deux exigences s'opposent, comme une résistance élevée et une exposition au milieu marin, la solution habituelle consiste à opter pour l'alliage d'aluminium le plus résistant, doté d'une bonne finition protectrice, plutôt que pour un alliage de compromis. Pour bien choisir un alliage, il faut commencer par déterminer l'exigence à laquelle on ne peut renoncer, en particulier lorsqu'il s'agit de sélectionner l'alliage adapté à l'usinage de précision.
Préciser le traitement thermique permet d'éviter la plupart des mauvaises surprises. Voici ceux que l'on retrouve le plus souvent sur les plans CNC : l'alliage d'aluminium 5052 et le 7075-T6.
Pour les tôles, il est indispensable de préciser la nuance d'aluminium. ASTM B209 Les indications figurant sur le plan, notamment la composition de l'alliage et l'état de trempe, précisent au fournisseur la norme applicable au produit ainsi que les limites des propriétés. Demandez un certificat d'essai d'usine accompagnant le matériau afin de pouvoir vérifier l'état de trempe.
Le type d'aluminium que vous choisissez influe sur le prix d'une pièce usinée de trois façons :
Pour une pièce type, le coût de l'usinage est supérieur à celui du matériau ; par conséquent, le passage de l'alliage 7075 à l'alliage 6061 permet de réaliser des économies moins importantes que ce que l'on pourrait croire. C'est sur les pièces volumineuses et lourdes, pour lesquelles le matériau représente une part importante du prix, que les économies sont les plus significatives.
Voici les erreurs les plus courantes concernant les nuances d'aluminium que nous constatons sur les plans qui nous sont envoyés pour devis :
Les plans nous parviennent des quatre coins du monde ; c'est pourquoi connaître les équivalents en aluminium permet de gagner du temps lorsqu'un nom de nuance nous est inconnu :
| Association de l'aluminium (États-Unis) | Désignation EN | Numéro de matériau | Symbole chimique |
| 6061 | EN AW-6061 | 3.3211 | AlMg1SiCu |
| 6082 | EN AW-6082 | 3.2315 | AlSi1MgMn |
| 6063 | EN AW-6063 | 3.3206 | AlMg₀,₇Si |
| 7075 | EN AW-7075 | 3,4365 – usinage de l'aluminium | AlZn5,5MgCu |
| 7050 | EN AW-7050 | 3.4144 | AlZn6CuMgZr |
| 2024 | EN AW-2024 | 3.1355 | AlCu4Mg1 |
| 2017A | EN AW-2017A | 3,1325, ce qui indique les propriétés mécaniques du matériau en aluminium de surface. | AlCu4MgSi(A) |
| 2011 | EN AW-2011 | 3.1655 | AlCu6BiPb – un alliage d'aluminium haut de gamme destiné aux applications aérospatiales et automobiles. |
| 5052 | EN AW-5052 | 3,3523 – élément d'alliage principal | AlMg2,5 |
| 5083 | L'EN AW-5083 est réputé pour son rapport résistance/poids élevé et sa stabilité dimensionnelle. | Le 3.3547 est un alliage d'aluminium couramment utilisé dans diverses applications, notamment pour la fabrication de pièces usinées par commande numérique. | AlMg4,5Mn0,7 |
Les caractéristiques chimiques de ces paires sont très proches, mais les désignations des nuances et les limites des propriétés peuvent varier entre les normes ASTM et EN. Considérez ces équivalents en aluminium comme une référence pour l'établissement des devis, et vérifiez-les par rapport à la norme applicable pour tout élément critique en matière de sécurité.
Le 2011-T3 est le plus facile à usiner au tour, car il produit des copeaux en petites boucles, ce qui le rend idéal pour la production en grande série de pièces tournées. Pour les pièces fraisées, l'aluminium 6061 et le 7075-T6 se usinent tous deux proprement. Les nuances tendres et non traitables thermiquement, telles que le 5052 et le 5083, sont les plus difficiles à finir correctement, car les copeaux adhèrent à l'outil.
Pas grand-chose. Le 7075 est plus dur et plus résistant, mais il offre souvent un meilleur état de surface que le 6061 car il est moins collant. Il use toutefois légèrement plus vite les outils et son prix à l'unité est plus élevé. Les différences les plus notables se situent ailleurs : le 7075 n'est pas recommandé pour le soudage et présente une résistance à la corrosion inférieure.
Pour l'anodisation esthétique, les alliages 6061 et 6063 offrent la couleur la plus uniforme et la plus homogène. L'alliage 7075 s'anodise bien, mais peut présenter une teinte légèrement différente de celle du 6061 au sein d'un même ensemble. Les alliages 2024 et 2011, riches en cuivre, ainsi que le MIC-6 moulé, donnent des résultats médiocres ou irréguliers ; il est préférable de les peindre ou de leur appliquer un revêtement au chromate.
En général, très légèrement. L'alliage d'aluminium 6082 est souvent un peu plus résistant que l'alliage 6061 à des états de durcissement équivalents, et c'est l'alliage de la série 6xxx le plus couramment utilisé en Europe pour les applications structurelles. Dans la pratique, les deux sont suffisamment proches pour que le choix dépende généralement du plan et de l'approvisionnement local plutôt que de la résistance, en particulier parmi les alliages d'aluminium couramment utilisés. Vérifiez les valeurs minimales exactes par rapport à la norme EN ou ASTM applicable.
Parmi les nuances couramment disponibles en stock, les états de traitement 7075-T6 et 7050 sont les plus résistants, le 7075-T6 atteignant une résistance à la traction nominale d’environ 531 MPa, ce qui en fait un choix privilégié pour les applications exigeant un rapport résistance/poids élevé. Certains alliages spéciaux de la série 7xxx offrent des résistances supérieures, mais sont rarement disponibles en stock. Il convient de rappeler que la résistance n’est pas synonyme de rigidité : tous les alliages d’aluminium présentent un module d’élasticité pratiquement identique.
Oui, mais ce n'est pas l'idéal. Le 5052 est tendre et collant, ce qui fait que les copeaux adhèrent à la fraise et que les bavures sont plus importantes que sur le 6061. Des outils bien affûtés et polis, ainsi qu'une bonne évacuation des copeaux, facilitent l'usinage. Optez pour le 5052 lorsque la pièce doit être pliée, soudée ou résister à l'eau de mer, et pour l'alliage d'aluminium 6061 lorsqu'elle est uniquement usinée.
Si vous ne savez pas quel aluminium choisir pour une nouvelle pièce, partez des exigences, et non de l'alliage, en particulier lorsque vous devez sélectionner l'alliage adapté à des applications CNC. Indiquez à votre fournisseur les caractéristiques requises pour la pièce : la charge, l'environnement, si elle doit être soudée, anodisée ou si la planéité est critique, ainsi que la quantité. Un bon fournisseur vous recommandera alors la nuance la moins chère qui réponde à ces critères.
Lorsque vous envoyez un dessin, veuillez joindre :
Au Précision Tuowei, nos ingénieurs examinent les alliages et les états de trempe dans le cadre de nos conseils gratuits en matière de conception pour la fabrication (DFM), et nous usinons toutes les nuances répertoriées dans ce guide. Découvrez nos options d'usinage CNC de l'aluminium. liste complète des matériaux, y compris les alliages à haute résistance tels que l'aluminium 7075., découvrez les finitions de nos composants automobiles. service d'anodisation page, ou téléchargez votre dessin via notre Services d'usinage CNC page pour obtenir un devis.
Rédigé par Andy, ingénieur de production chez TUOWEI Precision. Andy est spécialisé dans l'usinage CNC, la fabrication de précision et l'ingénierie de production. Il possède une expérience pratique dans l'accompagnement de projets, du prototypage rapide à la production à grande échelle. Il travaille en étroite collaboration avec les équipes d'ingénierie et de fabrication pour évaluer les matériaux, les tolérances, les procédés d'usinage et la fabricabilité des conceptions. Ses articles offrent des conseils pratiques et techniquement fondés pour aider les ingénieurs et les acheteurs à prendre de meilleures décisions en matière de fabrication, à optimiser l’efficacité de la production et à garantir une qualité constante des pièces. Découvrez les solutions d’usinage CNC et de fabrication sur mesure de TUOWEI Precision pour votre prochain projet.
Du prototypage rapide à la production à grande échelle, Tuowei Precision propose des services d'usinage CNC fiables, alliant précision et régularité à chaque étape. Lancez votre projet dès aujourd'hui.
Tenez-vous au courant de l'usinage CNC réel, des tendances de l'industrie et des perspectives de production de Tuowei Precision, qui est installé pour vous permettre de prendre de meilleures décisions en matière de production.