
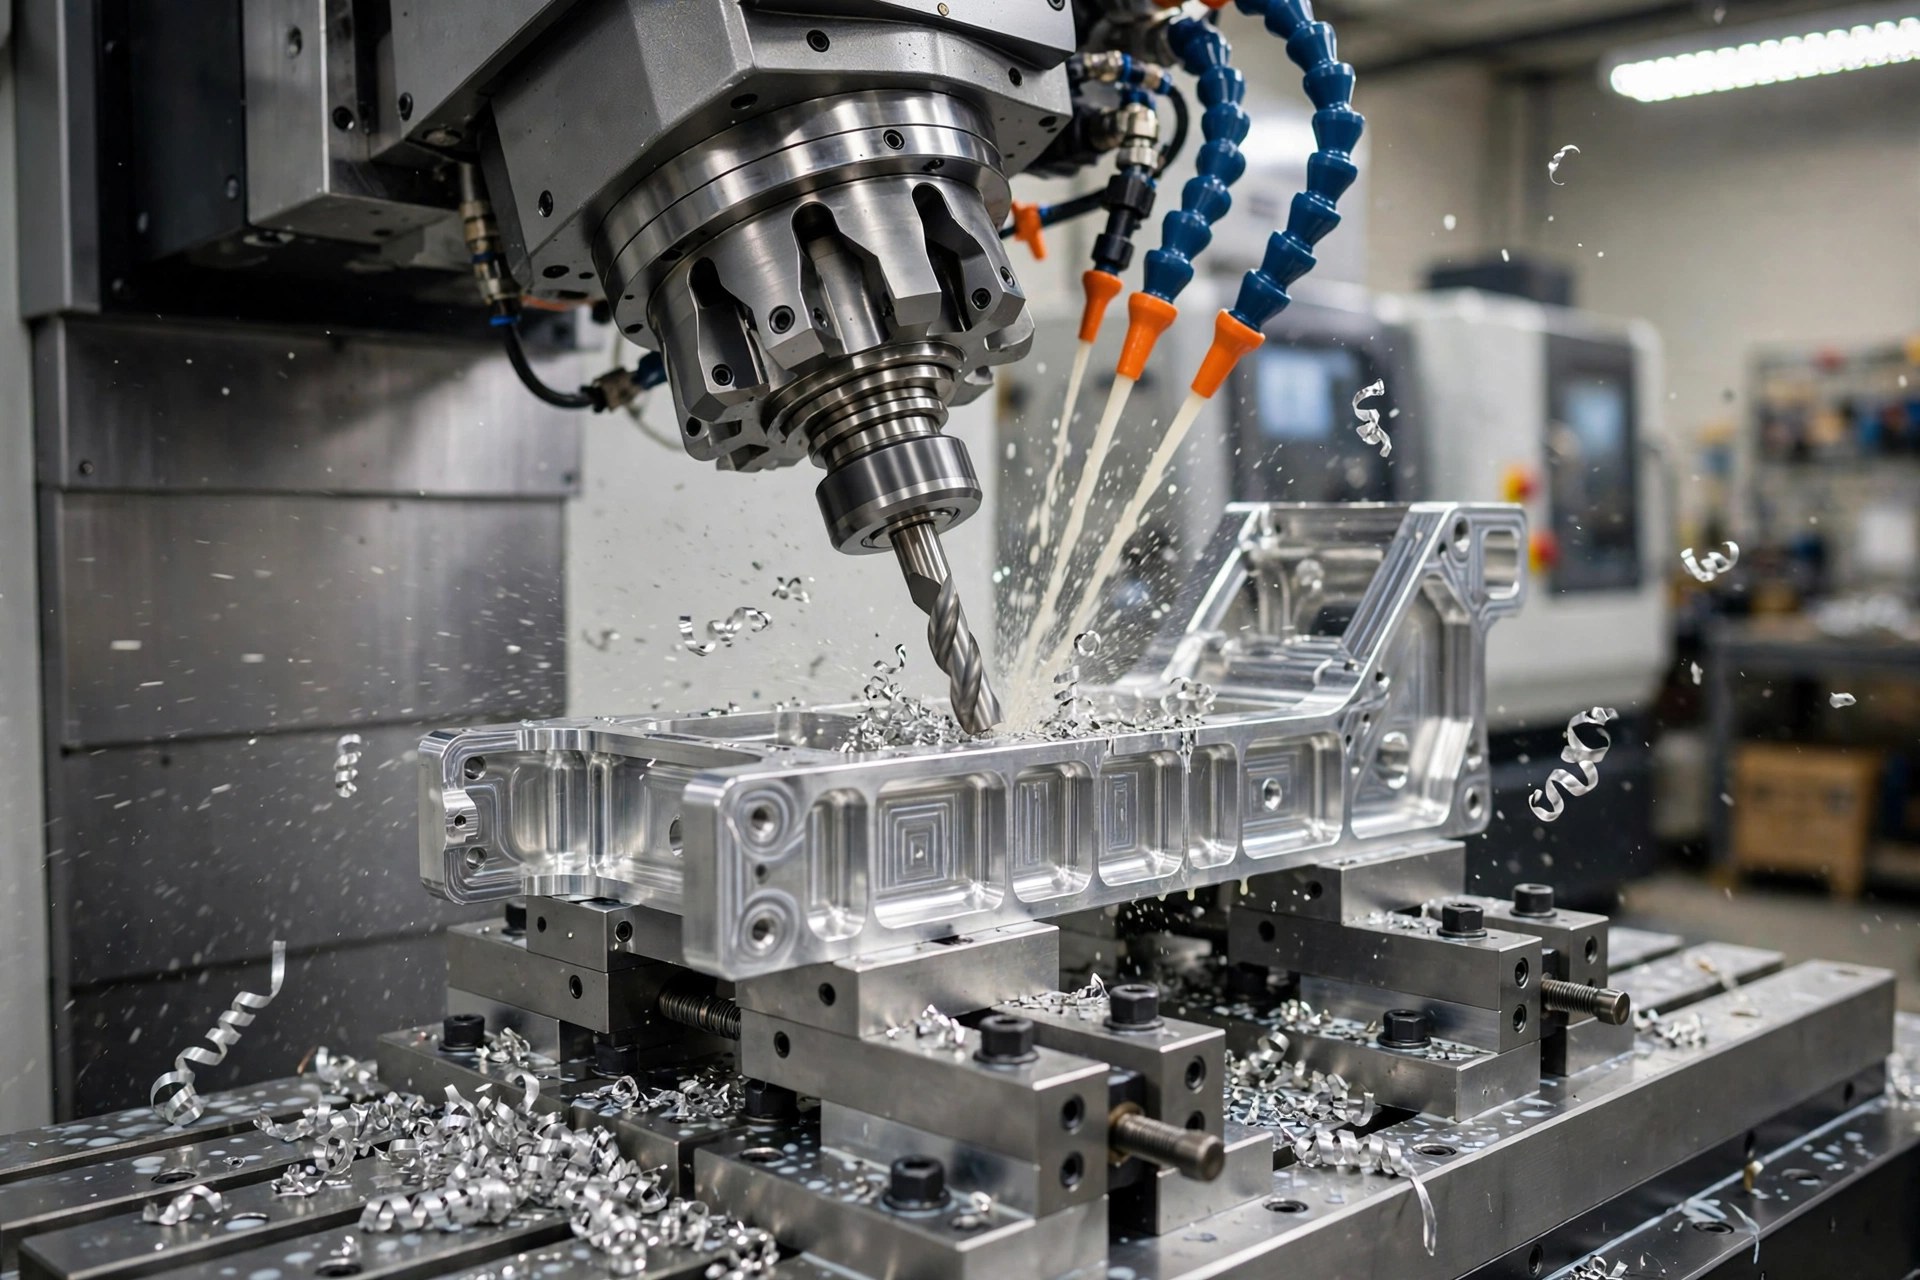
L'usinage de l'aluminium 2024 consiste à découper de l'aluminium 2024 à forte teneur en cuivre sur des machines à commande numérique (CNC), généralement à partir de barres de type 2024-T3 ou T351, afin d'obtenir des pièces de précision. Il se prête bien à l'usinage à l'état trempé, mais il se corrode facilement, se déforme si les contraintes internes ne sont pas maîtrisées et ne peut pas faire l'objet d'un assemblage par fusion. L'industrie aérospatiale l'utilise pour les revêtements, les raccords et les supports soumis à des contraintes de fatigue.
Cette réponse succincte occulte l'essentiel de ce qui se passe en atelier. Le 2024 n'est pas une nuance difficile à usiner. C'est un alliage qui sanctionne la moindre erreur de planification : une forme de pièce brute inadaptée, une indication de finition manquante ou une pièce laissée à l'air libre pendant une semaine entre deux opérations. La majeure partie du coût de l'usinage de l'aluminium réside dans ces décisions de planification, et non dans l'usinage lui-même.
Ce guide traite des propriétés de l'aluminium 2024 qui influent sur son usinage, des problèmes les plus fréquemment rencontrés, des méthodes d'outillage et de serrage, ainsi que de son rôle dans les structures aéronautiques.
L'aluminium 2024 — alliage d'aluminium 2024 selon la nomenclature européenne EN — est un alliage d'aluminium corroyé de la série 2xxx, qui utilise le cuivre comme principal élément d'alliage. En tant qu’alliage d’aluminium traitable thermiquement, il tire sa résistance de sa composition chimique : le cuivre en premier lieu, puis le magnésium et le manganèse. D’autres familles d’aluminium sont constituées différemment : les alliages aluminium-silicium destinés à la fonderie, les alliages aluminium-magnésium destinés aux tôles marines. Les limites enregistrées dans le cadre de la Association de l'aluminium Les grandes lignes du système de désignation sont les suivantes :
| Élément | Composition (% en poids) |
|---|---|
| Cuivre (Cu) | 3,8 à 4,9 |
| Magnésium (Mg) | 1,2 à 1,8 |
| Manganèse (Mn) | 0,3 à 0,9 |
| Silicium (Si) | 0,5 max. |
| Fer (Fe) | 0,5 max. |
| Zinc (Zn) | 0,25 max. |
| Aluminium | Solde |
C'est le cuivre qui confère à l'alliage 2024 sa résistance après traitement thermique. C'est également la raison pour laquelle l'alliage 2024 se corrode plus rapidement que le 6061 et se prête mal à l'anodisation. En termes simples, il s'agit d'un aluminium à haute résistance qui doit être protégé. Contrairement à un alliage d'aluminium moulé, le 2024 est d'abord produit sous forme de lingot qui est ensuite laminé, étiré ou extrudé, ce qui explique la grande uniformité de ses propriétés.
Vous trouverez la référence 2024 sous d’autres noms dans les plans internationaux. EN AW-2024 est la désignation européenne, AlCu4Mg1 est la formule chimique, 3.1355 est le numéro Werkstoff allemand et A92024 est le numéro UNS. Ils désignent la même composition chimique de base, bien que les noms de trempage et les limites des propriétés puissent varier d’une norme à l’autre. Tous désignent le même alliage d’aluminium, quelle que soit l’orthographe utilisée dans le plan. Les équivalents courants suivent le même schéma dans les catalogues européens : alliage d’aluminium 6061, alliage d’aluminium 7075 et alliage d’aluminium 6082. L’aluminium est l’un des métaux de construction les plus légers qu’un ingénieur puisse choisir, avec une densité représentant environ un tiers de celle de l’acier, ce qui explique pourquoi son rapport résistance/poids élevé revêt une telle importance dans la conception des cellules d’avion.
Les chiffres ci-dessous concernant l'aluminium 2024 proviennent de rapports d'essais publiés et non des tableaux fournis par les fournisseurs. Ces valeurs varient en fonction du recuit, de la forme du produit et de son épaisseur ; il convient donc de les considérer comme une référence et de concevoir les pièces en respectant les valeurs minimales indiquées dans la spécification applicable. Les valeurs sont exprimées en mégapascals (MPa) et en livres par pouce carré (psi), les unités utilisées par les ingénieurs en résistance des matériaux dans l'aéronautique. Ensemble, ces propriétés mécaniques expliquent la résistance mécanique et la résistance à la fatigue qui caractérisent cette nuance ; dans la pratique de l'ingénierie mécanique, ce sont ces chiffres qui déterminent le choix de l'alliage pour les pièces soumises à des contraintes de fatigue.
| Propriété | Valeur 2024-T3 | Source |
|---|---|---|
| Résistance ultime à la traction | 73 000 psi (503 MPa) | NACA TN 2389, fiche d'essai |
| Limite d'élasticité | 54 000 psi (372 MPa) | NACA TN 2389, fiche d'essai |
| Allongement | 18.2% | |
| Module de Young (module d'élasticité) | environ 10 600 ksi (73 GPa) | Données publiées sur les alliages |
| Densité | 2,78 g/cm³ | Données publiées sur les alliages |
| Propagation des fissures dues à la fatigue | 2 à 4 fois plus de cycles que le 7075-T6 pour atteindre la même longueur de fissure | NASA TN D-5390 |
| Traitable thermiquement | Oui | Association de l'aluminium |
| Assemblage par fusion | Non recommandé | Pratique courante dans le secteur |
Deux éléments de ce tableau déterminent la manière dont un opérateur de machine traite l'acier 2024.
Tout d'abord, l'allongement du 18%. Le 2024-T3 est résistant et légèrement ductile ; il forme donc un copeau plus long et plus continu que le 7075-T6. Le contrôle des copeaux revêt une importance accrue. Quiconque a déjà usiné de l'aluminium sait que la forme des copeaux permet de déterminer comment se déroule réellement l'usinage.
Deuxièmement, les résultats concernant la propagation des fissures. Les concepteurs choisissent le 2024 car les fissures s’y propagent lentement. Cela n’est toutefois valable que si la surface usinée ne crée pas de nouveaux points d’amorçage de fissures, ce qui confère une importance capitale à la qualité de finition au niveau des trous, des congés et des arêtes. Sur cet alliage, la finition de surface est une exigence technique, et non une simple question d’esthétique.
Dans les états de durcissement T3, T351 et T851, l'alliage 2024 se usine bien. Il est suffisamment dur pour permettre un cisaillage net sans déformation, il conserve ses dimensions et peut être usiné avec des outils tranchants pour obtenir une finition brillante. Son usinabilité est jugée proche de celle des nuances de la série 7xxx et nettement supérieure à celle des nuances d’aluminium tendres comme le 5052 ou le 6063 ; sa facilité d’usinage surprend les ingénieurs qui s’attendent à ce qu’un alliage à haute résistance résiste à la fraise. Il réagit également bien aux stratégies d’usinage à grande vitesse avec un engagement radial léger, ce qui explique pourquoi les spécialistes de l’aluminium placent le 2024 en tête de leur liste pour les pièces soumises à la fatigue.
Le trempage « O » recuit, quant à lui, est tout autre chose. Il est mou et collant, s'accumule sur le tranchant et laisse une surface déchiquetée. Si une pièce doit être formée à l'état « O » ou « W », elle est généralement soumise à un traitement thermique avant l'usinage des caractéristiques de précision. Les usineurs appellent cela la différence entre un bon usinage et une finition collante et irrégulière : même aluminium, propriétés différentes une fois traité.
Par rapport à l'aluminium 6061, l'aluminium 2024 permet d'utiliser des vitesses de rotation et des avances similaires dans la plupart des opérations de fraisage de l'aluminium. Il use légèrement plus vite les outils en raison de sa résistance plus élevée, et ses copeaux sont plus filandreux. Comparé aux nuances de la série 7xxx, il est un peu moins exigeant en termes d'usure des outils.
La plupart des problèmes liés aux pièces 2024 trouvent leur origine dans la phase de conception, et non dans la découpe. Ce sont celles qui apparaissent le plus souvent dans nos rapports d'inspection.
Les tôles laminées et les barres étirées présentent des contraintes internes. Si l'on retire une grande poche d'un côté, la pièce se déforme. Sur les pièces aérospatiales à parois minces, ce déplacement peut dépasser la plage de tolérance une fois que la pièce a quitté le gabarit. Les pièces en aluminium à parois minces, quelle que soit leur nuance, se comportent ainsi ; la nuance 2024 offre simplement une marge d'erreur plus réduite. La déformation est élastique ; elle reste donc invisible jusqu’à ce que la pièce quitte le dispositif de fixation.
Le processus commence par le choix du matériau et de la tôle. La tôle 2024-T351 a été étirée pour éliminer les contraintes, ce qui fait qu’elle se déforme beaucoup moins que les tôles T3 ou T4 non étirées. Il faut ensuite effectuer l’ébauche de la pièce, desserrer les serre-joints, laisser la pièce se stabiliser, puis réaliser les passes de finition en dernier.
La ténacité de cet alliage génère des copeaux qui s'enroulent autour des outils et rayent les parois usinées. L'utilisation d'un liquide de refroidissement à haute pression, d'un outil doté d'une goujure polie et d'une charge de copeaux adéquate (plutôt que de procéder à un usinage par petits pas) permet de limiter la longueur des copeaux.
À faible vitesse de coupe, ou avec un outil émoussé ou revêtu qui accroche l'aluminium, la matière adhère au tranchant de l'outil. Il en résulte une surface irrégulière et des dimensions qui varient au cours d'un lot. Un carbure affûté, non revêtu ou revêtu de ZrN, doté d'un angle de coupe positif élevé, permet de réduire ce phénomène, et des rainures polies spécialement conçues pour l'aluminium le réduisent encore davantage.
Ce point prend souvent les acheteurs au dépourvu. L'aluminium 2024 non traité peut présenter des taches ou des piqûres en quelques jours seulement dans un atelier humide, surtout si un liquide de refroidissement à base d'eau reste en contact avec la surface métallique de l'aluminium. Les pièces en attente d'une deuxième opération ou d'une finition doivent être nettoyées, séchées et protégées. La cause principale réside dans la microstructure riche en cuivre : ce même cuivre qui confère au 2024 sa résistance lui confère également une résistance à la corrosion inférieure à celle du 6061. Sa résistance à la corrosion ne doit donc jamais être considérée comme acquise et une protection doit être prévue, et non pas supposée.
Les copeaux ductiles laissent des bavures sur les trous percés et les arêtes fraisées. C’est le perçage qui laisse les pires bavures, car le foret perce dans le vide. Sur une pièce soumise à des contraintes de fatigue, une bavure au niveau d'un trou de fixation constitue un point d'amorçage de fissure tout trouvé. L'ébavurage n'est pas une simple question d'esthétique sur l'alliage 2024 ; il fait partie intégrante de la conception en vue de la résistance à la fatigue. C'est pour cette même raison que les arêtes de toutes les pièces en aluminium que nous expédions sont ébavurées.
Le 2024 se fissure et perd en résistance lorsqu'on tente de le souder par fusion. En termes de soudabilité, il se situe au bas de l'échelle parmi les alliages d'aluminium. Une erreur d'usinage ne peut pas être corrigée par surfaçage. Cela augmente le coût des rebuts et rend les contrôles du premier article plus importants que pour le 6061.
Voici la séquence que nos ingénieurs suivent pour l'usinage d'une pièce type en 2024-T351 sur une machine CNC moderne :
Les raccords complexes comportant des angles composés sont généralement destinés à Usinage CNC à 5 axes, ce qui réduit le nombre de réglages. Moins de réglages signifie moins de resserrages et moins de risques de déplacement dû aux contraintes entre les différentes opérations. Nos capacités d'usinage des pièces en aluminium vont des simples profilés plats aux boîtiers à cinq axes, avec des tolérances serrées respectées à chaque réglage.
Une mise en garde honnête : les paramètres d’usinage dépendent fortement de l’équipement CNC, du porte-outil et de la pièce, ainsi que des forces de coupe générées par la géométrie de la pièce. Prenez comme point de départ les vitesses (en tours par minute) et les avances recommandées par le fabricant d’outils pour votre fraise spécifique, et non un tableau générique. C’est cette rigueur qui distingue la fabrication métallique de précision du travail général en atelier.
Le régime indiqué sur le plan influe à la fois sur les propriétés finales de la pièce et sur son comportement lors de l'usinage. Le choix d'un alliage d'aluminium adapté commence par le régime, car le recuit et le vieillissement déterminent la résistance finale et l'usinabilité. Ce sont le traitement thermique et le vieillissement qui transforment une ébauche tendre et malléable en une pièce structurelle. Le tableau ci-dessous récapitule les régimes que nous usinons le plus souvent.
| Tempérament | Ce que cela signifie | Remarques concernant l'usinage |
|---|---|---|
| 2024-O | Recuit | Souple et caoutchouteux ; ne convient pas aux pièces de précision finies |
| 2024-T3 | Traité en solution, travaillé à froid, vieilli naturellement | Couramment utilisé pour les tôles d'aluminium ; se usine bien ; permet de réaliser des évidements profonds |
| 2024-T351 | T3 et gestion du stress par les étirements | Le meilleur choix pour les pièces usinées en tôle ; déformation minimale |
| 2024-T4 | Traitement chimique, vieillissement naturel | Usinage similaire à celui du T3 ; utilisé lorsque le formage est prioritaire |
| 2024-T851 | Traité par bain, étiré, vieilli artificiellement | Rendement plus élevé, ténacité moindre ; très stable pendant l'usinage |
Notre position : pour les pièces usinées découpées dans une tôle, spécifiez le 2024-T351, sauf si la conception exige autre chose. C'est l'état de durcissement qui répond le mieux aux attentes des usineurs et des concepteurs : une matière première stable et les performances en fatigue pour lesquelles le 2024 est choisi. Demandez à n'importe quel atelier qui usine quotidiennement des tôles d'aluminium et vous obtiendrez la même réponse.
Le T851 mérite d'être pris en considération lorsque la stabilité dimensionnelle prime sur la ténacité. Ses propriétés mécaniques sont supérieures, mais il sacrifie une partie de la résistance aux dommages qui fait justement l'attrait du 2024 ; c'est donc à l'ingénieur concepteur qu'il revient de trancher.
L'alliage 2024 est largement utilisé dans la construction aéronautique depuis des décennies, en raison d'une propriété particulière : il résiste mieux à la propagation des fissures de fatigue que la plupart des autres alliages d'aluminium à haute résistance. Ce sont les pièces soumises à des contraintes de traction répétées, vol après vol, qui en bénéficient le plus, et les concepteurs décrivent ce résultat comme une bonne résistance à la fatigue sous des charges de traction répétées. Sa résistance spécifique, c'est-à-dire le rapport résistance/poids sur lequel les concepteurs se basent pour dimensionner leurs pièces, est l'autre raison pour laquelle ils acceptent le surcroît de travail de protection que cet alliage nécessite.
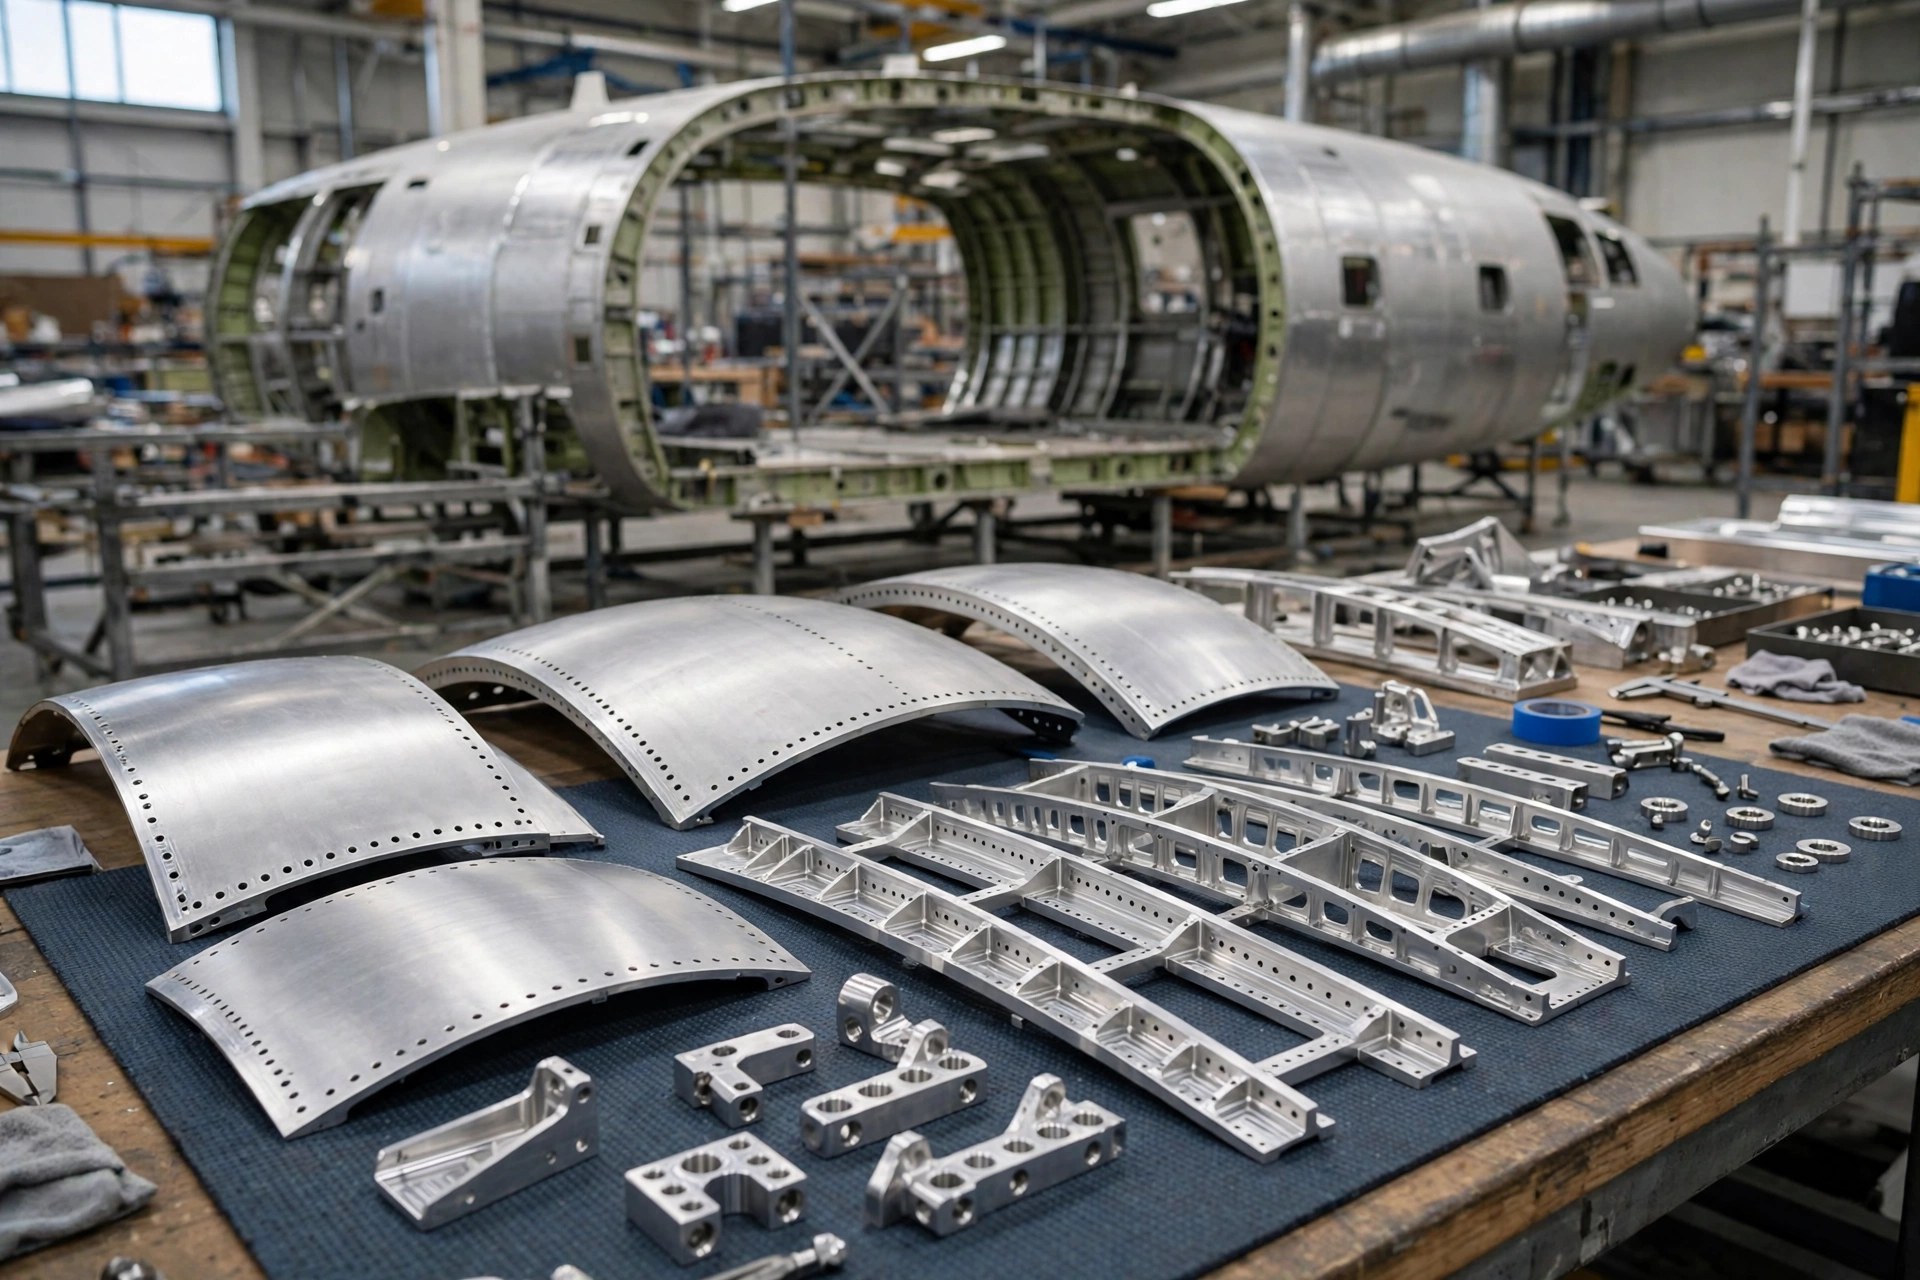
Parmi les applications aérospatiales typiques des composants en aluminium 2024, on peut citer :
Les revêtements des ailes supérieures et les éléments soumis à des contraintes de compression sont généralement réalisés en alliages de la série 7xxx, tels que le 7075, dont les dimensions sont déterminées en fonction de la résistance statique et à la compression. Si vous hésitez entre le 7075 et le 2024 pour une pièce spécifique, notre Comparaison entre l'aluminium 2024 et l'aluminium 7075 passe en revue en détail les cas de charge.
En dehors du secteur aéronautique, cet aluminium est utilisé dans l'industrie automobile, notamment pour les jantes de voitures de course et de camions, ainsi que pour des composants destinés à la défense et des fixations à haute résistance. Notre fabrication aérospatiale Cette page répertorie les types de pièces que nous fabriquons pour ce secteur.
Tous les constructeurs aérospatiaux qui achètent du matériel de vol exigent la traçabilité des matériaux, des certificats d'usine et une inspection du premier article. Vérifiez ces points auprès de votre équipe qualité avant de demander un devis, car ils ont une incidence tant sur le prix que sur les délais de livraison.
Le modèle Bare 2024 ne devrait pas être mis en service. La tôle est souvent fournie sous forme d’aluminium Alclad, avec une fine couche d’aluminium pur sur chaque face, mais une pièce usinée à partir d’une plaque ou d’une barre d’aluminium ne présente plus de revêtement sur ses surfaces usinées.
Les options de protection habituelles sont les suivantes :
| Terminer | Prêts pour 2024 | Notes |
|---|---|---|
| Revêtement de conversion au chromate | Bon | Fine, conductrice, bonne adhérence sur la peinture ; faible variation dimensionnelle |
| Anodisation de type II | Acceptable | La couleur peut présenter des irrégularités en raison de la teneur en cuivre |
| Revêtement dur de type III | Possible, dans une certaine mesure | La norme MIL-PRF-8625 autorise une limite d'usure plus souple pour les alliages contenant au moins 2% de cuivre. |
| Apprêt et peinture | Bon | Norme relative à la structure des aéronefs, souvent appliquée sur un revêtement de conversion |
A revêtement de conversion au chromate C'est souvent le choix le plus pratique pour les pièces usinées en 2024 qui doivent présenter une conductivité électrique ou servir de support de peinture.
Il existe un compromis qu'il convient de connaître. Les revêtements anodiques réduisent la résistance à la fatigue, et plus ils sont épais, plus cette réduction est importante. Pour les pièces soumises à des contraintes de fatigue importantes, le traitement de surface doit être choisi en même temps que l'analyse de fatigue, et non ajouté à la fin. Sur l'aluminium, cet effet est bien documenté ; le traitement de surface doit donc être pris en compte lors de la revue de conception. N'oubliez pas non plus que l'anodisation s'étend à l'intérieur de la pièce ; il convient donc de masquer ou d'ajuster les alésages et les ajustements serrés lorsque des tolérances strictes sont requises.
La nuance 2024 est souvent spécifiée sous prétexte que “ les avions l'utilisent ”, même pour des pièces qui ne tirent aucun avantage de son comportement à la fatigue. Dans ces cas-là, elle coûte plus cher et nécessite davantage de protection que les alternatives. En tant que nuance d'aluminium, la 2024 est un matériau spécialisé, et non un choix polyvalent.
Une bonne règle à suivre : optez pour l'alliage 2024 lorsqu'une pièce est soumise à des contraintes répétées et que la résistance aux dommages est un critère important. Sinon, commencez par l'alliage 6061. Notre usinage CNC de l'aluminium Cette page compare les dix alliages que nous avons en stock et explique en quoi l'alliage 2024 est plus ou moins performant par rapport à chacun d'entre eux. Pour la plupart des applications d'ingénierie générale, l'un de ces dix alliages constituera le choix idéal pour l'usinage CNC.
La plupart des retards dans l'établissement des devis pour les pièces de 2024 sont dus à des informations manquantes. Une demande complète doit inclure :
L'absence de spécification relative à la finition de surface sur les rayons soumis à contrainte dans un plan critique en termes de fatigue est l'une des lacunes les plus courantes que nous constatons. En l'absence d'une telle spécification, l'opérateur considère ces surfaces comme « générales », et la durée de vie en fatigue de la pièce dépend alors de l'outil qui a été utilisé pour l'usiner. Sur l'aluminium, une finition « générale » est rarement suffisante pour une pièce soumise à la fatigue.
Pour bien usiner l'aluminium 2024, tout repose sur trois choix à faire avant même de commencer à usiner le métal : utiliser une pièce brute en aluminium pré-recuite, définir un plan de finition respectant les limites de résistance à la corrosion de l'alliage, et garantir une qualité de surface suffisante aux endroits où la pièce subit des charges cycliques. Si ces éléments sont bien pris en compte, cet aluminium se révèle être un métal prévisible et facile à usiner. C’est également la raison pour laquelle les spécialistes de l’usinage CNC de l’aluminium considèrent le 2024 comme un matériau de premier choix pour les cellules d’avion plutôt que comme une simple tôle standard.
Au Précision Tuowei, nos ingénieurs spécialisés dans l'usinage CNC de précision examinent l'alliage, le traitement thermique et la finition dans le cadre de nos conseils gratuits en matière de conception pour la fabrication (DFM), et chaque cote critique peut être vérifiée sur une machine à mesurer par coordonnées (CMM) avant l'expédition. Envoyez-nous votre plan et votre cas de charge via notre Services d'usinage CNC page, et nous validerons le plan d'usinage avant de vous établir un devis. Pour connaître l'ensemble du processus d'usinage, consultez notre Guide complet de l'usinage CNC de l'aluminium.
Q : L'aluminium 2024 est-il facile à usiner ?
R : Oui, dans les états de traitement thermique tels que T3, T351 et T851. Il se cisaille proprement, respecte les tolérances et permet d’obtenir une bonne finition avec des outils en carbure bien affûtés sur n’importe quelle machine CNC moderne. L’état recuit O est collant et difficile à usiner. Les principaux défis résident dans la formation de copeaux filandreux, de bavures et de déformations, et non dans la difficulté d’usinage. Pour une nuance d’aluminium dure, elle se prête remarquablement bien à l’usinage.
Q : Pourquoi utilise-t-on de l'aluminium 2024 dans la construction aéronautique ?
R : L'alliage d'aluminium 2024 présente une faible progression des fissures de fatigue. Des essais menés par la NASA ont montré que l'alliage 2024-T3 nécessitait deux à quatre fois plus de cycles de charge que l'alliage 7075-T6 pour qu'une fissure atteigne la même longueur. Cette tolérance aux dommages convient aux revêtements du fuselage, aux revêtements inférieurs des ailes et aux fixations soumises à des contraintes de traction qui font l’objet d’inspections en service. C’est la raison pour laquelle des cellules en aluminium datant des années 1940 volent encore aujourd’hui.
Q : L'aluminium 2024 peut-il être soudé ?
R : Pas avec les méthodes de fusion classiques. L'alliage 2024 a tendance à se fissurer et à perdre une grande partie de sa résistance au niveau des joints ; c'est pourquoi les structures aéronautiques en cet alliage sont assemblées à l'aide de rivets et de boulons. Le soudage par friction-malaxage peut convenir, mais nécessite une homologation. Pour les pièces assemblées, l'alliage 6061 constitue généralement le meilleur choix.
Q : Cet alliage nécessite-t-il un revêtement protecteur ?
R : Oui. En raison de sa teneur en cuivre, l'alliage 2024 nu se corrode plus facilement que la plupart des autres alliages d'aluminium. Les pièces usinées ne présentent pas de couche Alclad sur leurs surfaces de coupe ; elles doivent donc être traitées par un revêtement de conversion au chromate, une anodisation ou une couche d'apprêt. Il convient de choisir la finition dès le début, car certains revêtements réduisent la résistance à la fatigue.
Q : Quelle est la différence entre le modèle 2024-T3 et le modèle 2024-T351 ?
R : Les deux sont soumis à un traitement thermique de mise en solution et à un vieillissement naturel. Le T351 est en outre étiré pour éliminer les contraintes internes ; ainsi, les tôles et les barres en T351 se déforment beaucoup moins lorsqu’on enlève de la matière d’un seul côté. Pour les pièces usinées en aluminium comportant des cavités ou des parois minces, le T351 constitue le meilleur matériau de départ.






