

بقلم ليون شو، مهندس في شركة Tuowei Precision · نوفمبر 2026
القطع بالليزر هو عملية قطع حرارية تستخدم شعاع ليزر مركّز وعالي الطاقة لإذابة المادة أو حرقها أو تبخيرها على طول مسار مبرمج، بينما تعمل نفاثة غازية على إزالة المادة المنصهرة من مكان القطع. وهي الطريقة المعتادة للقطع الأجزاء المعدنية المسطحة، بدءًا من الدعامات الرقيقة المصنوعة من الفولاذ المقاوم للصدأ وصولاً إلى ألواح الفولاذ الكربوني التي يبلغ سمكها حوالي 25 ملم.
إذن، ما هي المجالات التي يتفوق فيها القطع بالليزر، وما هي نقاط ضعفه؟ يجيب هذا الدليل على هذين السؤالين.
الإجابة المختصرة: تقوم آلة القطع بالليزر بتركيز الضوء الصادر من مصدر ليفي أو مصدر ثاني أكسيد الكربون في نقطة يبلغ عرضها جزءًا من المليمتر. وتقوم الحركة التي تتحكم فيها الحاسوب (CNC) بتحريك تلك النقطة على طول محيط القطعة، حيث يعمل الشعاع على صهر المادة، بينما يقوم غاز مساعد مثل الأكسجين أو النيتروجين أو الهواء بنفخها خارج منطقة القطع. والنتيجة هي قطع نظيف وضيق دون أي تلامس مع الأداة.
فيما يلي نستعرض كيفية سير العملية خطوة بخطوة، وأنواع الليزر الثلاثة الرئيسية، والمواد التي يمكن قطعها بسهولة، ومستوى الدقة المتوقع، والأغراض التي تُستخدم من أجلها هذه العملية، والأخطاء التصميمية التي تتسبب في رفض معظم القطع.
الليزر هو اختصار لعبارة «تضخيم الضوء عن طريق الانبعاث المحفز للإشعاع». ينتج مصدر الليزر شعاعًا ضوئيًّا ذو طول موجي واحد وينتقل بشكل متزامن، مما يعني أنه يمكن تركيزه على نقطة صغيرة جدًّا وشديدة الكثافة. وعند توجيه طاقة كافية إلى تلك النقطة، فإنها تسخن المعدن إلى درجة تتجاوز نقطة انصهاره بشكل شبه فوري.
آلة القطع بالليزر هي آلة تعمل بنظام التحكم الرقمي بالكمبيوتر (CNC). حيث يقوم نظام التحكم الرقمي بالكمبيوتر بتحريك رأس القطع، أو الصفيحة، على طول مسار يتم إنشاؤه من ملف CAD الخاص بك. ونظرًا لعدم ملامسة أي شيء للقطعة، فلا يحدث تآكل للأداة ولا توجد قوة قطع، وبالتالي يتم قطع القطع الرقيقة والحساسة بنفس الدقة التي يتم بها قطع القطع الثقيلة.
هناك بعض المصطلحات التي تتكرر مرارًا وتكرارًا:
فيما يلي كيفية عمل القطع بالليزر في عملية تصنيع الصفائح المعدنية النموذجية، بدءًا من الملف وصولاً إلى القطعة الخام النهائية:
عادةً ما تظهر المشاكل على الحافة السفلية. فإذا كانت السرعة أو ضغط الغاز غير مناسبين، يلتصق المعدن المنصهر هناك على شكل خبث. وقد تظهر ثقوب صغيرة جدًّا على شكل انتفاخ عند بداية مسار التغذية. وعندما تكون الأجزاء الصغيرة المتعددة متداخلة بإحكام في الصفيحة الرقيقة، تتراكم الحرارة في الهيكل المتبقي وقد تؤدي إلى تشوه الأجزاء المقطوعة أخيرًا. البرمجة الجيدة، وليس زيادة قوة الليزر، هي التي تعالج معظم هذه المشكلات.
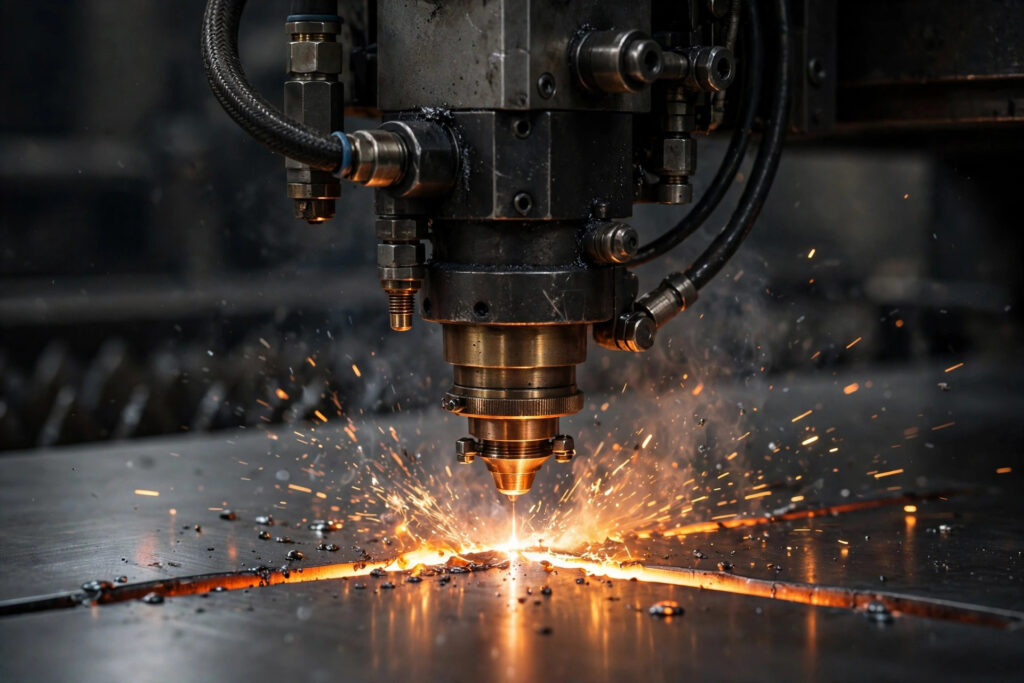
يؤثر اختيار الغاز على السرعة والتكلفة والميزة التي تحصل عليها، لذا من المفيد فهم هذا الأمر حتى لو لم تقم بتشغيل أي آلة قط.
| الغاز | كيف يعمل | الاستخدام النموذجي | نتيجة الحافة |
|---|---|---|---|
| الأكسجين | يتفاعل مع الفولاذ الساخن ويضيف حرارة إلى منطقة القطع | الفولاذ الكربوني، ولا سيما الألواح السميكة | سريع، مع طبقة أكسيد داكنة على الحافة |
| النيتروجين | غير نشط، يكتفي بنفخ المادة المنصهرة للخارج | الفولاذ المقاوم للصدأ والألمنيوم | حافة لامعة ونظيفة وخالية من الأكسيد |
| الهواء المضغوط | يتكون في الغالب من النيتروجين مع القليل من الأكسجين | صفائح رقيقة حيث التكلفة عامل مهم | تكلفة منخفضة، مع وجود أكسدة طفيفة على الحواف |
وجهة نظرنا: إذا كان قطعة مصنوعة من الفولاذ الكربوني ستكون مطلية بالمسحوق أو ملحومة، اطلب حواف مقطوعة بالنيتروجين أو خطط لإزالة طبقة الأكسيد. فقد يتقشر الطلاء المطبق فوق طبقة الأكسدة الناتجة عن القطع بالأكسجين من الحواف لاحقًا.
| Laser type | Wavelength | الأفضل لـ | الملاحظات |
|---|---|---|---|
| Fiber | About 1.07 µm | Steel, stainless, aluminum, copper, brass | Energy efficient, handles reflective metals, fast on thin and medium sheet |
| CO2 | 10.6 µm | Acrylic, plastics, wood, rubber, foam, thin metals | Leaves a polished edge on acrylic; long wavelength reflects off bare aluminum and copper |
| Nd:YAG | 1.064 µm | Fine precision work, thick or hard alloys, drilling | High peak power in pulses; less common for general sheet cutting today |
Fiber lasers generate light inside a doped glass fiber, which gives a small spot and high efficiency. CO2 lasers excite a gas mixture, and their longer wavelength is absorbed well by organic materials. Nd:YAG lasers use a solid crystal and deliver short, powerful pulses.
Our view: for sheet metal parts, fiber is the default today. CO2 still earns its place on acrylic, wood and other non-metals, and Nd:YAG is a specialist tool. At دقة تووي we run all three types, with laser sources up to 10 kW, so the laser is matched to the material rather than the other way round.
Metals are the main industrial use. We regularly cut carbon steel, stainless steel (including 304 and 316), aluminum alloys such as 5052, 6061 and 7075, copper, brass and titanium. Non-metals include acrylic, engineering plastics, rubber, foam and wood.
Maximum thickness depends on the material and laser power. On our equipment:
| المواد | Maximum thickness |
|---|---|
| الفولاذ الكربوني | Under 25 mm (0.98 in) |
| الفولاذ المقاوم للصدأ | Under 15 mm (0.59 in) |
| ألومنيوم | Under 15 mm (0.59 in) |
| النحاس | Under 12.7 mm (0.5 in) |
Some materials should not be laser cut at all. PVC releases chlorine compounds that are toxic and corrode the machine. PTFE gives off fluorine compounds when heated. Polycarbonate tends to burn and discolor rather than cut cleanly. Fume extraction and beam enclosure matter for every laser, and OSHA lists the laser hazard standards that apply to these machines in general industry.
Laser cutting is accurate enough for most sheet metal work without secondary operations. These are the capabilities of our laser cutting process:
| المواصفات | القيمة |
|---|---|
| الأبعاد العامة | ISO 2768-c, typically ±0.2 mm (0.008 in) |
| التكرار | ±0.05 mm (0.002 in) |
| Positioning accuracy | ±0.10 mm (0.004 in) |
| Kerf | About 0.5 mm (0.02 in) |
| Minimum part size | 2 × material thickness, minimum 1 mm (0.04 in) |
| Edge condition | Matte, with fine vertical lines |
| المهلة الزمنية | 5 to 7 days |
ISO 2768-1 defines four general tolerance classes: fine (f), medium (m), coarse (c) and very coarse (v). Stating the class on your drawing tells the shop which tolerance applies to every dimension you have not toleranced individually.
Two details trip people up. First, the CAM software offsets the cutting path by half the kerf, so the part comes out at the drawn size. Do not add kerf to your drawing yourself. Second, on thick plate the cut edge has a slight taper and a wider heat-affected zone, so holes that need a precise fit are better drilled or reamed after cutting.
Accuracy also depends on the part, not just the machine. A long, thin part can move slightly as stresses in the sheet release, so very tight flatness or straightness may need extra steps.
Laser cutting turns flat stock into profiles, so it shows up wherever sheet or plate parts are needed. Common uses include:
The industries that use laser cutting most include automotive, aerospace, consumer electronics, medical devices, robotics and automation, industrial machinery and construction. In most of these, laser cutting is the first step of a wider تصنيع الصفائح المعدنية workflow that continues with bending, welding, hardware insertion and finishing.
| العملية | Best at | Limits |
|---|---|---|
| Laser cutting | Thin to medium sheet, fine detail, narrow kerf | Thickness ceiling; reflective metals need fiber; small heat-affected zone |
| Plasma cutting | Thick conductive plate at high speed and low cost | Wider kerf, rougher and slightly beveled edge; conductive metals only |
| Waterjet cutting | Almost any material, very thick stock, no heat | Slower; abrasive adds running cost |
| Turret punching | High volumes of standard holes, louvers and forms | Needs a tool for each shape; less suited to complex contours |
Our view: laser is the first choice for most sheet parts up to medium thickness because it combines accuracy, speed and no tooling. Switch to waterjet when heat would damage the material, and to plasma for thick structural plate where edge quality matters less than cost.
نعم. المعدن هو المادة الأكثر شيوعًا في عمليات القطع بالليزر الصناعية. تعمل أشعة الليزر الليفية على قطع الفولاذ الكربوني، والفولاذ المقاوم للصدأ، والألومنيوم، والنحاس، والنحاس الأصفر، والتيتانيوم. يعتمد السُمك الأقصى على القوة والمادة؛ حيث تقطع آلاتنا الفولاذ الكربوني حتى سُمك يبلغ حوالي 25 ملم، والفولاذ المقاوم للصدأ أو الألومنيوم حتى سُمك يبلغ حوالي 15 ملم.
الأنواع الثلاثة الرئيسية لأشعة الليزر هي: الليزر الليفي، وليزر ثاني أكسيد الكربون (CO2)، وليزر Nd:YAG. ويُعتبر الليزر الليفي هو الأفضل في قطع المعادن، بينما يُناسب ليزر ثاني أكسيد الكربون (CO2) قطع الأكريليك والخشب والمواد غير المعدنية الأخرى، أما ليزر Nd:YAG فيُستخدم في الأعمال الدقيقة المتخصصة. ومن حيث التقنية، يتم القطع إما عن طريق الانصهار باستخدام النيتروجين، أو القطع باللهب باستخدام الأكسجين، أو التبخير.
آلة القطع بالليزر ذات التحكم الرقمي (CNC) هي آلة قطع بالليزر يتم التحكم في حركتها عن طريق نظام التحكم الرقمي بالكمبيوتر. حيث تقوم وحدة التحكم بقراءة برنامج تم إنشاؤه من ملف CAD الخاص بك، وتحرك رأس القطع على طول كل خط محيط، مع ضبط القوة والسرعة والغاز. وتعد جميع آلات القطع بالليزر الصناعية تقريبًا آلات ذات تحكم رقمي (CNC).
عادةً ما يتم رسم الأجزاء باستخدام برامج CAD مثل SolidWorks أو Fusion أو AutoCAD، ثم يتم تصديرها كملفات DXF أو STEP. بعد ذلك، تقوم برامج CAM وبرامج الترتيب (nesting) بترتيب الأجزاء على الصفيحة، وتعيين معلمات القطع، وإنشاء كود G الذي تعمل به آلة الليزر.
يستخدم القطع بالليزر شعاعًا ضوئيًّا مركَّزًا، ويوفر تفاصيل أدق، وشقًّا أضيق، وحوافًا أنظف في الألواح الرقيقة والمتوسطة السُمك. أما القطع بالبلازما فيستخدم قوسًا غازيًّا مُؤيَّنًا، ولا يعمل إلا على المعادن الموصلة، وهو أسرع وأرخص في الألواح السميكة، لكنه يترك حوافًا أكثر خشونة.
At Tuowei Precision we run fiber, CO2 and Nd:YAG laser cutters with sources up to 10 kW, and our quality system is certified to ISO 9001:2015, ISO 13485, IATF 16949:2016 and AS9100D. Typical laser cutting lead time is 5 to 7 days.
Upload a STEP, STP, SLDPRT, DXF, IPT, PRT or SAT file with the material, thickness, quantity and finish. Our engineers review every drawing before quoting and flag design issues before cutting. Parts that also need tapped holes or milled pockets move straight into our CNC shop, so they arrive ready to assemble. Start with our خدمات القطع بالليزر الصفحة.
About the author: Leon Xu is an engineer at Tuowei Precision. He reviews customer drawings, gives DFM feedback and plans CNC machining processes to hold tight tolerances.





