

Por Leon Xu, ingeniero de Tuowei Precision · Noviembre de 2026
El corte por láser es un proceso de corte térmico que utiliza un rayo láser concentrado y de alta potencia para fundir, quemar o vaporizar el material a lo largo de una trayectoria programada, mientras que un chorro de gas expulsa el material fundido del corte. Es la forma habitual de cortar piezas de chapa plana, desde soportes finos de acero inoxidable hasta chapas de acero al carbono de unos 25 mm de espesor.
Entonces, ¿en qué destaca el corte por láser y en qué se queda corto? Esta guía responde a ambas preguntas.
Respuesta breve: Una cortadora láser concentra la luz procedente de una fuente de fibra o de CO₂ en un punto de una fracción de milímetro de ancho. El movimiento controlado por CNC desplaza ese punto a lo largo del contorno de la pieza, el rayo funde el material y un gas auxiliar, como el oxígeno, el nitrógeno o el aire, lo expulsa del corte. El resultado es un corte limpio y estrecho sin contacto con la herramienta.
A continuación explicamos paso a paso cómo funciona el proceso, los tres tipos principales de láser, qué materiales se cortan bien, qué precisión cabe esperar, para qué se utiliza el proceso y los errores de diseño que provocan la mayoría de los rechazos de piezas.
«Láser» es el acrónimo de «Light Amplification by Stimulated Emission of Radiation» (amplificación de luz por emisión estimulada de radiación). Una fuente láser produce un haz de luz de una única longitud de onda que se propaga de forma sincronizada, lo que significa que puede enfocarse en un punto extremadamente pequeño e intenso. Si se aplica suficiente potencia en ese punto, el metal se calienta hasta superar su punto de fusión casi al instante.
Una máquina de corte por láser es una máquina CNC. El control numérico por ordenador mueve el cabezal de corte, o la chapa, a lo largo de una trayectoria generada a partir de tu archivo CAD. Como nada entra en contacto con la pieza, no se produce desgaste de la herramienta ni fuerza de corte, por lo que las piezas finas y delicadas se cortan con la misma precisión que las pesadas.
Hay algunos términos que se repiten una y otra vez:
A continuación se explica cómo funciona el corte por láser en un trabajo típico con chapa metálica, desde el archivo hasta la pieza en bruto terminada:
Lo que sale mal suele verse en el borde inferior. Si la velocidad o la presión del gas no son las adecuadas, el metal fundido se adhiere allí en forma de escoria. Los agujeros muy pequeños pueden presentar un abultamiento justo donde comienza la entrada del corte. Y cuando hay muchas piezas pequeñas encajadas muy juntas en una chapa fina, el calor se acumula en el esqueleto restante y puede deformar las últimas piezas cortadas. Una buena programación, y no una mayor potencia del láser, soluciona la mayoría de estos problemas.
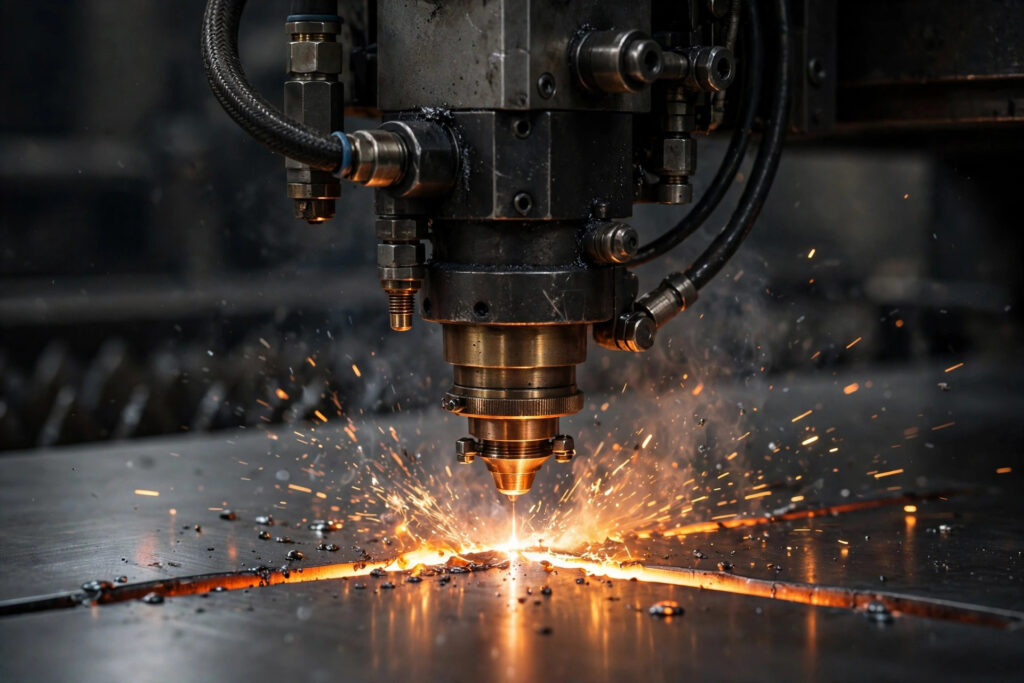
La elección del gas influye en la velocidad, el coste y el rendimiento que se obtiene, por lo que conviene entenderlo aunque nunca se utilice una máquina.
| Gas | Cómo funciona | Uso habitual | Resultado de Edge |
|---|---|---|---|
| Oxígeno | Reacciona con el acero caliente y aumenta la temperatura del corte | Acero al carbono, especialmente chapas de mayor espesor | Rápido, con una capa de óxido oscuro en el borde |
| Nitrógeno | Inerte, simplemente expulsa el material fundido | Acero inoxidable y aluminio | Borde brillante, limpio y sin óxido |
| Aire comprimido | Principalmente nitrógeno con algo de oxígeno | Láminas finas en las que el coste es un factor importante | Bajo coste, con una ligera oxidación en los bordes |
Nuestra opinión: si una pieza de acero al carbono va a ser con recubrimiento en polvo o soldadas, solicita que los bordes se corten con nitrógeno o prevé eliminar el óxido. El recubrimiento aplicado sobre la cascarilla resultante del corte con oxígeno puede desprenderse posteriormente en los bordes.
| Tipo de láser | Longitud de onda | Ideal para | Notas |
|---|---|---|---|
| Fibra | Aproximadamente 1,07 µm | Acero, acero inoxidable, aluminio, cobre, latón | Eficiente desde el punto de vista energético, apto para metales reflectantes, rápido en chapas finas y medias |
| CO₂ | 10,6 µm | Acrílico, plásticos, madera, caucho, espuma, metales finos | Deja un borde pulido en el acrílico; la longitud de onda larga se refleja en el aluminio y el cobre sin recubrimiento |
| Nd:YAG | 1,064 µm | Trabajos de alta precisión, aleaciones gruesas o duras, taladrado | Alta potencia máxima en pulsos; hoy en día es menos habitual para el corte general de chapas |
Los láseres de fibra generan luz en el interior de una fibra de vidrio dopada, lo que proporciona un punto de enfoque pequeño y una alta eficiencia. Los láseres de CO₂ excitan una mezcla de gases, y su longitud de onda más larga es bien absorbida por los materiales orgánicos. Los láseres Nd:YAG utilizan un cristal sólido y emiten pulsos cortos y potentes.
Nuestra opinión: en el caso de las piezas de chapa, la fibra óptica es hoy en día la opción predeterminada. El CO₂ sigue siendo la opción preferida para el acrílico, la madera y otros materiales no metálicos, mientras que el Nd:YAG es una herramienta especializada. En Precisión Tuowei Utilizamos los tres tipos, con fuentes láser de hasta 10 kW, de modo que es el láser el que se adapta al material y no al revés.
Los metales constituyen el principal ámbito de aplicación industrial. Cortamos habitualmente acero al carbono, acero inoxidable (incluidos los tipos 304 y 316), aleaciones de aluminio como las 5052, 6061 y 7075, cobre, latón y titanio. Entre los materiales no metálicos se incluyen el acrílico, los plásticos técnicos, el caucho, la espuma y la madera.
El espesor máximo depende del material y de la potencia del láser. En nuestros equipos:
| Material | Espesor máximo |
|---|---|
| Acero al carbono | Menos de 25 mm (0,98 pulgadas) |
| Acero inoxidable | Menos de 15 mm (0,59 pulgadas) |
| Aluminio | Menos de 15 mm (0,59 pulgadas) |
| Cobre | Menos de 12,7 mm (0,5 pulgadas) |
Hay algunos materiales que no deben cortarse con láser en absoluto. El PVC libera compuestos de cloro que son tóxicos y corroen la máquina. El PTFE desprende compuestos de flúor cuando se calienta. El policarbonato tiende a quemarse y a decolorarse en lugar de cortarse limpiamente. La extracción de humos y el recinto de protección del rayo son importantes para cualquier láser, y la OSHA enumera los normas sobre riesgos relacionados con el láser que se aplican a estas máquinas en la industria en general.
El corte por láser ofrece la precisión suficiente para la mayoría de los trabajos en chapa sin necesidad de operaciones secundarias. Estas son las prestaciones de nuestro proceso de corte por láser:
| Especificación | Valor |
|---|---|
| Dimensiones generales | ISO 2768-c, normalmente ±0,2 mm (0,008 pulgadas) |
| Repetibilidad | ±0,05 mm (0,002 pulgadas) |
| Precisión de posicionamiento | ±0,10 mm (0,004 pulgadas) |
| Corte | Aproximadamente 0,5 mm (0,02 pulgadas) |
| Tamaño mínimo de la pieza | 2 × espesor del material, mínimo 1 mm (0,04 pulgadas) |
| Condición de borde | Mate, con finas líneas verticales |
| Plazo de entrega | De 5 a 7 días |
ISO 2768-1 define cuatro clases generales de tolerancia: fina (f), media (m), gruesa (c) y muy gruesa (v). Al indicar la clase en el plano, se indica al taller qué tolerancia se aplica a todas aquellas cotas a las que no se haya asignado una tolerancia individual.
Hay dos detalles que suelen confundir a la gente. En primer lugar, el software CAM desplaza la trayectoria de corte en la mitad del grosor de corte, de modo que la pieza queda con las dimensiones indicadas en el dibujo. No añadas tú mismo el grosor de corte al dibujo. En segundo lugar, en las chapas gruesas, el borde de corte presenta un ligero ahuecamiento y una zona afectada por el calor más amplia, por lo que los orificios que requieran un ajuste preciso es mejor taladrarlos o escariarlos después del corte.
La precisión también depende de la pieza, no solo de la máquina. Una pieza larga y delgada puede desplazarse ligeramente a medida que se liberan las tensiones de la chapa, por lo que para conseguir una planitud o rectitud muy precisas puede ser necesario aplicar medidas adicionales.
El corte por láser transforma el material plano en perfiles, por lo que se utiliza en cualquier lugar donde se necesiten piezas de chapa o placa. Entre sus usos más habituales se incluyen:
Entre los sectores que más recurren al corte por láser se encuentran el automovilístico, el aeroespacial, la electrónica de consumo, los dispositivos médicos, la robótica y la automatización, la maquinaria industrial y la construcción. En la mayoría de ellos, el corte por láser es el primer paso de un proceso más amplio fabricación de chapa metálica proceso de fabricación que continúa con el plegado, la soldadura, la inserción de herrajes y el acabado.
| Proceso | Lo mejor en | Límites |
|---|---|---|
| Corte por láser | Láminas finas a medianas, detalles precisos, corte estrecho | Límite máximo de espesor; los metales reflectantes requieren fibra; zona afectada por el calor reducida |
| Corte por plasma | Placa conductora gruesa de alta velocidad y bajo coste | Corte más ancho, borde más rugoso y ligeramente biselado; solo para metales conductores |
| Corte por chorro de agua | Casi cualquier material, papel muy grueso, sin calor | Más lento; el material abrasivo aumenta los costes de funcionamiento |
| Punzonado con torreta | Grandes volúmenes de orificios estándar, rejillas y moldes | Se necesita una herramienta para cada forma; no es muy adecuado para contornos complejos |
Nuestra opinión: el láser es la primera opción para la mayoría de las piezas de chapa de espesor medio o inferior, ya que combina precisión, rapidez y no requiere utillaje. Se debe optar por el chorro de agua cuando el calor pueda dañar el material, y por el plasma en el caso de chapas estructurales gruesas, en las que la calidad de los bordes es menos importante que el coste.
Sí. El metal es el material más habitual para el corte por láser industrial. Los láseres de fibra cortan acero al carbono, acero inoxidable, aluminio, cobre, latón y titanio. El espesor máximo depende de la potencia y del material; nuestras máquinas cortan acero al carbono de hasta unos 25 mm y acero inoxidable o aluminio de hasta unos 15 mm.
Los tres tipos principales de láser son el de fibra, el de CO₂ y el Nd:YAG. Los láseres de fibra son los más utilizados para el corte de metales; los de CO₂ son adecuados para el acrílico, la madera y otros materiales no metálicos; y los láseres Nd:YAG se emplean para trabajos especializados de precisión. En cuanto a la técnica, el corte se realiza mediante fusión con nitrógeno, oxicorte con oxígeno o vaporización.
Una cortadora láser CNC es una máquina de corte por láser cuyo movimiento se controla mediante control numérico por ordenador. El controlador lee un programa generado a partir de tu archivo CAD y mueve el cabezal de corte a lo largo de cada contorno, ajustando la potencia, la velocidad y el gas. Casi todas las cortadoras láser industriales son máquinas CNC.
Las piezas suelen diseñarse con programas de CAD como SolidWorks, Fusion o AutoCAD y exportarse como archivos DXF o STEP. A continuación, el software de CAM y de anidamiento organiza las piezas en la chapa, asigna los parámetros de corte y genera el código G que ejecuta la máquina láser.
El corte por láser utiliza un haz de luz concentrado y ofrece un mayor nivel de detalle, un corte más estrecho y unos bordes más limpios en chapas finas y de grosor medio. El corte por plasma utiliza un arco de gas ionizado, solo funciona con metales conductores y es más rápido y económico en chapas gruesas, pero deja un borde más rugoso.
En Tuowei Precision contamos con cortadoras láser de fibra, CO₂ y Nd:YAG con potencias de hasta 10 kW, y nuestro sistema de calidad cuenta con las certificaciones ISO 9001:2015, ISO 13485, IATF 16949:2016 y AS9100D. El plazo de entrega habitual para el corte por láser es de entre 5 y 7 días.
Sube un archivo STEP, STP, SLDPRT, DXF, IPT, PRT o SAT indicando el material, el grosor, la cantidad y el acabado. Nuestros ingenieros revisan cada plano antes de elaborar el presupuesto y señalan los problemas de diseño antes del corte. Las piezas que también necesitan orificios roscados o cavidades fresadas pasan directamente a nuestro taller de CNC, de modo que llegan listas para montar. Empieza con nuestro servicios de corte por láser página.
Sobre el autor: Leon Xu es ingeniero en Tuowei Precision. Se encarga de revisar los planos de los clientes, ofrecer comentarios sobre la fabricabilidad (DFM) y planificar los procesos de mecanizado CNC para garantizar tolerancias estrictas.





