Les symboles de soudage sont les abréviations utilisées par les ingénieurs sur un dessin pour indiquer précisément au soudeur quel joint souder, quel type de soudure réaliser, quelle doit être sa taille et de quel côté du joint elle doit se trouver. Lisez chaque élément dans un ordre bien défini : flèche, ligne de référence, forme, cotes, puis la queue.
Réponse rapide : Un symbole de soudage comprend une flèche pointant vers le joint, une ligne de référence horizontale et une queue facultative. Une forme dessinée sous la ligne s'applique au côté de la flèche ; au-dessus de la ligne, à l'autre côté. La taille est indiquée à gauche du symbole de soudage, la longueur et le pas à droite, et les remarques relatives au procédé ou aux spécifications figurent dans la queue.
Cette règle concernant les lignes entraîne plus de retouches que n'importe quelle autre erreur que nous constatons sur les plans qui nous sont transmis. Vous trouverez ci-dessous chaque forme, l'emplacement des cotes, trois exemples concrets, ainsi que les divergences entre les règles américaines et internationales.
A plan de soudage peuvent comporter des dizaines de joints. Indiquer à côté de chacun d’eux “ soudure d’angle de 1/4 de pouce, des deux côtés, sur toute la longueur, soudure d’atelier, GMAW ” encombrerait le dessin de texte. Une légende standard transmet la même instruction en quelques traits, et tout soudeur ou inspecteur qualifié l’interprète de la même manière.
Considérez cela comme un ensemble de symboles qui regroupe toutes les informations relatives à la soudure en une seule marque compacte sur les plans techniques et de fabrication. Le soudeur a besoin de connaître l'emplacement de la soudure, son type, sa taille, ainsi que toute information complémentaire à prendre en compte, telle que le procédé ou la finition.
Une bonne légende contient les informations relatives au soudage ainsi que les instructions nécessaires à la réalisation de la soudure, c'est-à-dire toutes les données indispensables pour réaliser l'assemblage, sans qu'il soit nécessaire d'ajouter un long paragraphe de remarques. Apprendre à interpréter les légendes de soudage est également le moyen le plus rapide de comprendre les types de soudures dont une pièce a besoin, que vous achetiez des pièces préfabriquées ou que vous planifiiez vos propres projets de soudage.
Aux États-Unis, les règles proviennent de AWS A2.4, Symboles normalisés pour le soudage, le brasage et les essais non destructifs, publié par l'American Welding Society et approuvé par l'American National Standards Institute. La plupart des autres pays du monde utilisent ISO 2553. La norme nationale chinoise GB/T 324 suit l'approche ISO. Les deux systèmes partagent la plupart des formes, mais diffèrent sur quelques emplacements importants, que nous abordons ci-dessous.
Il convient de clarifier dès le départ un terme, car la norme elle-même est très stricte à ce sujet :
Le triangle correspondant à un congé fait donc partie d'une légende plus large. Les confondre entraîne rarement une soudure défectueuse, mais cela donne lieu à des e-mails prêtant à confusion.
Chaque légende est composée des huit mêmes éléments, qu'elle figure sur un simple schéma de support ou sur un plan de soudure complet. Seules la flèche et la ligne de référence sont obligatoires. Tous les autres éléments sont ajoutés lorsque l'assemblage le nécessite.
Le symbole de soudure de base est une coupe transversale simplifiée de la soudure. Il reflète la géométrie des pièces à assembler et la préparation de leurs bords ; c'est pourquoi un assemblage bout à bout à angle droit, un chanfrein et un assemblage en V ont chacun une forme différente. Dans tous les cas, du métal de soudure est déposé dans le joint, où le métal d'apport se fond avec le métal de base pour former l'assemblage.
| Élément | Où se trouve-t-il ? | Ce que cela vous apprend |
|---|---|---|
| Flèche | Relie la ligne de référence au joint | Quel joint souder ? Le sens de la flèche indique le choix. |
| Ligne de référence | Ligne horizontale, toujours tracée à plat | Contient toutes les autres informations |
| Symbole de soudure de base | Sur, au-dessus ou en dessous de la ligne de référence | Type de soudure (soudure d'angle, en rainure, à bouchon, etc.) |
| Dimensions | À gauche et à droite du symbole de soudure | Taille, longueur, pas, angle, ouverture de la racine |
| Symboles complémentaires | Au niveau de la jonction entre la flèche et la ligne ou sur la forme | Soudure à 360°, soudure sur le terrain, soudure à pénétration, soudure de contour |
| Symbole de fin | Au-dessus ou en dessous du symbole de courbe de niveau | Finition de la face de soudure (meulage, usinage) |
| Queue | Une forme en V à l'extrémité de la ligne | Procédure, numéro WPS ou autres remarques |
| Spécification ou remarque | À l'intérieur de la queue | Références qui ne trouvent pas leur place ailleurs |
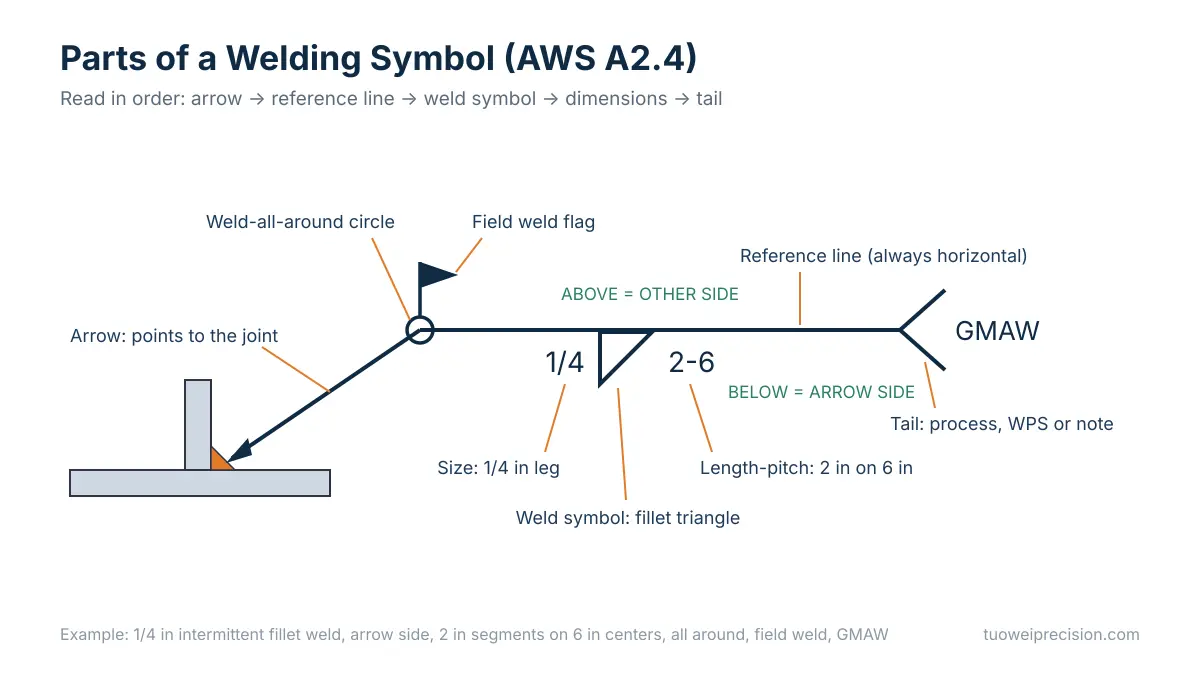
La flèche peut être placée à l'une ou l'autre extrémité de la ligne de référence et peut être courbée pour atteindre un assemblage encombré. Aucune de ces modifications n'altère le sens. Le côté de la flèche est toujours celui que la flèche touche, et le symbole de soudure distingue les deux côtés d'un assemblage en fonction du côté de la ligne de référence sur lequel il se trouve.
Tout ce qui se trouve en dessous de la ligne de référence s'applique au côté de la flèche. Une forme tracée en passant par le centre de la ligne de référence n'a aucun côté ; c'est ainsi que sont représentés les points de soudure et les soudures en continu.
La partie finale du symbole de soudage est facultative. Les informations qui y figurent indiquent généralement la spécification de procédure de soudage (WPS), un code de procédé ou une note de plan. Lorsqu'il n'y a rien à ajouter, la partie finale du symbole est simplement omise ; une partie finale vide signifie que la norme interne de l'atelier s'applique.
Lorsque la flèche comporte elle-même une rupture et désigne un élément spécifique, c'est cet élément qui doit être préparé (chanfreiné ou découpé en J). Ce détail est important pour les assemblages à chanfrein et à rainure en J, et il est facile de le manquer sur un petit dessin.
Le tableau des symboles de soudage ci-dessous répertorie tous les symboles de base définis dans la norme américaine. Il est présenté sous forme de texte afin que vous puissiez y effectuer des recherches, le copier et l'imprimer ; un lien vers une version PDF figure à la fin.
| Type de soudure | Forme du symbole | Utilisation courante | Positionnement des cotes |
|---|---|---|---|
| Filet | Triangle rectangle, côté vertical à gauche | Assemblages en T, assemblages à recouvrement, assemblages d'angle | Taille de la jambe à gauche ; longueur et pas à droite |
| Rainure carrée | Deux lignes verticales parallèles | Joints bout à bout fins, sans préparation des bords | Ouverture de la racine à l'intérieur du symbole |
| rainure en V | en forme de V | Assemblages bout à bout dans une tôle, les deux bords étant chanfreinés | Angle de rainure ; profondeur et taille de la soudure à gauche |
| Rainure en biseau | Une ligne oblique et une ligne verticale | Assemblage bout à bout ou en T, un bord chanfreiné | La flèche indique quel élément est biseauté |
| rainure en U | en forme de U | Les joints bout à bout épais nécessitent moins de matériau de remplissage qu'un joint en V | Angle de rainure, rayon de fond |
| Rainure en J | en forme de J | Joints épais, un élément préparé | La flèche pointe vers l'élément préparé |
| Rainure Flare-V | Deux lignes courbes tournées vers l'extérieur | Deux pièces de forme arrondie, telles que des barres ou des tubes | Taille de la soudure entre parenthèses |
| Rainure évasée en biseau | Une ligne courbe et une ligne verticale | Poutre circulaire contre une plaque plane | Taille de la soudure entre parenthèses |
| Fiche | Rectangle | Souder à travers un trou rond pratiqué dans l'un des éléments | Diamètre du trou à gauche, profondeur de remplissage à l'intérieur |
| Machine à sous | Rectangle (avec fente) | Souder à travers une fente allongée | Largeur de la fente à gauche ; longueur et pas définis dans un détail |
| Spot | Circle | Resistance or arc spot welds on sheet | Diameter or strength left, number in brackets |
| Seam | Circle with two horizontal lines | Continuous resistance welds | Width left, length right |
| Back or backing | Half circle (filled) | Weld on the back of a groove weld | Placed opposite the groove symbol |
| Surfacing | Two small arcs | Building up a surface | Thickness of buildup left |
| Edge | Two vertical lines bent outward | Edges of thin flanged parts | Size left |
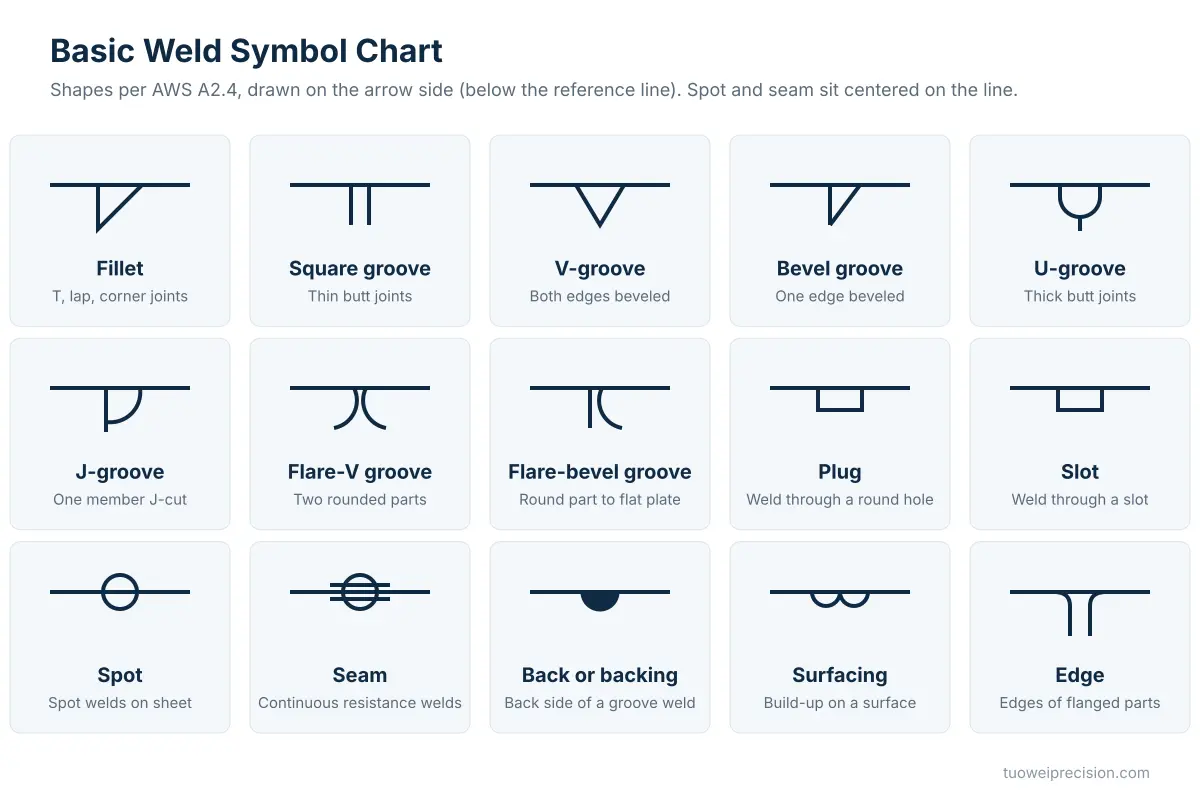
The fillet is the shape you will meet most often. Its triangle always has its vertical leg on the left, no matter which direction the arrow faces. A number to its left, such as 1/4, is the leg size. The leg sets the size of the weld. A number to the right of the fillet weld triangle is the length, and two numbers joined by a hyphen, such as 2-6, mean an intermittent weld of 2-inch segments on 6-inch centers.
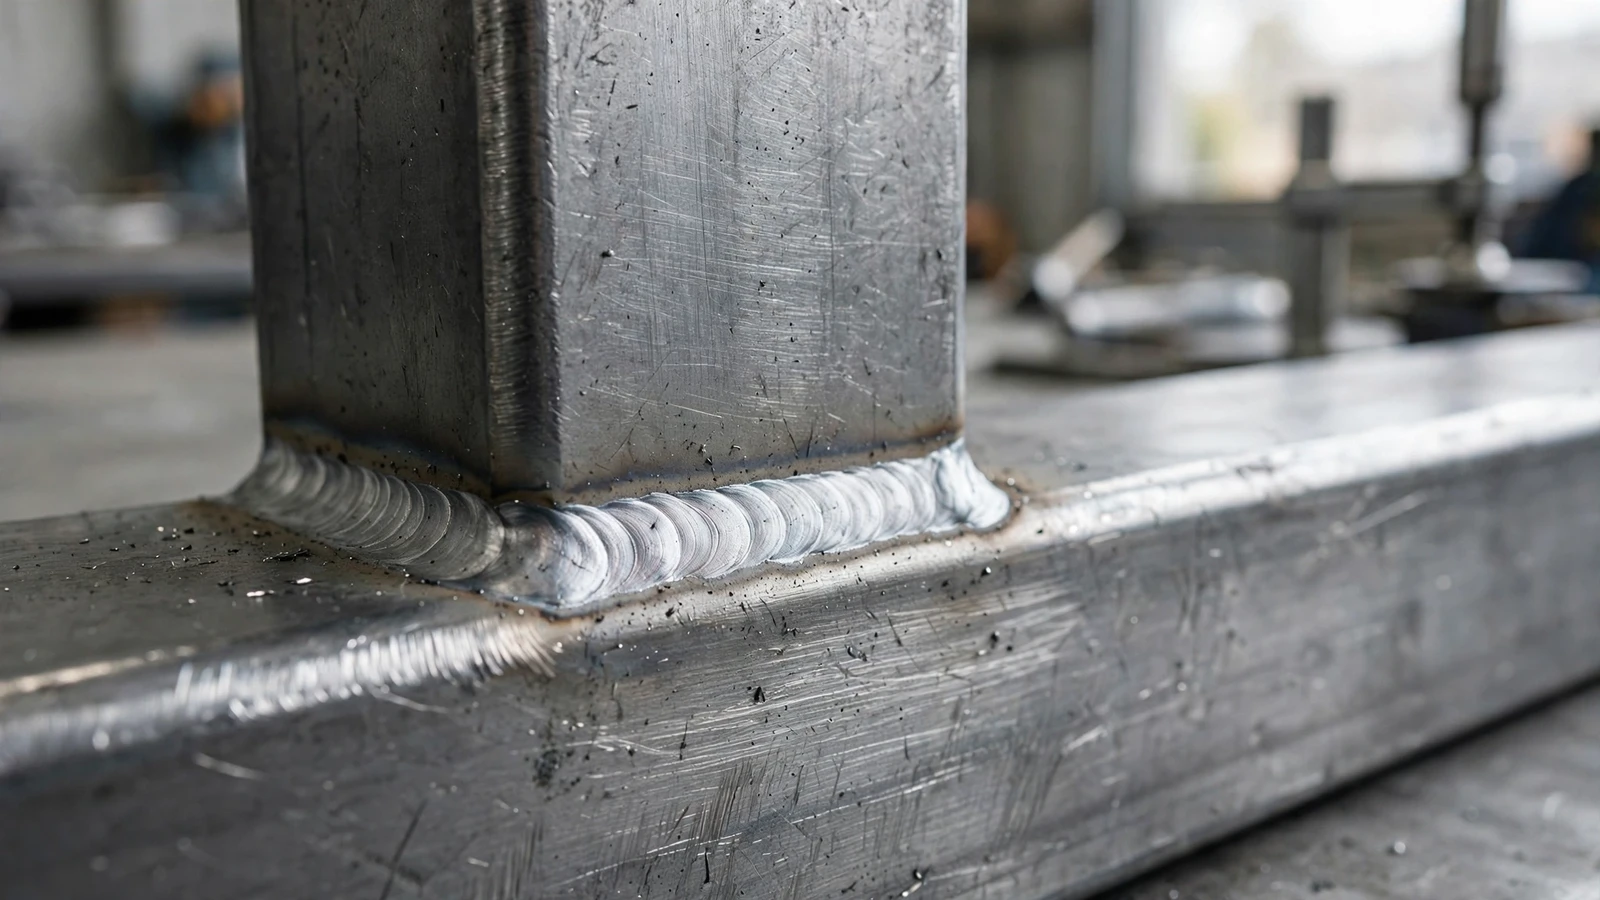
Two triangles, one above and one below the line, mean weld both sides; one triangle means a single weld on one side only. Fillets are the usual choice on lap joints and T joints. If the triangles line up, the segments are chained; if they are offset, the segments are staggered.
A groove weld symbol always describes the edge preparation as well as the weld. The angle written inside or beside the V or bevel is the groove angle. A number in parentheses is the effective weld size, and a number in front of it without parentheses is the depth of bevel. With no size dimensions at all on a single-groove joint, the required weld is complete joint penetration (CJP).
On a plug or slot symbol, a number written inside the rectangle is the depth of filling; no number means fill the hole completely. Spot and seam symbols are centered on the line when there is no arrow side or other side meaning, which is the usual case for resistance welds.
Supplementary symbols add instructions the basic weld symbol cannot carry. They are small and often vanish when a drawing is scaled or scanned.
| Supplementary symbol | Shape | Meaning |
|---|---|---|
| Weld all around | Small circle at the arrow/line junction | Continue the weld around the full joint, such as a tube end |
| Field weld | Small flag at the arrow/line junction | Weld is made on site, not in the shop |
| Melt-through | Filled half circle opposite a groove symbol | Visible root reinforcement from a one-sided weld |
| Consumable insert | Open square opposite a groove symbol | Use a consumable insert of the class named in the tail |
| Backing | Rectangle opposite a groove symbol | A backing strip is used; “R” means remove it after welding |
| Flush or flat contour | Straight line over the weld symbol | Weld face finished flat |
| Convex contour | Outward arc over the weld symbol | Weld face finished convex |
| Concave contour | Inward arc over the weld symbol | Weld face finished concave |
A finish letter placed with the contour symbol states how the contour is reached. Common letters include G for grinding, M for machining, C for chipping, H for hammering, and R for rolling. If the letter is missing, the method is the fabricator’s choice.
The field weld symbol is used for designating welds made on site, and a contour symbol may be used on its own when no finish method matters. Letters used in welding symbols, such as GMAW or GTAW, are used for designating the welding process used in making the weld. Describing the type of weld preparation is left to the basic shape.
Reading a welding blueprint becomes fast once you follow the same order every time. Our inspectors use this sequence when checking customer drawings before quoting.
A triangle below the line, “5/16” to its left, nothing to its right, and “GMAW” in the tail. Read it as: a 5/16-inch fillet weld on the arrow side, running the full length of the joint, made with gas metal arc welding.
Triangles above and below the line, offset from each other. Each has “1/4” on the left and “2-5” on the right. Read it as: 1/4-inch staggered intermittent fillet welds on both sides, 2-inch segments spaced 5 inches center to center. Welders often call this a stitch weld.
A bevel symbol below the line with a break in the arrow, “3/8 (5/16)” to its left and “45°” beside it. A flag sits at the arrow junction. Read it as: bevel the member the arrow points to at 45 degrees, to a depth of 3/8 inch, for an effective weld size of 5/16 inch, welded on the arrow side, in the field rather than the shop.
Most misreads are dimension misreads, not shape misreads. This table shows where each value lives relative to the basic shape.
| Valeur | Position | Example |
|---|---|---|
| Fillet leg size | Left of the triangle | 1/4 |
| Unequal leg fillet | Left, both legs with “x” | 1/4 x 3/8 (orientation of the weld shown on drawing) |
| Weld length | Right of the symbol | 6 |
| Pitch (intermittent) | Right, after a hyphen | 2-6 |
| Depth of bevel | Left, no parentheses | 3/8 |
| Effective weld size (groove) | Left, in parentheses | (5/16) |
| Groove angle | Inside or next to the groove symbol | 60° |
| Root opening | Inside the groove symbol | 1/8 |
| Plug/slot filling depth | Inside the rectangle | 1/2 |
| Number of spot or projection welds | In parentheses near the symbol | (6) |
| Process or WPS | In the tail | GTAW, WPS-12 |
A missing value does not mean “anything goes.” Usually the shop standard or the referenced WPS controls it. If neither exists, ask before welding.
Most guides skip this, yet it matters to anyone sourcing welded parts internationally. A US drawing read by a shop trained on international rules, or the reverse, can put the weld on the wrong side.
| Topic | AWS A2.4 (United States) | ISO 2553 (international, also basis of GB/T 324) |
|---|---|---|
| Arrow side indication | Weld symbol below the reference line | System A: symbol on the solid line; a dashed line marks the other side |
| Other side indication | Weld symbol above the line | System A: symbol on the dashed identification line |
| Fillet weld size | Leg length | Leg length (z) or throat thickness (a); the letter must be shown |
| Intermittent spacing | Pitch, center to center | Clear gap between segments |
| Units on drawings | Inches common, metric allowed | Millimeters |
Two of these rows cause real defects. First, side placement: ISO 2553 offers a second system that matches the AWS arrangement, so you cannot tell which convention a drawing follows from the symbols alone. Second, size: on an equal-leg fillet the throat is about 0.7 times the leg. A 5 mm weld meant as throat but welded as leg comes out roughly 30 percent undersized.
Our position is simple. State the standard in the title block (“Weld symbols per AWS A2.4” or “per ISO 2553”) on every drawing that leaves your building. It costs one line of text and removes the single biggest source of welding disputes we handle with overseas customers.
These are the problems we see most when engineering drawings arrive for quoting.
Each one usually adds a round of questions before a quote is final, and on tight programs that delay costs more than the weld. Base metal changes what the tail should say as well: a high carbon steel part needs preheat and a qualified WPS, while stainless needs its own filler.
AWS A2.4 does not define a dedicated tack weld symbol. Tack welds are normally left to the welder’s judgment or specified with a note, because they are temporary or are consumed by the final weld. If tack size or spacing matters, write it as a note in the tail or on the drawing.
“Stitch weld” is shop language rather than a separate symbol. It means an intermittent weld, drawn as a fillet weld symbol with a length-pitch dimension such as 2-6.
Le chiffre de gauche correspond à la dimension, par exemple la longueur de la semelle ou la taille de la rainure de soudure. Les chiffres de droite indiquent la longueur et, après un tiret, le pas pour les soudures intermittentes. Les angles et les ouvertures de racine figurent sur ou à l'intérieur des symboles de rainure. Les codes de procédé, tels que GMAW ou un numéro WPS, sont indiqués à la fin.
Un petit cercle à l'endroit où la flèche rencontre la ligne de référence représente le symbole « soudure sur tout le pourtour ». Il indique au soudeur de souder tout autour du joint, par exemple autour d'un tube ou d'un support. En l'absence de ce cercle, seul le côté ou le segment touché par la flèche est soudé ; veillez donc à vérifier attentivement les plans numérisés.
Le drapeau est le symbole indiquant une soudure sur site. Il signifie que la soudure est réalisée sur le chantier, et non dans l'atelier de fabrication. Les ateliers laissent ces assemblages ouverts, les pointent parfois pour le transport, et les facturent séparément. Le drapeau peut pointer dans n'importe quelle direction ; son orientation n'a aucune signification selon la norme américaine, seule sa présence importe.
Un symbole de soudure désigne uniquement la petite forme indiquant le type de soudure, comme un triangle ou un V. Le symbole de soudure complet désigne l'ensemble : flèche, ligne de référence, cette forme, cotes, marques supplémentaires et queue. La norme utilise délibérément ces deux termes, et les documents relatifs à la qualité doivent respecter cette terminologie.
Il s'agit de positions de soudage, et non de symboles. Pour les soudures en rainure sur tôle, 1G correspond à la position à plat, 2G à la position horizontale, 3G à la position verticale et 4G à la position en hauteur. Sur les tuyaux, 5G correspond à la position horizontale et fixe, et 6G à la position fixe à 45 degrés. Un « F » à la place du « G », comme dans « 2F », désigne une soudure d'angle. Les positions figurent dans les procédures de soudage (WPS) et dans les dossiers de qualification des soudeurs.
La plupart des formes sont identiques, mais les règles de placement diffèrent. AWS place les soudures du côté de la flèche en dessous de la ligne de référence, tandis que la norme ISO 2553, système A, utilise une ligne continue et une ligne pointillée. La norme ISO autorise également le dimensionnement d'un congé en fonction de la gorge plutôt que de la branche et mesure l'espacement intermittent comme étant l'écart libre. Précisez toujours la norme à laquelle se conforme un dessin.
These callouts only save time when the person reading them sees exactly what the drafter intended. Before you send a welded assembly out for quotes, run through this short checklist:
Our engineering team reviews the weld callouts on every drawing we receive for fabrication de tôles, and flags anything ambiguous before production starts. If your assembly also needs formed or cut parts, see our precision metal bending service et laser cutting capabilities. For background on how welded parts are produced, read our guides on En quoi consiste la fabrication de tôles ? et Comment plier de la tôle.
Ready to check a drawing? Upload it for a free quote ou rendez-vous sur Précision Tuowei to see our full range of manufacturing services. Download the free chart PDF below to keep at your workstation.
Download the Welding Symbols Chart (PDF)
Sources et lectures complémentaires
This guide summarizes common weld callout conventions for reference. Always work to the edition of AWS A2.4 or ISO 2553 named on your drawing and your approved WPS.