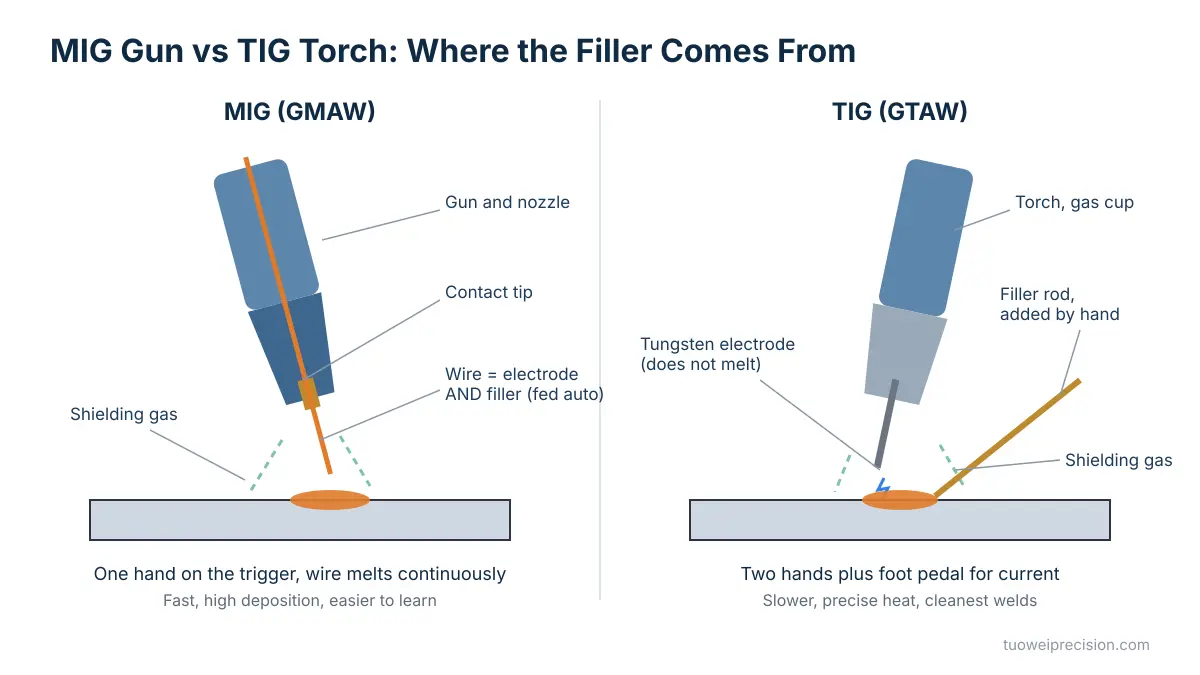
La principale différence entre le soudage MIG et le soudage TIG réside dans la manière dont le métal d'apport est introduit. Le procédé MIG consiste à faire passer un fil consommable à travers la torche, ce qui le rend rapide et facile à maîtriser. Le procédé TIG utilise une électrode en tungstène non consommable et une baguette d'apport distincte ; il est donc plus lent, mais offre un bien meilleur contrôle, des soudures plus nettes et de meilleurs résultats sur parties fines ou visibles.
Réponse rapide : Optez pour le soudage MIG si vous recherchez la rapidité, des matériaux plus épais et un coût unitaire réduit. Optez pour le soudage TIG pour les tôles fines, l'acier inoxydable, l'aluminium et les soudures qui doivent présenter un aspect soigné ou être étanches. Les deux procédés permettent d'obtenir des soudures aussi résistantes que le métal de base lorsque la technique est correctement appliquée ; la différence réside dans la rapidité et le contrôle, et non dans la résistance intrinsèque.
Que vous recherchiez des informations sur le soudage TIG ou MIG, ou l'inverse, la question reste la même. Ce guide compare donc les procédés MIG et TIG du point de vue d'un fabricant : leurs points forts respectifs, comment choisir en fonction du matériau et de l'épaisseur, les facteurs qui influent sur le coût, ainsi que les erreurs qui entraînent des retouches.
Le soudage MIG et le soudage TIG sont tous deux des procédés de soudage à l'arc protégés par un gaz de protection. La différence entre le soudage MIG et le soudage TIG réside dans l'électrode.
Soudage MIG, abréviation de « metal inert gas » (métal sous gaz inerte) et également connu sous le nom de soudage à l'arc sous gaz avec fil-électrode (GMAW), consiste à faire passer un fil-électrode solide depuis une bobine jusqu'à la torche de soudage. Le fil sert à la fois d'électrode et de métal d'apport, et il fond en continu dans le joint de soudure lorsque vous appuyez sur la gâchette.
Soudage TIG, abréviation de « tungsten inert gas » (gaz inerte au tungstène) et officiellement appelé « soudage à l'arc sous gaz avec électrode de tungstène » (GTAW), consiste à déclencher l'arc à partir d'une électrode de tungstène qui ne fond pas. Le soudeur ajoute manuellement un métal d'apport à partir d'une baguette distincte, ou soude sans métal d'apport sur des assemblages fins adaptés, et contrôle généralement le courant à l'aide d'une pédale ou d'une commande au bout des doigts.
Ce choix de conception détermine tous les autres aspects : la rapidité, le niveau de compétence requis, la précision, le coût et les tâches auxquelles chaque procédé est adapté.
Comprendre ces différences, ainsi que les similitudes et les différences au niveau de la configuration, permet d'évaluer plus facilement l'un ou l'autre de ces procédés dans le cadre d'un projet de soudage. Le soudage MIG est souvent la méthode par défaut dans les ateliers de production, tandis que le soudage TIG est généralement réservé aux pièces dont la soudure sera visible ou qui doivent être étanches.
| Facteur | MIG (GMAW) | TIG (GTAW) |
|---|---|---|
| Électrode | Fil consommable, également appelé « fil d'apport » | Tungstène non consommable |
| Métal d'apport | Alimentation automatique | Ajouté manuellement (ou aucun) |
| Gaz de protection | Mélange d'argon et de CO₂ pour l'acier ; argon pour l'aluminium | Argon pur (parfois argon/hélium) |
| Vitesse | Déposition rapide et importante | Lent |
| Compétence à acquérir | Faible à modéré | Haut |
| Contrôle et précision | Modéré | Excellent |
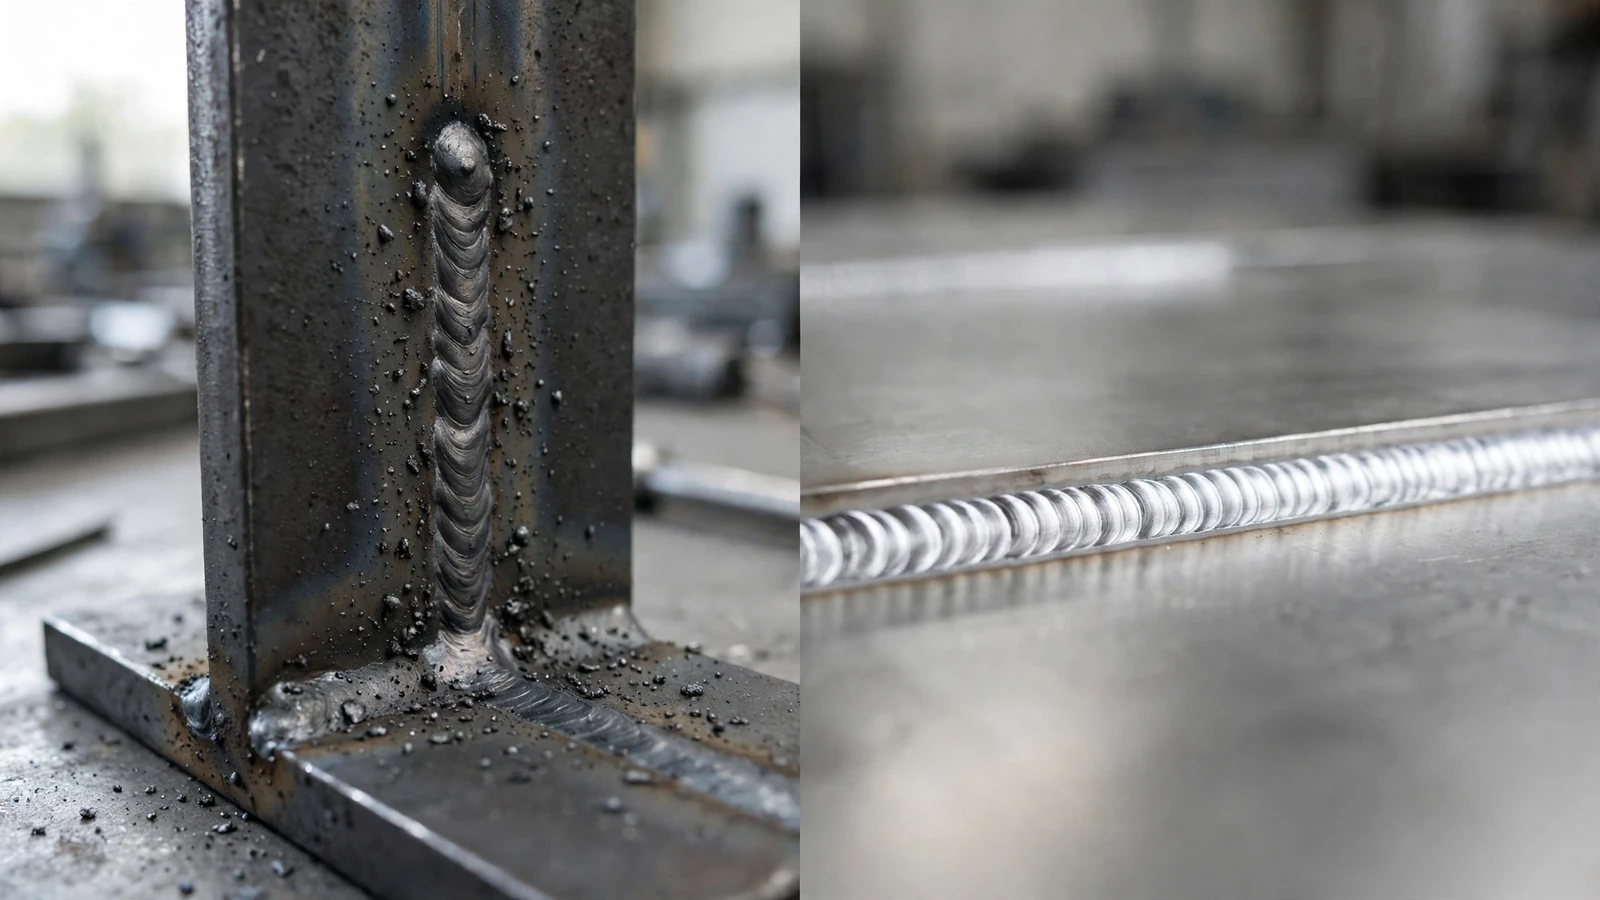
| Aspect | Bien, quelques éclaboussures | Très propre, pas d'éclaboussures |
| Plage d'épaisseur optimale | Moyenne à épaisse | Fin à moyen |
| Aluminium | Compatible avec un pistolet à bobine ou un système push-pull | Excellent avec la climatisation |
| Utilisation en extérieur | Mauvais (le gaz s'échappe) | Mauvais (le gaz s'échappe) |
| Coût au mètre de soudure | Inférieur | Plus élevé |
| Utilisations courantes | Châssis, supports, éléments structurels, séries de production | Boîtiers en acier inoxydable, pièces en aluminium, tubes, soudures apparentes |
Si l'on devait résumer ce tableau en une seule ligne : le MIG est le procédé de production, le TIG est le procédé de précision. Tout le reste, pour choisir le bon procédé de soudage, découle de ce principe.
Un soudeur MIG fait passer le fil à travers une gaine jusqu'à la buse de contact, où le courant y est injecté et où un arc se forme avec la pièce à souder. Le gaz de protection circule autour de l'arc afin d'empêcher l'oxygène et l'azote de pénétrer dans le bain de fusion. Pour l'acier doux, un mélange composé à 75 % d'argon et à 25 % de CO₂ est le choix le plus courant en atelier.
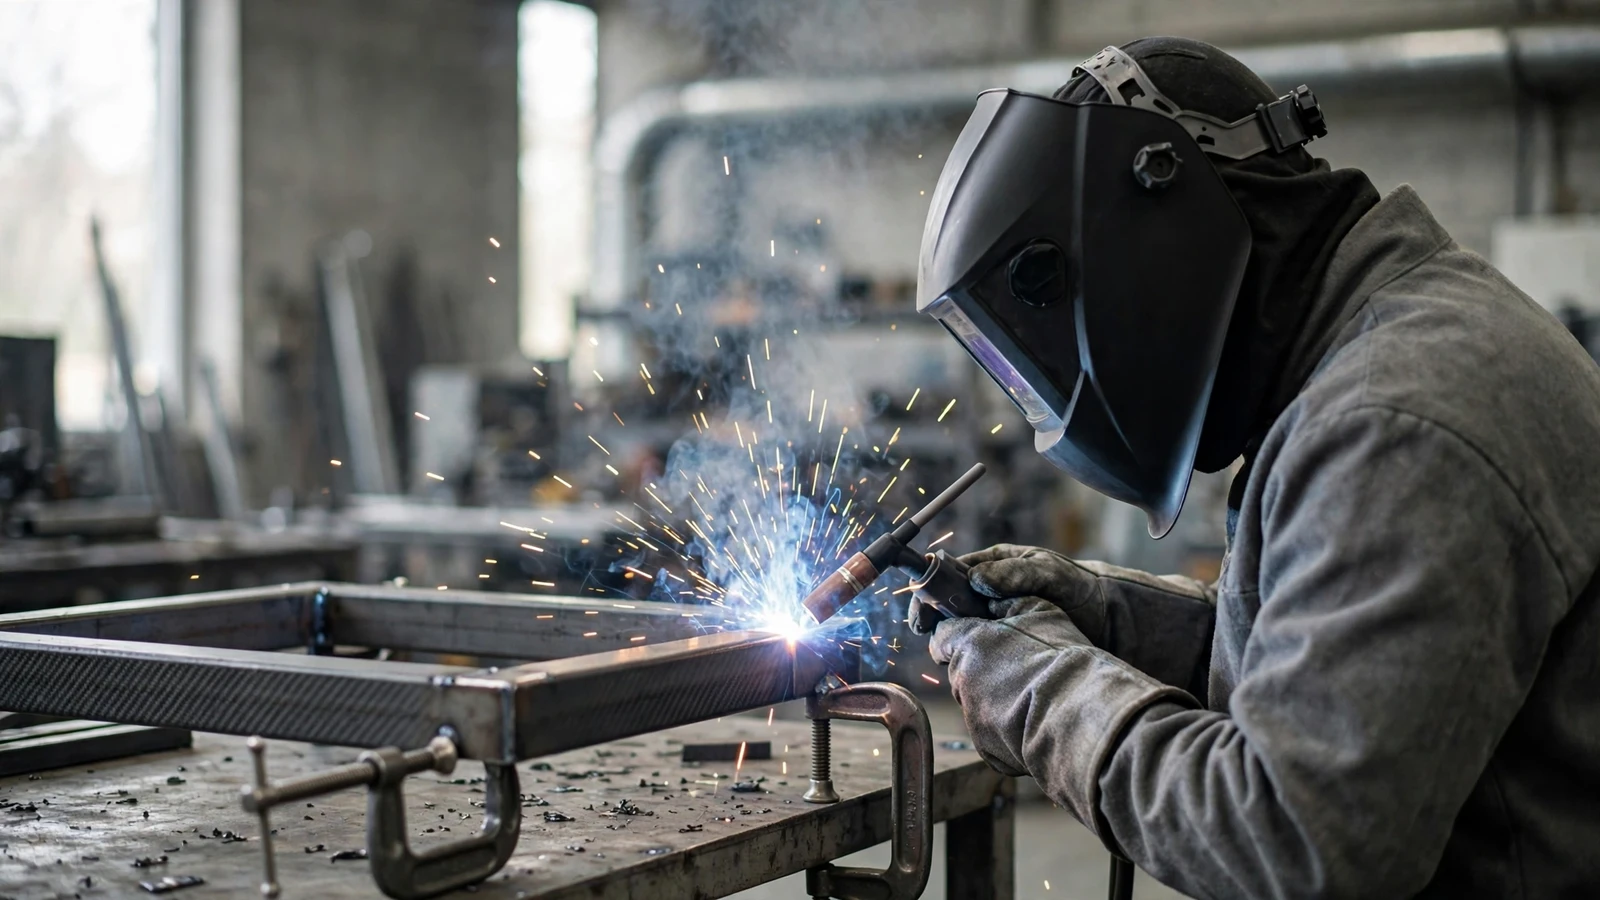
Le matériel de soudage MIG est simple : une source d'alimentation, un dévidoir, un pistolet et une bouteille de gaz. Le procédé MIG est généralement tolérant, et le soudage MIG est plus rapide sur les longs cordons grâce à des vitesses de soudage plus élevées et à une alimentation continue en fil.
Avantages du soudage MIG :
Limites :
Une torche de soudage TIG contient une électrode en tungstène affûtée à l'intérieur d'une coupelle à gaz. Le soudeur déclenche un arc électrique, forme un petit bain de fusion et y plonge une baguette d'apport selon les besoins. On utilise le courant continu pour l'acier et l'inox ; le courant alternatif est utilisé pour l'aluminium, car il permet de briser la couche d'oxyde résistante à la surface.
Le matériel de soudage TIG comprend une pédale et, pour les travaux plus lourds, une torche refroidie à l'eau. Le soudage TIG exige une grande stabilité de la main, et ce procédé est plus lent que le soudage MIG, mais il produit le cordon de soudure le plus net parmi les procédés à arc courants. Un soudeur TIG expérimenté est capable de contrôler la chaleur avec suffisamment de précision pour souder des pièces aussi fines qu'une feuille de papier d'aluminium ; ainsi, le soudage TIG offre un meilleur contrôle là où le soudage MIG offre la rapidité.
Avantages du soudage TIG :
Limites :
Aucun des deux procédés n'est automatiquement plus résistant, ce qui surprend bon nombre de personnes qui lisent les comparaisons entre le soudage TIG et le soudage MIG. Une soudure correctement réalisée, quel que soit le procédé utilisé, peut atteindre, voire dépasser, la résistance du métal de base, car celle-ci dépend de la fusion, du choix du métal d'apport et de la procédure de soudage.
C'est par sa régularité que le soudage TIG a forgé sa réputation. Son contrôle précis permet d'obtenir plus facilement une fusion complète et de réduire le nombre de défauts sur les matériaux fins et les assemblages critiques ; les soudures TIG sont donc moins susceptibles de masquer des défauts. Le soudage MIG, lorsqu'il est utilisé avec les réglages appropriés, permet de réaliser des soudures structurelles solides sur de l'acier plus épais et constitue le procédé standard pour la plupart de ces travaux.
Notre point de vue est simple : définir le procédé adapté à l'assemblage, puis prévoir un contrôle si la résistance est un critère essentiel. Une bonne procédure est plus importante que les inscriptions figurant sur la machine.
En termes de courbe d'apprentissage, les deux techniques ne sont pas comparables : le soudage MIG est plus facile à maîtriser, en particulier pour les débutants. La machine alimente le fil, le soudeur contrôle l'angle du pistolet et la vitesse d'avance, et la plupart des personnes parviennent à réaliser des soudures acceptables sur de l'acier doux après seulement quelques séances d'entraînement.
La technique de soudage revêt une importance bien plus grande avec le TIG, car le soudeur doit gérer simultanément la longueur de l'arc, l'angle de la torche, la baguette d'apport et l'intensité du courant. De nombreux soudeurs apprennent d'abord le MIG, puis passent au TIG une fois qu'ils comprennent le comportement du bain de fusion. Pour ceux qui choisissent une formation en vue de travaux de fabrication, les compétences en TIG sont souvent plus recherchées, précisément parce qu'elles prennent plus de temps à maîtriser.
C'est généralement là que se tranche la question du choix de la méthode de soudage, et plus particulièrement celle opposant le soudage TIG au soudage MIG, dans un atelier de fabrication. Le tableau reflète les pratiques courantes ; toutefois, la qualification des procédures et les spécifications du client prévalent sur celles-ci.
| Matériau et épaisseur | Choix habituel | Pourquoi |
|---|---|---|
| Acier doux, profilés et châssis de plus grande épaisseur | MIG | Vitesse et dépôt |
| Tôle d'acier doux, de faible épaisseur | TIG, ou MIG avec précaution | Le soudage TIG évite la perforation ; le soudage MIG est plus rapide si l'assemblage est bien réalisé |
| Acier inoxydable, apparent ou sanitaire | TIG | Soudures nettes, faible déformation, moins de retouches |
| Acier inoxydable, supports de fixation | MIG | Plus rapide là où l'apparence importe moins |
| Tôles d'aluminium et petites pièces | TIG (CA) | Meilleur contrôle et meilleur rendu esthétique |
| Aluminium épais, fabrication en série | Soudage MIG avec pistolet à bobine ou système push-pull | Dépôt plus important |
| Tubes en chromoly et à paroi mince | TIG | Contrôle sur les parois minces |
| Alliages de cuivre, titane | TIG | Réglage précis de la chaleur et du débit de gaz |
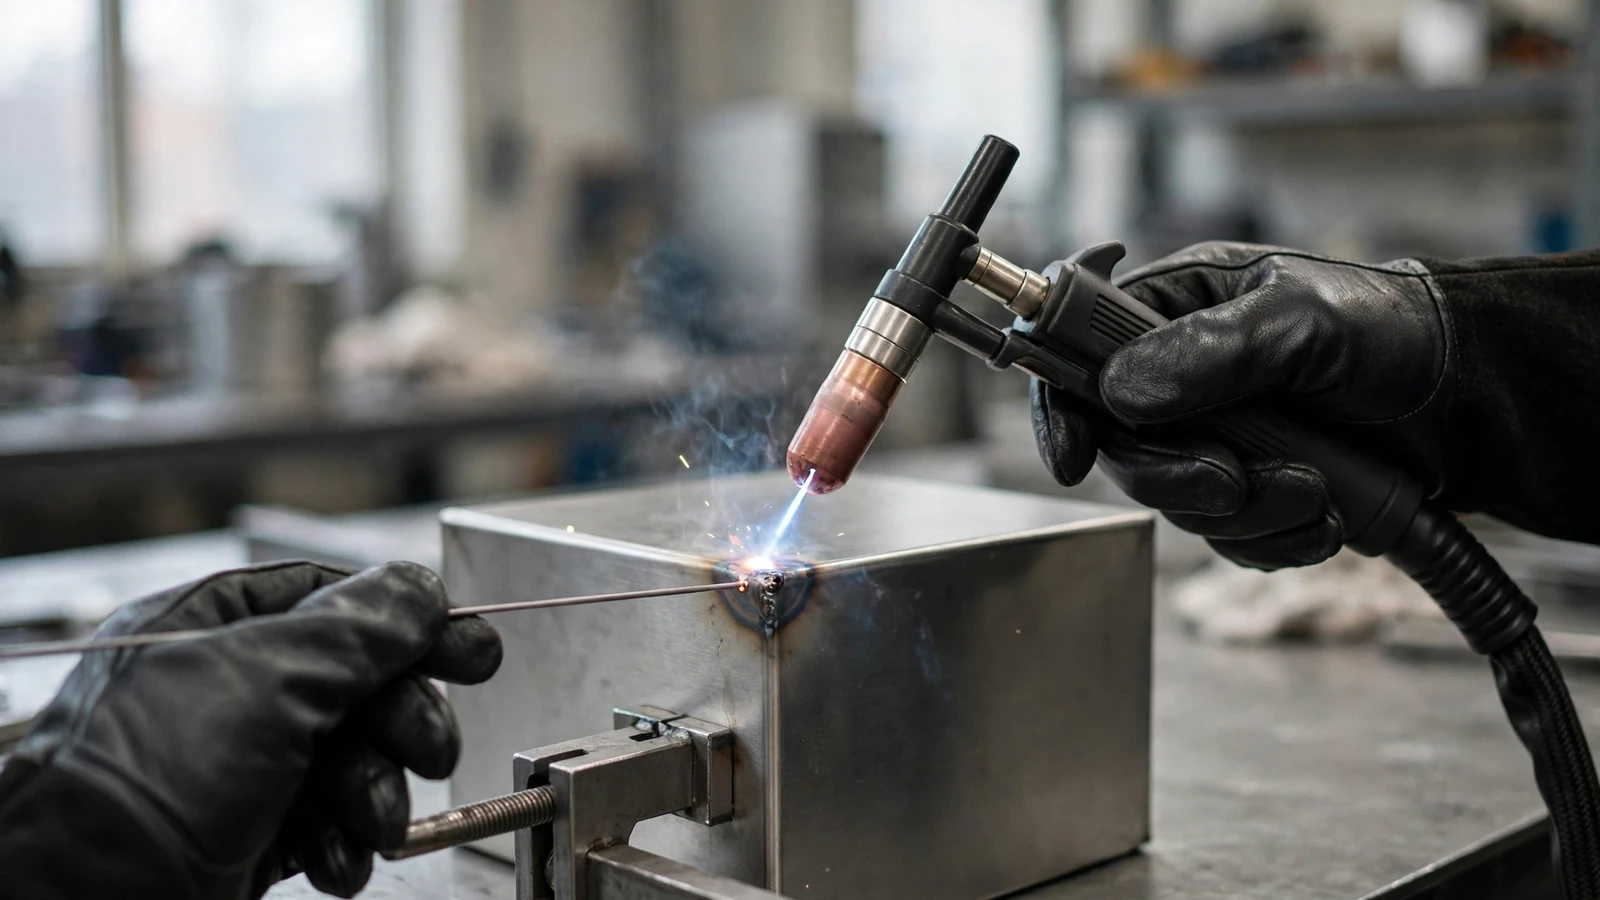
Les boîtiers fins en acier inoxydable illustrent bien pourquoi le choix entre les procédés MIG et TIG est important. Le MIG permet de les souder, mais la chaleur supplémentaire et les projections entraînent souvent davantage de déformation et nécessitent plus de retouches. Le TIG prend plus de temps au niveau de la torche, mais permet souvent de gagner du temps au final, car la pièce nécessite peu de redressage ou de meulage par la suite.
Si vous avez simplement besoin d'une réponse rapide pour savoir quel procédé de soudage choisir, répondez à ces questions dans l'ordre et arrêtez-vous dès que vous répondez “ oui ” à l'une d'entre elles :
Le type de soudure à utiliser varie d'un assemblage à l'autre, même au sein d'un même ensemble. Pour bon nombre des châssis que nous fabriquons, nous utilisons la soudure MIG pour la structure et la soudure TIG pour les éléments visibles ou de faible épaisseur.
Deux autres procédés sont souvent cités aux côtés du soudage MIG et du soudage TIG. Le soudage à l'arc avec électrode enrobée est également la solution la moins coûteuse à l'achat, ce qui explique sa popularité pour les réparations.
| Processus | Blindage | Idéal pour | Principal inconvénient |
|---|---|---|---|
| MIG (GMAW) | Gaz externe | Soudure rapide en atelier sur du métal propre | Le gaz s'échappe à l'extérieur |
| TIG (GTAW) | Gaz externe | Soudures précises, fines et visibles | Lent, haut niveau de compétence |
| Baguette (SMAW) | Revêtement de flux sur la tige | À l'extérieur, acier sale ou rouillé, réparations | Élimination des scories, moins propre |
| Fil à cœur fondu (FCAW) | Flux à l'intérieur du fil, gaz en option | Pour usage extérieur, en acier épais, à fort dépôt | Scories, davantage de fumées |
Dans le débat MIG, TIG ou électrode enrobée, l'électrode enrobée l'emporte en extérieur et sur chantier, le MIG offre une meilleure productivité en atelier, tandis que le TIG se distingue par sa qualité et son rendu esthétique. Le fil fourré se situe à mi-chemin entre le MIG et l'électrode enrobée, offrant une vitesse comparable à celle du MIG tout en résistant mieux au vent.
Le prix de l'équipement est le coût le plus souvent évoqué dans les comparaisons, mais pour les pièces de série, il s'agit rarement du facteur déterminant. Ce qui détermine généralement le coût unitaire :
Lorsqu'on compare le soudage MIG et le soudage TIG dans un devis, ce qui importe, c'est la durée totale, et non le temps passé à souder. Un panneau en inox soudé au TIG, livré sans finition, peut coûter moins cher qu'une version soudée au MIG qui nécessite un meulage et un redressage.
Voici les défauts que l'on observe le plus souvent sur les pièces soudées, ainsi que leurs causes habituelles.
Il s'agit pour la plupart de problèmes liés aux procédures, qui concernent aussi bien le soudage MIG que le soudage TIG, et non de problèmes liés au procédé lui-même. Opter pour le soudage TIG ne résoudra pas un problème de couverture insuffisante par le gaz, et opter pour le soudage MIG ne résoudra pas un problème d'ajustement insuffisant des pièces.
Si le procédé vous importe, indiquez-le sur le plan. Conformément à la norme AWS A2.4, la désignation du procédé figure à la fin du symbole de soudage : GMAW pour le MIG et GTAW pour le TIG. Notre guide sur interprétation des symboles de soudage explique où il se trouve et ce que signifie le reste du symbole.
Si vous ne précisez pas de procédé, c'est le fabricant qui choisira. Cela convient souvent, mais pour les soudures en inox apparentes, les assemblages étanches ou l'aluminium de faible épaisseur, préciser « GTAW » permet d'éviter toute mauvaise surprise.
Ce n'est pas vrai de manière générale ; cela dépend des travaux à réaliser. Le soudage TIG offre un meilleur contrôle, des soudures plus nettes et de meilleurs résultats sur les matériaux fins, l'acier inoxydable et l'aluminium. Le soudage MIG est plus rapide, plus facile à maîtriser et moins coûteux à l'unité sur l'acier plus épais. La plupart des ateliers de fabrication utilisent les deux procédés et choisissent celui qui convient le mieux à chaque assemblage.
Pas nécessairement. Les deux procédés permettent d'obtenir des soudures aussi résistantes que le métal de base lorsque la procédure, le métal d'apport et la fusion sont corrects. Le soudage TIG offre une plus grande régularité sur les assemblages fins et critiques, car son contrôle précis réduit les défauts. Le soudage MIG permet quant à lui de réaliser des soudures structurelles résistantes sur des matériaux plus épais, à condition d'utiliser les réglages appropriés et de procéder à des contrôles adéquats.
MIG. La machine alimente automatiquement le fil ; ainsi, un débutant n'a qu'à contrôler l'angle du pistolet et la vitesse de déplacement, ce qui lui permet de réaliser rapidement des soudures de bonne qualité sur de l'acier doux. Le TIG nécessite de coordonner simultanément le pistolet, la baguette d'apport et le réglage de l'intensité. De nombreux soudeurs commencent par le MIG et apprennent le TIG une fois qu'ils maîtrisent le comportement du bain de fusion.
Oui. Le soudage MIG de l'aluminium utilise de l'argon pur et, en général, un pistolet à bobine ou un système « push-pull », car le fil d'aluminium souple s'emmêle dans une gaine standard. Le soudage MIG est rapide et pratique pour les épaisseurs d'aluminium plus importantes en production. Pour les tôles d'aluminium fines ou les soudures où l'aspect esthétique est important, le soudage TIG à courant alternatif offre généralement un meilleur contrôle et une finition plus soignée.
Oui. Le soudage TIG nécessite toujours un gaz inerte de protection, généralement de l'argon pur, pour protéger l'électrode en tungstène et le bain de fusion. Sans ce gaz, le tungstène se consume et la soudure devient poreuse. Le soudage MIG utilise également du gaz en règle générale, bien que le fil fourré permette un soudage sans gaz, ce qui explique pourquoi ce type de fil est très apprécié pour les travaux en extérieur.
Le choix entre le soudage MIG et le soudage TIG dépend de la pièce à souder, et non du procédé. Optez pour le MIG lorsque vous recherchez la rapidité sur de l'acier épais et pour les assemblages de série. Privilégiez le TIG pour les tôles fines, l'acier inoxydable, l'aluminium et toute soudure devant présenter un aspect soigné ou résister à la pression. En cas de doute, décrivez le type de joint, le matériau et la finition souhaités, et laissez le fabricant vous proposer le procédé le plus adapté.
Chez Tuowei, nous utilisons ces deux procédés au sein de notre service de fabrication de tôles, aux côtés de découpe au laser et pliage de précision des métaux, c'est pourquoi les assemblages soudés sont planifiés depuis la découpe jusqu'à la finition. Pour plus d'informations, consultez notre présentation de En quoi consiste la fabrication de tôles ?.
Demandez un devis pour vos pièces soudées ou rendez-vous sur Précision Tuowei pour découvrir l'ensemble de nos capacités.
Sources et lectures complémentaires
Les recommandations relatives aux procédés reflètent les pratiques courantes en matière de fabrication. Les procédures de soudage homologuées et les spécifications du client prévalent toujours.