El moldeo por inyección es un proceso de fabricación que permite producir piezas introduciendo a presión material fundido en un molde metálico mecanizado con precisión, dejar que se enfríe y extraer la pieza terminada. Un molde puede repetir ese ciclo miles o millones de veces, por lo que la mayoría de los productos que utilizas a diario, desde fundas para el móvil hasta tapones de botellas, se han fabricado de esta manera. En el Reino Unido y en Europa, este mismo proceso se denomina «moldeo por inyección».
Respuesta breve: En el moldeo por inyección, los gránulos de polímero se funden en un cilindro calentado, el material fundido se inyecta a alta presión en un molde cerrado de acero o aluminio, se mantiene allí mientras se enfría y, a continuación, se abre el molde y se extrae la pieza. El molde es caro y su fabricación lleva semanas, pero cada pieza que se produce a partir de entonces cuesta muy poco y resulta prácticamente idéntica a la anterior.
Entonces, ¿en qué consiste el moldeo por inyección en la práctica y cuándo es la opción más adecuada para tu pieza? Esta guía explica paso a paso cómo funciona el proceso de moldeo por inyección, qué funciones desempeñan la máquina y el molde, qué materiales se pueden utilizar y cuáles son los costes y riesgos reales. Está dirigida a ingenieros y responsables de compras que deben decidir si una pieza debe ser moldeado, mecanizado o impreso.
Cuando la gente pregunta qué es el moldeo por inyección de plástico, normalmente se refiere al moldeo de termoplásticos, que abarca la gran mayoría de las piezas de plástico moldeadas. Los termoplásticos, como el ABS, el polipropileno y el nailon, se ablandan al calentarse y se endurecen al enfriarse, por lo que pueden fundirse, moldearse y volver a solidificarse sin que cambie su composición química.
Hay tres elementos que interactúan en cada pieza moldeada:
El molde es el elemento más caro y lento. Una vez que está listo, la prensa puede fabricar una nueva pieza cada pocos segundos o cada pocos minutos, dependiendo del tamaño de la pieza y del grosor de sus paredes. Esa relación —un elevado coste inicial de utillaje y un precio por pieza muy rentable— determina prácticamente todas las decisiones relacionadas con el proceso.
Este método no se limita a los termoplásticos. El moldeo por inyección de metal utiliza polvo metálico mezclado con un aglutinante; los termoendurecibles, como el epoxi, se curan con calor en lugar de fundirse; y la goma de silicona líquida (LSR) se moldea de forma similar. Esta guía se centra en los termoplásticos, ya que es por donde suelen empezar la mayoría de los compradores.
Si quieres entender cómo funciona el moldeo por inyección, sigue un ciclo de moldeo desde que el molde está cerrado hasta que se obtiene la pieza acabada. Cada ciclo repite los mismos cinco pasos.
Las dos mitades del molde se cierran y la unidad de sujeción las bloquea entre sí. Las fuerzas de sujeción, medidas en toneladas, deben ser lo suficientemente elevadas como para mantener el molde cerrado mientras el plástico fundido ejerce presión contra él. Si la fuerza es insuficiente, el material se escapa por la línea de separación en forma de rebaba fina, un defecto habitual. Elegir el tamaño adecuado de la prensa es un cálculo en sí mismo, basado en el área proyectada de la pieza y en la presión que necesita el material.
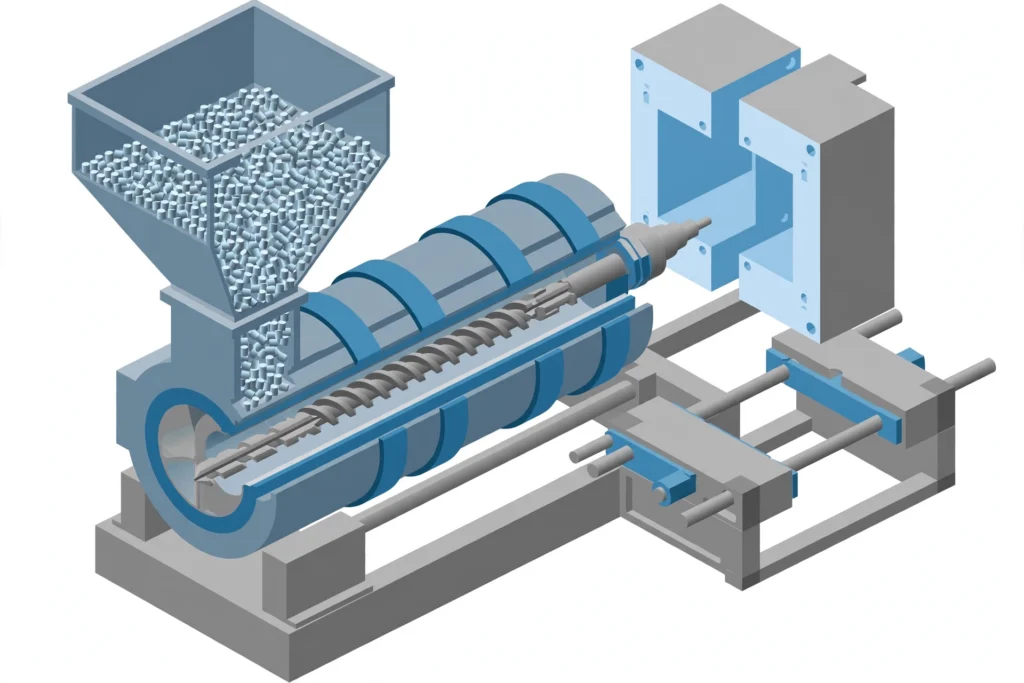
Un tornillo sinfín giratorio situado en el interior de un cilindro calentado funde los gránulos y acumula un volumen medido de material fundido, denominado «dosificación». A continuación, el tornillo sinfín avanza como un émbolo para inyectar el material fundido a través de la boquilla y el canal de inyección, a lo largo de los canales de distribución y a través de la entrada, hasta la cavidad. La fluidez de una resina determina la facilidad con la que llena paredes delgadas y trayectorias de flujo largas.
El plástico se contrae al enfriarse. Para compensar esto, la máquina mantiene la presión sobre la masa fundida una vez que se ha llenado la cavidad, inyectando un poco más de material. Esta fase de compactación evita que se formen marcas de hundimiento y huecos en las zonas más gruesas. Finaliza cuando la entrada se solidifica y ya no puede entrar más material.
El enfriamiento suele ser la fase más larga del ciclo. El agua circula por los canales del molde y extrae el calor hasta que la pieza adquiere la rigidez suficiente para ser expulsada. El espesor de las paredes es el factor que más influye en el tiempo de enfriamiento, por lo que los diseñadores procuran que sean finas y uniformes. Mientras tanto, el tornillo ya está fundiendo el material para la siguiente inyección.
El molde se abre y un pasador de expulsión —normalmente varios— empuja la pieza fuera del núcleo. El molde se vuelve a cerrar y comienza el siguiente ciclo. El material que queda en los canales de inyección se tritura y se reutiliza o, en el caso de un molde de canal caliente, ni siquiera llega a solidificarse.
Así es como funciona el moldeo por inyección en la planta de producción: los mismos cinco pasos, repetidos con un estricto control de la temperatura, la presión, la velocidad y el tiempo. Pequeños cambios en cualquiera de ellos alteran la pieza, por lo que los parámetros del proceso se registran y se fijan una vez que las primeras muestras superan la inspección. Algunos ingenieros dividen el ciclo en dos fases, el llenado y el enfriamiento, pero los cinco pasos anteriores ofrecen una visión más clara de dónde surgen los problemas.
La mayoría de las prensas cuentan con las mismas tres secciones principales:
| Sección | Partes principales | Para qué sirve |
|---|---|---|
| Unidad de inyección | Tolva, cilindro, tornillo recíproco, bandas calefactoras, boquilla | Funde los gránulos e inyecta la dosis |
| Unidad de sujeción | Placas de presión, barras de sujeción, sistema de sujeción hidráulico o eléctrico | Abre, cierra y mantiene el molde cerrado |
| Molde (herramienta) | Cavidad, núcleo, canales de distribución, entradas de material, canales de refrigeración, pasadores de expulsión | Da forma a la pieza y la enfría |
Conocer cómo funciona el moldeo por inyección a nivel del molde permite explicar la mayoría de los problemas de calidad. El molde merece más atención de la que suele recibir, ya que casi todos los problemas relacionados con las dimensiones o el acabado superficial se remontan al diseño del molde. La ubicación de las entradas determina el flujo del material y dónde se forman las líneas de soldadura. La disposición de los canales de refrigeración determina la uniformidad con la que se enfría la pieza y si se deforma. Los ángulos de desmoldeo determinan si la pieza se desmolda limpiamente.
Los moldes suelen estar fabricados en aluminio o acero para herramientas endurecido:
La vida útil de un molde suele describirse mediante las clases de moldes de la SPI. Un molde de clase 101 está diseñado para más de 1 000 000 de ciclos, mientras que un molde prototipo de clase 105 puede que solo alcance unos pocos cientos. Si quieres saber en qué se invierte el dinero destinado al utillaje, nuestro Desglose de los costes del molde de inyección analiza cada factor de coste.
La elección del material influye en la resistencia, la rigidez, la resistencia al calor, la resistencia química, el aspecto, la contracción y el precio. Estos son los materiales que se utilizan con mayor frecuencia para fabricar piezas de plástico:
| Material | Características principales | Piezas habituales |
|---|---|---|
| ABS | Resistente, fácil de moldear, con un buen acabado superficial de las piezas | Carcasas, cajas, productos de consumo |
| Polipropileno (PP) | De bajo coste, resistente a los productos químicos, flexible | Tapas, cierres, bisagras flexibles, envases |
| Policarbonato (PC) | Transparente, con una resistencia al impacto muy elevada | Lentes, fundas, piezas de seguridad |
| Nailon (PA) | Resistentes, resistentes al desgaste, a menudo reforzados con fibra de vidrio | Engranajes, casquillos, abrazaderas estructurales |
| POM (acetal) | Rígido, de baja fricción, dimensionalmente estable | Engranajes de precisión, encajes a presión |
| Polietileno (HDPE, LDPE) | Económico, resistente y a prueba de humedad | Contenedores, depósitos, envases |
| TPE y TPU | De textura similar al caucho, con gran elongación | Empuñaduras, juntas, asas sobremoldeadas |
Los grados sin relleno fluyen con mayor facilidad y proporcionan una superficie de mejor calidad. Los grados con relleno de vidrio aumentan la rigidez y la resistencia al calor, pero desgastan el molde más rápidamente y pueden deformarse si las fibras se alinean de forma irregular.
Nuestra opinión: Elige primero el material en función de las condiciones de funcionamiento de la pieza y las propiedades mecánicas requeridas; a continuación, comprueba su moldeabilidad. Una resina que parezca perfecta en la ficha técnica puede provocar deformaciones o tiempos de ciclo prolongados si el diseño de la pieza no se adapta a ella.
El proceso estándar tiene varias variantes, cada una de las cuales resuelve un problema de diseño concreto:
Entonces, ¿qué aplicaciones tiene el moldeo por inyección de plástico en los productos reales? Casi cualquier pieza que se necesite fabricar en grandes cantidades es susceptible de ser fabricada mediante este proceso, lo que le confiere un amplio abanico de aplicaciones:
El denominador común es la repetibilidad. Cuando hay que fabricar miles de piezas idénticas con las mismas dimensiones y superficie, este proceso es difícil de superar. Un molde con varias cavidades puede incluso producir varias piezas por ciclo, lo que reduce aún más el coste de producción.
Todo proceso conlleva ventajas e inconvenientes. Estos son los que más importan a la hora de tomar una decisión:
| Ventajas | Desventajas |
|---|---|
| Coste por pieza muy bajo en series de gran volumen | Elevado coste inicial de utillaje |
| Tiempos de ciclo rápidos, a menudo de unos segundos por pieza | La construcción del molde lleva varias semanas |
| Excelente repetibilidad entre piezas | Los cambios de diseño una vez fabricadas las herramientas resultan costosos |
| Geometría compleja con nervadura, saliente o encaje a presión | Las normas de diseño limitan el espesor de las paredes y cada socavado |
| Amplia gama de materiales y colores | No resulta rentable para cantidades muy pequeñas |
| Pocas pérdidas de material, poco tratamiento posterior | El tamaño de la pieza viene determinado por el tamaño de la prensa |
La mayor desventaja es aquella que los compradores suelen subestimar: un cambio en el diseño una vez fabricado el molde implica modificar acero endurecido. Añadir material a una pieza suele ser tan sencillo como mecanizar una mayor parte del molde. En cambio, eliminar material puede suponer soldar y volver a mecanizar la herramienta. Por eso las revisiones de diseño previas a la fabricación de las herramientas permiten ahorrar tanto dinero.
El moldeo por inyección rara vez es la única opción. Otros procesos de fabricación, como el mecanizado CNC y los métodos aditivos, suelen competir por la misma pieza, y la elección adecuada depende principalmente del número de piezas, del material y de lo definido que esté el diseño.
| Factor | Moldeo por inyección | Mecanizado | Impresión 3D |
|---|---|---|---|
| La mejor cantidad | De cientos a millones | De 1 a unos pocos miles | De 1 a unos cientos |
| Coste inicial | Alto (moho) | Bajo | Muy bajo |
| Coste por pieza | Muy bajo en volumen | De medio a alto | De medio a alto |
| Plazo de entrega de la primera pieza | Semanas | Días | Días |
| Cambios de diseño | Caro | Fácil | Fácil |
Una regla práctica: crea prototipos mediante mecanizado o impresión hasta que el diseño deje de cambiar y, a continuación, pasa a la fabricación con molde. Para una comparación más detallada, lee nuestra guía sobre Mecanizado CNC frente al moldeo por inyección.
La mayoría de los problemas de moldeo se originan en la fase de diseño, mucho antes de la primera inyección. Estas directrices reflejan lo que los ingenieros de Tuowei comprueban durante las revisiones de diseño para la fabricabilidad (DFM):
Cuando surgen problemas con las piezas, los más habituales son las marcas de hundimiento, la deformación, los rellenos insuficientes, las rebabas y las líneas de soldadura. Nuestro artículo sobre defectos comunes del moldeo por inyección explica la causa y la solución de cada uno de ellos.
El coste total se compone de dos partes: el molde y las piezas.
El umbral de rentabilidad se alcanza antes de lo que mucha gente espera. Cuando se necesitan entre unos cientos y unos miles de piezas idénticas, el molde suele amortizarse por sí solo en comparación con el mecanizado o la impresión de cada pieza.
En Precisión Tuowei, los proyectos de moldeo comienzan con una revisión gratuita del diseño para la fabricación (DFM) y un análisis del flujo en el molde antes de que se corte el acero. Nuestro servicios de moldeo por inyección de plástico Abarcamos desde la fabricación de prototipos hasta la producción en serie, con prensas de entre 90 y 830 toneladas. Fabricamos moldes de aluminio y acero a través de nuestra utillaje para moldes de inyección equipo. Los plazos habituales son: primeras muestras en unas 2 semanas y producción en unas 4 semanas.
Los controles de calidad se llevan a cabo en tres fases: pruebas de moldeo previas a la producción, supervisión durante el proceso de la temperatura, la presión y la velocidad, e inspección final con máquinas de medición por coordenadas (CMM) y colorímetros. Si no estás seguro de si tu pieza debería moldearse, envíanos el archivo CAD. Un ingeniero te dirá con total sinceridad si lo mejor es empezar por el mecanizado o la impresión.
El moldeo por inyección consiste en rellenar un molde metálico de forma precisa con plástico fundido. El plástico se inyecta a presión, se enfría hasta solidificarse y sale del molde como una pieza acabada. A continuación, el mismo molde fabrica la siguiente pieza idéntica.
La principal desventaja es el coste inicial del molde y el plazo de entrega. La fabricación de un molde de producción puede llevar varias semanas, y los cambios de diseño posteriores resultan costosos. Para cantidades muy pequeñas, el mecanizado o la impresión 3D suelen ser más económicos.
La vida útil de un molde depende del material y de la calidad de fabricación. Según las clases de la SPI, un molde de acero de Clase 101 está diseñado para más de un millón de ciclos, mientras que los moldes prototipo de aluminio pueden durar desde unos cientos hasta varios miles de inyecciones.
Los plásticos más comunes son el polipropileno, el ABS, el polietileno, el policarbonato, el nailon y el acetal. Cada uno de ellos ofrece un equilibrio diferente entre coste, resistencia, resistencia al calor y aspecto, por lo que la elección adecuada depende de cómo y dónde se vaya a utilizar la pieza acabada.
No hay una cifra fija, pero la fabricación con moldes suele empezar a ser rentable a partir de unos cientos o unos miles de piezas. Por debajo de esa cantidad, el coste del molde por pieza es elevado, por lo que el mecanizado o la impresión suelen resultar más económicos en general.