

Por Owen Lin, ingeniero de Tuowei Precision · Noviembre de 2026
La fabricación de chapas metálicas es el proceso mediante el cual se transforman las chapas metálicas planas en piezas acabadas mediante su corte, plegado, unión y acabado. A láser Una punzonadora recorta la pieza plana, una prensa plegadora le da forma tridimensional y las piezas se unen mediante soldadura, remaches o herrajes insertados.
Las cajas, los soportes, los chasis y los paneles se fabrican todos de esta manera. Entonces, ¿en qué destaca la fabricación de chapa? En la producción de piezas resistentes y ligeras, con paredes en su mayoría uniformes, fabricadas rápidamente y sin necesidad de costosas herramientas de moldeo.
Respuesta breve: La fabricación de chapa metálica es un conjunto de procesos de fabricación que consisten en dar forma a láminas metálicas finas, normalmente de menos de 6 mm de espesor, para convertirlas en piezas. Las cuatro etapas principales son el corte de la pieza en bruto plana, su conformado mediante plegados, la unión o el ensamblaje de las piezas y el acabado de la superficie. Es adecuada tanto para prototipos como para series de producción, en acero, acero inoxidable, aluminio y aleaciones de cobre.
Esta guía explica paso a paso cada fase del proceso, los materiales y las tolerancias que hay que tener en cuenta, cuánto cuesta la obra y los errores de diseño que ralentizan la mayoría de los proyectos.
El término «fabricación» se refiere al proceso de construir algo mediante el trabajo y el ensamblaje de material, a diferencia de la fundición a partir de un líquido o el mecanizado a partir de un bloque sólido. En la fabricación de chapa, cada pieza parte de una lámina plana de espesor constante. Su forma se consigue eliminando material alrededor del contorno y doblando lo que queda.
Ese espesor constante es la característica que la define. Una pieza de chapa metálica tiene el mismo espesor de pared en todas partes, salvo pequeñas variaciones locales en los pliegues. No es posible incorporar nervaduras, salientes ni secciones de mayor espesor tal y como se hacen en una pieza mecanizada o fundida. La rigidez proviene, en cambio, de las bridas, los pliegues y los elementos conformados.
La mayoría de los talleres consideran «chapa» a los materiales de hasta unos 6 mm (0,25 pulgadas) de espesor. Los materiales más gruesos suelen denominarse «placa» y se procesan con maquinaria de corte y conformado de mayor tamaño. El espesor suele indicarse mediante un número de calibre, pero los calibres tienen un significado diferente para el acero y el aluminio, por lo que nuestro tabla de espesores de chapa metálica Vale la pena comprobarlo antes de dar por definitivo un diseño.
Cuando la gente pregunta por los tres tipos de fabricación de metales, normalmente se refiere a las tres operaciones básicas por las que pasa toda pieza fabricada:
A menudo se añade el acabado como cuarta fase. Algunas fuentes clasifican el trabajo de forma diferente, por ejemplo, por sectores (fabricación estructural, comercial e industrial), por lo que la respuesta depende de quién la plantee. Para el diseño de piezas, la división en corte, plegado y unión es la más útil.
Una pieza a medida típica pasa por el proceso de fabricación de chapa metálica en este orden:
En el caso de un soporte sencillo, los pasos del 3 al 8 pueden llevar unos días. Una carcasa soldada y con recubrimiento en polvo lleva más tiempo, ya que la soldadura, el esmerilado y el recubrimiento añaden cada uno su propio tiempo de espera. La mayoría de los retrasos que observamos se producen antes de que comience el corte, cuando hay que devolver un plano al cliente para corregir un pliegue que no se puede realizar.
El corte permite obtener la pieza en bruto plana y suele ser la primera fase de mecanizado en la fabricación de chapa. Las principales opciones son:
Nuestra opinión: para piezas personalizadas de espesor medio o inferior, el corte por láser es la opción más adecuada por defecto, ya que permite cambiar de diseño a diseño sin costes de utillaje. El punzonado resulta rentable cuando una pieza tiene docenas de orificios idénticos o elementos conformados y se fabrica en grandes volúmenes.
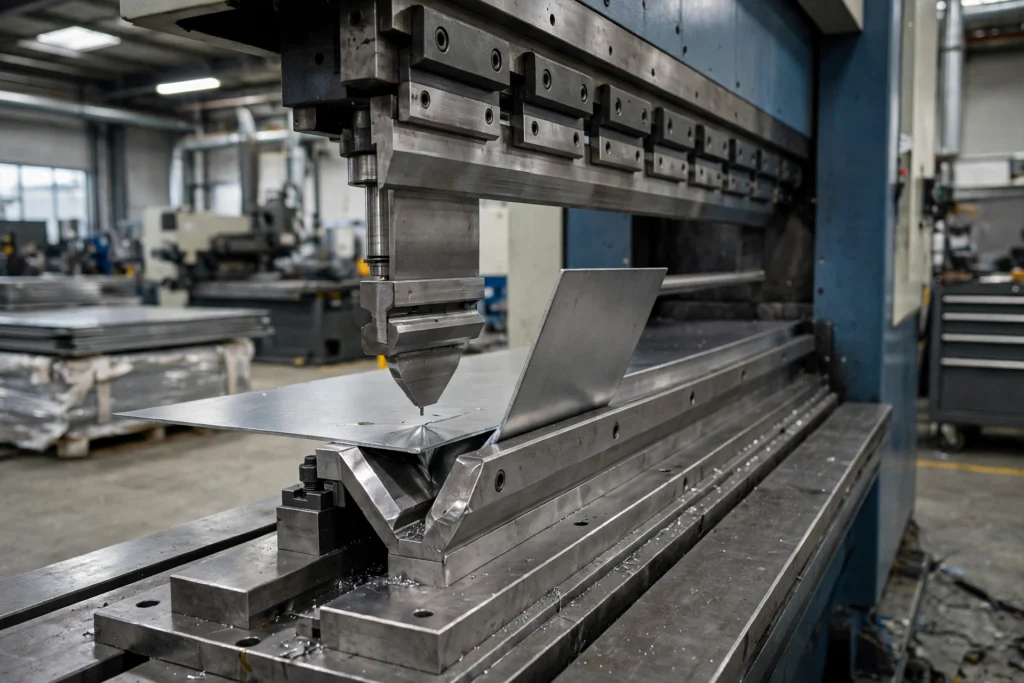
El conformado da forma a la pieza en bruto plana. En la fabricación a medida de chapas metálicas, el plegado en una prensa plegadora es, con diferencia, la operación más habitual. Un punzón empuja la chapa hacia una matriz en forma de V hasta que alcanza el ángulo deseado.
Cada curva tiene un radio interior, y el metal recupera ligeramente su forma original cuando se retira el punzón. Los buenos talleres tienen en cuenta ambos factores. Nuestro servicios de plegado de metal En esta página se enumeran los radios y las tolerancias angulares con los que trabajamos. Nuestra guía sobre Cómo doblar chapa metálica trata en detalle el factor K, el margen de curvatura y la recuperación elástica.
Una vez conformadas las piezas, se ensamblan para formar conjuntos. Los métodos más habituales son:
| Método | Cómo funciona | Ideal para |
|---|---|---|
| Soldadura MIG (GMAW) | Soldadura por arco con alimentación de alambre | Soldaduras rápidas en acero y secciones de mayor espesor |
| Soldadura TIG (GTAW) | Arco de tungsteno con material de aportación independiente | Soldaduras limpias y precisas en acero inoxidable y aluminio |
| Soldadura por puntos | Soldadura por resistencia en los puntos de solapamiento entre las chapas | Conjuntos de láminas de gran volumen |
| Fascinante | Juego de fijaciones mecánicas que atraviesan ambas chapas | Unión de metales diferentes, sin calor |
| Herrajes de fijación automática | Tuercas, pernos y separadores embutidos en la chapa | Roscas en chapa fina |
| Fijaciones | Tornillos y pernos | Piezas que deben desmontarse para su mantenimiento |
La soldadura es resistente, pero genera calor, deformaciones y requiere tiempo de limpieza. Los humos de soldadura y la radiación del arco también deben controlarse adecuadamente, y la OSHA se encarga de soldadura, corte y soldadura fuerte riesgos en la industria en general. Cuando el diseño lo permite, un pliegue o un inserto prensado suele resultar más económico y ofrecer un resultado más uniforme que una soldadura.
La chapa en bruto rara vez se envía tal cual, y el acabado suele ser la fase más larga de un trabajo de fabricación de chapas. Entre los acabados más habituales se incluyen:
El acabado suele realizarse después del conformado y la soldadura, por lo que el recubrimiento no se agrieta en las curvas. Además, aporta mayor espesor, lo cual es importante para ranuras estrechas y herrajes de ajuste a presión.
En la mayor parte de los procesos de fabricación de chapas metálicas se utilizan unas pocas aleaciones estándar:
| Material | Puntos fuertes | Aspectos a tener en cuenta |
|---|---|---|
| Acero laminado en frío | Económico, resistente, fácil de moldear y soldar | Necesita un recubrimiento o un chapado para resistir el óxido |
| Acero galvanizado | El recubrimiento de zinc protege contra la corrosión | La soldadura quema el zinc y desprende humos |
| Acero inoxidable 304 / 316 | Resistente a la corrosión, acabado limpio | Más difícil de moldear, mayor recuperación elástica, mayor coste |
| Aluminio 5052 | Ligero, se moldea bien, buena resistencia a la corrosión | Es más blando y se raya con facilidad |
| Aluminio 6061 | Más resistente que el 5052 | Puede romperse en curvas cerradas; necesita radios más amplios |
| Cobre y latón | Excelente conductividad | Es caro, es delicado y se raya con facilidad |
Para las piezas de aluminio dobladas, solemos recomendar el 5052 en lugar del 6061, ya que el 5052 admite curvas cerradas sin agrietarse. Elige el 6061 solo cuando la pieza necesite realmente una mayor resistencia, y utilízalo con radios de curvatura más amplios.
Las piezas de chapa metálica presentan una buena precisión, pero las tolerancias se acumulan con cada pliegue, por lo que son más holgadas que en las piezas mecanizadas. Estas son las tolerancias generales de nuestros servicios de fabricación de chapa metálica:
| Característica | Tolerancia típica |
|---|---|
| Tolerancias generales (metales) | ISO 2768-c |
| Características del corte | ±0,2 mm (±0,008 pulgadas) |
| Ángulo de flexión | ±1,0° |
| Curvatura hasta el borde | ±0,254 mm (±0,010 pulgadas) |
| Curvatura hasta el orificio | ±0,2 mm (±0,008 pulgadas) |
ISO 2768-1 define clases de tolerancia generales para las cotas que no tienen una tolerancia específica indicada en el plano. La especificación de una clase te permite aplicar tolerancia solo a los elementos que realmente importan. Las cotas que atraviesan varios pliegues variarán más de lo que sugiere esta tabla, por lo que debes cotizar los elementos críticos de la misma brida siempre que sea posible.
Un fabricante de chapas metálicas convierte los planos en piezas. En una jornada habitual, eso implica leer planos y modelos 3D, programar cortadoras láser y prensas plegadoras, preparar las herramientas, doblar y soldar piezas, e inspeccionarlas. En un taller de fabricación por encargo, los operarios e ingenieros también revisan los diseños de los clientes, sugieren cambios que faciliten la fabricación de una pieza y planifican el orden de las operaciones.
Es un trabajo que requiere mucha destreza. Hoy en día, la mayoría de las máquinas de fabricación de chapas metálicas son CNC, pero conseguir que una pieza con múltiples pliegues quede bien depende de la secuencia de plegado, la elección de las herramientas y la compensación de la recuperación elástica, y todo ello se consigue tanto con la experiencia como con el software.
| Ventajas | Limitaciones |
|---|---|
| Se necesitan pocas herramientas, o ninguna, para las piezas cortadas con láser y plegadas en prensa plegadora | El espesor constante de la pared limita la geometría de la pieza |
| Plazo de entrega rápido, desde el archivo CAD hasta la pieza | Las tolerancias se acumulan en las curvas |
| Resistente y ligero para el material con el que está fabricado | Las formas tridimensionales complejas requieren soldadura o numerosos pliegues |
| Se adapta desde un prototipo hasta miles de piezas | La soldadura provoca deformaciones y supone más trabajo |
| Amplia variedad de metales y acabados | El coste por pieza sigue siendo superior al del estampado cuando el volumen es muy elevado |
La chapa metálica suele ser más económica que el mecanizado para la fabricación de carcasas y soportes, ya que se desperdicia mucho menos material en forma de virutas. Para una comparación más detallada sobre las carcasas de componentes electrónicos, consulta nuestra guía sobre Chapa metálica frente al mecanizado CNC para cajas de aluminio.
La mayoría de los problemas en la fabricación de chapas metálicas tienen su origen en el CAD. Estos son los problemas que señalamos con mayor frecuencia:
Es el proceso de fabricar piezas a partir de chapas metálicas planas. La chapa se corta según la forma deseada, se dobla para darle una forma tridimensional, se une mediante soldaduras o elementos de fijación y, finalmente, se le da el acabado definitivo. Algunos ejemplos cotidianos son las carcasas de los ordenadores, las cajas eléctricas, los soportes, las rejillas de ventilación y los paneles de los electrodomésticos, todos ellos fabricados con chapa metálica fina de un solo espesor.
Las operaciones básicas son fáciles de explicar, pero llevarlas a cabo con precisión requiere habilidad. Los fabricantes deben planificar las secuencias de plegado, compensar la recuperación elástica, controlar la deformación por soldadura y mantener las tolerancias a lo largo de varios plegados. Las modernas cortadoras láser CNC y las prensas plegadoras permiten obtener resultados repetibles, pero una buena configuración sigue dependiendo de personal con experiencia.
La diferencia radica en el grosor. La mayoría de los fabricantes denominan «chapa» a los materiales con un grosor de hasta unos 6 mm (0,25 pulgadas), y «placa» a los que superan esa medida. La placa requiere equipos de corte y conformado más potentes, radios de curvatura mayores y más fuerza, por lo que se utiliza para piezas estructurales en lugar de para carcasas y soportes.
El coste depende del material, el grosor, el tamaño de la pieza, el número de pliegues, la soldadura, los herrajes, el acabado y la cantidad. El corte por láser y el plegado con prensa plegadora no requieren utillaje específico, por lo que los prototipos siguen siendo asequibles. La soldadura y los acabados estéticos suelen ser los que más encarecen el producto, por lo que prescindir de ellos en el diseño suele suponer un ahorro mayor que cambiar de material.
El proceso de conformado de chapa es otro nombre para la misma secuencia: cortar la pieza en bruto plana, darle forma mediante pliegues o estampado, unir las piezas y dar el acabado a la superficie. Los talleres añaden el desbarbado, la inserción de herrajes y la inspección entre esas fases, en función de lo que requiera la pieza.
En Precisión Tuowei Reunimos en una misma planta los procesos de corte por láser, plegado con prensa plegadora, soldadura, inserción de herrajes y acabados, con un parque de más de 100 máquinas, entre las que se incluyen cortadoras láser, plegadoras y soldadoras. Trabajamos con más de 20 materiales y ofrecemos más de 10 acabados superficiales; además, las piezas sencillas pueden enviarse en tan solo 3 días. Nuestro sistema de calidad cuenta con las certificaciones ISO 9001:2015 e ISO 13485.
Envía un archivo STEP y un plano indicando el material, el espesor, la cantidad y el acabado. Nuestros ingenieros revisan cada diseño antes de elaborar el presupuesto y señalan los pliegues, los orificios y las bridas que puedan plantear problemas. Puedes empezar con nuestro fabricación de chapa metálica página de servicios.
Sobre el autor: Owen Lin es ingeniero en Tuowei Precision. Se encarga de planificar los procesos de fabricación y de utillaje, y colabora con el equipo de calidad para garantizar la uniformidad de cada lote.





