¿Necesita soluciones de mecanizado expertas? Nuestro equipo de Tuowei Proto está aquí para ayudarle con todas sus necesidades de fabricación. Póngase en contacto con nosotros hoy mismo para obtener un presupuesto para sus proyectos en curso o futuros.
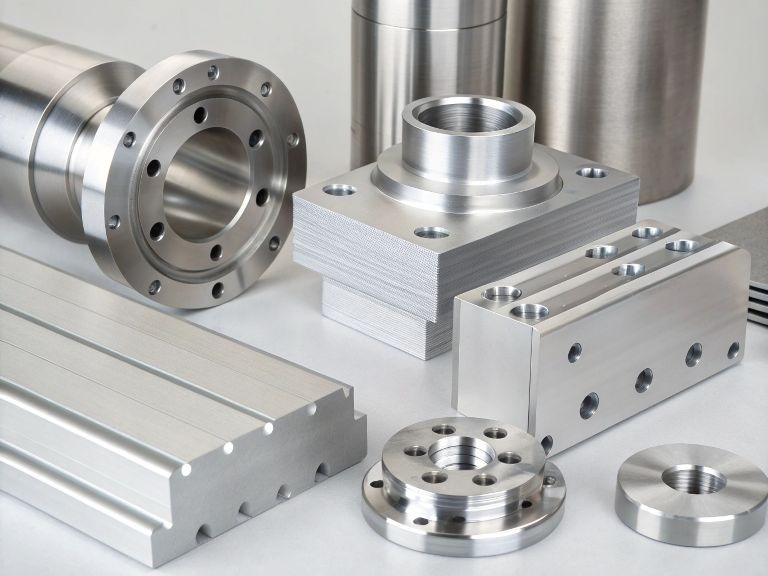
La mejor aleación de aluminio para Mecanizado CNC, en la mayoría de los casos, es el 6061-T6 o el 6061-T651, que ofrece un excelente equilibrio entre resistencia y facilidad de mecanizado. Se corta con precisión, se anodiza de forma uniforme, se suelda y es más económico que los grados de alta resistencia, lo que lo convierte en ideal para piezas CNC. Otras aleaciones solo se utilizan cuando una pieza requiere algo que el 6061 no puede ofrecer: mayor resistencia (7075), mejor resistencia a la fatiga (2024), resistencia al agua salada (5083), planitud sin tensiones (MIC-6) o un torneado muy rápido (2011).
Respuesta breve: Empieza con el 6061. Pasa al 7075-T651 cuando un cálculo de carga indique que el 6061 es demasiado débil; al 2024-T351 para cargas de tracción cíclicas; al 6082 cuando así lo exija un plano europeo; al MIC-6 para placas planas y accesorios, y al 5052 o al 5083 para piezas conformadas o de uso marítimo. Evita elegir una aleación más resistente “por si acaso”.
A continuación, repasamos una por una diez calidades de aluminio, incluidas las aleaciones de la serie 6xxx; después, indicamos cuál elegir para los tipos de piezas más habituales, qué debe indicarse en el plano y cuáles son las calidades que plantean más problemas en la práctica.
En el marco del sistema gestionado por La Asociación del Aluminio, el primer dígito del número de una aleación forjada indica cuál es su principal elemento de aleación:
| Serie | Elemento de aleación principal | ¿Se puede someter a tratamiento térmico? | Ejemplos de mecanizado |
| Las aleaciones de la serie 1xxx son conocidas por su excelente resistencia a la corrosión. | Aluminio puro (99%+) | No | 1100 |
| 2xxx | Cobre | Sí | 2011, 2014, 2017A, 2024 |
| 5xxx | Magnesio | No | 5052, 5083 |
| 6xxx | Magnesio y silicio | Sí | 6061, 6063, 6082 |
| 7xxx | Zinc | Sí | 7050, 7075 |
Las letras y los dígitos que siguen al guión indican el estado de temple, y son casi tan importantes como la propia serie de la aleación de aluminio. T6 significa que se ha sometido a un tratamiento térmico de solución y a un envejecimiento artificial. El T651 incorpora un estirado para aliviar la tensión interna, lo que mantiene la chapa más plana tras un mecanizado intenso. El H32 es un estado de endurecimiento por deformación y estabilizado que se utiliza en las aleaciones 5xxx no tratables térmicamente. Un plano en el que solo figure “6061” deja que sea el proveedor quien adivine cuál es el estado de endurecimiento.
Esta tabla clasifica los diez grados entre sí. Se trata de una guía relativa, no de una ficha técnica.
| Grado | La resistencia es un factor clave a la hora de seleccionar las aleaciones de aluminio más utilizadas para diversos proyectos. | Mecanizabilidad | Anodizado cosmético | Soldabilidad | Resistencia a la corrosión | Coste relativo |
| 6061-T6/T651 | Medio | Es ideal para su uso en piezas CNC. | Muy bien | Bien | Bien | Bajo |
| El 6082-T6/T651 forma parte de la serie 6xxx de aleaciones, conocidas por su versatilidad. | Medio | Bien | Bien | Bien | Bien | Bajo |
| 6063-T5/T6 | Bajo a medio | Regular (gominola) | Excelente | Bien | Bien | Bajo |
| 7075-T6/T651, conocido por su excelente relación resistencia-peso. | Muy alto | Bien | Bien, el color es ligeramente diferente | No se recomienda para aplicaciones que requieran una excelente maquinabilidad. | Feria | Alta |
| 7050-T7451 | Muy alto | Bien | Bien | No recomendado | Apto para aleaciones de aluminio de la serie 7xxx. | Alta |
| 2024-T3/T351 | Alta | Bien | Pobre | No recomendado | Pobre cuando está desnudo | Aleación de resistencia media a alta |
| 2011-T3 | Medio | Sus excelentes propiedades (de fácil mecanizado) lo convierten en la opción preferida para piezas CNC. | Pobre | Pobre | Pobre | Medio |
| 5052-H32 | Bajo a medio | Regular (gominola) | Bien | Excelente | Muy bien | Bajo |
| 5083-H111/H321 | Medio | Regular (gominola) | Feria | Excelente | Excelente en agua salada | Medio |
| Placa moldeada MIC-6 | Bajo | Muy bien | Pobre | Feria | Bien | Medio |
Fíjate en que ningún grado destaca en todas las columnas. Ahí radica precisamente la importancia de seleccionar la aleación de aluminio adecuada.
En cuanto a las cuatro aleaciones de aluminio sobre las que más nos preguntan, a continuación se muestran las cifras publicadas que utilizamos en nuestros artículos comparativos, centrándonos especialmente en su idoneidad para piezas CNC:
| Propiedad | 6061-T6 | 7075-T6 | 2024-T3 | 5052-H32 |
| Resistencia a la tracción | 310 MPa (45 ksi) | 531 MPa (77 ksi), valor de diseño | 503 MPa (73 ksi), hoja de pruebas de la NACA | 228 MPa (33 ksi) |
| El límite elástico es un factor fundamental a la hora de seleccionar la serie de aleaciones adecuada para aplicaciones de mecanizado. | 276 MPa (40 ksi) | 455 MPa (66 ksi), valor de diseño | 372 MPa (54 ksi), hoja de ensayo NACA – chapa de aluminio | 193 MPa (28 ksi) |
| Densidad | 2,70 g/cm³ | 2,80 g/cm³ | Similar al 7075 | 2,68 g/cm³ |
| Conductividad térmica | Aproximadamente 167 W/m·K | Aproximadamente 131 W/m·K | Menor que 6061 | 138 W/m·K |
| Sujeto a tratamiento térmico | Sí | Sí | Sí | No |
Los valores varían según la fuente y según si se trata de placas, barras o chapas, por lo que siempre hay que diseñar teniendo en cuenta los valores mínimos de la especificación aplicable, en lugar de basarse en cifras típicas.
El aluminio es blando en comparación con el acero, por lo que la dureza rara vez supone un problema. La verdadera cuestión es cómo se forma la viruta en cada aleación de aluminio, y eso depende de la composición química y del estado de templado.
La acumulación de material en el filo puede afectar a la excelente maquinabilidad de las piezas de aluminio. El aluminio blando tiende a soldarse al filo de la herramienta bajo el efecto del calor y la presión. La protuberancia resultante de la soldadura altera la geometría de la herramienta, daña la superficie y provoca una pérdida de dimensiones. Los grados recocidos y no tratables térmicamente, tales como 5052, 5083 y 6063 son las más propensas a ello, ya que su matriz blanda fluye en lugar de cortarse. A eso se refieren los operarios cuando hablan de “gomosa”.
Dureza derivada del tratamiento térmico. En los estados T6 y T651, los aleaciones 6061 y 7075 son lo suficientemente duras como para cortarse limpiamente. La viruta se desprende en lugar de untarse, por lo que ambos procesos de mecanizado proporcionan buenos acabados. El 7075, al ser aún más duro, suele dejar una superficie más brillante que el 6061 y con menos rebabas.
Los rompedores de virutas en química. 2011 contienen pequeñas partículas blandas de plomo y bismuto. Actúan como puntos débiles en la viruta, por lo que esta se rompe en pequeños rizos en lugar de formar hilos largos. En un torno alimentado por barra que funciona sin supervisión, esa es la diferencia entre una operación limpia y un «nido de pájaros» alrededor de la pieza.
Desgaste de las herramientas. Las aleaciones de fundición con alto contenido en silicio, como Carburo resistente al desgaste A356 más rápido que la chapa forjada, ya que las partículas duras de silicio son abrasivas. En el caso de las piezas mecanizadas que parten de piezas fundidas, las herramientas de diamante policristalino (PCD) suelen merecer la pena en series largas debido a sus excelentes propiedades mecánicas.
El resultado práctico es el siguiente: en el caso de las piezas mecanizadas, las aleaciones tratadas térmicamente (6061, 6082, 7075, 7050, 2024) son las más fáciles de mecanizar, mientras que las aleaciones blandas no tratables térmicamente requieren más tiempo de acabado.
El 6061-T6 tiene una resistencia a la tracción típica de 310 MPa (45 ksi) y un límite elástico de 276 MPa (40 ksi), según los datos de nuestra Comparación entre el 6061 y el 7075 se inspira en el Manual de materiales de la NASA para el 6061. Produce virutas cortas, mantiene bien las tolerancias y ofrece un color anodizado uniforme. Su conductividad térmica es de unos 167 W/m·K, lo que lo convierte también en un buen material para disipadores térmicos.
En el caso de carcasas, soportes, cajas, accesorios, colectores y disipadores térmicos, suele ser el mejor aluminio para el mecanizado CNC en cuanto a coste y acabado. Solicite chapas de T651 para piezas con cavidades o de paredes finas; solicite barras y perfiles extruidos de T6 o T6511 para piezas torneadas.
La 6082 es la aleación de aluminio de la serie 6xxx más habitual en Europa y suele ser ligeramente más resistente que la 6061 en condiciones de endurecimiento equivalentes. Se mecaniza y se suelda prácticamente de la misma manera. Si tu plano procede de una oficina de diseño europea y especifica EN AW-6082, mantén esa especificación. Cambiar a la 6061 puede ser aceptable, pero esa decisión corresponde al diseñador, no al taller de mecanizado.
La 6063 es una aleación de extrusión diseñada para perfiles complejos. Presenta un acabado de anodizado excelente y conduce el calor mejor que la 6061, razón por la cual se utiliza en muchos disipadores de calor extruidos. Sin embargo, es más blanda y tiende a desbastarse en lugar de cortarse limpiamente durante el mecanizado de precisión. No elegiríamos la 6063 para un bloque mecanizado; elíjala únicamente cuando la pieza se fabrique inicialmente como extrusión.
El 7075-T6 alcanza una resistencia a la tracción de diseño de aproximadamente 531 MPa (77 ksi) y un límite elástico de aproximadamente 455 MPa (66 ksi), según su rendimiento en aplicaciones aeroespaciales y de automoción. Manual 7075 de la NASA. Eso equivale aproximadamente a 1,7 veces el 6061. Se mecaniza bien, a menudo con un acabado superficial mejor que el del 6061, y es la opción habitual para accesorios de aluminio en el sector aeroespacial, brazos de drones, articulaciones de robots y abrazaderas para cargas elevadas.
Los costes son reales, aunque pueden variar significativamente a la hora de elegir la aleación adecuada. La 7075 no se recomienda para la soldadura por fusión, es menos resistente a la corrosión que la 6061 y, en el estado T6, puede sufrir fisuración por corrosión bajo tensión si se somete a una carga prolongada. Cuando existe ese riesgo, los estados de templado sobreenvejecidos T73 o T7351 sacrifican algo de resistencia a cambio de una resistencia mucho mayor al mecanizado del aluminio. Ambas aleaciones tienen una rigidez casi idéntica (entre 69 y 71 GPa aproximadamente), por lo que la 7075 no hace que una pieza se doble menos.
El 7050 es un aluminio aeroespacial diseñado para chapas gruesas y piezas forjadas, mientras que el 7075 pierde propiedades a medida que aumenta el espesor. En estados de templado como el T7451, combina una alta resistencia mecánica con una buena resistencia a la corrosión bajo tensión, lo que lo hace adecuado para aplicaciones de precisión con CNC. Es más caro y su disponibilidad es menor, por lo que solo debe especificarse cuando la pieza sea gruesa, esté sometida a grandes cargas y se utilice en el sector aeroespacial.
El 2024 tiene una resistencia estática inferior a la del 7075, pero las grietas se propagan a través de él mucho más lentamente bajo carga cíclica. Los datos de la NASA sobre el crecimiento de grietas muestran que el 2024 necesita entre dos y cuatro veces más ciclos de carga para alcanzar la misma longitud de grieta. Por eso el aluminio 2024 sigue utilizándose para los revestimientos del fuselaje y los elementos sometidos a tensión. Nuestro 2024 frente a 7075 para el sector aeroespacial El artículo explica en detalle las ventajas e inconvenientes del mecanizado de aleaciones de aluminio.
Su punto débil es la corrosión. El acero 2024 sin recubrimiento se corroe con facilidad, no se anodiza bien debido a su contenido en cobre y no debe soldarse por fusión. Es recomendable prever un acabado protector desde el principio.
El 2011-T3 es el tipo de aluminio más parecido al latón de corte fácil. Pequeñas cantidades de plomo y bismuto hacen que las virutas se rompan en pequeños rizos, por lo que funciona a alta velocidad en tornos de tipo suizo y de alimentación por barra sin que las virutas se enreden prácticamente en absoluto. Es adecuado para piezas de tornos automáticos, accesorios y pequeños componentes torneados fabricados en grandes volúmenes.
No es adecuado para piezas que requieran resistencia a la corrosión, soldadura o un anodizado decorativo. Su contenido en plomo también es importante si el producto debe cumplir los límites de la directiva RoHS. Existen calidades de aluminio de fácil mecanizado sin plomo; pregunta a tu proveedor cuáles tiene en stock antes de diseñar con la calidad 2011.
El 5052-H32 es una aleación no templable con una resistencia a la tracción de unos 228 MPa (33 ksi), que se utiliza habitualmente en aplicaciones aeroespaciales y de automoción. Se dobla sin agrietarse, se suelda muy bien y resiste el agua salada, características que son esenciales para las piezas de automoción. Sin embargo, en la fresadora resulta pegajosa. Las virutas se adhieren a la herramienta y las rebabas son más grandes que en la 6061. Nuestra Guía comparativa entre 5052 y 6061 cuándo sigue siendo la decisión correcta.
La 5083 es la aleación común más resistente que no admite tratamiento térmico. Mantiene su resistencia tras la soldadura, resiste el agua de mar y conserva su tenacidad a temperaturas muy bajas, por lo que se utiliza en accesorios para embarcaciones, recipientes a presión y equipos criogénicos. Al igual que la 5052, se mecaniza produciendo virutas pegajosas y requiere herramientas afiladas y pulidas.
La MIC-6 no es en absoluto una aleación de aluminio forjado. Se trata de una placa fundida, mecanizada hasta quedar plana por ambas caras en la fábrica, y que prácticamente no presenta tensiones residuales. Se puede realizar un hueco grande en uno de los lados y la placa sigue permaneciendo plana. Esto la hace ideal para placas de sujeción, placas de vacío, bases de inspección y mesas de máquina.
Su resistencia es baja en comparación con el 6061 y, al tratarse de una pieza fundida, el anodizado queda gris y con un acabado irregular. Úsalo cuando sea importante la planitud y no lo sea el aspecto.
La mayoría de las decisiones importantes se reducen a un requisito fundamental. Busca el tuyo en la columna de la izquierda:
| Si tu pieza necesita | Especificar | Evite |
| Resistencia general, bajo coste, anodizado limpio | Chapa de 6061-T651 o barra de 6061-T6 | 7075 “por si acaso” |
| Máxima resistencia en relación con su peso | 7075-T651 | 6061 si el caso de carga se acerca a su límite, pero plantéate utilizar aluminio 7075 para aplicaciones de mecanizado más exigentes. |
| Larga vida útil frente a la fatiga bajo tensión cíclica | 2024-T351 (con acabado) | Bare 2024 al aire libre |
| Pieza aeroespacial gruesa y sometida a grandes cargas | 7050-T7451 o 7075-T7351 | El 7075-T6 sometido a una carga prolongada se suele comparar con otras aleaciones utilizadas en aplicaciones aeroespaciales y de automoción. |
| Planicidad tras un mecanizado intensivo con cavidades | El MIC-6 o el 6061-T651 son aleaciones de aluminio muy utilizadas en diversas aplicaciones. | Barra de 6061-T6, 2024-T3 |
| Piezas torneadas pequeñas de gran volumen | 2011-T3 o un acero de fácil mecanización sin plomo | 5052, 5083 |
| Exposición al agua salada o al mar | 5083 o 5052 | 2024, 7075 sin protección |
| Estructura o conjunto soldado | El aluminio 6061 o los tipos 5052 y 5083 se utilizan habitualmente en diversas aplicaciones. | El 7075, el aluminio 2024 y el 2011 son opciones muy habituales entre las aleaciones de aluminio más comunes. |
| La mejor transferencia de calor suele conseguirse con las aleaciones de aluminio más utilizadas, especialmente en aplicaciones aeroespaciales y de automoción. | Tanto el 6063 (si es extruido) como el 6061 forman parte de las aleaciones de aluminio más utilizadas. | 7075, 2024 |
| Incluso anodizado en negro o en colores | 6061 | 2024, 2011, MIC-6 |
Si dos requisitos entran en conflicto, como una alta resistencia y la exposición al medio marino, la respuesta habitual es optar por la aleación de aluminio más resistente con un buen acabado protector, y no por un grado de compromiso. Una buena selección de la aleación parte del requisito del que no se puede prescindir, especialmente a la hora de elegir la aleación adecuada para el mecanizado de precisión.
Especificar el estado de temple evita la mayoría de las sorpresas. Estos son los que vemos con más frecuencia en los planos de CNC: aleación de aluminio 5052 y 7075-T6.
En el caso de las chapas, es imprescindible indicar el tipo de aluminio. ASTM B209 La información que figura en el plano, junto con la aleación y el estado de temple, indica al proveedor exactamente qué norma de producto y qué límites de propiedades son de aplicación. Solicita un certificado de ensayo de fábrica junto con el material para poder comprobar el estado de temple.
El tipo de aluminio que elijas influye en el precio de una pieza mecanizada de tres maneras:
En una pieza típica, el coste de la mano de obra es superior al del material, por lo que cambiar del 7075 al 6061 supone un ahorro menor de lo que la gente espera. El mayor ahorro se consigue en piezas grandes y pesadas, en las que el material representa una parte importante del precio.
Estos errores relacionados con los grados de aluminio son los que vemos con más frecuencia en los planos que nos llegan para solicitar un presupuesto:
Los planos llegan de todas partes del mundo, por lo que conocer los equivalentes en aluminio ahorra tiempo cuando el nombre de un grado resulta desconocido:
| Asociación del Aluminio (EE. UU.) | Designación EN | Número de Werkstoff | Símbolo químico |
| 6061 | EN AW-6061 | 3.3211 | AlMg1SiCu |
| 6082 | EN AW-6082 | 3.2315 | AlSi1MgMn |
| 6063 | EN AW-6063 | 3.3206 | AlMg0,7Si |
| 7075 | EN AW-7075 | 3,4365 – mecanizado de aluminio | AlZn5,5MgCu |
| 7050 | EN AW-7050 | 3.4144 | AlZn6CuMgZr |
| 2024 | EN AW-2024 | 3.1355 | AlCu4Mg1 |
| 2017A | EN AW-2017A | 3,1325, lo que indica las propiedades mecánicas del material de aluminio de la parte superior. | AlCu₄MgSi(A) |
| 2011 | EN AW-2011 | 3.1655 | AlCu6BiPb: el mejor aluminio para aplicaciones aeroespaciales y de automoción. |
| 5052 | EN AW-5052 | 3,3523 – elemento de aleación principal | AlMg2,5 |
| 5083 | El EN AW-5083 destaca por su elevada relación resistencia-peso y por su estabilidad dimensional. | La 3.3547 es una aleación de aluminio muy habitual que se utiliza en diversas aplicaciones, entre ellas las piezas de CNC. | AlMg4,5Mn0,7 |
Las propiedades químicas de estos pares coinciden en gran medida, pero los nombres de los tipos de aleación y los límites de las propiedades pueden variar entre las normas ASTM y EN. Utiliza estos equivalentes de aluminio como guía a la hora de elaborar presupuestos y comprueba la norma aplicable para cualquier aspecto crítico para la seguridad.
El 2011-T3 es el más fácil de trabajar en un torno, ya que las virutas se desprenden en pequeños rizos, lo que lo hace ideal para piezas torneadas en grandes volúmenes. En cuanto a las piezas fresadas, tanto el aluminio 6061 como el 7075-T6 se cortan limpiamente. Los grados blandos y no tratables térmicamente, como el 5052 y el 5083, son los más difíciles de acabar bien, ya que las virutas se adhieren a la herramienta.
No mucho. El 7075 es más duro y resistente, pero suele ofrecer un mejor acabado superficial que el 6061, ya que es menos pegajoso. Sin embargo, desgasta las herramientas un poco más rápido y el material cuesta más. Las diferencias más importantes radican en otros aspectos: el 7075 no se recomienda para soldar y tiene menor resistencia a la corrosión.
En el anodizado cosmético, los aleaciones 6061 y 6063 ofrecen el color más uniforme y homogéneo. La aleación 7075 se anodiza bien, pero puede presentar un tono ligeramente diferente al de la 6061 en un mismo conjunto. Los aleaciones 2024 y 2011, con alto contenido en cobre, y el MIC-6 fundido ofrecen resultados deficientes o irregulares, por lo que es preferible pintarlas o recubrirlas con cromato.
Normalmente, ligeramente. La aleación de aluminio 6082 suele ser un poco más resistente que la 6061 en condiciones de endurecimiento equivalentes y es la aleación estructural de la serie 6xxx más habitual en Europa. En la práctica, ambas son lo suficientemente similares como para que la elección se base normalmente en el plano y en la disponibilidad local, más que en la resistencia, sobre todo entre las aleaciones de aluminio de uso más extendido. Confirma los valores mínimos exactos consultando la norma EN o ASTM aplicable.
Entre los grados habituales en stock, los estados de temple 7075-T6 y 7050 son los más resistentes; el 7075-T6 alcanza una resistencia a la tracción de diseño de unos 531 MPa, lo que lo convierte en la opción preferida para aplicaciones que requieren una elevada relación resistencia-peso. Algunas aleaciones especiales de la serie 7xxx alcanzan valores más altos, pero rara vez se encuentran en stock. Recuerda que la resistencia no es lo mismo que la rigidez: todas las aleaciones de aluminio tienen prácticamente el mismo módulo de elasticidad.
Sí, pero no es lo ideal. El 5052 es blando y pegajoso, por lo que las virutas se adhieren a la fresa y las rebabas son más grandes que en el 6061. Resulta útil utilizar herramientas afiladas y pulidas, así como garantizar una buena evacuación de las virutas. Elige el 5052 cuando la pieza requiera resistencia al plegado, a la soldadura o a la corrosión en agua salada, y la aleación de aluminio 6061 cuando se trate de un mecanizado puro.
Si no estás seguro de qué aluminio es el más adecuado para una pieza nueva, parte de los requisitos, no de la aleación, sobre todo a la hora de elegir la aleación adecuada para aplicaciones CNC. Explica a tu proveedor qué debe hacer la pieza: la carga a la que se someterá, el entorno, si debe soldarse, anodizarse o si la planitud es fundamental, y la cantidad. Un buen proveedor te recomendará entonces el tipo de aluminio más económico que cumpla con esos requisitos.
Cuando envíes un dibujo, incluye:
En Precisión Tuowei, nuestros ingenieros analizan la aleación y el estado de temple como parte de nuestro servicio gratuito de asesoramiento sobre diseño para la fabricación (DFM), y mecanizamos todos los grados que figuran en esta guía. Echa un vistazo a nuestras opciones de mecanizado CNC de aluminio. lista completa de materiales, incluidas aleaciones de alta resistencia como el aluminio 7075., echa un vistazo a los acabados de nuestros componentes para el sector de la automoción. servicio de anodizado página, o sube tu dibujo a través de nuestra Servicios de mecanizado CNC página para solicitar un presupuesto.
Escrito por Andy, ingeniero de fabricación en TUOWEI Precision. Andy está especializado en mecanizado CNC, fabricación de precisión e ingeniería de producción, y cuenta con experiencia práctica en el apoyo a proyectos que abarcan desde la creación rápida de prototipos hasta la producción a gran escala. Trabaja en estrecha colaboración con los equipos de ingeniería y fabricación para evaluar materiales, tolerancias, procesos de mecanizado y la facilidad de fabricación de los diseños. Sus artículos ofrecen información práctica y con base técnica para ayudar a ingenieros y compradores a tomar mejores decisiones de fabricación, optimizar la eficiencia de la producción y lograr una calidad constante de las piezas. Descubre las soluciones de mecanizado CNC y fabricación a medida de TUOWEI Precision para tu próximo proyecto.
Desde prototipos rápidos hasta la producción a gran escala, Tuowei Precision ofrece un mecanizado CNC fiable, con precisión y uniformidad en cada paso. Empieza tu proyecto hoy mismo.
Manténgase al día sobre el mecanizado CNC real, las tendencias del sector y las perspectivas de producción en Tuowei Precision, pero se instala para permitirle tomar mejores decisiones de producción.