¿Necesita soluciones de mecanizado expertas? Nuestro equipo de Tuowei Proto está aquí para ayudarle con todas sus necesidades de fabricación. Póngase en contacto con nosotros hoy mismo para obtener un presupuesto para sus proyectos en curso o futuros.
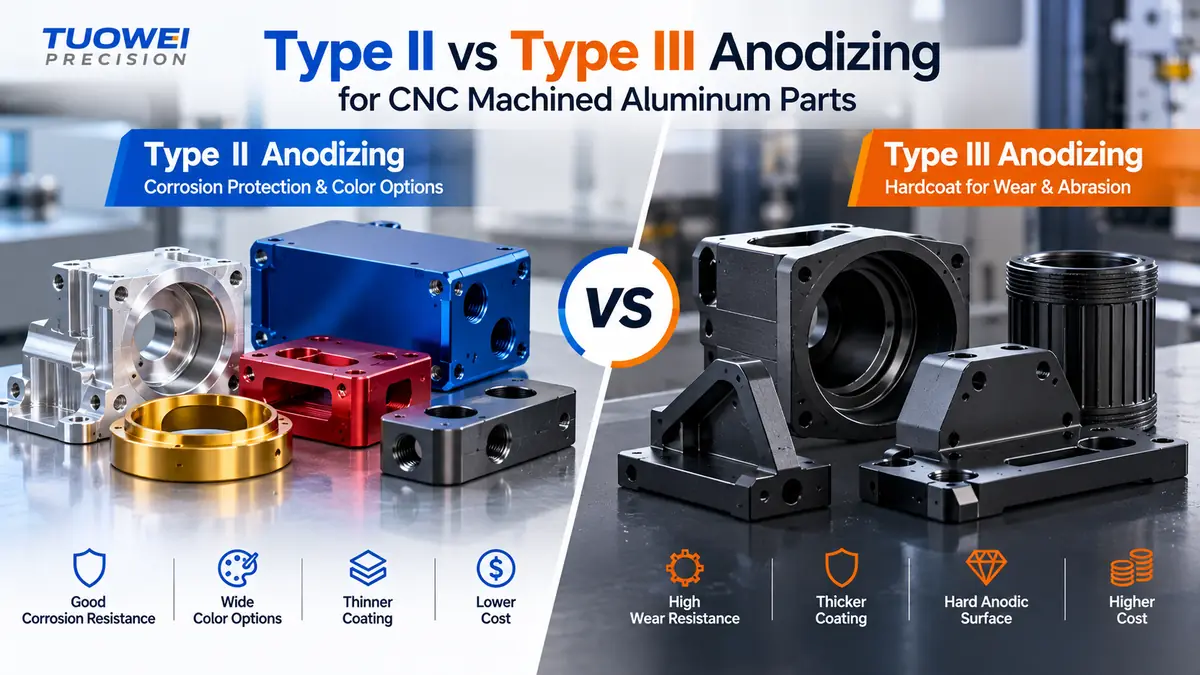
La elección entre el anodizado de tipo II y el de tipo III depende, en realidad, de las condiciones a las que deba someterse la superficie. El tipo II es un recubrimiento más fino de ácido sulfúrico que se tiñe bien y protege contra la corrosión, por lo que es adecuado para carcasas, soportes y piezas estéticas. El tipo III, también denominado anodizado duro, forma una capa mucho más gruesa y densa que resiste mejor el desgaste por deslizamiento y la abrasión. Es más caro, altera más las dimensiones y limita las opciones de color.
Respuesta breve: Elige el tipo II cuando una pieza de aluminio mecanizada necesite protección contra la corrosión, color o un acabado estético impecable. Elige el tipo III cuando la superficie se deslice, roce o esté sometida a abrasión. El tipo III forma un recubrimiento mucho más grueso, por lo que los orificios, las roscas y los ajustes deben tener un margen adicional antes del mecanizado, y suele tener un coste mayor por pieza.
A continuación, se comparan ambos acabados con los requisitos establecidos en la propia especificación. También verás en qué medida cada uno de ellos modifica las dimensiones y cómo indicarlos para que la pieza que recibas sea la que has diseñado.
El tipo II es el anodizado con ácido sulfúrico. La pieza actúa como ánodo en un baño de ácido sulfúrico, y la corriente eléctrica transforma la superficie de aluminio en óxido de aluminio. Ese óxido es lo suficientemente poroso como para absorber el colorante, y a continuación se sella para cerrar los poros.
No se trata de pintura ni de un recubrimiento metálico aplicado sobre el metal; el recubrimiento surge del propio aluminio, por lo que no se descascarilla.
En EE. UU., la norma vigente es la MIL-PRF-8625, que en muchos planos todavía figura como MIL-A-8625. Esta norma clasifica los recubrimientos por tipo (el proceso) y clase. La clase 1 es sin teñir y la clase 2 es teñida. Para el tipo II, la especificación establece un peso mínimo de recubrimiento de 1.000 mg por pie cuadrado y exige que el recubrimiento esté sellado, salvo que el plano indique lo contrario. El tipo II sellado debe superar entonces 336 horas de ensayo de niebla salina en condiciones de ASTM B117.
Esa combinación de protección contra la corrosión, color y espesor moderado hace que el Tipo II sea el acabado habitual para las piezas de aluminio anodizado: carcasas de aparatos electrónicos, carcasas de cámaras y componentes ópticos, soportes para robots, productos de consumo y accesorios. La especificación también incluye el Tipo IIB, un recubrimiento más fino a base de ácido sulfúrico concebido como alternativa sin cromatos al anodizado con ácido crómico del Tipo I.
El tipo III es lo que la norma MIL-PRF-8625 denomina «recubrimiento anódico duro». La mayoría de los talleres lo llaman «hardcoat». El baño se realiza a una temperatura mucho más baja y con una densidad de corriente mayor que en el tipo II, lo que da lugar a un óxido más denso y mucho más grueso.
A menos que el plano indique lo contrario, la especificación establece el Tipo III en un espesor nominal de 0,002 pulgadas (2 milésimas de pulgada), con una tolerancia de ±20% para recubrimientos de hasta ese espesor. Se pueden solicitar recubrimientos más gruesos. Por encima de 0,002 pulgadas, el espesor se mantiene dentro de un margen de ±0,0004 pulgadas.
Lo que la especificación no indica para el Tipo III es un valor de dureza. En su lugar, se evalúa la abrasión mediante un ensayo de abrasión Taber según la norma ASTM D4060, con ruedas CS-17, una carga de 1.000 g y 10.000 ciclos. El índice máximo de desgaste es de 1,5 mg por cada 1.000 ciclos para la mayoría de las aleaciones y de 3,5 mg para las aleaciones con un contenido de cobre igual o superior a 2%. Las cifras de Rockwell C que se citan en Internet para el anodizado de recubrimiento duro son aproximadas, no un requisito que tu proveedor tenga que cumplir.
Otra diferencia que los compradores suelen pasar por alto: el tipo III se deja sin sellar por defecto cuando se utiliza por su resistencia al desgaste. El sellado cierra los poros y mejora la resistencia a la corrosión, pero reduce la resistencia a la abrasión. Si necesitas un recubrimiento duro en una pieza destinada al exterior, en la orden de compra hay que solicitar el sellado.
| Propiedad | Tipo II | Tipo III |
| Proceso | Anodizado con ácido sulfúrico | Recubrimiento anódico duro en baño frío a una densidad de corriente más elevada |
| Requisitos de recubrimiento según la norma MIL-PRF-8625 | Peso mínimo de recubrimiento de 1.000 mg/pie cuadrado | Nominal: 0,002 pulgadas, salvo que se especifique lo contrario; ±20% hasta 0,002 pulgadas. |
| Sellado por defecto | Precintado | Sin sellar cuando el objetivo principal es el desgaste |
| Prueba de corrosión | 336 horas de ensayo de niebla salina (ASTM B117) | 336 horas únicamente cuando se especifique el sellado |
| Prueba de desgaste | No es necesario | Abrasión según el método Taber: 1,5 o 3,5 mg por cada 1.000 ciclos como máximo |
| Crecimiento por superficie recubierta | Aproximadamente la mitad de una capa fina | Aproximadamente 0,001 pulgadas con un recubrimiento nominal de 0,002 pulgadas |
| Color | Amplia gama de colorantes (Clase 2) | De color natural gris a bronce oscuro; los tintes se limitan a tonos oscuros |
| Repercusiones de la fatiga | Puede reducir la resistencia a la fatiga | Una reducción mayor, ya que los recubrimientos más gruesos reducen en mayor medida la resistencia a la fatiga |
| Coste relativo | Inferior | Más alto |
| Piezas habituales | Carcasas, cajas, soportes, piezas estéticas | Pistones, correderas, cuerpos de válvulas, rieles guía, almohadillas de desgaste |
El espesor del anodizado es importante porque el recubrimiento no se limita a quedar simplemente sobre la pieza. La norma MIL-PRF-8625 establece una regla práctica: hay que tener en cuenta que cada superficie recubierta aumentará su grosor en aproximadamente la mitad del espesor del recubrimiento. El resto se forma por debajo de la superficie original a medida que el aluminio se convierte en óxido.
En una superficie plana, eso parece poco. En un diámetro, el efecto se duplica, porque dos superficies opuestas crecen a la vez:
Las roscas son donde esto afecta más. En una rosca de 60°, el crecimiento hacia fuera en los flancos modifica el diámetro primitivo (el diámetro efectivo que determina cómo encaja una rosca) en aproximadamente cuatro veces el crecimiento por superficie. A 0,001 pulgadas por superficie, eso supone aproximadamente 0,004 pulgadas en el diámetro de paso, más de lo que permiten muchas tolerancias de roscas de clase 2A y 2B. Las roscas de las piezas de tipo III suelen enmascararse, o bien cortarse con holgura y calibrarse tras el recubrimiento.
El tipo II es más delgado, por lo que la variación es menor, pero no es nula. En el caso de los orificios de precisión y las roscas finas, aún hay que tomar una decisión.
Nuestra opinión: hay que dimensionar cada característica crítica “tras el recubrimiento” y dejar que el fabricante adapte las dimensiones de la pieza en consecuencia. De este modo, la responsabilidad recae en quienes controlan tanto el mecanizado como el acabado, en lugar de repartirla entre dos proveedores.
La elección de la aleación influye en el aspecto del recubrimiento, en su calidad y, en el caso del Tipo III, en si la pieza puede someterse a un proceso de anodizado duro.
| Aleación | Resultado de tipo II | Resultado de tipo III |
| 6061-T6 | Color claro y uniforme; la opción más habitual para piezas cosméticas | Buen recubrimiento duro; la aleación más fácil de especificar |
| 6063 | Acabado estético muy uniforme en las extrusiones | Bien |
| 7075-T6 / T651 | Se anodiza bien; las capas transparentes pueden presentar un ligero tono amarillento o grisáceo | Recubrimiento resistente al desgaste en una aleación de alta resistencia |
| 2024-T3 | Un color más apagado y menos uniforme | Recubrimiento más blando; se encuentra dentro del límite de desgaste superior de 3,5 mg |
| Aleaciones de fundición con alto contenido en silicio | Gris y con manchas | No está permitido utilizar silicio 8.0% ni de mayor calidad sin la autorización del comprador. |
La norma MIL-PRF-8625 prohíbe el tipo III en aleaciones con un contenido nominal de cobre superior a 5,0% o un contenido nominal de silicio superior a 8,0%, salvo que el comprador lo apruebe. La mayoría de las aleaciones forjadas para mecanizado se encuentran ampliamente dentro de esos límites. La norma afecta principalmente a determinadas aleaciones de fundición.
En el caso de las piezas en las que la resistencia es fundamental, Aluminio 7075-T651 Admite bien ambos acabados, aunque su color puede diferir del del 6061 en el mismo tanque. Esto da lugar a un error habitual. Una cubierta de 6061 y un marco de 7075 anodizados en negro en el mismo lote rara vez coincidirán exactamente. Si la coincidencia de colores es importante en un conjunto, mantén las piezas de una misma aleación y de un mismo lote de anodizado.
Elige el anodizado de tipo III cuando una superficie esté sometida a esfuerzo mecánico: pistones y cilindros, correderas y guías, cuerpos de válvulas, almohadillas de desgaste y piezas expuestas a abrasión repetida por partículas de arena o elementos de fijación. En esos casos, el óxido más grueso justifica su coste.
Elige el Tipo II para casi todo lo demás. Nuestra opinión: si nada roza la superficie, el Tipo II Clase 2 con un sellado adecuado proporciona a la mayoría de las piezas la protección contra la corrosión, el color y el precio que necesitan, y mantiene la variación dimensional al mínimo.
Hay algunos casos que requieren una reflexión más profunda:
La mayoría de los problemas relacionados con el anodizado se originan en la fase de mecanizado. Estos son los que surgen con mayor frecuencia en las solicitudes de presupuesto (RFQ):
Nuestra Servicios de fresado CNC El equipo revisa los angulos de corte, los tamaños de rosca y las características de enmascaramiento teniendo en cuenta el acabado final, ya que modificarlos tras la primera pieza resulta más lento y más caro.
El fallo más costoso es también el más habitual. En un plano se indica “anodizar” sin especificar tipo, clase ni color; las piezas se devuelven con un anodizado transparente de tipo II, cuando el cliente quería un recubrimiento duro negro en las superficies de contacto. El decapado y el nuevo recubrimiento eliminan más metal base y alteran de nuevo las dimensiones, por lo que la solución suele ser fabricar una pieza nueva.
Una leyenda clara indica la especificación, el tipo, la clase, el color y el grosor en los puntos relevantes, así como el sellado y el enmascaramiento. Por ejemplo:
Muchos planos siguen haciendo referencia a la norma MIL-A-8625. La revisión actual, la norma MIL-PRF-8625F con la Enmienda 2, sustituyó a la norma MIL-A-8625F, y puedes consultar el estado más reciente en el Departamento de Defensa (DoD). Base de datos de especificaciones de ASSIST. En el caso de las cadenas de suministro internacionales, ISO 10074 Abarca los recubrimientos anódicos duros y puede utilizarse como referencia para trabajos de Tipo III.
Recambios para programas militares y de defensa A menudo están certificados según la revisión exacta de las especificaciones indicada en el contrato. Las revisiones pueden cambiar, por lo que conviene confirmar cuál es la aplicable antes de que se envíe el pedido.
En la solicitud de presupuesto, indica la referencia junto con las dimensiones de la pieza o su superficie, la cantidad del lote y cualquier certificación que necesites. El precio del acabado depende de estos cuatro factores.
El anodizado de recubrimiento duro es más caro que el anodizado de tipo II por cuatro razones prácticas:
Ambos tipos se procesan por lotes con un coste por lote, por lo que los pedidos pequeños resultan más caros por pieza en cualquier caso. Agrupar en un mismo lote las piezas del mismo tipo, clase y color es la forma más sencilla de ahorrar. En el caso de piezas pequeñas con muchas zonas enmascaradas, la mano de obra dedicada al enmascaramiento puede suponer una parte importante del precio del acabado.
La diferencia exacta entre ambos depende del tamaño de la pieza, el espesor del anodizado, el color y el tamaño del lote, por lo que conviene comparar presupuestos basándose en las mismas especificaciones y no solo en la palabra “anodizado”. Si también estás solicitando presupuestos para el mecanizado, nuestro Servicios de mecanizado CNC Presupuestar la pieza y el acabado juntos, lo que permite reunir en un mismo lugar el margen para el recubrimiento y el precio del acabado.
Considera el anodizado de tipo II frente al de tipo III como una decisión que debe tomarse superficie por superficie, en lugar de para toda la pieza en su conjunto. Pregúntate qué caras sufren desgaste, cuáles deben ser conductoras, cuáles deben tener un color uniforme y cuáles requieren ajustes precisos. Las respuestas suelen apuntar al tipo II para la mayoría de las piezas de aluminio anodizadas, reservando el recubrimiento duro para aquellas superficies que realmente lo merezcan.
Cuando estés listo, envía tu dibujo y la leyenda de acabado a Precisión Tuowei. Nuestros ingenieros confirmarán el tipo, el espesor del recubrimiento y el plan de enmascaramiento junto con su presupuesto, antes de cortar ningún material.
P: ¿Cuál es la principal diferencia entre el anodizado de tipo II y el de tipo III?
R: El tipo II es un recubrimiento de ácido sulfúrico más fino que se utiliza para proteger contra la corrosión y aportar color. El tipo III es un recubrimiento anódico duro, grueso y denso, diseñado para resistir el desgaste y la abrasión. El tipo III presenta mayores variaciones dimensionales, es más caro, ofrece menos colores y, por defecto, se deja sin sellar cuando el objetivo es la resistencia al desgaste.
P: ¿Qué espesor tiene el anodizado duro de tipo III?
R: La norma MIL-PRF-8625 establece que el Tipo III tiene un espesor nominal de 0,002 pulgadas (2 mils), salvo que el plano especifique lo contrario, con una tolerancia de ±20% hasta dicho espesor. Se pueden solicitar recubrimientos más gruesos. Hay que tener en cuenta que cada superficie recubierta se expandirá hacia el exterior aproximadamente la mitad del espesor del recubrimiento, por lo que hay que planificar los márgenes de mecanizado en consecuencia.
P: ¿Se puede teñir el anodizado de tipo III?
R: Sí, pero la variedad es limitada. El recubrimiento «hardcoat» tiene un color natural que va del gris al bronce oscuro, dependiendo de la aleación y el grosor, por lo que los tintes suelen dar tonos negros u oscuros. Es mucho más fácil conseguir colores vivos y una coincidencia precisa de colores entre las distintas piezas con el Tipo II Clase 2.
P: ¿Afecta el anodizado a las roscas y a las tolerancias?
R: Sí. Cada superficie crece aproximadamente la mitad del espesor del recubrimiento, y en una rosca de 60°, eso modifica el diámetro primitivo en aproximadamente cuatro veces el crecimiento por superficie. Las roscas de las piezas con recubrimiento duro suelen enmascararse o cortarse con holgura, y las dimensiones críticas deben indicar que se aplican tras el recubrimiento.
P: ¿El anodizado de tipo III ofrece una mayor resistencia a la corrosión?
R: No automáticamente. El tipo II sellado debe superar 336 horas de ensayo de niebla salina según la norma ASTM B117. El tipo III suele dejarse sin sellar para mejorar la resistencia al desgaste y solo cumple ese requisito de niebla salina cuando se especifica el sellado. Para las piezas con recubrimiento duro destinadas al exterior, solicite el sellado en la orden de compra.

Escrito por Andy, ingeniero de fabricación en TUOWEI Precision. Andy está especializado en mecanizado CNC, fabricación de precisión e ingeniería de producción, y cuenta con experiencia práctica en el apoyo a proyectos que abarcan desde la creación rápida de prototipos hasta la producción a gran escala. Trabaja en estrecha colaboración con los equipos de ingeniería y fabricación para evaluar materiales, tolerancias, procesos de mecanizado y la facilidad de fabricación de los diseños. Sus artículos ofrecen información práctica y con base técnica para ayudar a ingenieros y compradores a tomar mejores decisiones de fabricación, optimizar la eficiencia de la producción y lograr una calidad constante de las piezas. Descubre las soluciones de mecanizado CNC y fabricación a medida de TUOWEI Precision para tu próximo proyecto.
Desde prototipos rápidos hasta la producción a gran escala, Tuowei Precision ofrece un mecanizado CNC fiable, con precisión y uniformidad en cada paso. Empieza tu proyecto hoy mismo.
Manténgase al día sobre el mecanizado CNC real, las tendencias del sector y las perspectivas de producción en Tuowei Precision, pero se instala para permitirle tomar mejores decisiones de producción.