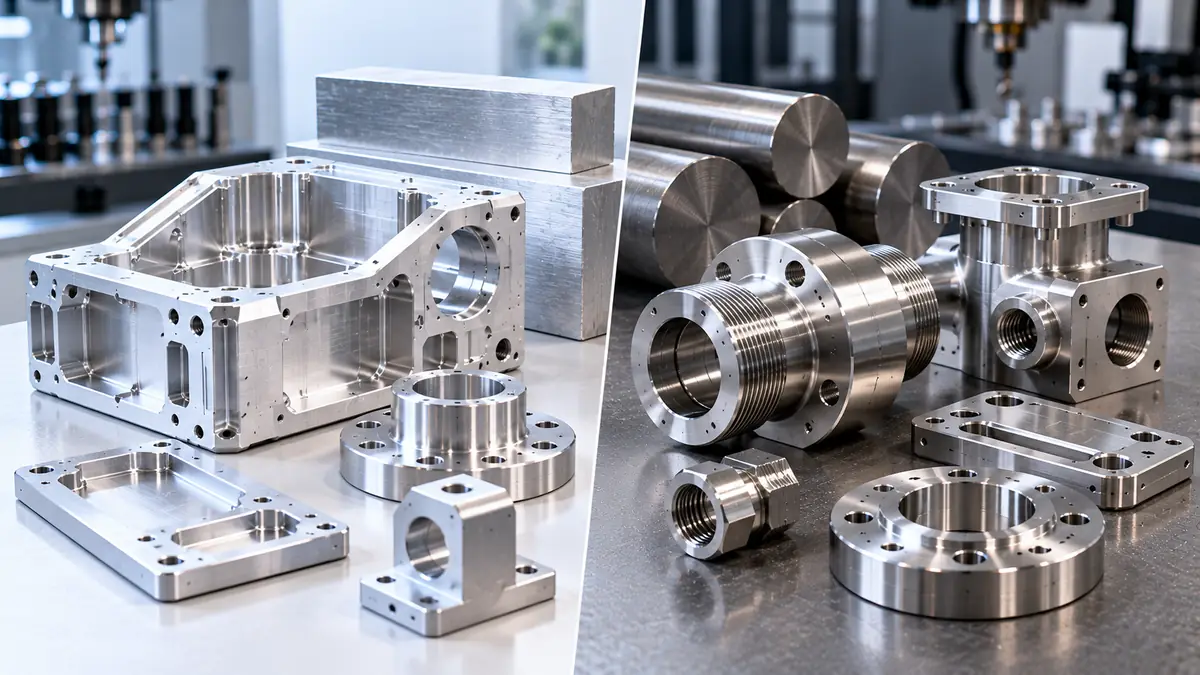
هل تحتاج إلى حلول تصنيع آلية متخصصة؟ فريقنا في Tuowei Proto موجود هنا لمساعدتك في جميع احتياجات التصنيع الخاصة بك. تواصل معنا اليوم للحصول على عرض أسعار لمشاريعك الجارية أو القادمة!
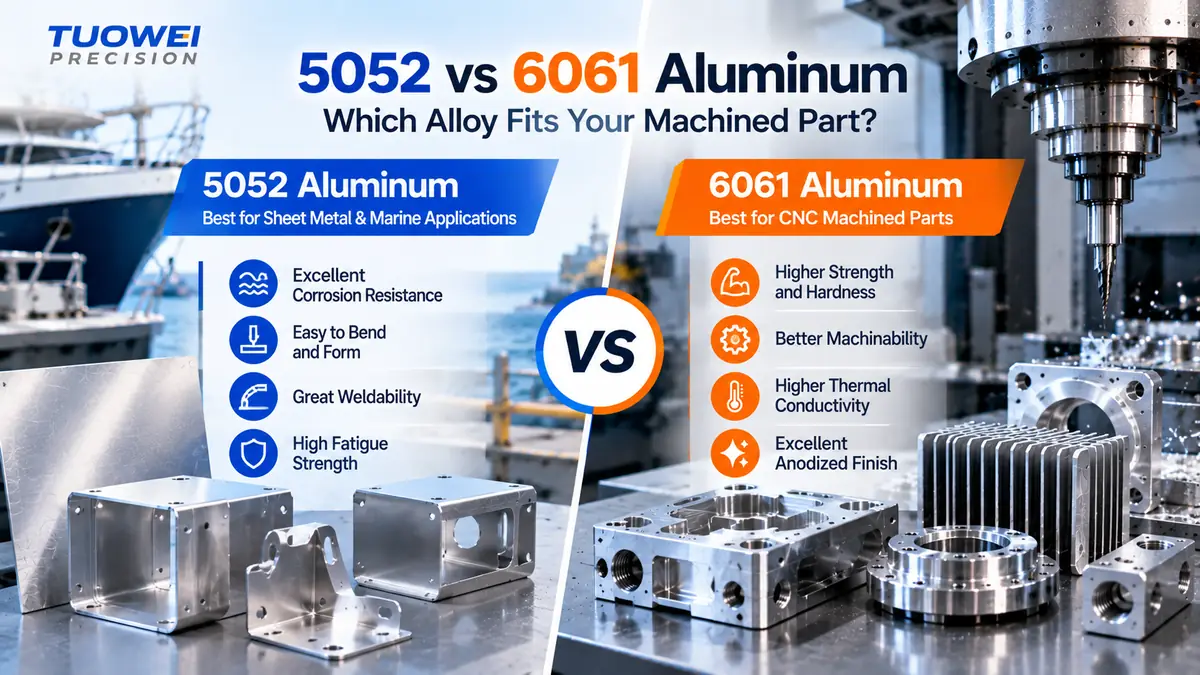
عند الاختيار بين الألومنيوم 5052 و6061، عادةً ما تحدد العملية الرئيسية للقطعة الخيار المناسب. اختر 6061 للأجزاء المصنعة باستخدام الحاسب الآلي (CNC): فهو أقوى في حالة التصلب T6، ويتم قطعه بدقة، ويخضع لعملية الأكسدة بشكل متساوٍ. اختر 5052 للصفائح المعدنية المثنية والأجزاء المعرضة للمياه المالحة، لأنه يتشكل بإحكام دون تشقق ويقاوم التآكل البحري بشكل أفضل.
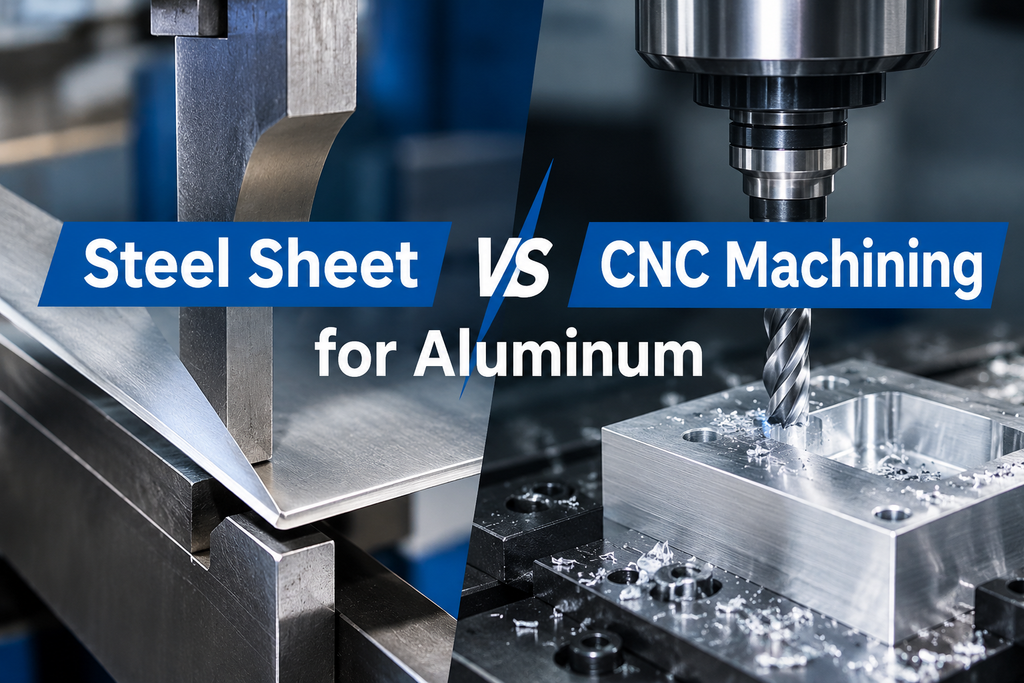
إجابة سريعة: يتميز 6061-T6 بمقاومة شد ومقاومة انكسار أعلى، وقابلية أفضل للتشغيل الآلي، وتشطيب أنودي أكثر اتساقًا. أما 5052-H32 فيتميز بسهولة أكبر في الثني واللحام، كما أنه أكثر مقاومة للمياه المالحة، لكنه صعب التشغيل. إذا كان الجزء يتم طحنه من كتلة، فاستخدم 6061. أما إذا كان يتم طيه من صفائح، فاستخدم 5052.
يبدأ الاختلاف من الكيمياء. وفقًا لـ Aluminum Association’s alloy guide, 5xxx alloys use magnesium as the main alloying element, while 6xxx alloys combine magnesium and silicon to form magnesium silicide.
هذا التغيير بالذات هو الذي يحدد كيف تكتسب كل سبيكة قوتها:
كل ما عدا ذلك في هذه المقارنة، بدءًا من قابلية التشغيل الآلي وصولاً إلى اللحام، ينبع من هذا التقسيم.
يوضح الجدول أدناه القيم النموذجية لأصناف الصلب التي يستخدمها المهندسون بشكل أكبر. الحدود الدنيا للمواصفات في ASTM B209 نظرًا لأن القيم المحددة للصفائح والألواح أقل، فيجب التصميم وفقًا للحدود الدنيا، وليس وفقًا للقيم النموذجية.
| الخصائص (نموذجية) | 5052-H32 | 6061-T6 | أفضل لـ |
| قوة الشد القصوى | 228 ميجا باسكال (33 كيلو باسكال) | 310 ميجا باسكال (45 كيلو باسكال) | 6061 |
| قوة الخضوع | 193 ميجا باسكال (28 كيلو باسكال) | 276 ميجا باسكال (40 كيلو باسكال) | 6061 |
| مقاومة التعب | 117 ميجا باسكال (17 كيلو باسكال) | 96.5 ميجا باسكال (14 كيلو باسكال) | 5052 |
| معامل المرونة | 70.3 جيجا باسكال | 68,9 جيجا باسكال | مماثل |
| الكثافة | 2.68 غ/سم³ | 2.70 غ/سم³ | مماثل |
| التوصيل الحراري | 138 واط/م·كلفن | 167 واط/م·كلفن | 6061 |
| قابل للمعالجة الحرارية | لا يوجد | نعم | 6061 |
| قابلية المعالجة الآلية | شاحب، لزج | جيد | 6061 |
| قابلية التشكيل والانحناء | ممتاز | ضعيف في T6 | 5052 |
| قابلية اللحام | ممتاز | جيد، يفقد قوته بالقرب من منطقة اللحام | 5052 |
| مقاومة التآكل الناتج عن المياه المالحة | ممتاز | جيد | 5052 |
| الأنودة التجميلية | جيد، يمكن أن يبدو أقل اتساقًا | لون جيد جدًّا ومتجانس | 6061 |
هناك رقمان في المقارنة بين 5052 و6061 يثيران دهشة الناس. يتمتع 5052 بمقاومة إجهاد أعلى، لذا فهو يتحمل الاهتزازات بشكل جيد. أما 6061 فيتميز بقدرة أفضل على توزيع الحرارة مقارنةً بـ20%، وهو أمر مهم بالنسبة لمبددات الحرارة وعلب الأجهزة الإلكترونية.
يُعد 6061 أسهل في المعالجة الآلية، وبفارق واضح.
يتميز المعدن 5052 بالليونة والمرونة. وعند التشغيل على آلة الطحن، يميل هذا المعدن إلى التلطخ، وتكوين نشارة طويلة خيطية، والالتصاق بالأداة. ويؤدي ذلك إلى تمزق الأسطح، وظهور النتوءات، وتآكل الأداة. ويمكن تشكيله جيدًا. إذا كان التصميم يتطلب ميزات مشكّلة في الألومنيوم 5052-H32، مثل الجيوب في غطاء مشكّل، فإن هذه الممارسات تساعد في ذلك:
يتميز الألومنيوم 6061-T6 بصلابة أكبر، لذا تنكسر البرادة بشكل نظيف ويخرج التشطيب السطحي مباشرةً من الأداة. ولهذا السبب يُعدّ هذه السبيكة هي الخيار الافتراضي لـ الطحن باستخدام الحاسب الآلي (CNC) العلب، والأقواس، والتركيبات، ولماذا تقدم معظم الورش عروض أسعار أسرع وأرخص لكل قطعة.
موقفنا: إذا كان الجزء يخضع لمعالجة آلية في معظمه، فحدد استخدام لوح من نوع 6061-T651. فاستخدام 5052 في قطعة تخضع لمعالجة آلية مكثفة عادةً ما يكلف وقتًا أطول في دورة التصنيع وعملية إزالة الحواف الخشنة أكثر مما يوفره من تكلفة المواد.
الألومنيوم 5052-H32 هو السبيكة القياسية المستخدمة في عمليات الثني صفائح الألمنيوم. يتحمل نصف قطر انحناء ضيق دون أن يتشقق، مما يجعله مثاليًّا لصناعة العلب، والحوامل، والهياكل، والأغطية.
يُعد 6061-T6 خيارًا غير مناسب للثني. فهو يميل إلى التصدع على طول الجزء الخارجي من الانحناء الحاد. وإذا لزم تشكيل قطعة من مادة 6061، فعادةً ما يتم ثنيها وهي في حالة صلابة أقل، ثم تُخضع للمعالجة الحرارية لاحقًا، مما يزيد التكلفة ويشكل خطرًا للتشوه.
من الأخطاء الشائعة نسخ تركيبة السبيكة من قطعة مُشكَّلة آليًّا إلى رسم للصفائح المعدنية. إذا كان ثني المعادن إذا طلب المورد تغيير مادة قطعة مصبوبة من 6061 إلى 5052، فهذا عادةً ما يكون القرار الصحيح.
غالبًا ما يُطلق على الألومنيوم 5052 اسم «الألومنيوم المخصص للاستخدامات البحرية». ويمنحه محتواه من المغنيسيوم مقاومة ممتازة للمياه المالحة ورذاذ الملح، ولهذا السبب يُستخدم في صناعة أجزاء القوارب وخزانات الوقود والخزائن الخارجية.
كما يتمتع المعدن 6061 بمقاومة جيدة للتآكل في الظروف الجوية العادية، وتزيد عملية الأكسدة الأنودية من هذه المقاومة بشكل أكبر. أما في حالة التعرض المستمر لمياه البحر المالحة، فإن المعدن 5052 هو الخيار الأكثر أمانًا.
فيما يتعلق باللحام، يتميز الألومنيوم 5052 بميزة واضحة. ونظرًا لعدم خضوعه للمعالجة الحرارية، فإن المنطقة المجاورة لللحام تحتفظ بجزء كبير من قوتها. يتم لحام الألومنيوم 6061-T6 بشكل جيد، عادةً باستخدام سلك ملء من النوع 4043 أو 5356، لكن الحرارة تدمر درجة الصلابة T6 في المنطقة المتأثرة بالحرارة المجاورة لللحام، لذا فإن الإطار الملحوم من النوع 6061 يكون أضعف عند الوصلات ما لم يخضع للمعالجة الحرارية مرة أخرى.
يمكن إجراء عملية الأكسدة لكل من 5052 و6061، وكلاهما يتوافق مع الأنودة من النوع الثاني. والفرق يكمن في الشكل.
يمنح المعدن 6061 لونًا متجانسًا ومتسقًا، ولهذا السبب يُعد الخيار المعتاد للأجزاء التجميلية. أما المعدن 5052 فقد يظهر لونه أقل تجانسًا بعض الشيء، وقد يظهر بدرجة لونية مختلفة عن المعدن 6061 حتى في نفس الخزان.
كما أن هذا الأمر مهم بالنسبة للأجزاء المصنوعة من صفائح الألومنيوم التي تقع بجوار الأجزاء المُشكلة آليًّا، وهنا تكمن مشكلة العديد من التجميعات.
تستخدم العديد من المنتجات كلا السبائكين، وهنا يصبح التمييز بين 5052 و6061 أقل وضوحًا. مثال كلاسيكي: غلاف بقاعدة مصنوعة من سبائك 6061 باستخدام الآلات وغطاء مصنوع من سبائك 5052 عن طريق الثني.
إنها تعمل، لكن هناك مشكلتين تظهران بشكل متكرر:
لا تشكل أي من هاتين المشكلتين سببًا لتجنب خلط السبائك. ما عليك سوى التخطيط لذلك في المخطط.
“إن كلمة ”الألومنيوم» الواردة في الرسم الهندسي لا تُعدّ من المواصفات، سواء اخترت 5052 أو 6061. اكتب اسم السبيكة، ودرجة الصلابة، وشكل المنتج:
اطلب شهادة اختبار المصنع مع كل دفعة. فهي تؤكد أن السبيكة ودرجة الصلابة التي استلمتها تتطابقان مع المواصفات الواردة في الرسم.
| دورك | الخيار الأفضل | لماذا |
| هيكل أو حامل أو تركيبات مُشكَّلة بالطحن | 6061-T651 | المتانة، والتصنيع الدقيق، والطلاء بالأنود المتساوي |
| هيكل أو غطاء أو شاسيه ملتوي | 5052-H32 | انحناءات حادة دون حدوث تشققات |
| التعرض للعوامل البحرية أو رذاذ الملح | 5052 | مقاومة أفضل للتآكل الناتج عن المياه المالحة |
| إطار ملحوم يجب أن يظل متينًا | 5052، أو 6061 بعد المعالجة الحرارية | يحافظ الطراز 5052 على قوة أكبر عند اللحام |
| مبدد حراري أو لوحة حرارية | 6061 | موصلية حرارية أعلى |
| جزء رقيق يتحمل الاهتزازات | 5052 | مقاومة أعلى للإجهاد |
عندما يخضع الجزء لكل من المعالجة الآلية والانحناء، يجب تحديد الخيار بين 5052 و6061 بناءً على العملية السائدة، وتصميم المنتج بحيث يأخذ في الاعتبار الخاصية الأضعف.
يتميز الرقم 6061-T6 بمقاومة شد ومقاومة انكسار أعلى من الرقم 5052-H32، حيث تبلغ مقاومة الانكسار النموذجية حوالي 276 ميجا باسكال مقارنة بـ 193 ميجا باسكال. ومع ذلك، يتمتع الرقم 5052 بمقاومة إجهاد أعلى ويحتفظ بقدر أكبر من قوته بعد اللحام، لذا يمكن أن يكون أداؤه أفضل بشكل عام في بعض الأجزاء المعرضة للاهتزازات أو الملحومة.
نعم، لكن تصنيعه أصعب من 6061. فالمادة 5052 لينة ولزجة، لذا فإنها تنتج برادة خيطية وتسبب تراكم البرادة على حافة الأداة. وتساعد في ذلك الأدوات الحادة، والتخلص الجيد من البرادة، ومعايير القطع المحافظة. بالنسبة للأجزاء التي تتطلب معالجة ميكانيكية مكثفة، عادةً ما يكون 6061-T651 أسرع وأرخص من حيث التكلفة لكل جزء.
يمكنك ذلك، لكن مادة 6061-T6 غالبًا ما تتشقق عند الانحناءات الحادة. استخدم نصف قطر انحناء كبير، أو قم بتشكيل القطعة في حالة صلابة أقل ثم قم بمعالجتها حرارياً بعد ذلك. بالنسبة للأجزاء المعدنية المثنية، عادةً ما تكون مادة 5052-H32 هي الخيار الأفضل لأنها تسمح بتشكيل أنصاف أقطار صغيرة دون حدوث تشققات.
يُعد النوع 5052 عمومًا الأفضل للاستخدامات البحرية. فمحتواه من المغنيسيوم يمنحه مقاومة ممتازة للمياه المالحة ورذاذ الملح، ولهذا يُطلق عليه اسم «الألومنيوم المخصص للاستخدامات البحرية». كما يُظهر النوع 6061 أداءً جيدًا في الأماكن المفتوحة، خاصةً عند معالجته بالأنودة، ويُختار عندما تتطلب القطعة قوة أعلى.
عادةً ما تكون أسعار المواد الخام متقاربة، وتعتمد على الشكل وظروف السوق. أما الفارق الأكبر في التكلفة فينبع من عملية المعالجة. فالمادة 5052 أرخص في الثني واللحام، في حين أن المادة 6061 أرخص في المعالجة الآلية. قارن بين أسعار القطع النهائية، وليس سعر الكيلوغرام الواحد من المواد الخام.
عند اختيار بين الألومنيوم 5052 و6061، يجب البدء بالنظر إلى العملية. فالأجزاء المُشكَّلة آليًّا تُصنع من 6061، والأجزاء المصنوعة من الصفائح المثنية تُصنع من 5052، أما التجميعات البحرية أو الملحومة فتُفضل فيها استخدام 5052.
تعمل شركة «تووي بريسيشن» مع كلا النوعين من السبائك، بما في ذلك لوحة من نوع 6061-T651 بالنسبة للأجزاء المُشكَّلة آليًّا و الورقة رقم 5052 للقطع المشكلة. أرسل الرسم الخاص بك عبر الصفحة الرئيسية لشركة Tuowei Precision لإجراء مراجعة التصميم من أجل التصنيع (DFM)، وسيقوم مهندسونا بالإشارة إلى أي تغييرات في السبائك أو درجات الصلابة قبل بدء عملية القطع.
بقلم آندي، مهندس تصنيع في شركة TUOWEI Precision. يتخصص آندي في التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع الدقيق وهندسة الإنتاج، ويتمتع بخبرة عملية في دعم المشاريع بدءًا من النماذج الأولية السريعة وصولًا إلى الإنتاج على نطاق واسع. وهو يعمل عن كثب مع فرق الهندسة والتصنيع لتقييم المواد والتفاوتات المسموح بها وعمليات التصنيع وقابلية التصميم للتصنيع. تقدم مقالاته رؤى عملية ومستندة إلى المعرفة التقنية لمساعدة المهندسين والمشترين على اتخاذ قرارات تصنيع أفضل، وتحسين كفاءة الإنتاج، وتحقيق جودة متسقة للأجزاء. اكتشف حلول التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع المخصص التي تقدمها TUOWEI Precision لمشروعك القادم.
بدءًا من النماذج الأولية السريعة وصولاً إلى الإنتاج القابل للتوسع، تقدم شركة Tuowei Precision خدمات تصنيع موثوقة باستخدام الحاسب الآلي (CNC) تتسم بالدقة والاتساق في كل خطوة. ابدأ مشروعك اليوم.
ابق على اطلاع دائم على الماكينات بنظام التحكم الرقمي الحقيقي، واتجاهات الصناعة، ورؤى الإنتاج في Tuowei Precision، ولكن تم تثبيتها لتمكينك من اتخاذ قرارات إنتاج أفضل.