هل تحتاج إلى حلول تصنيع آلية متخصصة؟ فريقنا في Tuowei Proto موجود هنا لمساعدتك في جميع احتياجات التصنيع الخاصة بك. تواصل معنا اليوم للحصول على عرض أسعار لمشاريعك الجارية أو القادمة!
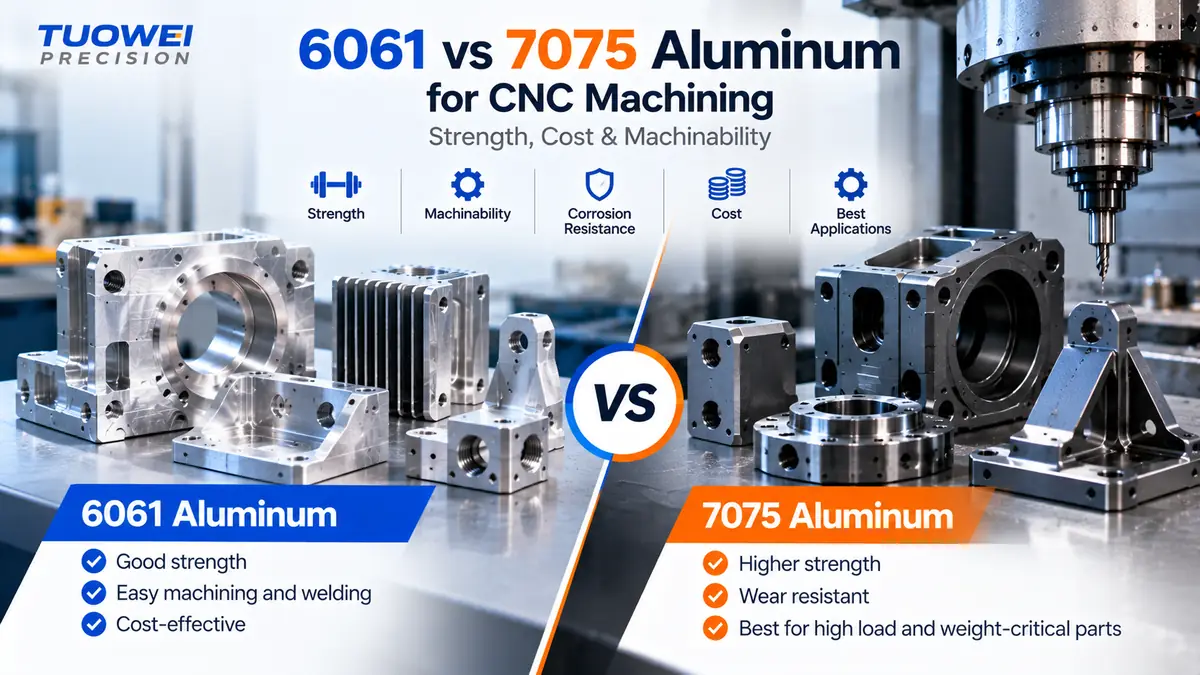
يتمحور الاختيار بين الألومنيوم 6061 و7075 حول مفاضلة واحدة. فمقاومة 7075-T6 تبلغ حوالي 1.7 ضعف مقاومة 6061-T6، لكنها أكثر تكلفة، ولا يمكن لحامها بالانصهار، كما أن مقاومتها للتآكل أقل. يُعد 6061 الخيار الأرخص والأكثر مرونة بالنسبة لمعظم الأجزاء المُشكَّلة آليًّا. اختر 7075 فقط عندما تشير حسابات الحمل إلى أن الجزء يحتاج إلى قوة إضافية.
الإجابة المختصرة: يُستخدم 6061-T6 في صناعة الدعامات، والأغلفة، والحاويات، والتركيبات، والمبددات الحرارية، حيث يوفر قوة جيدة، وسهولة في المعالجة الآلية، وقابلية للحام، وتشطيبًا أنوديًا نقيًّا بسعر أقل. استخدم 7075-T6 أو T651 للأجزاء المعرضة لأحمال عالية والتي يكون الوزن عاملاً حاسماً فيها في مجالات الفضاء والروبوتات والدفاع. تتمتع كلتا السبيكتين بنفس درجة الصلابة تقريباً، لذا فإن 7075 لن تمنع الجزء من الانثناء.
فيما يلي، تستمد أرقام الخصائص من كتيبات المواد الصادرة عن وكالة ناسا، وليس من مدونات الموردين، وهذا هو السبب أيضًا في أن بعضها يبدو أقل من الأرقام التي ربما تكون قد رأيتها في أماكن أخرى.
يبدأ الاختلاف من التركيب الكيميائي. ينتمي المعدن 6061 إلى سلسلة 6xxx، وهو معزز بالمغنيسيوم والسيليكون. أما المعدن 7075 فينتمي إلى سلسلة 7xxx، حيث يُعد الزنك العنصر الرئيسي في السبائك، مع إضافة المغنيسيوم والنحاس.
كلاهما قابل للمعالجة الحرارية. يشير الرمز “T6” إلى المعالجة الحرارية بالذوبان ثم التقادم الاصطناعي حتى الوصول إلى القوة القصوى. أما الرمز “T651” فيتضمن عملية شد خاضعة للرقابة بعد التبريد السريع لتخفيف الإجهاد المتبقي، وهو أمر بالغ الأهمية بمجرد البدء في إزالة المواد من الصفيحة.
إن محتوى الزنك والنحاس هذا هو ما يمنح سبيكة 7075 قوتها. وهو أيضًا السبب في أن سبيكة 7075 أصعب في اللحام وأقل مقاومة للتآكل.
يستخدم الجدول القيم التصميمية للصفائح من نوع T6 والألواح من نوع T651 الواردة في كتيبات بيانات المواد التابعة لوكالة ناسا (NASA) الخاصة بـ سبائك الألومنيوم 6061 و سبائك الألومنيوم 7075.
| الممتلكات | 6061-T6 / T651 | 7075-T6 / T651 |
| مقاومة الشد القصوى (القيمة التصميمية) | 45 كيلو سيليسيال (310 ميجا باسكال) | 77 كيلو سيستي (531 ميجا باسكال) |
| مقاومة الشد عند نقطة الانهيار (القيمة التصميمية) | 40 كيلو سيليسيال (276 ميجا باسكال) | 66 كيلو سيليسيال (455 ميجا باسكال) |
| الاستطالة | من 8 إلى 10%، حسب السماكة | 7% |
| الكثافة | 2.70 غ/سم³ | 2.80 غ/سم³ |
| معامل المرونة | 10.0 × 10³ كيلسي (68.9 جيجا باسكال) | 10.3 × 10³ كيلسي (71.0 جيجا باسكال) |
| الموصلية الحرارية (T6) | حوالي 167 واط/م·كلفن | حوالي 131 واط/م·كلفن |
| اللحام بالاندماج | جيد عند اتباع الإجراءات الصحيحة | غير موصى به |
| التشقق الناتج عن التآكل تحت تأثير الإجهاد | مقاومة جيدة للتآكل العام | مقاومة فقط في حالة الصلب T73 |
| قابلية المعالجة (تصنيف الدليل) | ممتاز في T4 وT6 | جيد؛ يكون الأمر أصعب في حالة الصلابة الشديدة |
تتضح بعض الاستنتاجات مباشرة من الجدول. يتمتع المعدن 7075 بقوة شد أعلى بنحو 70%. كما أنه أثقل بنحو 4% بالنسبة للحجم نفسه. أما صلابته فهي أعلى بنحو 3% فقط. أما 6061 فيتميز بتوصيل حراري أفضل بنحو 27%، ولهذا السبب يُعد الخيار المعتاد لمبددات الحرارة المُشكَّلة آليًّا.
ابحث عن أرقام القوة لكل من 7075 و6061 وستجد عدة إجابات مختلفة. ويعود معظم هذا التباين إلى الخلط بين نوعين مختلفين من الأرقام.
القيم النموذجية هي متوسطات مستمدة من عينات الاختبار. القيم الدنيا أو قيم التصميم يتم تحديدها عند مستويات أقل، بحيث تستوفيها كل دفعة من المواد تقريبًا. ويُظهر دليل ناسا 7075 كلا القيمتين: قوى الشد والانصياع النموذجية البالغة 83 كيلو باسكال و73 كيلو باسكال لـ T6، مقابل القيم التصميمية البالغة 77 كيلو باسكال و66 كيلو باسكال للصفائح من نوع T6 والألواح من نوع T651.
لا يوجد خطأ في أي من الرقمين. فكل منهما يجيب على سؤال مختلف.
رأينا: قم بتحديد أبعاد الأجزاء الهيكلية انطلاقًا من القيم الدنيا الواردة في مواصفات المنتج وفقًا للشكل والسماكة الفعليين، واستخدم القيم النموذجية فقط لمقارنة السلالتين 6061 و7075 ببعضهما البعض. أما بالنسبة للألواح، فإن المواصفة المعيارية السارية هي ASTM B209, ، وتقل القيم الدنيا كلما زادت سماكة الصفيحة. ويُظهر دليل 6061 نفس الاتجاه في الاستطالة، التي تنخفض من 10% في الصفيحات متوسطة السماكة إلى 8% عند سماكة تتراوح بين 1 و2 بوصة.
نعم من حيث القوة، وبالكاد من حيث الصلابة. وهذا التمييز هو الذي يحدد خيارات السبائك أكثر من أي رقم آخر في ورقة البيانات.
إذا تعطل أحد الأجزاء بسبب انثناءه أو انكساره تحت تأثير الحمل، فإن المقارنة المباشرة بين 6061-T6 و7075-T6 تُظهر أن 7075 يتيح تحمل ضغط يبلغ حوالي 1.7 ضعف، أو تحمل نفس الحمل في مقطع أرق وأخف وزنًا. ولهذا السبب يظهر في مكونات الطيران والفضاء, ، وأذرع الطائرات بدون طيار، ووصلات الروبوتات، وتركيبات تحمل الأحمال الثقيلة.
إذا كانت المشكلة الحقيقية للقطعة هي الانحراف، فإن استخدام معدن 7075 لا يُفيد كثيرًا. فالصلابة تعتمد على معامل المرونة، ومعامل المرونة في معدن 7075 أعلى بنحو 3% فقط. فالدعامة المصنوعة من مادة 6061 التي تنحني بشكل مفرط ستنحني بنفس القدر تقريبًا إذا كانت مصنوعة من مادة 7075. والحل يكمن في التصميم الهندسي: مقاطع أعمق، أو أضلاع، أو مسافة بين الركائز أقصر.
لذا، قبل تغيير السبائك لمعالجة جزء “ضعيف”، تحقق مما إذا كان العيب يتعلق بالقوة أم بالصلابة. إن سبيكة 7075 أقوى من سبيكة 6061، لكن هذا التغيير لا يحل سوى إحدى هاتين المشكلتين.
نادرًا ما يؤثر اختيار 6061 أو 7075 بشكل كبير على مدة الدورة. فكلاهما قابل للتشغيل الآلي بشكل جيد، ويغطي هذان النوعان معًا معظم ما يقصده المشترون بعبارة «أفضل أنواع الألومنيوم للتشغيل الآلي باستخدام الحاسب الآلي (CNC)». تصنف كتيبات وكالة ناسا (NASA) النوع 6061 على أنه ممتاز في درجات الصلابة T4 وT6، وتصف النوع 7075 بأنه جيد في المعالجة التقليدية، ولكنه أكثر صعوبة في درجات الصلابة المقواة.
في الواقع، يظهر الفرق في البرادة والسطح. فالمادة 6061-T6 أكثر ليونة وقد تتلطخ أو تتراكم على حافة الأداة إذا كانت الأدوات غير حادة أو كانت سرعة التغذية منخفضة جدًّا. أما 7075-T6 فهو أكثر صلابة، ويكسر البرادة بشكل أنظف، وغالبًا ما يعطي تشطيبًا أكثر دقة على التفاصيل الدقيقة، على حساب تآكل أسرع نسبيًا للأداة.
يتمثل الخطر الأكبر في عملية التصنيع مع أي من هاتين السبائكتين في حدوث تشوه. فعمليات الحفر العميقة تؤدي إلى تحرير الإجهاد المحتبس داخل الصفيحة، وقد ينحني الجزء الرقيق بعد إزالته من جهاز التثبيت. وبالبدء من صفيحة T651 التي خضعت لعملية تخفيف الإجهاد، فإن إجراء عملية التخشين، ثم فك المشابك، ثم التشطيب، يحافظ على استواء معظم الأجزاء. إن خدمات الطحن باستخدام الحاسب الآلي (CNC) يجب التخطيط لتسلسل عمليات التخشين والتشطيب للأجزاء المصنوعة من الألومنيوم ذات الجدران الرقيقة، لأن هذه الخطوة الإضافية أقل تكلفة من التخلص من الجزء المشوه.
اللحام. يمكن لحام السبيكة 6061 بشكل جيد عند اتباع الإجراءات الصحيحة. ويؤدي اللحام إلى تليين المنطقة المتأثرة بالحرارة، لذا فإن التجميع الملحوم من السبيكة 6061 لن يحتفظ بالقوة الكاملة لـ T6 عند الوصلة ما لم يخضع لمعالجة حرارية مرة أخرى. يذكر دليل وكالة ناسا بوضوح أن اللحام بالانصهار غير موصى به بالنسبة لسبائك 7075. وإذا كان التصميم يتطلب وصلات ملحومة، فإن سبائك 7075 عادةً ما تكون الخيار الخاطئ.
التآكل. يتمتع السبيكة 6061 بمقاومة جيدة للتآكل العام. أما السبيكة 7075-T6 فهي أقل مقاومة، كما أنها عرضة للتشقق الناتج عن التآكل تحت الإجهاد؛ ويحدد الدليل السبيكة T73 باعتبارها الحالة المقاومة للتآكل تحت الإجهاد. وعادةً ما تحتاج الأجزاء المكشوفة المصنوعة من السبيكة 7075 إلى طبقة تشطيب واقية.
الأنودة. تتميز كلتا السبيكتين بقدرة جيدة على الطلاء الأنودي، بما في ذلك الطلاء الأنودي الصلب. يمنح السبيكة 6061 اللون الأكثر نقاءً وتناسقًا، ولهذا السبب تُستخدم بشكل افتراضي في الأجزاء التجميلية. أما السبيكة 7075 فقد تظهر أغمق قليلاً أو أكثر اصفرارًا في الألوان الشفافة والفاتحة، لذا تجنب خلط الأجزاء المصنوعة من السبيكتين 7075 و6061 في تجميع واحد مرئي. وفي الحالات التي يجب أن يظل فيها الجزء موصلاً للكهرباء،, طلاء تحويل الكرومات يحمي كلا السبائكين دون عزل السطح.
السبائك ليست سوى نصف المعلومة المطلوبة. فدرجة الصلابة التي تليها هي التي تحدد سلوك القطعة أثناء التشغيل على الآلة وأثناء الاستخدام.
| المزاج | ماذا يعني ذلك | متى يجب تحديده |
| 6061-T6 | معالج بالحلول ومُعتق صناعيًا | قضبان ومواد مقذوفة للأجزاء العامة |
| 6061-T651 | T6 مع إزالة التوتر بالتمديد | صفيحة للأجزاء المسطحة أو ذات الجيوب أو ذات الجدران الرقيقة |
| 7075-T6 | القوة الكاملة | العارضة، والأجزاء التي تتطلب أقصى قدر من القوة |
| 7075-T651 | T6 مع إزالة التوتر بالتمديد | لوحة للأجزاء الهيكلية المُشكَّلة آليًّا |
| 7075-T73 | تجاوز العمر المحدد لمقاومة التآكل الناتج عن الإجهاد | الأجزاء المعرضة لحمل مستمر في بيئة تسبب التآكل |
يضحي T73 بجزء من قوة T6 مقابل مقاومة التآكل الناتج عن الإجهاد. موقفنا: بالنسبة للأجزاء المصنوعة من الألواح التي ستخضع لعمليات تصنيع مكثفة، يجب تحديد T651 في أي من السبيكتين، والاحتفاظ بـ T73 للأجزاء التي حدد مهندس الإجهاد وجود إجهاد شد مستمر فيها ضمن بيئة تآكلية. في قائمة المواد لدى Tuowei، يتوفر أيضًا 7050-T7451 للألواح السميكة المستخدمة في صناعة الطيران حيث لا يكون 7075 هو الخيار الأنسب.
تتضح معظم القرارات المتعلقة باختيار بين 7075 و6061 بمجرد معرفة العوامل التي تحدد مواصفات القطعة. ويوضح الجدول كيفية استخدام هذين السبائكين عادةً في الأعمال المُشكَّلة باستخدام آلات CNC.
| نوع القطعة | خيار أفضل | لماذا |
| علب وأغلفة الأجهزة الإلكترونية | 6061-T6 | متانة كافية، لون أنودي نظيف، تكلفة أقل |
| مشتتات الحرارة والألواح المبردة | 6061-T6 | موصلية حرارية أعلى بنحو 27% |
| الإطارات والأقواس الملحومة | 6061-T6 | لا ينبغي لحام 7075 بالانصهار |
| القوالب، والتركيبات، وقواعد الآلات | 6061-T651 | تعد الصلابة والاستواء أكثر أهمية من القوة |
| أذرع الطائرات بدون طيار ووصلات الروبوتات | 7075-T651 | متانة عالية في المقاطع الرقيقة والخفيفة الوزن |
| التجهيزات والدعامات المستخدمة في مجال الفضاء الجوي | 7075-T651 أو T73 | المقاومة، مع الفولاذ T73 حيث يُشكل التآكل الناتج عن الإجهاد خطرًا |
| المشابك والتروس والأعمدة المعرضة لأحمال عالية | 7075-T6 | متانة أعلى وسطح أكثر صلابة |
| الأجزاء المخصصة للاستخدام في الهواء الطلق أو في البيئة البحرية التي لم تخضع لعملية تشطيب | 6061-T6 | مقاومة أفضل للتآكل العام |
عندما يكون هناك قطعة تقع بين العمودين، فإن الاختيار بين 6061-T6 و7075-T6 يتلخص عادةً في سؤال واحد: هل سيوفر المقطع الأرق من 7075 وزنًا كافيًّا لتعويض تكلفة المواد الإضافية والتشطيب؟ إذا كانت الإجابة «لا»، فإن 6061 يكون هو الخيار الأفضل.
يبلغ سعر الألومنيوم من النوع 7075، سواء في شكل قضبان أو صفائح، مستوىً أعلى بشكل ملحوظ من سعر النوع 6061، كما أن النوع 7075 متوفر بأحجام أقل. وتتفاوت العلاوات المعلنة تباينًا كبيرًا حسب المورد والشكل والحجم؛ لذا، يُنصح بالتحقق من الأسعار الحالية لدى الموزعين أو المصانع بالنسبة للمخزون الذي تحتاجه، بدلاً من الاعتماد على قاعدة عامة.
عادةً ما تكون علاوة القطعة النهائية أقل من علاوة المعدن. وفي حالة القطع المُشكَّلة باستخدام الحاسب الآلي (CNC)، غالبًا ما تفوق تكاليف وقت التشغيل والإعداد والتشطيب تكلفة المواد، وبما أن كلا السبائك تُشكَّل بمعدلات مماثلة، فإن مدة الدورة لا تتغير إلا قليلاً. وتؤثر علاوة المعدن في الغالب على القطع المقطوعة من قضبان كبيرة الحجم، أو على الكميات الكبيرة التي تشكل فيها تكلفة المواد نسبة أكبر من التكلفة الوحدوية.
تجدر الإشارة إلى تكلفتين خفيتين. غالبًا ما يحتاج المعدن 7075 إلى طبقة حماية نهائية يمكن الاستغناء عنها في الأجزاء المصنوعة من المعدن 6061، كما أن سلوكه تجاه التآكل الناتج عن الإجهاد قد يدفعك إلى اختيار درجة الصلابة T73 الأكثر تكلفة. عندما تطلب عرض أسعار من خلال موقعنا خدمات التصنيع الآلي باستخدام الحاسب الآلي الرقمي, ، اطلب الكمية نفسها من 6061 و7075 حتى يتضح الفرق الحقيقي.
أياً كان اختيارك بين 6061 و7075، فإن التسمية الغامضة مثل “الألومنيوم 7075” تسمح للمورد بشحن أي شكل أو درجة صلابة أو منشأ. أما التسمية الكاملة فتحدد اسم السبيكة ودرجة الصلابة ومواصفات المنتج، على سبيل المثال:
اطلب تقرير اختبار المصنع (شهادة صادرة عن المصنع المنتج توضح التركيب الكيميائي والخصائص التي تم اختبارها لتلك الدفعة) مع الأجزاء. وبالنسبة للأعمال المتعلقة بالفضاء والدفاع، قد ينص العقد أيضًا على الالتزام بمعيار AMS (مواصفات مواد الفضاء) محدد وإمكانية التتبع الكاملة.
الخطأ الأكثر شيوعًا هو تغيير السبائك في مرحلة متأخرة. ففي كثير من الأحيان، يتم تحويل تصميم تم التحقق من صلاحيته باستخدام سبيكة 6061 إلى سبيكة 7075 “من أجل القوة” بعد إجراء الاختبارات، دون أن يقوم أحد بإعادة فحص اللحامات أو لون الطلاء الأنودي أو الحماية من التآكل. يجب التعامل مع تغيير السبيكة على أنه تغيير في التصميم، وليس مجرد تغيير في المشتريات.
بالنسبة لمعظم الأجزاء المُشكَّلة آليًّا، يُعدّ 6061-T6 أفضل نوع من الألومنيوم للتصنيع باستخدام الحاسب الآلي (CNC): فهو أرخص، وأسهل في اللحام والتشطيب، ويتمتع بقوة كافية. انتقل إلى 7075-T6 أو T651 عندما يُظهر حساب القوة، وليس مجرد حدس، أن 6061 لا يفي بالمتطلبات، وتذكر أن 7075 لن يحل مشكلة الصلابة.
إذا كنت لا تزال تقارن بين الألومنيوم 6061 و7075 لاستخدامهما في قطعة معينة، فيرجى إرسال الرسم وحالة الحمل إلى دقة تووي. يمكن لمهندسينا تقديم عروض أسعار لكلتا السبيكتين جنبًا إلى جنب، والإشارة إلى الحالات التي يكون فيها درجة الصلابة أو التشطيب أو الشكل الهندسي أكثر أهمية من السبيكة نفسها. لدينا صفحة مادة 7075-T651 تُدرج قائمة بخصائصها إذا كنت ترغب في التحقق من الأرقام أولاً.
س: هل الألومنيوم 7075 أقوى من 6061؟
ج: نعم. وفقًا لكتيبات ناسا، تبلغ قوة الشد وقوة الخضوع التصميمية للصفائح من نوع 7075-T6 والألواح من نوع T651 77 و66 كيلو باسكال على التوالي، مقابل 45 و40 كيلو باسكال للمادة 6061-T6. أي أنها أقوى بنحو 1.7 مرة. أما الصلابة فهي متطابقة تقريبًا، لذا فإن 7075 لا يقلل من الانحراف.
س: أيهما أسهل في المعالجة الآلية، 6061 أم 7075؟
ج: كلاهما قابل للتشغيل الآلي بشكل جيد. يعتبر 6061-T6 أكثر مرونة ويُصنف على أنه ممتاز من حيث قابلية التشغيل الآلي، لكنه قد يتسبب في تكوّن حواف متراكمة. أما 7075-T6 فهو أكثر صلابة، ويكسر البرادة بشكل نظيف، وغالبًا ما يعطي تشطيبًا أنعم، مع تآكل أسرع نسبيًّا للأدوات. ويُعد التشوه الناتج عن الإجهاد المتبقي عاملاً أكثر أهمية من اختيار السبيكة.
س: هل يمكنكم لحام الألومنيوم من النوع 7075؟
ج: لا يُنصح باستخدام اللحام بالانصهار مع سبائك 7075، وفقًا لدليل وكالة ناسا، كما أن الوصلات الملحومة من سبائك 7075 معرضة للتشقق وفقدان القوة. وإذا كانت التجميعات تتطلب وصلات ملحومة، فإن معدن 6061 هو الخيار الأفضل، على الرغم من أن اللحام لا يزال يؤدي إلى تليين المنطقة المتأثرة بالحرارة في معدن 6061 ما لم تخضع القطعة لمعالجة حرارية مرة أخرى.
س: هل يستحق 7075 التكلفة الإضافية؟
ج: فقط عندما تكون القطعة مقيدة من حيث القوة أو الوزن. أما بالنسبة للأقواس والأغلفة والتركيبات التي تكون مقيدة بالصلابة أو التكلفة أو المظهر، فإن سبيكة 6061-T6 تقدم أداءً مماثلاً بتكلفة أقل. ونظرًا لأن وقت التصنيع يشكل الجزء الأكبر من أسعار معظم القطع، فإن الفارق الحقيقي في سعر القطعة النهائية المصنوعة من سبيكة 7075 غالبًا ما يكون أقل مما يوحي به سعر الألومنيوم 7075.
س: هل تختلف عملية الطلاء الأنودي لسبائك 7075 عن تلك الخاصة بسبائك 6061؟
ج: نعم، قليلاً. توفر سبيكة 6061 اللون الأكثر وضوحًا وتناسقًا. أما سبيكة 7075 فقد تبدو أغمق أو أكثر اصفرارًا عند استخدام الأصباغ الشفافة أو الفاتحة، وهو ما يصبح واضحًا عند وضع السبيكتين جنبًا إلى جنب. وكلاهما يقبلان عملية الأكسدة من النوع الثاني والنوع الثالث، لذا فإن الفرق هو في الغالب شكلي.
بقلم آندي، مهندس تصنيع في شركة TUOWEI Precision. يتخصص آندي في التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع الدقيق وهندسة الإنتاج، ويتمتع بخبرة عملية في دعم المشاريع بدءًا من النماذج الأولية السريعة وصولًا إلى الإنتاج على نطاق واسع. وهو يعمل عن كثب مع فرق الهندسة والتصنيع لتقييم المواد والتفاوتات المسموح بها وعمليات التصنيع وقابلية التصميم للتصنيع. تقدم مقالاته رؤى عملية ومستندة إلى المعرفة التقنية لمساعدة المهندسين والمشترين على اتخاذ قرارات تصنيع أفضل، وتحسين كفاءة الإنتاج، وتحقيق جودة متسقة للأجزاء. اكتشف حلول التصنيع باستخدام الحاسب الآلي (CNC) والتصنيع المخصص التي تقدمها TUOWEI Precision لمشروعك القادم.
بدءًا من النماذج الأولية السريعة وصولاً إلى الإنتاج القابل للتوسع، تقدم شركة Tuowei Precision خدمات تصنيع موثوقة باستخدام الحاسب الآلي (CNC) تتسم بالدقة والاتساق في كل خطوة. ابدأ مشروعك اليوم.
ابق على اطلاع دائم على الماكينات بنظام التحكم الرقمي الحقيقي، واتجاهات الصناعة، ورؤى الإنتاج في Tuowei Precision، ولكن تم تثبيتها لتمكينك من اتخاذ قرارات إنتاج أفضل.