القولبة بالحقن هي عملية تصنيع تُنتج الأجزاء عن طريق ضخ مادة منصهرة في قالب معدني مصنوع بتقنية التصنيع الدقيق, ، وتركها تبرد، ثم إخراج القطعة النهائية. يمكن لقالب واحد تكرار هذه الدورة آلاف أو ملايين المرات، ولهذا السبب فإن معظم المنتجات التي تستخدمها يوميًا، من أغطية الهواتف إلى أغطية الزجاجات، صُنعت بهذه الطريقة. في المملكة المتحدة وأوروبا، يُطلق على هذه العملية اسم «القولبة بالحقن».
الإجابة المختصرة: في عملية القولبة بالحقن، تُذوب حبيبات البوليمر في أسطوانة مُسخَّنة، ثم يُحقن المزيج المنصهر في قالب مغلق مصنوع من الفولاذ أو الألومنيوم تحت ضغط عالٍ، ويُترك فيه حتى يبرد، ثم يُفتح القالب ويُخرج الجزء منه. القالب مكلف ويستغرق بناؤه أسابيع، لكن تكلفة كل جزء بعد ذلك تكون ضئيلة جدًّا ويكون شبه مطابق للجزء الذي سبقه.
إذن، ما هو القولبة بالحقن في الواقع العملي، ومتى تكون خيارًا مناسبًا لقطعتك؟ يشرح هذا الدليل كيفية عمل عملية القولبة بالحقن خطوة بخطوة، وما تقوم به الآلة والقالب، والمواد التي يمكنك استخدامها، وأين تكمن التكاليف والمخاطر الحقيقية. وقد كُتب هذا الدليل للمهندسين والمشترين الذين يتخذون قرارًا بشأن ما إذا كان ينبغي أن تكون القطعة مقولبة، أو مصنعة آليًا، أو مطبوعة.
عندما يسأل الناس عن ماهية القولبة بالحقن البلاستيكية، فإنهم عادةً ما يقصدون القولبة بالحرارة، التي تشمل الغالبية العظمى من القطع البلاستيكية المقولبة. فاللدائن الحرارية، مثل مادة ABS والبولي بروبيلين والنايلون، تلين عند تسخينها وتتصلب عند تبريدها، لذا يمكن صهرها وتشكيلها وتثبيتها مرة أخرى دون تغيير تركيبتها الكيميائية.
هناك ثلاثة عوامل تتضافر معًا في كل قطعة مصبوبة:
يُعد القالب هو العنصر المكلف والبطيء. وبمجرد إنشائه، يمكن للماكينة أن تنتج قطعة جديدة كل بضع ثوانٍ إلى بضع دقائق، اعتمادًا على حجم القطعة وسماكة جدرانها. وهذه المقايضة — بين التكلفة الأولية المرتفعة للأدوات والسعر الفعال جدًّا لكل قطعة — هي التي تحدد تقريبًا كل قرار يتعلق بهذه العملية.
لا تقتصر هذه الطريقة على اللدائن الحرارية فقط. ففي عملية القولبة بالحقن المعدني، يُستخدم مسحوق معدني ممزوج بمادة رابطة؛ أما اللدائن الحرارية الصلبة، مثل الإيبوكسي، فتتصلب بالحرارة بدلاً من الانصهار؛ كما يتم قولبة مطاط السيليكون السائل (LSR) بطريقة مماثلة. ويركز هذا الدليل على اللدائن الحرارية، لأنها النقطة التي يبدأ منها معظم المشترين.
إذا كنت ترغب في فهم كيفية عمل القولبة بالحقن، فاتبع دورة قولبة واحدة بدءًا من القالب المغلق وحتى الحصول على القطعة النهائية. تتكرر في كل دورة نفس الخطوات الخمس.
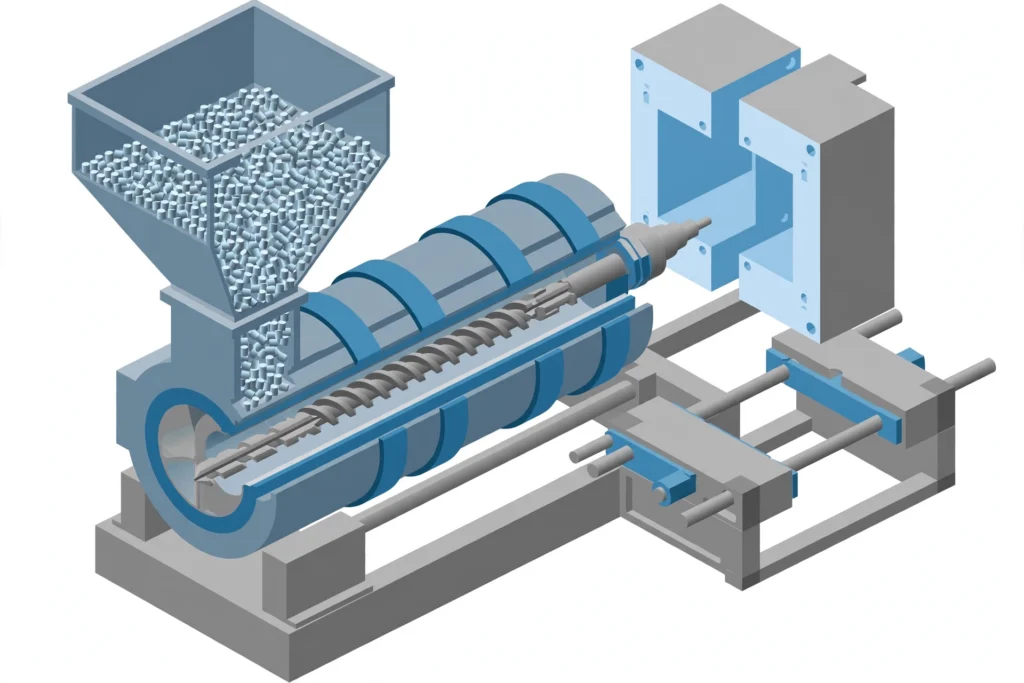
يُغلق نصفا القالب وتقوم وحدة التثبيت بتثبيتهما معًا. ويجب أن تكون قوى التثبيت، التي تُقاس بالطن، عالية بما يكفي لإبقاء القالب مغلقًا بينما يضغط عليه البلاستيك المنصهر. وإذا كانت القوة ضئيلة جدًّا، تتسرب المادة عند خط الفصل على شكل حواف رقيقة، وهو عيب شائع. ويعد اختيار حجم المكبس المناسب عملية حسابية بحد ذاتها، تستند إلى المساحة المتوقعة للقطعة والضغط الذي تحتاجه المادة.
يقوم برغي دوار داخل أسطوانة مُسخَّنة بإذابة الحبيبات وتكوين حجم محدد من المادة المنصهرة، يُسمى «الجرعة». ثم يتحرك البرغي إلى الأمام مثل المكبس لحقن المادة المنصهرة عبر الفوهة والقناة الرئيسية، ثم على طول القنوات الجانبية وعبر البوابة إلى التجويف. وتحدد قابلية الراتينج للتدفق مدى سهولة ملئه للجدران الرقيقة ومسارات التدفق الطويلة.
يتقلص البلاستيك مع تبريده. ولتعويض ذلك، تواصل الآلة الضغط على المادة المنصهرة بعد ملء التجويف، مما يؤدي إلى دفع المزيد من المادة إلى الداخل. وتمنع مرحلة التعبئة هذه ظهور علامات الانغماس والفراغات في المناطق الأكثر سمكًا. وتنتهي هذه المرحلة عندما يتجمد ممر الصب ولا يمكن دخول المزيد من المادة.
عادةً ما يكون التبريد هو الجزء الأطول في الدورة. يتدفق الماء عبر قنوات داخل القالب ويطرد الحرارة حتى يصبح الجزء صلبًا بما يكفي لإخراجه. ويُعد سمك الجدران العامل الأهم في تحديد مدة التبريد، ولهذا السبب يحرص المصممون على أن تكون الجدران رقيقة ومتساوية. وفي الوقت نفسه، يكون المسمار قد بدأ بالفعل في صهر المادة استعدادًا للدفعة التالية.
يفتح القالب، ثم يقوم مسمار طرد — أو عدة مسامير في العادة — بدفع القطعة بعيدًا عن القلب. ثم يُغلق القالب مرة أخرى وتبدأ الدورة التالية. أما المادة المتبقية في القنوات، فإما أن تُطحن من جديد وتُعاد استخدامها، أو — في حالة قوالب القنوات الساخنة — لا تتصلب أصلًا.
هكذا يعمل القولبة بالحقن في ورشة الإنتاج: نفس الخطوات الخمس، تتكرر مع مراقبة دقيقة لدرجة الحرارة والضغط والسرعة والوقت. وأي تغييرات طفيفة في أي منها تؤدي إلى تغيير شكل القطعة، لذا يتم تسجيل إعدادات العملية وتثبيتها بمجرد اجتياز العينات الأولى للفحص. ويقوم بعض المهندسين بتقسيم الدورة إلى مرحلتين، هما التعبئة والتبريد، لكن الخطوات الخمس المذكورة أعلاه تعطي صورة أوضح عن المكان الذي تبدأ فيه المشاكل.
تتألف معظم المطابع من الأقسام الثلاثة الرئيسية التالية:
| القسم | الأجزاء الرئيسية | وظيفته |
|---|---|---|
| وحدة الحقن | القادوس، الأسطوانة، المسمار الترددي، أحزمة التسخين، الفوهة | تقوم بإذابة الحبيبات وحقن الكتلة المصبوبة |
| وحدة التثبيت | الألواح، قضبان الربط، المشابك الهيدروليكية أو الكهربائية | يفتح القالب ويغلقه ويبقيه مغلقًا |
| قالب (أداة) | التجويف، اللب، القنوات، فتحات الصب، قنوات التبريد، مسامير الطرد | يعطي القطعة شكلها ويبردها |
إن فهم كيفية عمل القولبة بالحقن على مستوى القالب يفسر معظم مشكلات الجودة. يستحق القالب اهتمامًا أكبر مما يحظى به عادةً، لأن كل مشكلة تتعلق بالأبعاد أو تشطيب السطح تقريبًا تعود في أصلها إلى تصميم القالب. تحدد مواقع فتحات الصب مسار تدفق المادة ومكان تشكل خطوط اللحام. ويحدد تخطيط قنوات التبريد مدى تساوي تبريد القطعة وما إذا كانت ستتشوه أم لا. أما زوايا الانحراف فتحدد ما إذا كانت القطعة ستنفصل عن القالب بسلاسة أم لا.
تُصنع القوالب عادةً من الألومنيوم أو الفولاذ المقوى المستخدم في صناعة الأدوات:
غالبًا ما تُوصف العمر الافتراضي للقالب باستخدام فئات قوالب SPI. فالقالب من الفئة 101 مصمم ليتحمل أكثر من 1,000,000 دورة، في حين أن القالب النموذجي من الفئة 105 قد لا يتحمل سوى بضع مئات من الدورات. إذا كنت ترغب في معرفة أين تذهب أموال تصنيع القوالب، فإن تفصيل تكلفة القوالب بالحقن يستعرض كل عامل من عوامل التكلفة.
يؤثر اختيار المواد على القوة، والصلابة، ومقاومة الحرارة، ومقاومة المواد الكيميائية، والمظهر، والانكماش، والسعر. وفيما يلي المواد الأكثر استخدامًا في تصنيع الأجزاء البلاستيكية:
| المواد | الخصائص الرئيسية | الأجزاء النموذجية |
|---|---|---|
| ABS | متين، سهل التشكيل، سطح القطعة جيد | العلب، الصناديق، المنتجات الاستهلاكية |
| البولي بروبلين (PP) | منخفضة التكلفة، ومقاومة للمواد الكيميائية، ومرنة | الأغطية، وأغطية الإغلاق، والمفصلات المرنة، والحاويات |
| البولي كربونات (PC) | شفاف، ومقاوم للغاية للصدمات | العدسات، والأغطية، وقطع السلامة |
| النايلون (PA) | قوية، ومقاومة للتآكل، وغالبًا ما تكون مُعززة بالألياف الزجاجية | التروس، البطانات، المشابك الهيكلية |
| POM (أسيتال) | صلب، منخفض الاحتكاك، أبعاد ثابتة | التروس الدقيقة، الوصلات المثبتة بالضغط |
| البولي إيثيلين (HDPE، LDPE) | منخفضة التكلفة، متينة، مقاومة للرطوبة | الحاويات، والخزانات، والتغليف |
| TPE و TPU | شبيه بالمطاط، ذو استطالة عالية | مقابض، أختام، مقابض مقولبة |
تتدفق الأنواع غير المُعززة بالزجاج بسهولة أكبر وتوفر سطحًا أفضل. أما الأنواع المُعززة بالزجاج فتزيد من الصلابة ومقاومة الحرارة، لكنها تؤدي إلى تآكل القالب بشكل أسرع وقد تتعرض للالتواء إذا لم تتراصف الألياف بشكل متساوٍ.
رأينا: اختر المادة أولاً بناءً على ظروف تشغيل القطعة والخصائص الميكانيكية المطلوبة، ثم تحقق من قابليتها للتشكيل. فالراتنج الذي يبدو مثالياً في ورقة البيانات قد يتسبب مع ذلك في حدوث انحرافات أو فترات دورات طويلة إذا كان تصميم القطعة غير مناسب له.
تتضمن العملية القياسية عدة أشكال، كل منها يعالج مشكلة تصميمية محددة:
إذن، ما هي استخدامات القولبة بالحقن البلاستيكية في المنتجات الفعلية؟ يمكن تطبيق هذه التقنية على أي قطعة تقريبًا يُحتاج إلى إنتاجها بكميات كبيرة، مما يمنح هذه العملية نطاقًا واسعًا من التطبيقات:
والسمة المشتركة بينها هي قابلية التكرار. فعندما تحتاج إلى إنتاج آلاف القطع المتطابقة ذات الأبعاد والسطح نفسه، يصعب التفوق على هذه العملية. بل إن قالبًا واحدًا يحتوي على عدة تجاويف يمكنه إنتاج عدة قطع في كل دورة، مما يقلل من تكلفة الإنتاج بشكل أكبر.
كل عملية تنطوي على مزايا وعيوب. وهذه هي العوامل الأكثر أهمية عند اتخاذ القرار:
| المزايا | العيوب |
|---|---|
| تكلفة منخفضة جدًّا للقطعة الواحدة عند إنتاج كميات كبيرة | تكلفة عالية للأدوات في المرحلة الأولية |
| أوقات دورات سريعة، غالبًا ما تكون بالثواني لكل قطعة | يستغرق بناء القالب عدة أسابيع |
| تكرار ممتاز بين القطع | تكون التغييرات في التصميم بعد تصنيع القوالب مكلفة |
| هندسة معقدة تتضمن ضلعًا أو نتوءًا أو تركيبًا بالانزلاق | تحدد قواعد التصميم سماكة الجدار وكل قطع سفلي |
| مجموعة واسعة من المواد والألوان | غير اقتصادي بالنسبة للكميات الصغيرة جدًّا |
| نفايات مادية قليلة، ومعالجة لاحقة قليلة | يقتصر حجم القطعة على حجم المكبس |
أكبر عيب هو ذلك الذي يقلل المشترون من شأنه: فإجراء تغيير في التصميم بعد قطع القالب يعني تعديل الفولاذ المتصلب. وغالبًا ما تكون إضافة مادة إلى قطعة ما مجرد مسألة بسيطة تتمثل في إزالة المزيد من مادة القالب آليًّا. أما إزالة المادة، فقد تتطلب اللحام وإعادة قطع القالب. ولهذا السبب، فإن مراجعة التصميم قبل تصنيع القوالب توفر الكثير من المال.
نادرًا ما يكون القولبة بالحقن الخيار الوحيد. فغالبًا ما تتنافس عمليات تصنيع أخرى، مثل التصنيع باستخدام الحاسب الآلي (CNC) وطرق التصنيع الإضافية، على تصنيع نفس القطعة، ويعتمد الاختيار الصحيح في الغالب على عدد القطع والمواد ومدى استقرار التصميم.
| العامل | القولبة بالحقن | التصنيع الآلي | الطباعة ثلاثية الأبعاد |
|---|---|---|---|
| أفضل كمية | من المئات إلى الملايين | من 1 إلى بضعة آلاف | من 1 إلى بضع مئات |
| التكلفة الأولية | مرتفع (العفن) | منخفضة | منخفض جدًّا |
| التكلفة لكل جزء | منخفض جدًّا عند مستويات التداول الكبيرة | متوسطة إلى عالية | متوسطة إلى عالية |
| المهلة الزمنية لإنتاج القطعة الأولى | أسابيع | الأيام | الأيام |
| تغييرات التصميم | باهظة الثمن | سهولة | سهولة |
قاعدة عملية: قم بتصنيع نموذج أولي عن طريق التصنيع الآلي أو الطباعة حتى يتوقف التصميم عن التغيير، ثم انتقل إلى القالب. لمقارنة أكثر تفصيلاً، اقرأ دليلنا حول التصنيع باستخدام الحاسب الآلي مقابل القولبة بالحقن.
تنشأ معظم مشكلات القولبة في مرحلة التصميم، أي قبل وقت طويل من عملية القولبة الأولى. وتعكس هذه الإرشادات ما يقوم مهندسو Tuowei بفحصه خلال مراجعات قابلية التصنيع (DFM):
وعندما تحدث مشاكل في القطع، فإن المشاكل الشائعة هي علامات الغرق، والتشوه، ونقص السكب، والنتوءات، وخطوط اللحام. مقالتنا حول عيوب القولبة بالحقن الشائعة يشرح السبب والحل لكل حالة.
تتألف التكلفة الإجمالية من جزأين: القالب والأجزاء.
تأتي نقطة التعادل في وقت أبكر مما يتوقعه الكثيرون. فما أن تحتاج إلى بضع مئات أو بضعة آلاف من القطع المتطابقة، حتى يصبح القالب في الغالب مجديًا من الناحية الاقتصادية مقارنةً بتصنيع كل قطعة على حدة باستخدام الآلات أو الطباعة.
في دقة تووي, ، تبدأ مشاريع القوالب بمراجعة مجانية لتصميم القوالب (DFM) وتحليل تدفق المادة قبل البدء في قطع أي قطعة من الفولاذ. لدينا خدمات القولبة بالحقن للبلاستيك تغطي عملياتنا من مرحلة النماذج الأولية وصولاً إلى الإنتاج الكامل، باستخدام مكابس تتراوح سعتها بين 90 و830 طنًا. ونقوم بتصنيع قوالب من الألومنيوم والصلب من خلال أدوات حقن القوالب بالحقن الفريق. وتتمثل الجداول الزمنية المعتادة في الحصول على العينات الأولى في غضون حوالي أسبوعين، وبدء الإنتاج في غضون حوالي 4 أسابيع.
تُجرى عمليات فحص الجودة على ثلاث مراحل: اختبارات القوالب قبل الإنتاج، ومراقبة درجة الحرارة والضغط والسرعة أثناء العملية، والفحص النهائي باستخدام أجهزة قياس التنسيق (CMM) وأجهزة قياس الألوان. إذا كنت غير متأكد مما إذا كان ينبغي صب قطعتك أم لا، فأرسل ملف CAD. سيخبرك أحد المهندسين بصراحة ما إذا كانت المعالجة الآلية أو الطباعة هي الخطوة الأولى الأفضل.
يشبه القولبة بالحقن عملية ملء قالب معدني دقيق بالبلاستيك المذاب. يتم دفع البلاستيك إلى داخل القالب تحت الضغط، ثم يبرد حتى يتصلب، ويخرج كقطعة نهائية. بعد ذلك، يُستخدم القالب نفسه لتصنيع القطعة التالية المطابقة تمامًا.
يتمثل العيب الرئيسي في التكلفة الأولية لقالب الإنتاج ومدة التنفيذ. فقد يستغرق تصنيع قالب الإنتاج عدة أسابيع، كما أن إجراء تغييرات على التصميم بعد ذلك يكون مكلفًا. أما بالنسبة للكميات الصغيرة جدًّا، فعادةً ما تكون المعالجة الآلية أو الطباعة ثلاثية الأبعاد أرخص.
تعتمد عمر القالب على المادة وجودة التصنيع. وبموجب تصنيفات SPI، يُصنع القالب الفولاذي من الفئة 101 ليصمد لأكثر من مليون دورة، في حين أن قوالب النماذج الأولية المصنوعة من الألومنيوم قد تدوم من بضع مئات إلى عدة آلاف من عمليات التشكيل.
أكثر أنواع البلاستيك شيوعًا هي البولي بروبيلين، وABS، والبولي إيثيلين، والبولي كربونات، والنايلون، والأسيتال. ويختلف التوازن بين التكلفة والقوة ومقاومة الحرارة والمظهر من نوع لآخر، لذا فإن الاختيار الصحيح يعتمد على كيفية ومكان استخدام القطعة النهائية.
لا يوجد رقم محدد، لكن تصنيع القوالب يبدأ عادةً في تحقيق ربح ابتداءً من بضع مئات إلى بضعة آلاف من القطع. وأقل من ذلك، تكون تكلفة القالب لكل قطعة مرتفعة، لذا غالبًا ما تكون المعالجة الآلية أو الطباعة أرخص من الناحية الإجمالية.