

作者:林欧文,图威精密工程师 · 2026年11月
钣金加工是指通过切割、折弯、连接和精加工,将平板金属加工成成品零件的过程。A 激光 或者通过冲压裁切出平面形状,再用折弯机将其折成三维形状,最后通过焊接、铆接或插入紧固件将各部件固定在一起。
机箱、支架、底盘和面板都是通过这种方式制造的。那么,钣金加工最擅长的是什么呢?就是制造强度高、重量轻、壁厚基本均匀的零件,且能快速完成,无需昂贵的模具。
简短回答: 钣金加工是一组将薄金属板(通常厚度约6毫米以下)加工成零部件的制造工艺。 其主要包括四个阶段:切割平板坯料、通过折弯进行成形、连接或组装部件,以及表面精加工。该工艺既适用于原型制作,也适用于批量生产,可加工的材料包括钢、不锈钢、铝及铜合金。
本指南将详细介绍该流程的每个阶段、所需材料及公差范围、工程费用,以及那些导致大多数项目进度延误的设计失误。
“加工”一词是指通过加工和组装材料来制造某物,这与从液态材料中铸造或从实心坯料中机加工不同。在钣金加工中,每个零件最初都是一块厚度均匀的平板。其形状是通过去除轮廓周围的材料,并对剩余部分进行折弯而形成的。
这种均匀的厚度是其显著特征。钣金件在各处的壁厚均相同,仅在弯曲处会有微小的局部变化。与机加工件或铸件不同,钣金件无法形成肋、凸台和加厚段。其刚度主要来自法兰、弯曲和成形特征。
大多数店铺将厚度在6毫米(0.25英寸)左右以内的板材视为“片材”。更厚的材料通常被称为“板”,需要使用更大的切割和成形设备进行加工。厚度通常以“规格号”表示,但钢材和铝材的规格号含义不同,因此我们的 钣金厚度对照表 在确定设计方案之前,值得先检查一下。
当人们询问金属加工的三种类型时,通常指的是每个加工件都要经历的三种基本工序:
表面处理通常被列为第四个阶段。有些资料会按不同标准对工序进行分类,例如按行业(建筑结构、商业及工业制造)划分,因此答案取决于提问者的具体情况。对于零件设计而言,将工序划分为“切割、折弯和连接”这一分类方式最为实用。
一个典型的定制零件在钣金加工过程中通常按以下顺序进行:
对于一个简单的支架,步骤3到8可能需要几天时间。焊接并经过粉末喷涂的机箱则需要更长时间,因为焊接、打磨和喷涂每个工序都会产生各自的等待时间。我们遇到的大多数延误都发生在切割开始之前,即当图纸因存在无法成型的弯曲而必须退回给客户修改时。
切割可制成平整的坯料,通常是钣金加工中的第一步。主要工艺选项包括:
我们的观点:对于厚度不超过中等的定制零件,激光切割是首选方案,因为它能根据不同设计灵活调整,且无需模具成本。当零件需要打出数十个相同的孔或成型特征,且生产批量较大时,冲压工艺才更具成本优势。
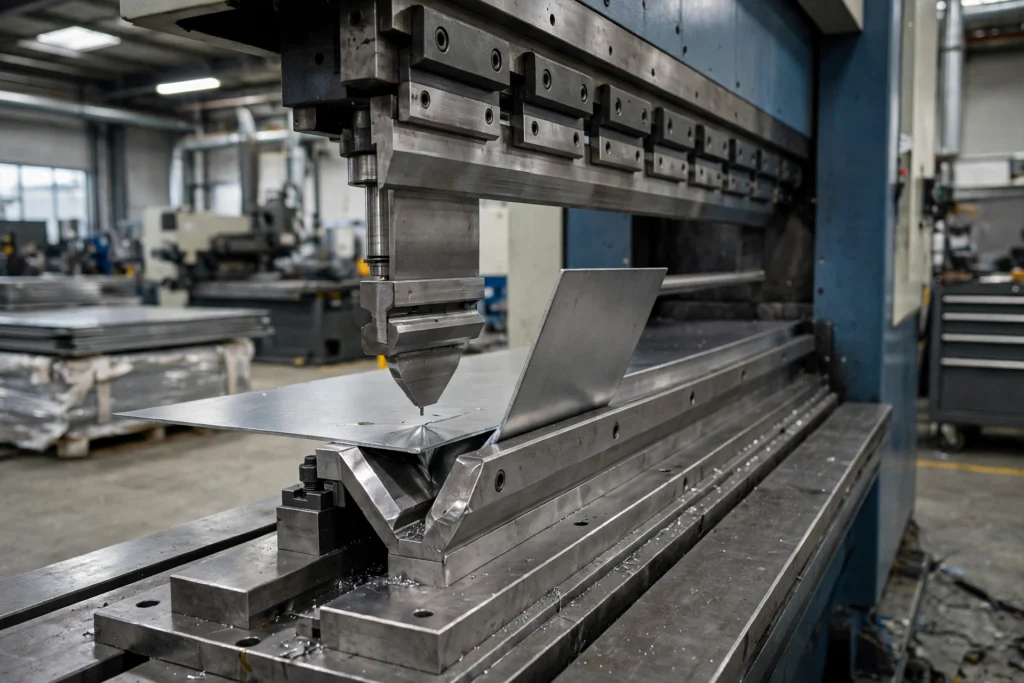
成形工艺使扁平坯料形成所需形状。在定制钣金加工中,使用折弯机进行折弯是迄今为止最常见的工序。冲头将钣材推入V形模具中,直至达到目标角度。
每个弯角都有一个内半径,而且冲头抬起后金属会略微回弹。专业的车间会同时对这两点进行补偿。我们的 金属折弯服务 该页面列出了我们遵循的半径和角度公差。我们的指南 如何折弯金属板 详细介绍了K系数、弯曲余量和回弹现象。
零件成型后,会被组装成总成。常见的方法有:
| 方法 | 工作原理 | 最适合 |
|---|---|---|
| MIG(GMAW)焊接 | 送丝电弧焊 | 在钢材和较厚截面上进行快速焊接 |
| TIG(GTAW)焊接 | 带独立填充材料的钨极电弧焊 | 不锈钢和铝材上的焊缝干净、精准 |
| 点焊 | 重叠板材之间的点状电阻焊 | 大批量板材组件 |
| 引人入胜 | 穿过两张板材的机械紧固件套件 | 异种金属的连接,无需加热 |
| 自铆紧紧固件 | 压入板材中的螺母、螺柱和垫片 | 薄板中的螺纹 |
| 紧固件 | 螺钉和螺栓 | 维修时必须拆卸的部件 |
焊接虽然牢固,但会产生热量、导致变形并增加清理时间。焊接烟尘和电弧辐射也需要妥善控制,美国职业安全与健康管理局(OSHA)对此有相关规定 焊接、切割和钎焊 一般工业中的风险。在设计允许的情况下,弯管或压入式嵌件通常比焊接更经济且更稳定。
毛坯钣金很少以原样发货,而表面处理通常是钣金加工项目中耗时最长的环节。常见的表面处理包括:
表面处理通常在成形和焊接之后进行,因此涂层在弯曲处不会开裂。此外,表面处理还能增加厚度,这对狭窄的槽口和压配合部件至关重要。
大多数钣金加工都使用几种标准合金:
| 材料 | 优势 | 注意事项 |
|---|---|---|
| 冷轧钢 | 成本低、强度高、易于成型和焊接 | 需要涂层或电镀以防生锈 |
| 镀锌钢 | 镀锌层可防止腐蚀 | 焊接会烧掉锌并产生烟雾 |
| 304/316不锈钢 | 耐腐蚀,表面光洁 | 成型难度更大,回弹更大,成本更高 |
| 铝 5052 | 重量轻,成型性好,耐腐蚀性好 | 质地较软,容易划伤 |
| 6061铝合金 | 比5052更坚固 | 在急转弯时可能会出现裂纹,需要更大的转弯半径 |
| 铜和黄铜 | 优异的导电性 | 价格昂贵,质地柔软,容易留下痕迹 |
对于弯曲的铝制零件,我们通常建议选用5052而非6061,因为5052在进行小半径弯曲时不会开裂。只有当零件确实需要更高的强度时,才应选用6061,并且应采用较大的弯曲半径。
钣金件具有较高的精度,但每次折弯都会导致公差累积,因此其公差范围比机加工件更大。以下是我们钣金加工服务的一般公差范围:
| 特点 | 典型公差 |
|---|---|
| 一般公差(金属) | ISO 2768-c |
| 剪辑功能 | ±0.2 毫米(±0.008 英寸) |
| 弯曲角度 | ±1.0° |
| 弯曲至边缘 | ±0.254 毫米(±0.010 英寸) |
| 弯折至孔位 | ±0.2 毫米(±0.008 英寸) |
ISO 2768-1 为图纸上未标注具体公差的尺寸定义了通用公差等级。指定公差等级可让您仅对真正重要的特征进行公差标注。跨越多个弯头的尺寸其公差范围会比本表所示的更大,因此请尽可能将来自同一法兰的尺寸标注为关键特征。
钣金加工人员将图纸转化为零件。在典型的工作日中,这意味着阅读图纸和3D模型、为激光切割机和折弯机编程、安装工装夹具、对零件进行折弯和焊接,以及对零件进行检验。 在合同制造车间中,加工人员和工程师还会审查客户的设计方案,提出改进建议以简化零件的制造过程,并规划加工顺序。
这是一项需要专业技能的工作。如今,钣金加工机床大多采用数控技术,但要准确加工出多道弯件,关键在于折弯顺序、模具选择和回弹补偿,而这些既依赖于软件,也离不开经验。
| 优势 | 限制 |
|---|---|
| 激光切割和折弯件几乎不需要或完全不需要模具 | 壁厚恒定限制了零件的几何形状 |
| 从CAD文件到零件的快速周转 | 公差在弯头处累加 |
| 就所用材料而言,既坚固又轻便 | 复杂的3D形状需要焊接或多次折弯 |
| 从一个原型到数千个零件 | 焊接会造成变形并增加人工成本 |
| 多种金属材质和表面处理可供选择 | 在产量极高的情况下,单件成本仍高于冲压工艺 |
对于机箱和支架而言,钣金加工通常比机械加工更经济,因为钣金加工产生的切屑要少得多。如需更详细地比较电子设备外壳,请阅读我们的指南: 铝制机箱的钣金加工与数控加工对比.
钣金加工中大多数问题都源于CAD设计阶段。以下是我们最常指出的问题:
这是利用扁平金属板制造零部件的过程。将金属板切割成所需形状,折弯成三维结构,通过焊接或紧固件连接,最后进行表面处理。日常生活中常见的例子包括电脑机箱、电气箱、支架、通风口和家电面板,这些都是由单一厚度的薄金属板制成的。
基本操作虽然简单易懂,但要准确完成却需要一定的技巧。加工人员必须规划折弯顺序、补偿回弹、控制焊接变形,并在多次折弯过程中保持公差。现代数控激光切割机和折弯机虽然能确保加工结果的可重复性,但良好的调试仍需依靠经验丰富的技术人员。
区别在于厚度。大多数制造商将厚度在6毫米(0.25英寸)以下的材料称为“板材”,超过该厚度的则称为“钢板”。钢板需要更强大的切割和成形设备、更大的弯曲半径以及更大的力,因此通常用于结构件,而非外壳和支架。
成本取决于材料、厚度、零件尺寸、折弯次数、焊接、紧固件、表面处理以及订购数量。激光切割和折弯机折弯无需专用模具,因此原型制作成本较低。焊接和装饰性表面处理通常是成本的主要来源,因此通过优化设计避免这些工序,往往比更换材料更能节省成本。
钣金加工工艺是同一系列工序的另一种称呼:切割平板坯料,通过折弯或冲压进行成形,连接零件并进行表面处理。根据零件的具体要求,车间会在这些阶段之间增加去毛刺、安装五金件和检验等工序。
在 拓维精密 我们在同一厂区内集激光切割、折弯机弯曲、焊接、五金件装配和表面处理于一体,拥有包括激光切割机、折弯机和焊接机在内的100多台设备。我们可加工20多种材料,提供10多种表面处理工艺,简单的零件最快3天即可发货。 我们的质量管理体系已通过 ISO 9001:2015 和 ISO 13485 认证。
请发送包含材料、厚度、数量和表面处理信息的STEP文件及图纸。我们的工程师会在报价前审核每份设计,并标注可能引发问题的弯折、孔洞和法兰。您可以从我们的 钣金加工 服务页面。
关于作者:欧文·林是图威精密的一名工程师。他负责规划工装和生产工艺,并与质量团队通力合作,确保每批产品的质量稳定。





