Le coefficient de Poisson (ν) correspond au rapport entre la réduction de la largeur d’un matériau lorsqu’il est étiré et son allongement. Sous forme de formule, on a : ν = −ε_transversal / ε_axial. La plupart des métaux présentent un coefficient compris entre 0,25 et 0,35, ce qui signifie qu’une barre étirée de 1 % perd environ 0,3 % de son épaisseur. Le caoutchouc avoisine 0,5, le liège est proche de 0, et certains matériaux “ auxétiques ” développés en ingénierie affichent même un coefficient négatif.
Cette valeur est importante dès lors qu'une pièce est soumise à des contraintes dans plusieurs directions. Dans les assemblages réels, c'est le cas la plupart du temps.
Ce concept trouve son origine dans la résistance des matériaux, cette branche de la mécanique qui étudie la déformation des corps solides soumis à des charges. En génie mécanique, ce rapport constitue un paramètre fondamental pour l'analyse des contraintes, et sa valeur détermine le comportement des matériaux lorsque des forces agissent simultanément dans plusieurs directions.
Si vous tirez sur un élastique, celui-ci s'amincit à mesure qu'il s'allonge. Il en va de même pour les métaux. C'est simplement invisible à l'œil nu, car dans une barre d'acier, la variation de diamètre se mesure en millièmes de millimètre, même lorsque la barre est soumise à une charge proche de sa limite d'élasticité. Ce phénomène de déformation latérale est appelé « effet de Poisson », du nom du mathématicien français Siméon Denis Poisson.
Deux souches sont en cause :
Sous traction, la déformation axiale est positive et la déformation transversale est négative. Le signe moins dans la formule fait en sorte que ce rapport soit un nombre positif pour les matériaux courants.
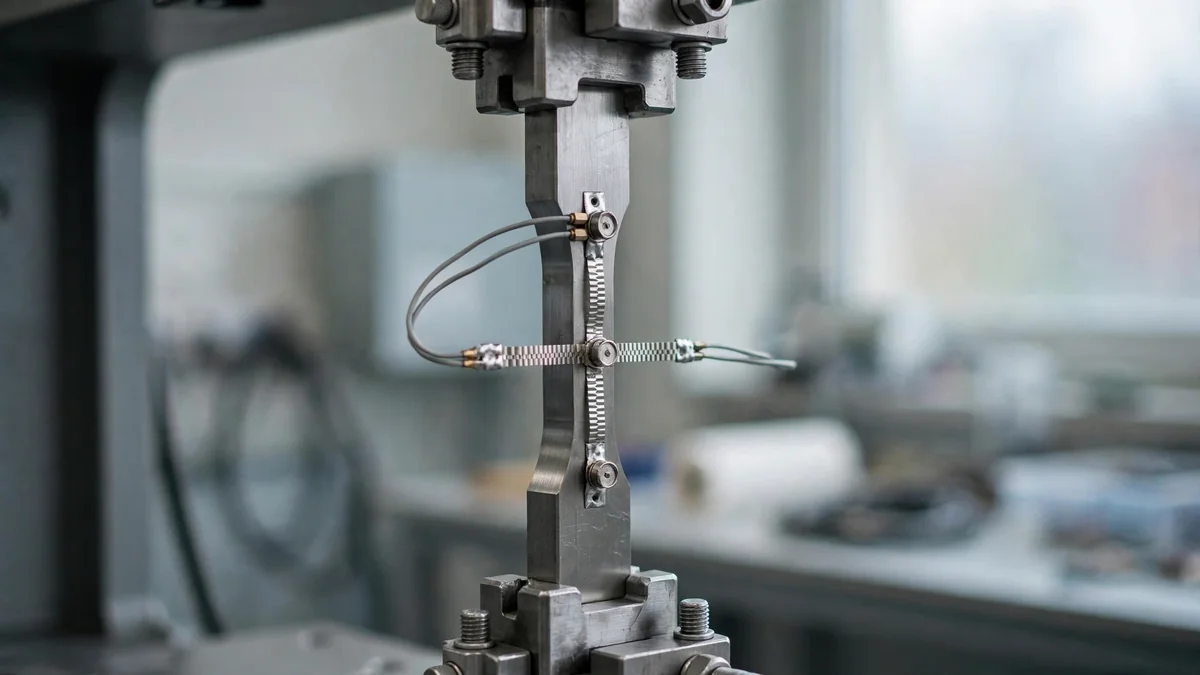
Les ingénieurs déterminent ce rapport à partir d'un simple essai uniaxial, consistant à étirer un échantillon selon un axe et à mesurer son rétrécissement latéral. Le résultat est défini comme le rapport entre la déformation transversale et la déformation axiale, avec un signe moins pour que la valeur reste positive. Une jauge de déformation latérale placée sur le côté de l'éprouvette enregistre la variation latérale, qui est généralement bien inférieure à la variation de longueur.
ν = −ε_transversal / ε_axial
Exemple détaillé. Une barre d'essai en acier a un diamètre de 10 000 mm et une longueur de mesure de 50 mm. Sous l'effet d'une charge, la longueur de mesure augmente de 0,050 mm et le diamètre diminue de 0,0029 mm.
Une valeur de 0,29 est caractéristique de l'acier au carbone. Remarquez à quel point la variation de diamètre est faible : moins de trois microns. La mesurer avec précision constitue la partie la plus difficile de tout essai, un point que la norme ASTM souligne clairement dans ses remarques concernant l'erreur de déformation transversale.
Cet indice indique comment un matériau se comporte en termes de volume sous charge :
Pour les matériaux isotropes, la théorie limite ce rapport à une valeur comprise entre −1 et 0,5.
Le génie civil applique ce même principe au béton et au sol : cette valeur influe sur le tassement des fondations et sur la résistance d'un mur de soutènement. En termes de physique, ce nombre relie la variation de volume à la variation de forme ; ainsi, un matériau qui conserve son volume (ν = 0,5) se rétrécit dans chaque direction latérale d'une valeur égale à la moitié de son allongement.
Vous trouverez ci-dessous les valeurs typiques à température ambiante. Il s'agit de chiffres indicatifs destinés à la conception et à l'analyse, et non de données certifiées. Pour tout calcul critique en matière de sécurité, veuillez consulter la fiche technique du fournisseur.
| Matériau | ν typique |
|---|---|
| Acier au carbone | 0,27 à 0,30 |
| Acier inoxydable 304 / 316 | 0,27 à 0,30 |
| Alliages d'aluminium (6061, 7075) | 0.33 |
| Titane Ti-6Al-4V | 0,31 à 0,34 |
| Cuivre | 0,33 à 0,34 |
| Laiton | 0,33 à 0,35 |
| Fonte grise | 0,21 à 0,26 |
| Plomb | environ 0,43 |
| Verre | 0,20 à 0,25 |
| Béton | 0,10 à 0,20 |
| ABS | environ 0,35 |
| Polycarbonate | environ 0,37 |
| PEEK | entre environ 0,38 et 0,40 |
| Caoutchouc naturel | 0,49 à 0,50 |
| Liège | proche de 0 |
Les métaux présentent une forte densité. C'est pourquoi de nombreux calculs manuels se contentent d'utiliser une valeur de 0,3 pour l'acier et de 0,33 pour l'aluminium sans perte significative de précision, tandis que les plastiques présentent des valeurs plus élevées et varient davantage en fonction de la température, de l'humidité et de la teneur en fibres ; il convient donc de vérifier attentivement leurs valeurs avant de valider tout calcul d'ajustement ou d'étanchéité.
Pour un matériau isotrope, trois constantes élastiques sont liées entre elles :
E = 2G(1 + ν)
E est Module d'Young et G est le module de cisaillement. Si l'on connaît deux de ces valeurs, la troisième s'ensuit. Le rapport du NIST sur données sur les modules d'élasticité (NISTIR 6853) utilise la même relation, qui s'écrit ν = E / (2G − 1).
Exemple : pour l'aluminium, avec E = 68,9 GPa et ν = 0,33, on obtient G ≈ 25,9 GPa. Pour une analyse complète du comportement au cisaillement, consultez notre guide sur module de cisaillement et rigidité du matériau.
Un lien connexe est le module de compressibilité, K = E / [3(1 − 2ν)]. Lorsque ν tend vers 0,5, le module de compressibilité tend vers l'infini. C'est une façon mathématique de dire que le caoutchouc est très difficile à comprimer dans toutes les directions, même s'il est facile à étirer.
Le module d'élasticité relie ces trois constantes entre elles ; ainsi, un concepteur qui en connaît deux peut déterminer la troisième. Pour les pièces critiques en matière de sécurité, ce n'est pas tant le rapport en soi qui importe, mais plutôt le comportement de l'ensemble de la structure sous des charges réelles, en tenant compte notamment de la température et de l'humidité.
La méthode couramment utilisée pour les matériaux de construction est la suivante : ASTM E132, Méthode d'essai standard pour la détermination du coefficient de Poisson à température ambiante. Un échantillon plat est soumis à une traction tandis que deux extensomètres ou jauges de contrainte enregistrent simultanément la déformation axiale et la déformation transversale.
Trois règles pratiques découlent de cette méthode :
Le contrôle par ultrasons est plus rapide. Il permet de déterminer les constantes élastiques à partir de la vitesse de propagation des ondes sonores longitudinales et de cisaillement dans le matériau, ce qui le rend particulièrement utile pour les pièces finies qui ne peuvent pas être découpées en échantillons d'essai.
Le fait de ne pas tenir compte de l'effet de Poisson entraîne de réels problèmes, principalement au niveau des ajustements et des étanchéités :
Une mise en garde pratique issue de l'atelier : les plastiques tels que le PEEK et l'acétal présentent des rapports de compression plus élevés et une rigidité inférieure à celle des métaux. Un manchon en plastique fin serré trop fort pendant le tournage se déforme, prend la forme de l'outil, puis reprend sa forme ovale dès qu'il est relâché. Un serrage léger, des mâchoires souples et des passes de finition permettent d’éviter en grande partie ce phénomène. Notre usinage de précision L'équipe planifie l'organisation du cycle de production en tenant compte de ces effets sur les pièces à tolérances serrées.
Une mise en garde importante : les valeurs indiquées dans le tableau supposent que le matériau est isotrope. Les tôles laminées, les profilés extrudés, les composites et les pièces imprimées en 3D peuvent présenter des rapports différents selon les directions. Dans ces cas-là, les données d'essai obtenues dans l'orientation appropriée sont plus fiables que n'importe quelle valeur tirée d'un manuel.
Cet effet a également une incidence sur la longueur : une barre soumise à une traction longitudinale s'allonge, et le rétrécissement latéral correspond à une diminution du diamètre dont il faut tenir compte dans les ajustements serrés. Lorsqu'un joint ou un ajustement serré est conçu en fonction de ces valeurs, l'ensemble résiste à l'usage sans présenter de fuites ni de jeu.
Un coefficient de 0,3 signifie que le matériau se contracte latéralement de 30 % de la déformation qu'il subit dans le sens de la charge. Si l'on étire une barre de 1 %, sa largeur diminue de 0,3 %. Cette valeur est caractéristique de l'acier et de nombreux autres métaux, et c'est celle qui est utilisée par défaut dans la plupart des calculs manuels.
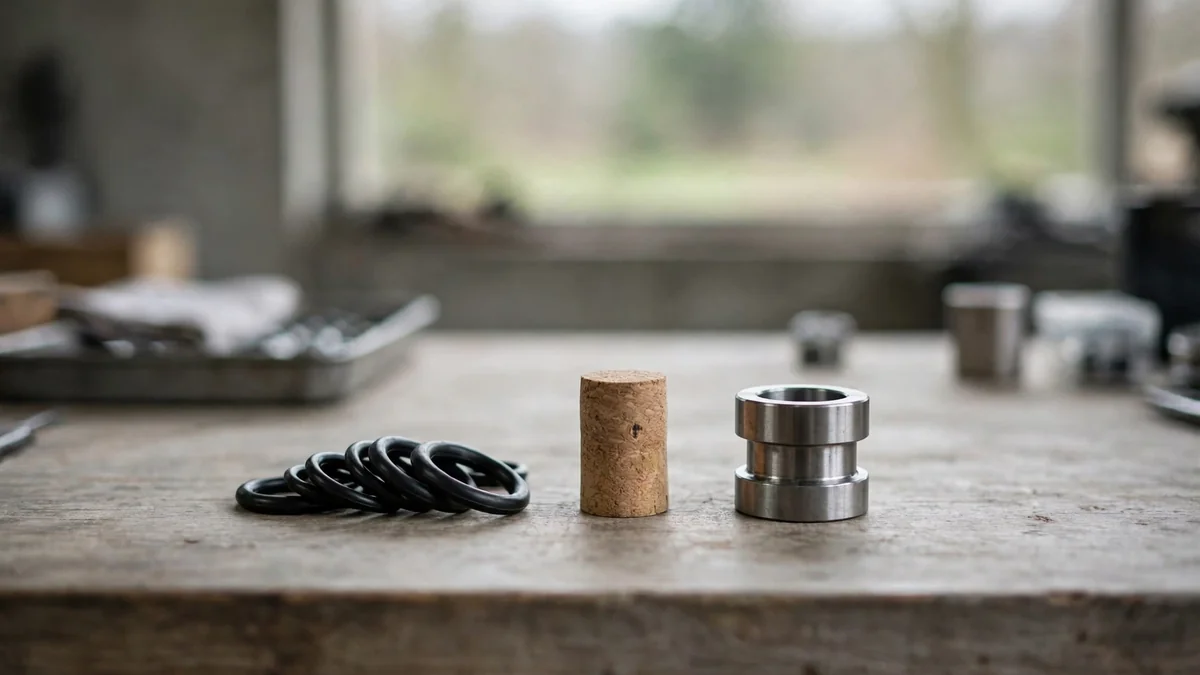
Un rapport de 0,5 signifie que le matériau conserve un volume constant lorsqu'il est déformé ; ainsi, tout allongement est entièrement compensé par un rétrécissement. Le caoutchouc et d'autres élastomères s'en rapprochent beaucoup. Ces matériaux sont pratiquement incompressibles, c'est pourquoi les rainures d'étanchéité doivent leur laisser de la place pour se déplacer latéralement.
Le liège est le matériau le plus connu présentant un rapport proche de zéro. Lorsqu’il est comprimé selon un axe, il ne se dilate pratiquement pas latéralement. Ce comportement permet de l’enfoncer facilement dans le goulot d’une bouteille sans qu’il ne se déforme. Certaines mousses techniques et structures en treillis sont également conçues pour présenter des valeurs proches de zéro.
Oui. Les matériaux présentant un rapport négatif sont dits « auxétiques ». Ils s'élargissent lorsqu'ils sont étirés et s'amincissent lorsqu'ils sont comprimés. Il s'agit pour la plupart de mousses techniques, de tissus ou de treillis imprimés en 3D dont les alvéoles présentent une forme réentrante. La théorie admet que les matériaux isotropes puissent présenter un rapport compris entre −1 et 0,5, mais les métaux et les plastiques courants ont toujours un rapport positif.
Mesurer la déformation dans deux directions lors d'un essai de traction. Diviser la variation de largeur par la largeur initiale pour obtenir la déformation transversale, et diviser la variation de longueur par la longueur initiale pour obtenir la déformation axiale. Le rapport correspond à la valeur négative de la déformation transversale divisée par la déformation axiale.
Cet indice indique dans quelle mesure un matériau se rétrécit latéralement lorsqu'il est étiré selon un axe. Une valeur proche de 0,3 est typique des métaux ; une valeur proche de 0,5 signifie que le matériau conserve son volume, comme le caoutchouc ; et une valeur proche de 0 indique qu'il ne se rétrécit pratiquement pas, comme le liège. Les ingénieurs s'en servent pour prévoir les déformations des pièces soumises à des charges.
La valeur de la fonte grise se situe entre environ 0,21 et 0,26, ce qui est inférieur à celle de l'acier, comprise entre 0,27 et 0,30. Cette valeur plus faible s'explique par la présence de paillettes de graphite dans la fonte, qui limitent les mouvements latéraux sous charge. Utilisez la valeur indiquée dans la fiche technique pour connaître la nuance exacte, car ce rapport varie en fonction de la composition et du traitement thermique.
Ce rapport décrit la déformation en forme : dans quelle mesure un matériau se rétrécit latéralement lorsqu'il est étiré. Le module d'Young décrit la rigidité : dans quelle mesure il s'étire sous l'effet d'une charge. Ces deux grandeurs sont liées par la formule E = 2G(1 + ν) ; ainsi, connaître ce rapport et le module de cisaillement permet de déterminer le module d'Young, et ces trois constantes sont toujours en accord.
Ce rapport explique comment une pièce se déforme latéralement lorsqu'elle est soumise à une charge le long d'un axe. Utilisez les valeurs types indiquées ci-dessus pour vos premiers calculs, reliez-les au module d'Young et au module de cisaillement lorsque vous avez besoin d'une troisième constante, et appuyez-vous sur des données d'essai pour les pièces anisotropes ou critiques pour la sécurité. Soyez particulièrement vigilant dans le cas des ajustements serrés, des joints d'étanchéité et des composants à parois minces.
Vous avez besoin de pièces pour lesquelles l'ajustement et la déformation sont des critères importants ? Découvrez notre matériaux, découvrir Services d'usinage CNC, ou téléverser un dessin pour un devis instantané gratuit de Précision Tuowei.